
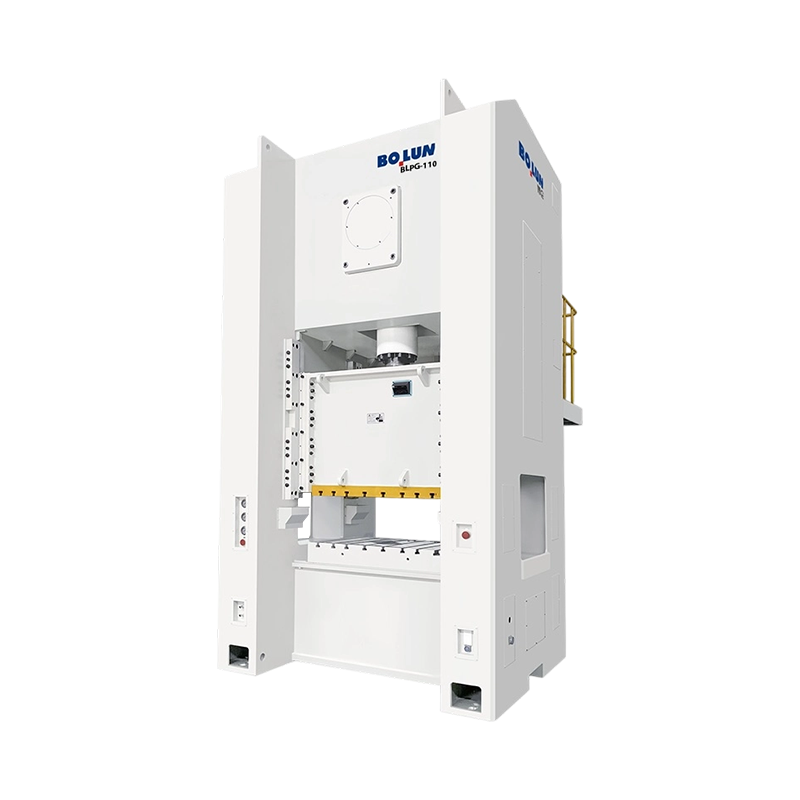


La pressa elettrica BLPG-110 di precisione ad alta velocità a porta larga a punto chiuso e a porta larga fo...
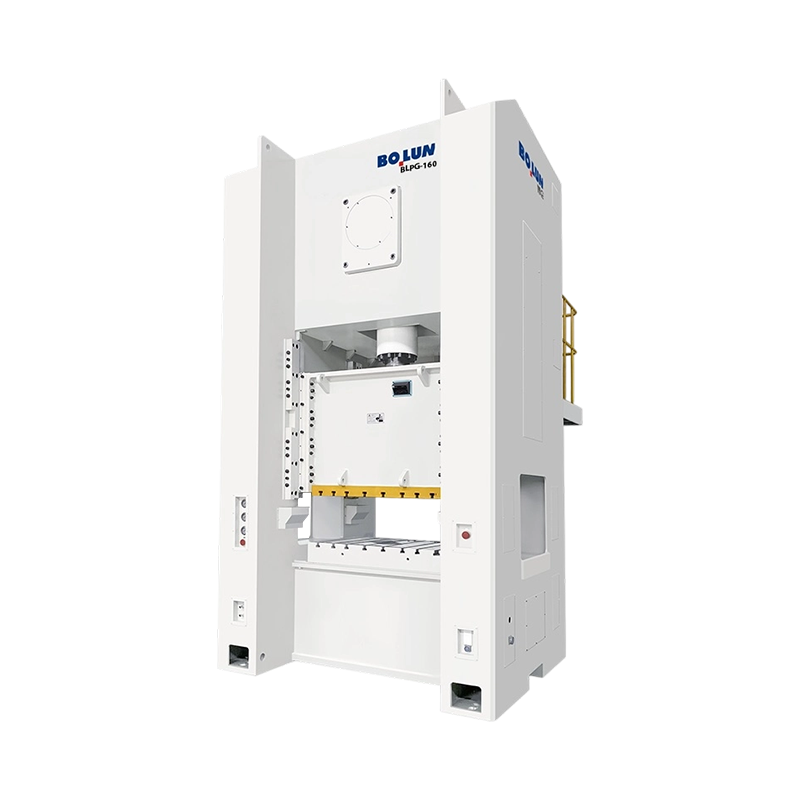
La versatile pressa elettrica a porta larga a punto singolo, telaio stabile e versatile BLPG-160 è adatta p...
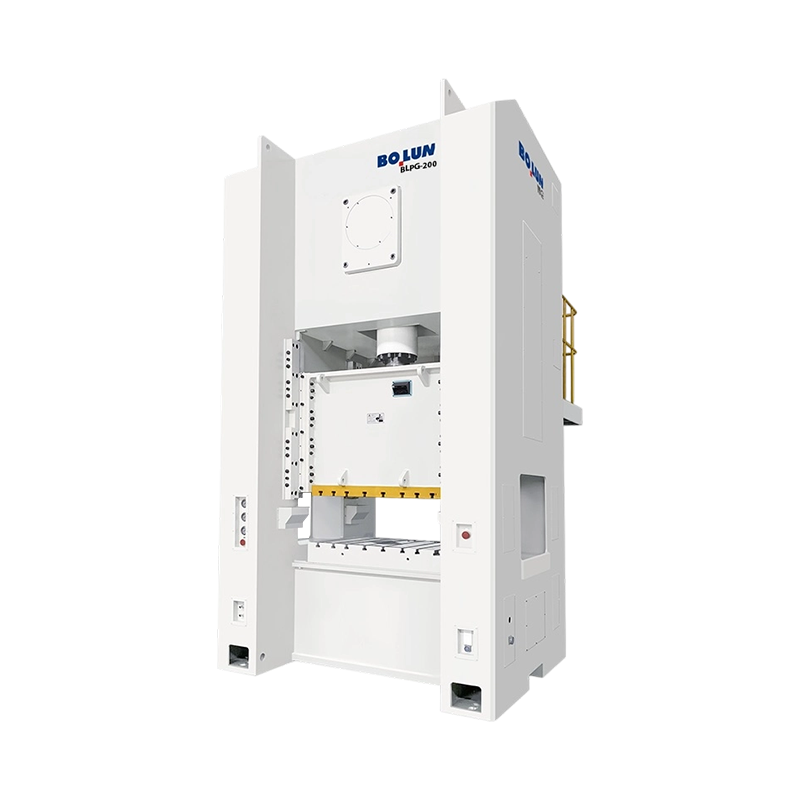
La pressa elettrica a porta larga a punto singolo e di grande formato ad alta capacità BLPG-200 è progettat...
La nostra pressa elettrica a punto singolo di tipo chiuso della serie BLPA rappresenta l'apice della precisione, dell'affidabilità e dell'efficienza nella moderna formatura dei metalli. Progettata specificatamente per gestire attività di stampaggio rigorose, come la lavorazione di materiali di spessore 3,2 mm comuni nell'industria automobilistica e degli elettrodomestici, questa macchina è il tuo partner ideale per la produzione ad alto rendimento.
Integrità strutturale ad alta rigidità
La macchina è dotata di un telaio saldato in lamiera d'acciaio ad alta resistenza che viene sottoposto a un processo di trattamento termico specializzato per alleviare lo stress. Ciò garantisce la massima rigidità strutturale e una deflessione minima sotto carichi pesanti, con conseguente precisione superiore della parte e durata dell'utensile notevolmente estesa.
Trasmissione e componenti principali di qualità superiore
Il cuore della pressa è un albero motore forgiato in lega di acciaio 42CrMo, che offre un'eccezionale resistenza alla fatica rispetto ai tradizionali componenti fusi. Abbinato a boccole in bronzo allo stagno CuSn12 di alta qualità, il nostro sistema di trasmissione garantisce un'erogazione di potenza fluida e una ridotta generazione di calore, anche durante le operazioni continue su tre turni.
Controllo pneumatico e sicurezza avanzati
Dotata di una frizione pneumatica a frizione e di un'unità freno, la macchina offre una risposta rapida e una precisione di arresto precisa. La sicurezza è fondamentale; pertanto, integriamo una valvola di sicurezza a doppio solenoide e un protettore idraulico da sovraccarico per evitare colpi continui accidentali e proteggere la macchina dai picchi di tonnellaggio.
Guida precisa per compiti complessi
Le guide lunghe su 6 lati (o su 8 lati opzionali) garantiscono un'eccezionale stabilità di scorrimento. Questa guida ad alta precisione riduce al minimo il movimento laterale, garantendo un gioco costante dello stampo anche durante il caricamento decentrato, che è fondamentale per le applicazioni complesse di stampi progressivi.
Integrazione di automazione perfetta
Alimentata da un sistema di controllo basato su PLC con un HMI intuitivo, la nostra pressa è completamente ottimizzata per la sincronizzazione con servoalimentatori NC e sistemi robotici. Che tu stia producendo staffe architettoniche o componenti automobilistici, le nostre apparecchiature offrono la flessibilità e le funzionalità di "Handshaking" necessarie per una fabbrica intelligente completamente automatizzata.
Scegli i macchinari ad alta precisione Bolun: dove la durabilità incontra l'automazione digitale.
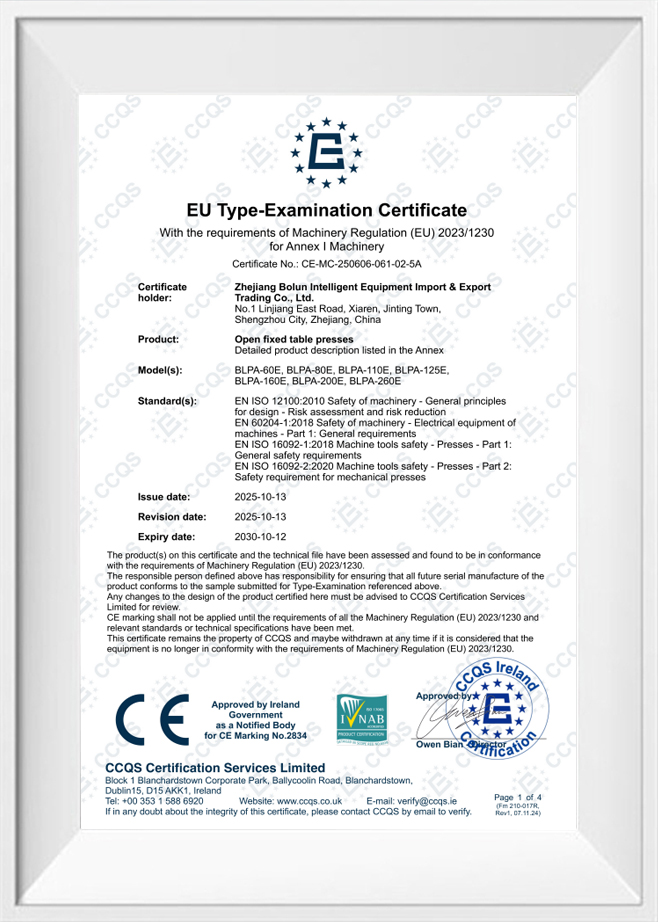
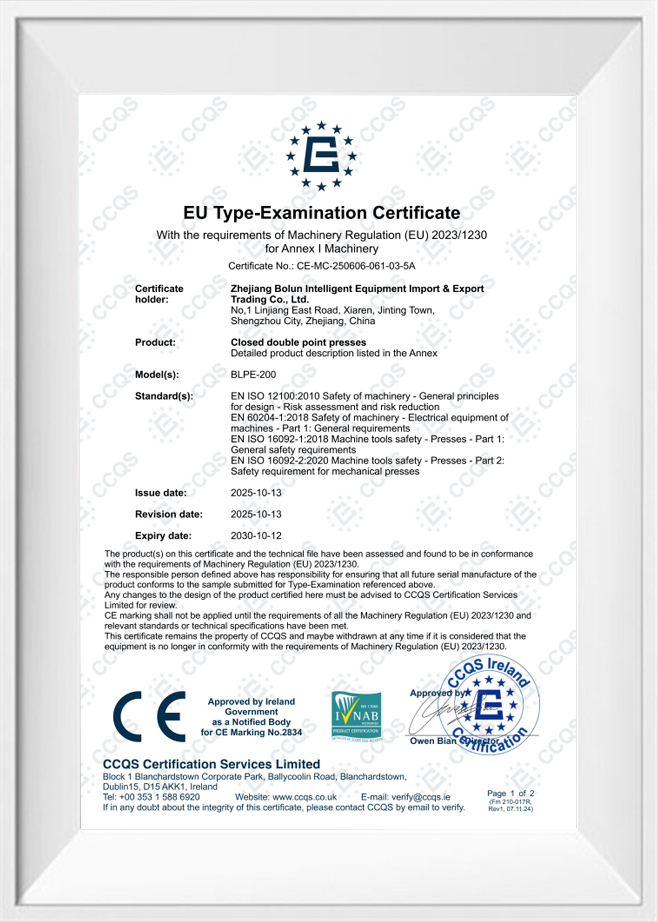
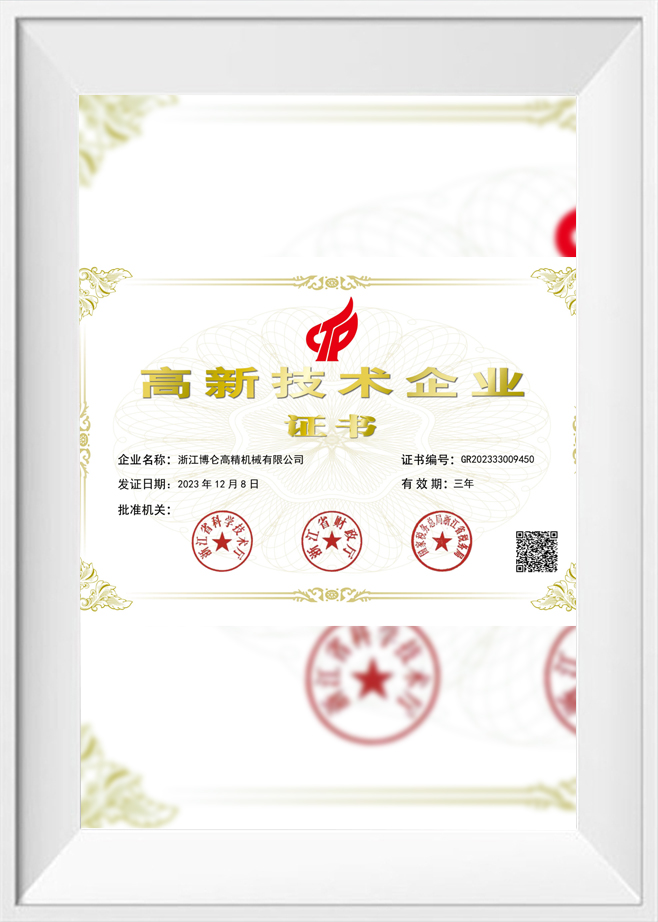
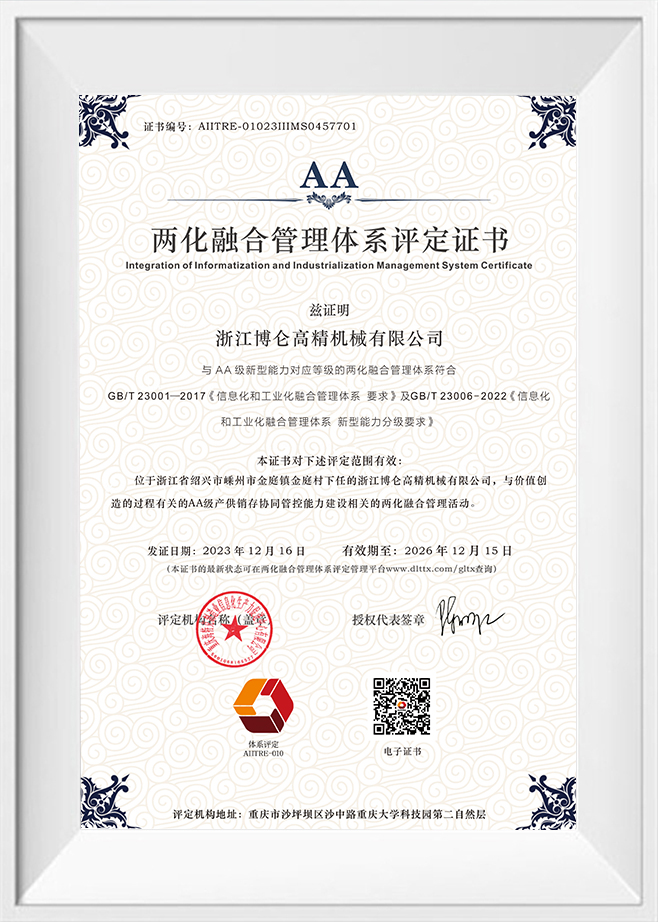
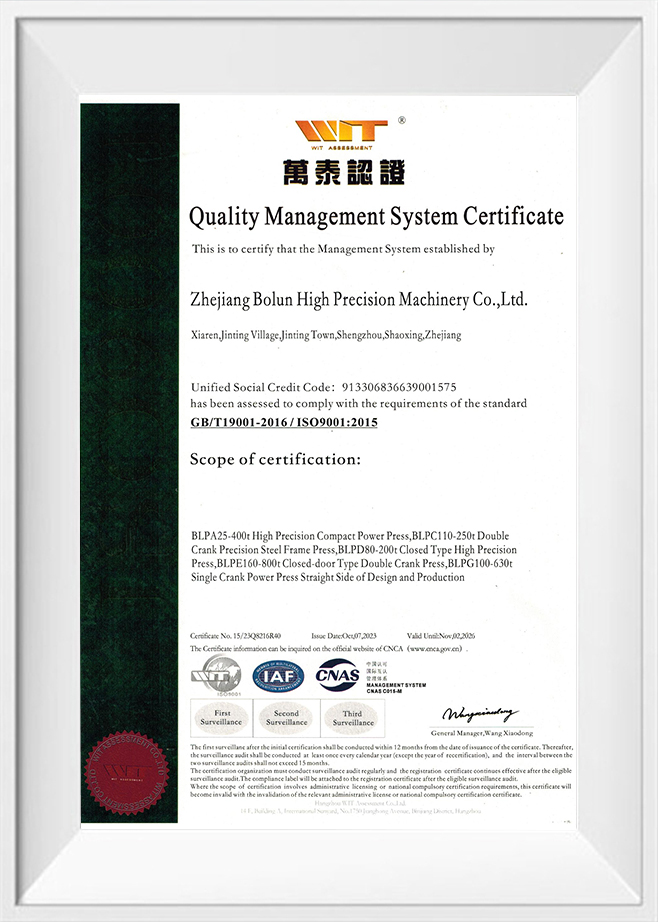
Come Cina Pressa a punto singolo di tipo chiuso Produttori e Pressa a punto singolo di tipo chiuso Fornitori, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla slitta La risposta breve: punto singolo o punto doppio per ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricamento degli stampi e l'alimentazione delle parti, mentre una pressa elettric...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stesso tonnellaggio possono comportarsi in modo molto diverso sulla stessa fustella:...
Negli ambienti di produzione ad alta velocità, 24 ore su 24, mantenere la posizione precisa in cui la slitta raggiunge il punto più basso, noto come punto morto inferiore o BDC, è una sfida fondamentale. Durante un programma di produzione continuo ventiquattro ore su ventiquattro, una pressa a punto singolo di tipo chiuso è sottoposta a ripetuti cicli meccanici che generano attrito all'interno dei cuscinetti, degli ingranaggi e delle guide di scorrimento. Questo attrito genera calore, che si trasferisce gradualmente all'albero motore principale, alle bielle e al telaio stesso della pressa. Poiché l'acciaio e la ghisa si espandono quando riscaldati, questo accumulo termico provoca l'allungamento dei collegamenti meccanici, spingendo la slitta leggermente più in basso rispetto alla posizione zero calibrata. Questo lento spostamento verticale è la causa principale della deriva del BDC, che influisce direttamente sulla profondità di penetrazione dell'utensile e può provocare dimensioni della parte incoerenti.
Oltre all’espansione termica, anche i fattori dinamici contribuiscono alle variazioni del BDC. Quando si opera a velocità elevate, le forze inerziali della slitta alternativa e dell'utensileria aumentano. Questa inerzia crea un allungamento elastico temporaneo del telaio e dei tiranti di collegamento durante la fase di inversione della corsa. Quando la macchina accelera o rallenta per adattarsi alle variazioni di alimentazione del materiale, questi carichi dinamici cambiano, provocando uno spostamento dinamico del BDC. Per evitare problemi di qualità, gli operatori di stampaggio devono affrontare sia la graduale crescita termica che le rapide variazioni dinamiche che si verificano durante i lunghi cicli di produzione.
Per mitigare la graduale crescita termica dei componenti critici della trasmissione, i moderni sistemi di stampaggio utilizzano strategie avanzate di lubrificazione e gestione termica. I cuscinetti principali e l'albero eccentrico del pressa a punto singolo di tipo chiuso sono continuamente alimentati con olio da un sistema di lubrificazione centralizzato. Anziché limitarsi a riciclare l’olio, le presse ad alto rendimento convogliano il lubrificante attraverso uno scambiatore di calore attivo dotato di precisi sensori di temperatura. Raffreddando l'olio a una temperatura operativa standardizzata prima di reintrodurlo sulle superfici dei cuscinetti, il sistema agisce come un dissipatore di calore attivo, portando via l'energia termica generata dall'attrito ad alta velocità e stabilizzando la temperatura interna della trasmissione meccanica.
La stabilizzazione della temperatura del lubrificante riduce al minimo la differenza di temperatura tra l'inizio di un turno e le ore di funzionamento continuo. Zhejiang Bolun Alto-Precision Machinery Co., Ltd. costruisce robusti sistemi di controllo termico che monitorano il telaio e guidano le temperature in tempo reale. Mantenendo un gradiente termico stabile attraverso l'intera struttura della macchina, il tasso di espansione fisica dell'albero motore e della connessione a scorrimento viene mantenuto entro limiti ristretti, consentendo alla pressa di funzionare ininterrottamente con uno spostamento meccanico minimo ed evitando la necessità di frequenti spegnimenti manuali per consentire il raffreddamento dei componenti.
Mentre la stabilizzazione termica limita il tasso di crescita, le operazioni ad alta precisione richiedono una correzione attiva e in tempo reale per eliminare completamente la deriva del BDC. Le moderne reti di controllo della pressa integrano sistemi di compensazione dinamica a circuito chiuso che utilizzano sensori ad alta risoluzione, come sensori a correnti parassite o encoder lineari, installati direttamente sul piano della pressa o sulle colonne di guida. Questi sensori misurano l'esatta distanza tra la slitta e la piastra di appoggio alla fine di ogni corsa, trasmettendo questi dati all'unità di elaborazione centrale in microsecondi. Se il controller rileva che la slitta si sta abbassando a causa di variazioni di calore o di carico, attiva automaticamente una microregolazione del meccanismo dell'altezza della slitta durante la parte non operativa della corsa.
Questa regolazione al volo viene effettuata da un sistema di regolazione motorizzato a coppia elevata integrato nel gruppo slitta. Il sistema apporta correzioni submicroniche alla lunghezza della biella, compensando l'allungamento termico senza interrompere il flusso di produzione. Questa integrazione del feedback del sensore e del controllo preciso del motore garantisce che la pressa a punto singolo di tipo chiuso mantenga una profondità di formatura costante per milioni di cicli consecutivi, supportando linee di produzione altamente automatizzate in cui è necessario evitare l'intervento manuale.
La tabella seguente fornisce una panoramica delle diverse strategie di approccio utilizzate per gestire la deriva del BDC durante le operazioni continue, evidenziandone la complessità di implementazione e le capacità di correzione.
| Strategia di controllo | Principio operativo | Intervallo di deriva medio BDC (mm) | Costo di implementazione | Requisito di manutenzione |
|---|---|---|---|---|
| Raffreddamento ad aria standard | Dissipazione passiva tramite flusso d'aria ambiente | da 0,080 a 0,150 | Linea di base | Basso (solo unità ventola di pulizia) |
| Raffreddamento attivo dell'olio | Raffreddamento dell'olio a circuito chiuso tramite scambiatore di calore esterno | da 0,030 a 0,060 | Moderato | Sostituzioni periodiche del filtro e controlli del liquido di raffreddamento |
| Compensazione statica | Formule matematiche precalcolate basate sul tempo di esecuzione | da 0,025 a 0,045 | Basso (software integrato) | Richiede una ricalibrazione regolare del sensore |
| Circuito chiuso in tempo reale | Monitoraggio dinamico del sensore con correzione dello scorrimento motorizzata | da 0,005 a 0,015 | High | Calibrazione regolare dei sensori di spostamento |
Come indicato nei dati comparativi, i metodi passivi da soli sono generalmente insufficienti per le applicazioni che richiedono tolleranze a livello micro. Il raggiungimento del massimo livello di coerenza richiede un approccio combinato in cui la stabilizzazione attiva della temperatura dell'olio gestisce la maggior parte dell'energia termica, mentre il feedback del sensore in tempo reale gestisce le rimanenti variazioni minime. L'implementazione di questi sistemi doppi consente ai produttori di soddisfare severi requisiti di qualità durante le operazioni di stampaggio continuo ad alta velocità.
La disposizione geometrica del telaio della pressa gioca un ruolo fondamentale nel modo in cui l'espansione termica influisce sulla precisione complessiva. I telai asimmetrici, come le strutture standard con schienale aperto, tendono ad espandersi in modo non uniforme se sottoposti a variazioni di temperatura, causando l'inclinazione in avanti del telaio e il disallineamento del punzone. Una pressa a punto singolo di tipo chiuso utilizza una configurazione simmetrica a telaio chiuso che distribuisce il carico termico in modo uniforme sui montanti verticali sinistro e destro. Questa simmetria strutturale garantisce che l'eventuale dilatazione termica avvenga in modo uniforme in direzione verticale, mantenendo la slitta perfettamente parallela al bancale ed evitando forze di taglio orizzontali che possano danneggiare l'attrezzatura.
Oltre alla progettazione strutturale, è fondamentale la selezione di materiali con proprietà termiche adeguate. Bolun Machinery utilizza piastre di acciaio ad alta densità e distensione e componenti fusi con coefficienti di dilatazione termica altamente prevedibili. Prima della lavorazione, queste strutture vengono sottoposte a cicli di distensione termica per garantire che la struttura dei grani interni del metallo sia completamente stabilizzata. Questo processo di produzione impedisce al telaio di deformarsi o distorcersi quando subisce il ciclo termico associato alla transizione tra gli stati di produzione attivi e le condizioni di inattività della fabbrica, mantenendo l'allineamento geometrico a lungo termine delle guide della pressa.
La gestione della deriva del BDC non è solo una funzione della progettazione della macchina da stampa; richiede inoltre un attento coordinamento con gli utensili e gli accessori dello stampo. Negli stampi progressivi, le bombole di azoto vengono spesso utilizzate per fornire una forza costante del premilamiera. Tuttavia, durante il funzionamento continuo 24 ore su 24, 7 giorni su 7, questi cilindri possono surriscaldarsi a causa della compressione ad alta frequenza, portando a variazioni di pressione interna che alterano la forza di resistenza complessiva percepita dalla slitta della pressa. Se i requisiti di tonnellaggio cambiano dinamicamente a causa della variazione della pressione del cilindro, la deflessione elastica del telaio della pressa varierà, causando piccole fluttuazioni nella posizione fisica del BDC.
Per evitare queste variazioni, le linee di produzione integrano sistemi di collettori di azoto esterni con valvole di regolazione della pressione che mantengono costante la pressione della bombola indipendentemente dalle variazioni di temperatura. Garantire una forza di resistenza uniforme aiuta a stabilizzare il tonnellaggio totale di formatura, che a sua volta mantiene costante la deflessione elastica della pressa a punto singolo di tipo chiuso durante tutti i turni. Combinando forze stabili dell'utensile, struttura rigida e simmetrica del telaio e sistemi reattivi di compensazione a circuito chiuso, le fabbriche moderne possono eseguire con successo operazioni di stampaggio ad alta precisione 24 ore su 24 con una qualità delle parti estremamente costante.
D: Quali misure sono integrate nella vostra pressa a punto singolo di tipo chiuso per stabilizzare il punto morto inferiore (BDC) durante i cicli intensivi 24 ore su 24?
R: L'espansione termica dei collegamenti meccanici è gestita attraverso un sistema di raffreddamento e lubrificazione attivo che stabilizza le temperature dell'olio, combinato con sensori di spostamento a circuito chiuso in tempo reale. Zhejiang Bolun High-Precision Machinery Co., Ltd. costruisce questi sistemi per monitorare dinamicamente la posizione della slitta, eseguendo regolazioni submicroniche al meccanismo di altezza della slitta per compensare qualsiasi deriva termica graduale senza fermare la linea.
D: Perché è preferibile una pressa a punto singolo di tipo chiuso rispetto a un'alternativa di tipo aperto quando si producono componenti elettrici o automobilistici ad alta tolleranza?
R: Il design simmetrico del telaio chiuso elimina completamente la deflessione angolare, o effetto di apertura del telaio, comune nelle macchine con telaio gap sotto carichi pesanti. Dirigendo tutte le forze di reazione lungo un percorso perfettamente verticale, il telaio chiuso garantisce che l'allineamento dell'utensile rimanga estremamente accurato, prevenendo l'usura irregolare dello stampo e mantenendo tolleranze strette delle parti.
D: In che modo la trasmissione della vostra pressa a punto singolo gestisce i pesanti shock meccanici associati alla lavorazione di materiali strutturali ad alta resistenza?
R: Il singolo punto di connessione è supportato da alberi motore in alta lega e boccole a bagno d'olio per impieghi gravosi, progettate per distribuire uniformemente carichi di impatto gravi. Questo design è supportato dalla robusta struttura del telaio di Bolun Machinery, sottoposto a un'accurata riduzione dello stress termico per assorbire l'improvviso rilascio di energia derivante dalla frattura o dalla tranciatura del metallo senza micro-spostamenti.
D: In che modo la vostra pressa protegge gli utensili costosi e sensibili da sovraccarichi dannosi durante i cicli di produzione ad alta frequenza?
R: Ogni pressa è dotata di un sistema di protezione da sovraccarico idraulico altamente reattivo situato all'interno del gruppo slitta. In caso di alimentazione di un doppio foglio o di inceppamento dell'utensile, la pressione idraulica diminuisce istantaneamente, arrestando il movimento della slitta in millisecondi per evitare danni strutturali sia all'utensile che al telaio stesso della pressa.
D: È possibile modificare i profili della corsa della slitta e le regolazioni dell'altezza di chiusura per adattarsi a stampi progressivi specializzati con diverse altezze di chiusura?
R: Sì, i nostri sistemi completi di progettazione e produzione ci consentono di dotare queste presse di meccanismi di regolazione delle slitte motorizzate e di unità di controllo programmabili avanzate. Questa configurazione consente configurazioni di utensili rapide e ripetibili e facili regolazioni per adattarsi a diverse altezze di stampi e sequenze di stampaggio complesse in più fasi.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
