
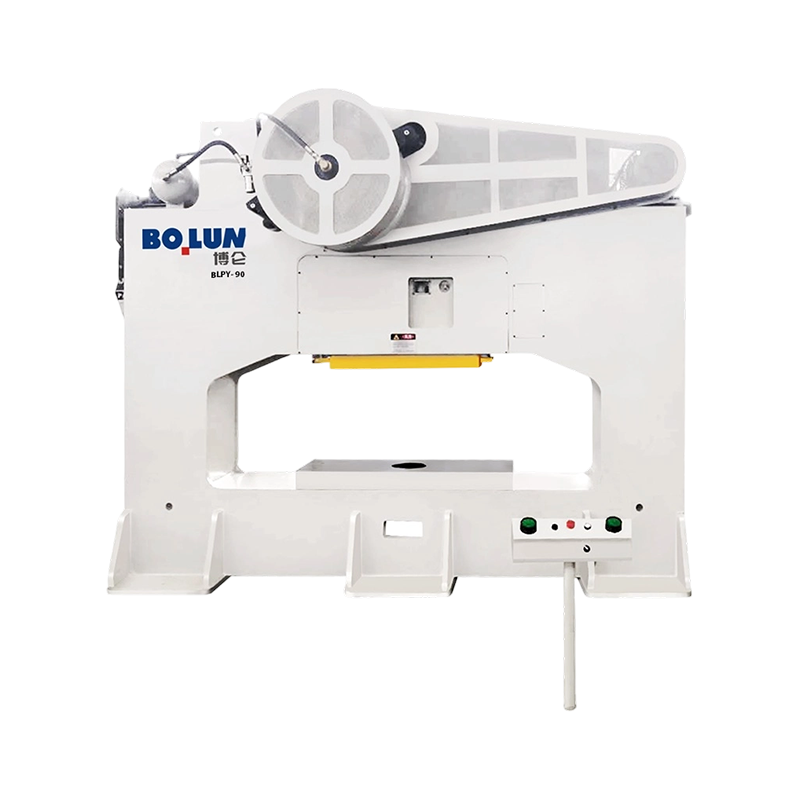


La pressa elettrica a punto singolo flessibile, di tipo chiuso BLPY-90 presenta una forza nominale di 900 k...
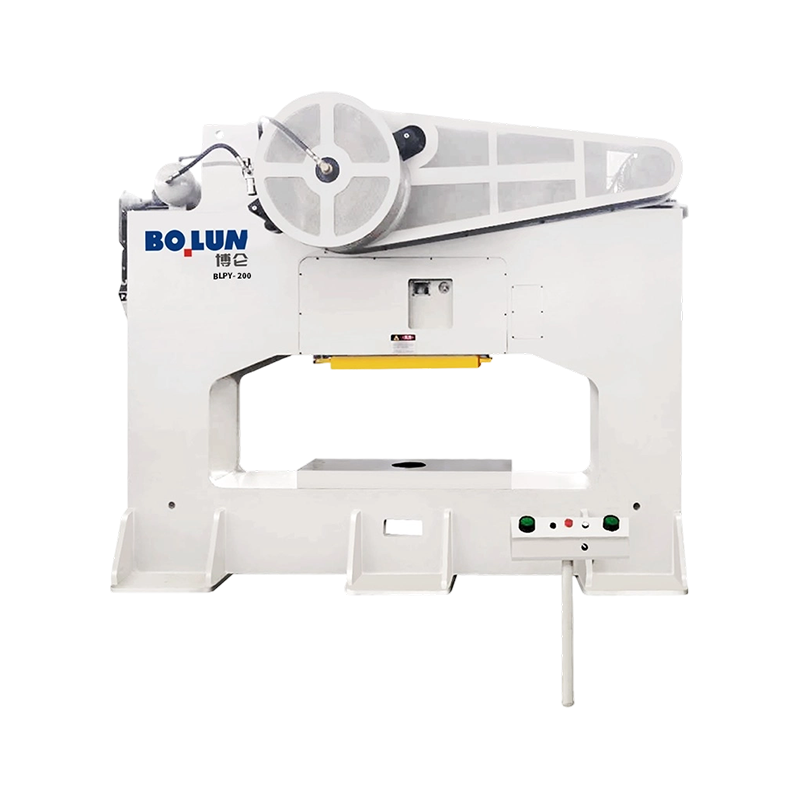
La BLPY-200 è una pressa elettrica a punto singolo stabile, integrata, a telaio chiuso con una forza nomina...
La pressa elettrica Bolun a porta larga a punto singolo di tipo chiuso è progettata per i produttori che richiedono assoluta integrità strutturale e prestazioni di alta precisione sotto carichi pesanti. Combinando la leggendaria stabilità del design con telaio ad H con la flessibilità operativa delle ampie finestre ad accesso laterale, questa stampante è la scelta definitiva per lo stampaggio automobilistico, degli elettrodomestici e dell'industria pesante.
Costruzione con telaio ad H ultrarigido
La caratteristica distintiva di questa serie è la sua struttura con telaio ad H di tipo chiuso. A differenza delle presse con telaio a C standard, il design simmetrico a scatola elimina virtualmente la "deflessione angolare" o l'apertura del telaio durante gli impatti ad alto tonnellaggio. Ciò garantisce che il punzone e la matrice rimangano in perfetto allineamento verticale, prolungando significativamente la durata degli utensili e mantenendo la consistenza delle parti a livello di micron, anche durante la lavorazione di leghe ad alta resistenza o materiali spessi superiori a 3,2 mm.
Design a porta ampia per l'integrazione dell'automazione
La configurazione "Wide-Door" o con apertura laterale ampia offre un vantaggio strategico per le moderne linee di produzione. Queste ampie finestre laterali consentono l'integrazione semplice di sistemi di trasferimento automatizzati, bracci robotici e complessi meccanismi di alimentazione delle bobine. Inoltre, il design ad ampia porta semplifica le operazioni di manutenzione degli utensili e di cambio stampi, riducendo drasticamente i tempi di fermo macchina negli ambienti di produzione ad alta frequenza.
Trasmissione a coppia elevata ed eccellenza fondamentale
All’interno della macchina, l’impegno di Bolun per la qualità è evidente. La pressa è dotata di un albero motore forgiato in acciaio legato 42CrMo e boccole in bronzo allo stagno CuSn12 di alta qualità, fornendo un sistema di trasmissione fluido e incredibilmente resistente. Dotata di una frizione pneumatica a frizione ad alte prestazioni e di un'unità frenante di precisione, la pressa offre una risposta rapida e corse singole o continue affidabili.
Intelligenza e sicurezza
Sicurezza e precisione sono gestite da un sofisticato sistema di controllo basato su PLC con HMI ad alta risoluzione. Ogni unità include un protettore idraulico da sovraccarico per salvaguardare la macchina da picchi di tonnellaggio e una valvola di sicurezza a doppio solenoide per prevenire colpi accidentali. Che tu stia eseguendo imbutitura profonda, tranciatura pesante o stampaggio in più fasi, la pressa a porta larga Bolun fornisce la base rigida e l'intelligenza digitale necessarie per la prossima generazione di produzione intelligente.
Macchinari Bolun: rigidità senza compromessi, accessibilità senza pari.
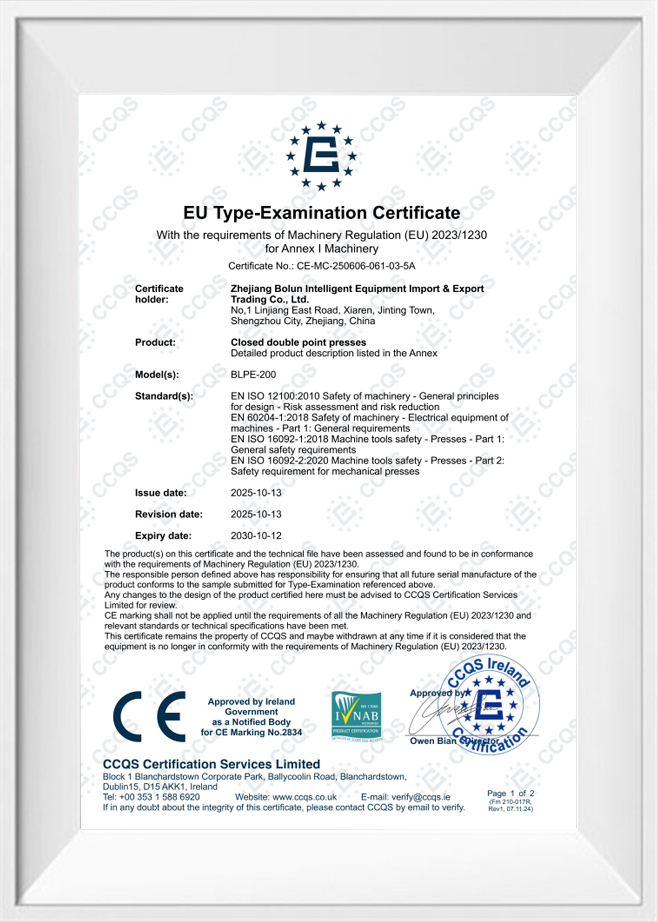
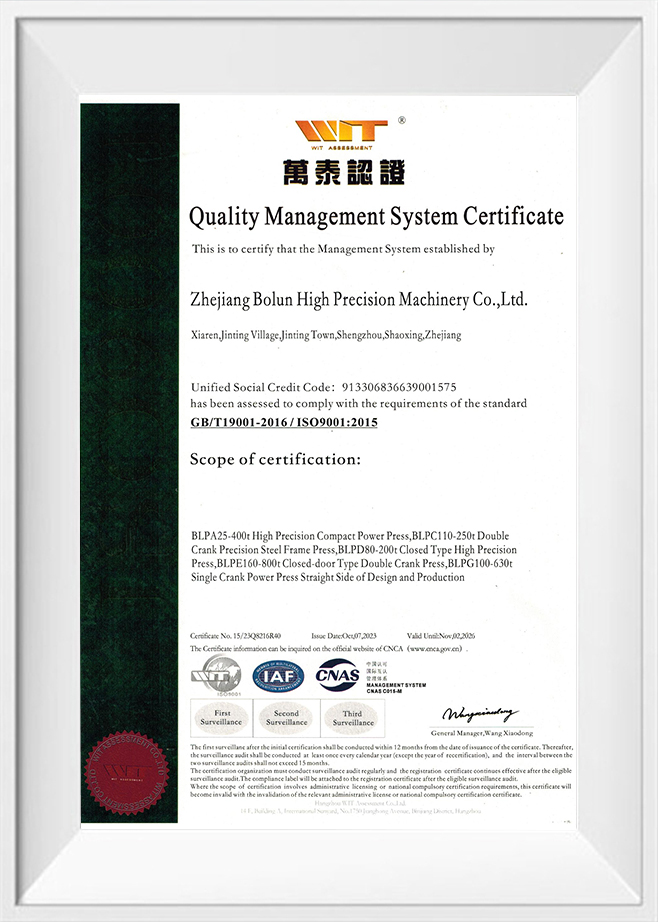
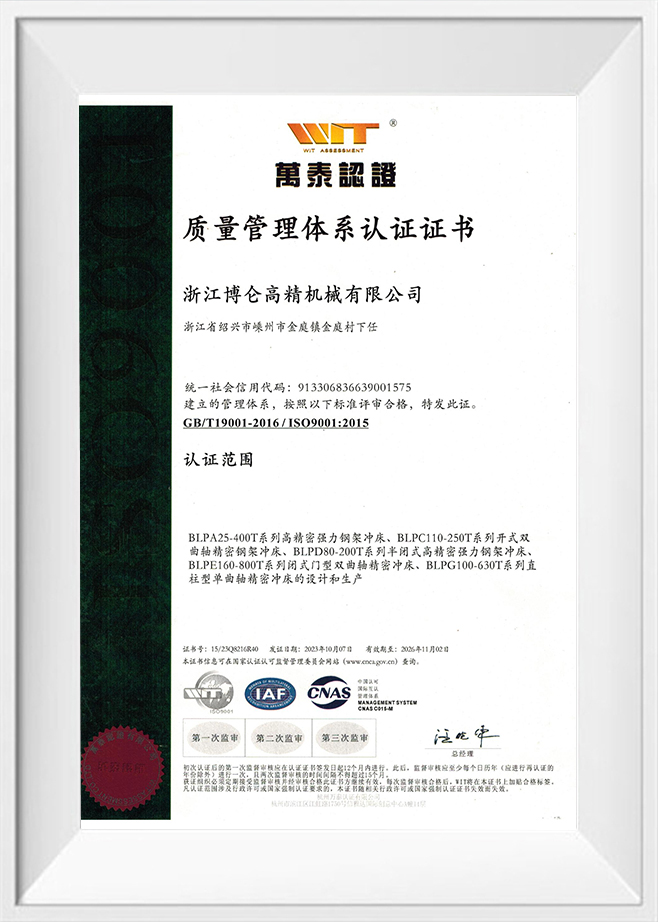
Come Cina Pressa elettrica a porta larga a punto singolo di tipo chiuso Produttori e Pressa elettrica a porta larga a punto singolo di tipo chiuso Fornitori, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla slitta La risposta breve: punto singolo o punto doppio per ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricamento degli stampi e l'alimentazione delle parti, mentre una pressa elettric...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stesso tonnellaggio possono comportarsi in modo molto diverso sulla stessa fustella:...
Nelle linee di produzione automatizzate ad alta capacità, la transizione dei materiali tra le fasi di stampaggio richiede un rapido movimento laterale. A pressa elettrica a porta larga a punto singolo di tipo chiuso risponde a questa esigenza logistica incorporando ampie aperture laterali direttamente nei pilastri verticali o nei montanti del telaio. Queste aperture, comunemente denominate porte laterali, consentono ai bracci di trasferimento automatizzati, agli alimentatori di bobine e ai nastri trasportatori degli scarti di passare attraverso i lati della struttura della pressa anziché fare affidamento esclusivamente sui punti di accesso anteriore e posteriore. Questo accesso è fondamentale per gli stampi progressivi e a trasferimento che lavorano bobine di lamiera di grandi dimensioni o che richiedono sistemi di evacuazione dei rottami per carichi pesanti su entrambi i lati del piano di appoggio. Tuttavia, il taglio di grandi finestre nelle colonne portanti del telaio di una pressa altera il percorso verticale diretto delle forze di stampaggio, richiedendo aggiustamenti tecnici specializzati per garantire che la stabilità complessiva della macchina rimanga intatta sotto carichi di picco.
La sfida principale nell’incorporare porte laterali larghe è gestire il modo in cui le sollecitazioni verticali e torsionali si distribuiscono attorno alle aree ritagliate. In una pressa chiusa standard a colonna piena, la forza di stampaggio si sposta verso il basso attraverso i montanti in un percorso lineare e uniforme. L'introduzione di un'apertura laterale crea punti di concentrazione delle sollecitazioni agli angoli della finestra, dove il metallo strutturale è costretto a reindirizzare il carico. Se la disposizione strutturale non viene compensata con materiale aggiuntivo e geometrie di rinforzo, questi ritagli delle porte laterali possono diventare punti di flessione, portando alla deflessione elastica del telaio durante gli impatti ad alto tonnellaggio. Di conseguenza, i progettisti strutturali devono utilizzare l'analisi degli elementi finiti per determinare esattamente come ridistribuire la massa in sezione trasversale delle colonne attorno a questi ritagli di finestre.
Per evitare che le aperture delle porte laterali compromettano la rigidità complessiva del telaio, gli ingegneri modificano la geometria delle colonne verticali per compensare la perdita di materiale. Invece di una semplice colonna a piastra piana, i montanti di una pressa elettrica a porta larga a punto singolo di tipo chiuso sono fabbricati con strutture scatolari per carichi pesanti. Questa configurazione della scatola utilizza nervature diagonali interne e spesse piastre flangiate che racchiudono il perimetro delle aperture laterali. Aumentando lo spessore dell'acciaio che circonda l'apertura, il momento di inerzia della colonna viene mantenuto equivalente o superiore a quello di una colonna solida senza accesso laterale. Questa ottimizzazione strutturale garantisce che la rigidità verticale dei montanti rimanga elevata, mantenendo al minimo l'allungamento del telaio quando la pressa eroga il suo pieno tonnellaggio.
Inoltre, gli angoli delle ampie aperture delle porte sono progettati con raggi generosi anziché con giunture a novanta gradi. Gli angoli acuti agiscono come moltiplicatori di stress, concentrando le forze di tensione e compressione in un punto localizzato, il che può portare a microfratture dopo milioni di cicli operativi. L'utilizzo di ampi raccordi curvi nella parte superiore e inferiore dei finestrini delle porte laterali consente alle sollecitazioni operative di fluire uniformemente attorno all'apertura, distribuendo il carico strutturale su un'area di superficie in acciaio più ampia. Zhejiang Bolun Alto-Precision Machinery Co., Ltd. incorpora questi profili curvi di distribuzione delle sollecitazioni e scatole saldate rinforzate per garantire che le colonne fisiche mantengano un'elevata rigidità torsionale e verticale durante i cicli continui ad alto impatto.
La risposta strutturale di un telaio pressato varia in modo significativo a seconda della progettazione dei profili delle colonne e delle tecniche di rinforzo applicate ai ritagli delle finestre. La tabella seguente confronta le caratteristiche di deflessione di diverse strutture di colonne sotto pieno carico verticale.
| Progettazione della struttura della colonna | Larghezza apertura porta (mm) | Spessore acciaio sezione trasversale (mm) | Fattore medio di concentrazione dello stress (Kt) | Deflessione elastica verticale (mm/m) | Indice di resistenza alla torsione (kNm/rad) |
|---|---|---|---|---|---|
| Colonna solida (telaio chiuso standard) | Nessuno | 45 | 1.0 | da 0,035 a 0,045 | Alto |
| Colonna a porta larga non rinforzata | 650 | 45 | 2.4 | da 0,085 a 0,110 | Basso |
| Porta larga rinforzata a scatola | 650 | 65 | 1.3 | da 0,040 a 0,050 | Alto |
| Colonna precompressa con flangia pesante | 800 | 80 | 1.1 | da 0,030 a 0,040 | Alto |
Come mostrato da questo confronto, un'apertura non rinforzata aumenta sostanzialmente sia il fattore di concentrazione delle sollecitazioni che il tasso di deflessione verticale. Tuttavia, passando a un design a scatola rinforzata o a flangia pesante, la deflessione del telaio della porta larga può essere ripristinata a un livello che si avvicina molto alle prestazioni di una colonna solida. Questi dati dimostrano che le ampie aperture delle porte laterali non compromettono i limiti strutturali della macchina se il telaio circostante è progettato con un adeguato spessore della lamiera e un'appropriata geometria della sezione trasversale.
La preoccupazione principale con qualsiasi deflessione strutturale è il suo effetto indiretto sul sistema di guida della slitta. Se le colonne di una pressa elettrica a porta larga a punto singolo di tipo chiuso si flettono o si torcono durante una corsa di formatura, le guide di scorrimento fissate all'interno di tali colonne si sposteranno dall'allineamento verticale. Questo disallineamento provoca l'inclinazione della slitta, che altera le distanze degli utensili da taglio e porta a bave irregolari sui pezzi finiti. Per evitare ciò le guide devono essere montate su profilati strutturali rinforzati dei montanti isolati dalle sollecitazioni di flessione delle aperture laterali.
Utilizzando lardoni di guida a otto punti estesi e regolabili su tutta la lunghezza, la pressa limita qualsiasi movimento laterale del gruppo slitta. Le superfici di montaggio di queste guide vengono lavorate in un'unica configurazione dopo che l'intero telaio saldato è stato sottoposto a distensione termica. Bolun Machinery enfatizza questi rigorosi trattamenti termici e processi di lavorazione di precisione per garantire che le superfici delle lancette di guida rimangano parallele anche quando i pilastri principali sono soggetti a carichi ciclici. Questa stabilità di allineamento mantiene perpendicolare il percorso di ingresso dell'utensile, salvaguardando gli stampi progressivi sensibili e garantendo una qualità costante delle parti per anni di produzione.
La durabilità di un telaio per presse a porta larga sottoposto a carichi dinamici continui dipende in larga misura dalla qualità delle fasi di produzione e assemblaggio. I telai sono realizzati con piastre di acciaio ad alta resistenza che vengono sottoposte a saldatura a piena penetrazione su entrambi i lati per formare i montanti della scatola e i fazzoletti di rinforzo angolari. Una volta completata la saldatura, l'intera struttura del telaio deve essere sottoposta a un processo completo di ricottura termica. Questo ciclo di riscaldamento elimina le tensioni residue localizzate lasciate dalle alte temperature degli archi di saldatura, che altrimenti causerebbero una lenta deformazione o distorsione del telaio durante i primi anni di servizio attivo.
La stabilizzazione della struttura della grana interna dell'acciaio attraverso la ricottura termica impedisce lo spostamento delle colonne, garantendo che le distanze critiche attorno alle aperture delle porte laterali rimangano costanti. Questa fase di fabbricazione è vitale per le configurazioni a porta larga, poiché qualsiasi deformazione post-produzione disallineerebbe direttamente i meccanismi di alimentazione automatizzata che passano attraverso le aperture laterali. Abbinando il rinforzo delle scatole per carichi pesanti con procedure approfondite di distensione, i produttori industriali possono implementare in sicurezza presse con porte laterali larghe per ottenere una produttività automatizzata ad alta velocità senza sacrificare la rigidità strutturale e la precisione delle loro linee di formatura.
D: In che modo le ampie aperture delle porte laterali sui pilastri di questa pressa mantengono la rigidità strutturale sotto carichi a pieno tonnellaggio?
R: Zhejiang Bolun High-Precision Machinery Co., Ltd. progetta queste colonne con strutture scatolari per carichi pesanti caratterizzate da nervature diagonali interne e piastre flangiate extra spesse attorno ai perimetri delle porte. Questa geometria specializzata, combinata con raggi generosi agli angoli di apertura, ridistribuisce con successo le forze di stampaggio e previene la concentrazione delle sollecitazioni, mantenendo un elevato livello di rigidità verticale e torsionale.
D: La configurazione con porta larga può supportare sistemi di trasferimento automatizzati e alimentazione bobina ad alta velocità attraverso i lati della macchina da stampa?
R: Sì, lo scopo principale del design dell'ampia porta laterale è facilitare il flusso laterale del materiale senza soluzione di continuità. Gli ampi spazi tra i pilastri consentono ai bracci di trasferimento, agli alimentatori robotizzati e ai trasportatori di scarto di passare direttamente attraverso il lato della pressa elettrica a punto singolo e porta larga di tipo chiuso, ideale per linee di produzione progressive completamente integrate e automatizzate.
D: In che modo Bolun Machinery garantisce che le guide rimangano perfettamente allineate se le colonne subiscono una deflessione ciclica del carico?
R: I lardoni di guida regolabili a otto punti sono montati su sezioni strutturali rinforzate dei montanti isolate dalle sollecitazioni di flessione delle aperture laterali. Inoltre, l'intero telaio viene sottoposto a ricottura termica completa prima che le superfici di guida vengano lavorate, garantendo che la slitta viaggi su un percorso rigorosamente verticale e parallelo per anni di funzionamento continuo.
D: Quali misure impediscono che il pesante telaio in acciaio saldato si deformi o si sposti durante i cicli di produzione a lungo termine 24 ore su 24, 7 giorni su 7?
R: Dopo la fabbricazione, l'intera struttura del telaio della porta larga viene sottoposta a un rigoroso processo di riduzione dello stress termico nel nostro impianto di produzione avanzato. Questo ciclo di ricottura elimina le tensioni residue di saldatura localizzate, garantendo che il telaio fisico rimanga permanentemente stabile e prevenendo qualsiasi deriva dimensionale che potrebbe disallineare la pressa o i dispositivi di alimentazione automatizzati.
D: È possibile personalizzare le dimensioni della finestra della porta laterale per adattarla alle nostre specifiche apparecchiature di movimentazione automatizzata?
R: Sì, utilizziamo le nostre solide capacità di ricerca e sviluppo e di ingegneria per personalizzare la larghezza, l'altezza e la posizione delle aperture dei pilastri. Il nostro team di ingegneri conduce analisi strutturali e degli elementi finiti individuali su ogni modifica personalizzata per garantire che il design della colonna modificata continui a soddisfare gli standard di rigidità e precisione richiesti.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
