
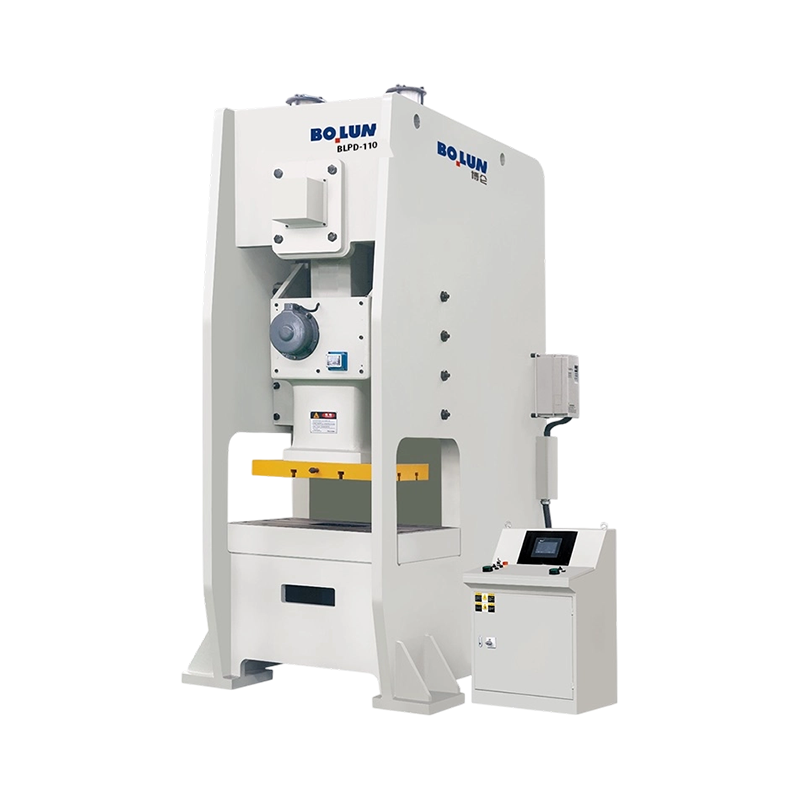


La pressa elettrica a punto singolo semichiusa BLPD-110 Agile Precision è sviluppata per operazioni di stam...
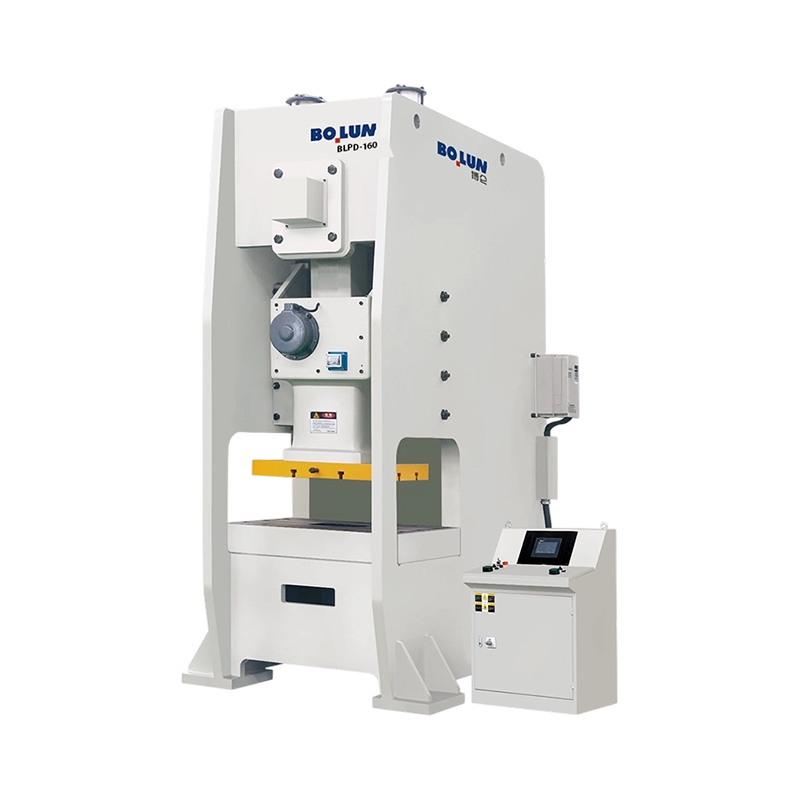
La versatile pressa elettrica a punto singolo semichiusa a stabilità bilanciata BLPD-160 offre una capacità...
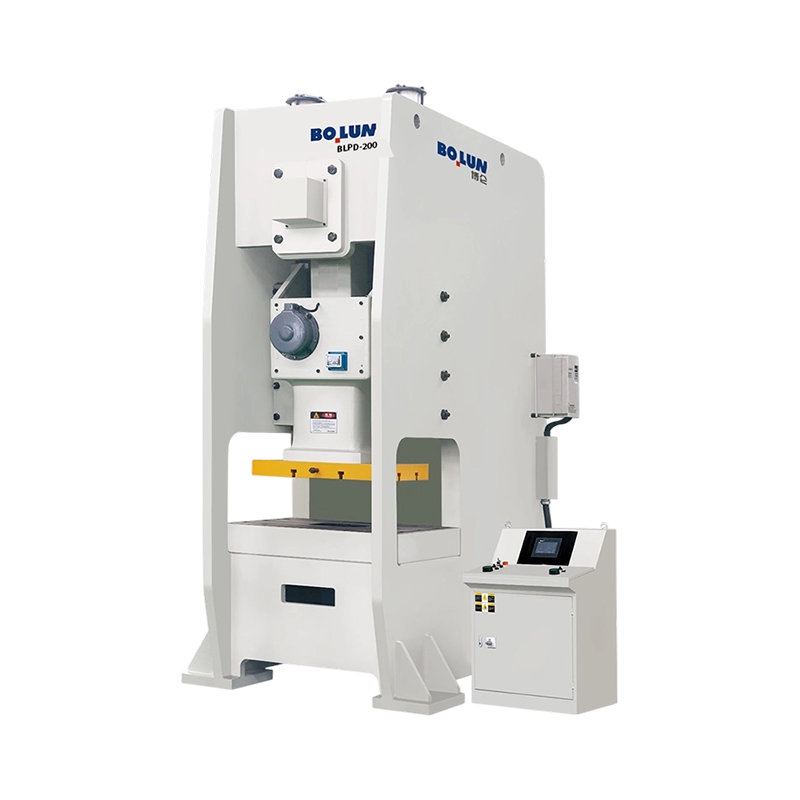
La pressa elettrica a punto singolo semichiusa per carichi pesanti BLPD-200 offre una capacità nominale di ...
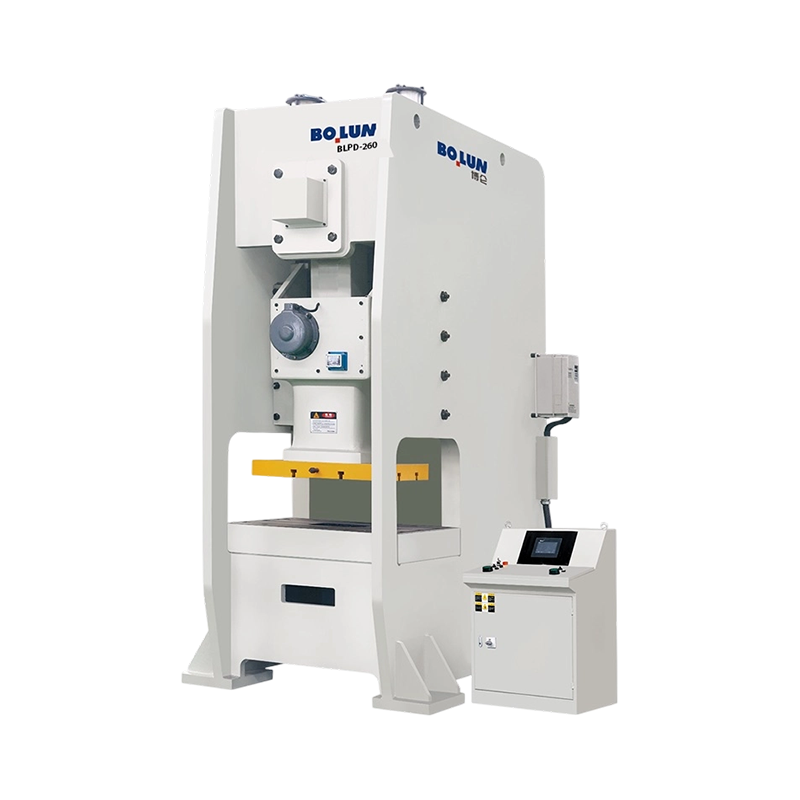
Adatta per formatura profonda, forgiatura pesante e applicazioni di stampaggio industriale su larga scala, ...
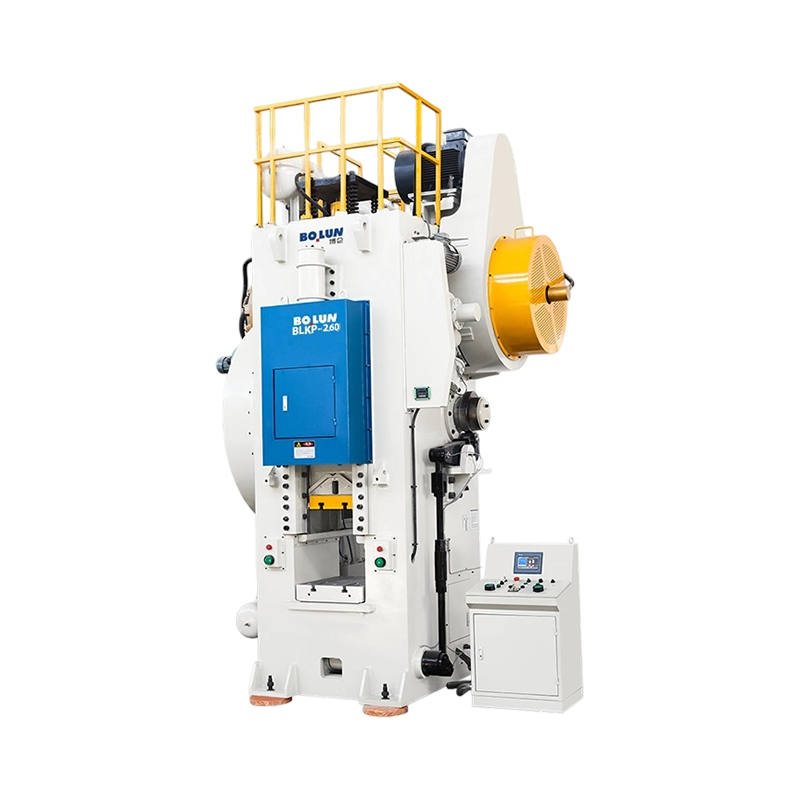
La pressa elettrica a ginocchiera per forgiatura a freddo di precisione BLKP-260 Agile offre una capacità n...
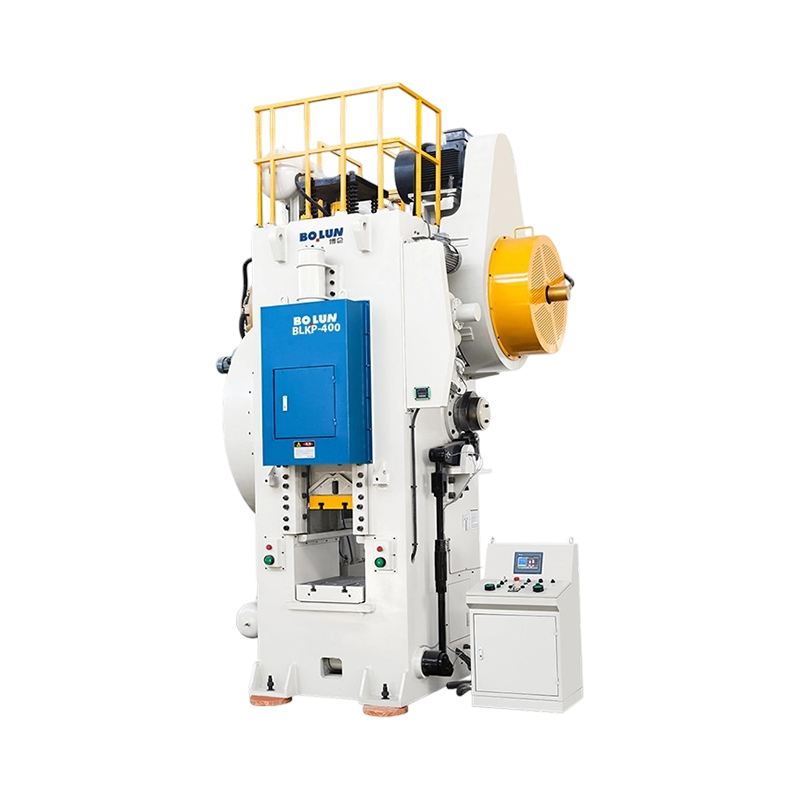
La versatile pressa elettrica a ginocchiera per forgiatura a freddo con corsa bilanciata BLKP-400 offre una...
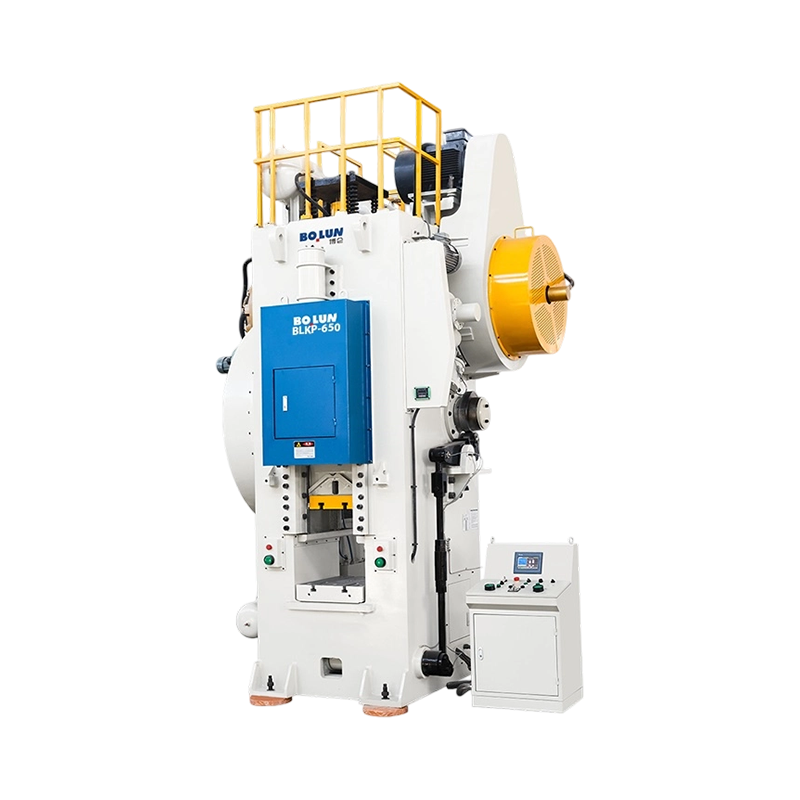
La robusta pressa elettrica a ginocchiera per forgiatura a freddo ad alta deformazione BLKP-650 offre una c...
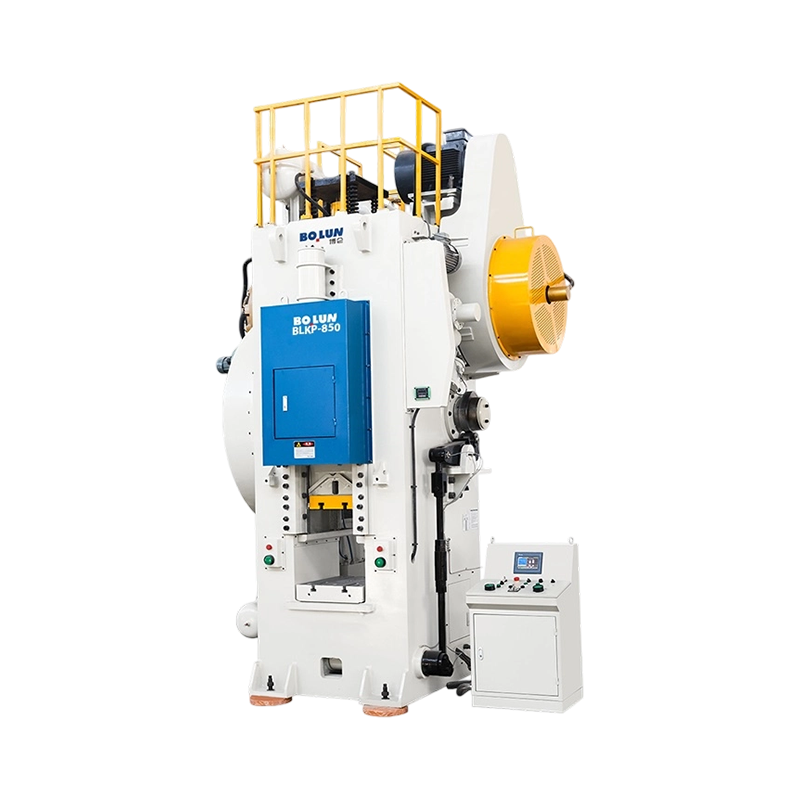
La pressa elettrica a ginocchiera per forgiatura a freddo per impieghi gravosi BLKP-850 offre una capacità ...
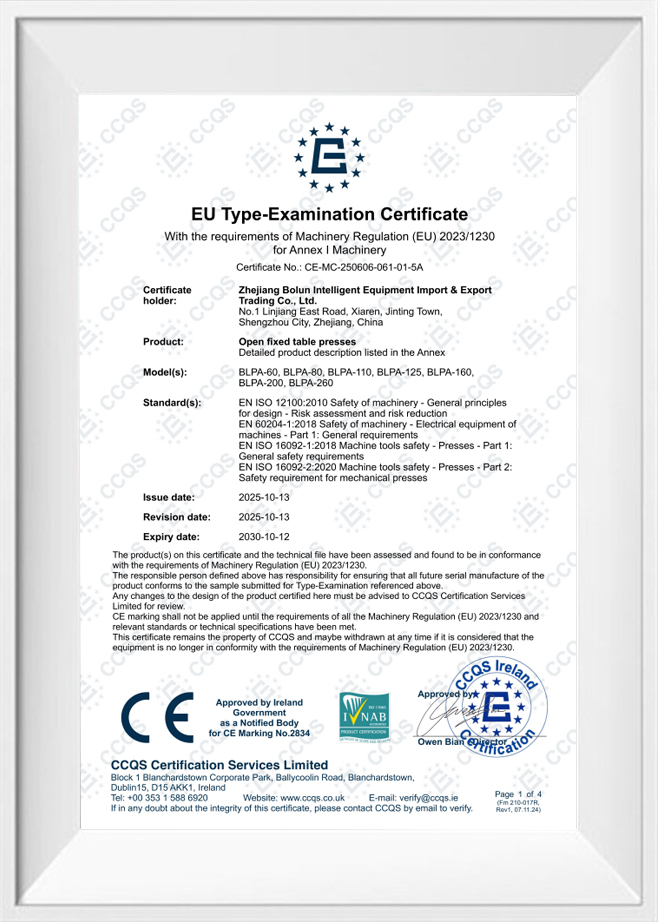
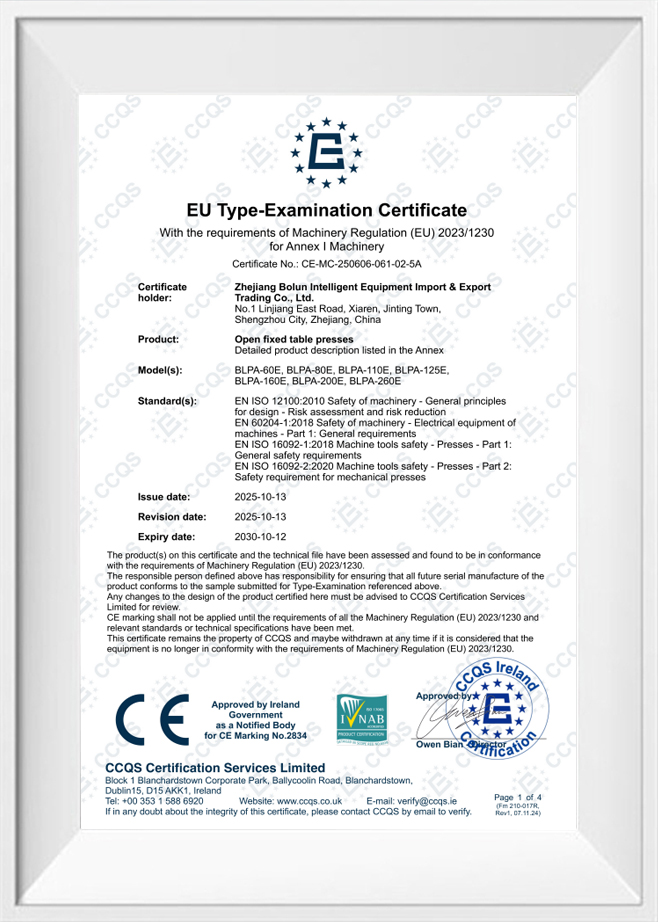
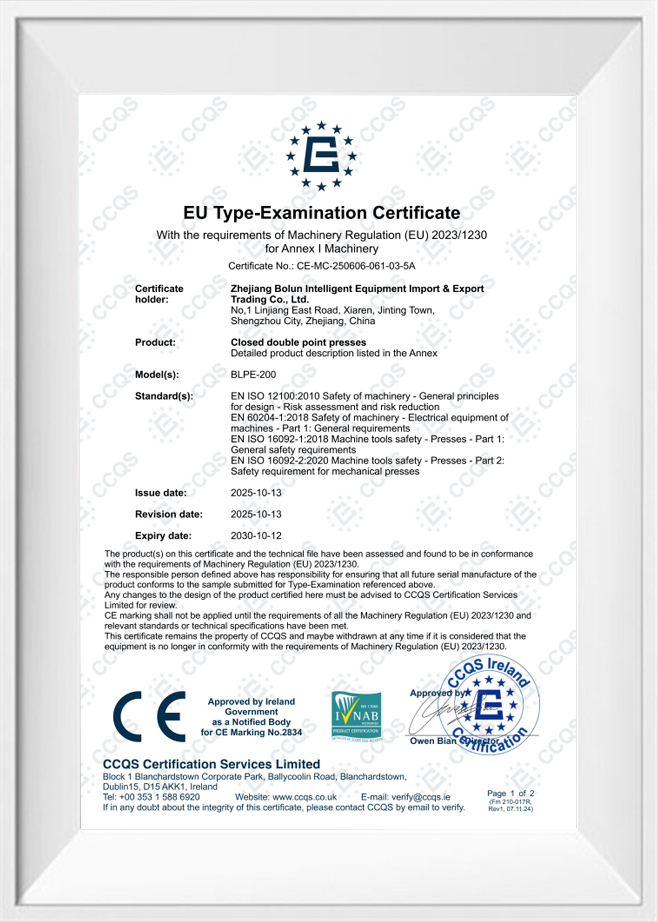
Come Cina Fabbrica di presse per stampaggio di metalli e Produttori di presse per stampaggio di precisione, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla s...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricam...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stes...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate per una linea di supporto spesso riceve due preventivi che sembrano quasi identici sulla carta: stessa classe di tonnellaggio, dimensioni del letto simili, prezzo...
Nella produzione di stampaggio ad alta frequenza, una pressa per stampaggio di precisione spesso funziona a velocità superiori a centinaia di colpi al minuto. In queste condizioni di lavoro intense, le aree di contatto fisico all'interno dell'albero di trasmissione principale, dei collegamenti di collegamento e delle guide di scorrimento sono soggette a continue forze di microattrito. Questo attrito converte l'energia cinetica direttamente in energia termica, provocando un rapido aumento della temperatura nei componenti localizzati della macchina. Senza un'adeguata mitigazione, questo accumulo di calore innesca un'espansione termica, che altera i giochi meccanici delle interfacce di scorrimento. Man mano che i giochi si riducono, l'attrito aumenta ulteriormente, accelerando l'usura della superficie e causando deviazioni dimensionali nelle parti finite. Il bilanciamento di questi comportamenti tribologici è fondamentale per garantire l’allineamento strutturale e la durata a lungo termine della macchina da stampa durante cicli di produzione prolungati.
Per controllare i tassi di usura e gestire il calore, gli ingegneri analizzano i regimi di lubrificazione dei componenti portanti. Quando la pressa funziona a velocità elevate, è fondamentale mantenere un film d'olio continuo e pressurizzato tra i cuscinetti del perno e l'albero motore. Questo film impedisce il contatto diretto metallo-metallo, spostando il profilo di usura dall'attrito abrasivo al taglio viscoso del fluido. Comprendendo gli stati di transizione di questi lubrificanti limite, i produttori possono ottimizzare i percorsi fisici di scorrimento e le velocità di alimentazione dell'olio, garantendo che i macchinari funzionino entro intervalli di temperatura operativa sicuri senza sacrificare la precisione di stampaggio.
Un metodo principale per prevenire l'accumulo di calore è l'implementazione di un circuito di lubrificazione a olio continuo e a temperatura regolata. Invece di utilizzare bagni d'olio statici, un moderno pressa per stampaggio di precisione incorpora un sistema di lubrificazione forzata che pompa l'olio filtrato direttamente nei punti di attrito ad alto carico. Questo sistema funziona sia come fornitore di lubrificante che come mezzo di evacuazione del calore. L'olio assorbe l'energia termica dagli ingranaggi interni, dalle boccole eccentriche principali e dalle superfici guida prima di scaricarsi in un serbatoio centrale. Da lì, viene forzato attraverso uno scambiatore di calore esterno per il raffreddamento dell'olio, che abbassa la temperatura del fluido a un punto di regolazione specifico prima di restituirlo alla struttura della pressa.
Questo processo di stabilizzazione della temperatura impedisce alle zone calde localizzate di espandere il telaio e alterare l'altezza critica di chiusura. Zhejiang Bolun High-Precision Machinery Co., Ltd. costruisce unità di controllo termico ad alta capacità nei propri sistemi di pressa per mantenere temperature della macchina uniformi durante i cicli di produzione di 24 ore. Mantenendo stabile il gradiente di temperatura strutturale, la pressa evita la deriva fisica nei percorsi di guida delle slitte, preservando gli spazi a livello di micron necessari per lo stampaggio di connettori delicati e laminazioni di motori ad alta tolleranza.
La scelta dei materiali dei cuscinetti e delle configurazioni di progettazione determina direttamente il coefficiente di attrito e il tasso di generazione termica all'interno della linea di trasmissione principale. La tabella seguente illustra le caratteristiche prestazionali dei vari sistemi di cuscinetti utilizzati nelle applicazioni ad alta velocità.
| Tipo di configurazione del cuscinetto | Velocità pratica massima (RPM) | Intervallo del coefficiente di attrito | Tasso di dissipazione del calore (kW) | Durata operativa tipica (ore) |
|---|---|---|---|---|
| Boccola in bronzo standard | 300-500 | da 0,05 a 0,08 | 1,2-2,5 | 12.000-18.000 |
| Cuscinetto idrostatico | 600-1200 | da 0,001 a 0,005 | Da 4,5 a 8,0 | Oltre 35.000 |
| Cuscinetto a sfere in ceramica ibrido | 1000-1800 | da 0,0015 a 0,003 | 3,2-5,5 | Da 25.000 a 30.000 |
| Cuscinetto a manicotto idrodinamico | da 500 a 800 | da 0,005 a 0,012 | 2,8-4,5 | Da 20.000 a 28.000 |
I dati indicano che le configurazioni dei cuscinetti idrostatici offrono i coefficienti di attrito più bassi e i tassi di dissipazione più elevati sotto carichi continui. Supportando l'albero rotante su un cuscino pressurizzato di olio, questi sistemi eliminano il contatto meccanico durante la rotazione, mantenendo i tassi di usura prossimi allo zero e riducendo sostanzialmente la generazione termica nelle operazioni ad alta velocità e a lungo termine.
La precisione meccanica della corsa verso il basso della slitta è mantenuta da binari di guida estesi montati sulle colonne verticali per carichi pesanti del telaio della pressa. Quando una pressa per stampaggio di precisione gestisce carichi decentrati, la slitta subisce forze di spinta laterali che la spingono contro i lardoni di guida. Per prevenire il riscaldamento e l'usura localizzati in queste zone di contatto, le macchine da stampa ad alta velocità utilizzano rulli ad aghi a otto o dodici punti o sistemi di guida con faccia composita. Queste guide distribuiscono le forze laterali su un'ampia superficie, impedendo concentrazioni elevate di pressione che possono rompere il film lubrificante.
Queste strutture di guida sono precaricate per ridurre al minimo gli spazi interni, mantenendo al minimo l'inclinazione della slitta. Per gestire il calore da attrito generato lungo questi lunghi percorsi di scorrimento, è possibile integrare canali di raffreddamento interni nelle guide stesse. Ciò garantisce che il calore derivante dall'azione di scorrimento non si trasferisca alle colonne del telaio principale, che altrimenti causerebbe una flessione termica asimmetrica e un disallineamento del punzone di stampaggio. Bolun Machinery enfatizza queste geometrie di guida bilanciate per garantire che il parallelismo tra slitta e supporto rimanga entro tolleranze rigorose durante cicli veloci e continui.
Il mantenimento della precisione a livello micro per milioni di cicli ad alto impatto richiede un telaio della pressa strutturalmente stabile che resista allo spostamento interno del materiale. Le saldature del telaio di una pressa ad alta velocità sono realizzate con piastre di acciaio spesse e ad alta resistenza. Dopo la saldatura, l'intero telaio strutturale viene sottoposto a un processo di distensione termica, in cui l'assieme viene riscaldato in un forno per rilasciare le tensioni interne localizzate create durante il taglio e la saldatura della lamiera. Questo trattamento termico impedisce al metallo di deformarsi lentamente nel corso degli anni di utilizzo industriale, garantendo che gli spazi critici tra la slitta e il basamento rimangano invariati.
Un telaio stabile e resistente alle sollecitazioni garantisce che le guide rimangano parallele e diritte, prevenendo un elevato attrito nei punti che causa usura localizzata. Questa stabilizzazione del materiale è vitale per preservare l'allineamento degli utensili progressivi, poiché anche una deviazione minima nella geometria del telaio può causare l'usura degli utensili e ridurre la qualità delle parti stampate. Garantendo che tutte le strutture del telaio siano strutturalmente rilassate prima della lavorazione di precisione, la pressa mantiene il suo allineamento geometrico sotto le sollecitazioni dinamiche della produzione continua ad alta velocità.
D: In che modo la vostra ingegneria strutturale protegge una pressa per lo stampaggio dei metalli dalla fatica a lungo termine sottoposta a carichi di impatto continui e ad alta velocità?
R: Zhejiang Bolun High-Precision Machinery Co., Ltd. produce saldature di telai a scatola per carichi pesanti utilizzando piastre di acciaio ad alta resistenza. Dopo la fabbricazione, l'intera struttura viene sottoposta a un accurato processo di ricottura termica per eliminare le tensioni interne dei materiali, prevenendo la deformazione fisica e l'affaticamento strutturale anche sotto decenni di continui impatti dinamici.
D: Quali sistemi di gestione termica sono integrati per prevenire variazioni di gioco scorrevoli in una pressa per stampaggio metalli ad alto SPM?
R: I nostri progetti di presse utilizzano un sistema di lubrificazione centralizzato e pressurizzato che fa circolare costantemente olio a temperatura regolata verso tutti i cuscinetti e le guide critiche. Facendo passare l'olio attraverso un refrigeratore attivo esterno, il sistema stabilizza il gradiente di temperatura interna della macchina, evitando che l'espansione termica sposti gli spazi liberi delle slitte durante i funzionamenti continui.
D: In che modo i sistemi di guide laterali mantengono il parallelismo tra la guida e il supporto durante l'elaborazione di carichi decentrati?
R: Per contrastare le forze di spinta laterale, il ns pressa per stampaggio metalli i modelli sono dotati di lardoni di guida a otto punti regolabili su tutta la lunghezza. Queste guide sono precaricate a giochi minimi e continuamente lubrificate, garantendo che la slitta si sposti su un percorso rigorosamente verticale e proteggendo gli stampi progressivi dall'usura irregolare dell'utensile.
D: Quale meccanismo viene utilizzato per mitigare il grave shock inverso, o snap-through, durante la tranciatura di lamiere ad alto tonnellaggio?
R: La pressa è dotata di cilindri pneumatici di controbilanciamento che applicano una tensione continua verso l'alto al gruppo slitta. Questa forza verso l'alto precarica la trasmissione ed elimina il gioco all'interno dei cuscinetti e degli ingranaggi, assorbendo l'energia rilasciata allo sfondamento e proteggendo sia i componenti della trasmissione che gli utensili.
D: In che modo la protezione idraulica integrata contro il sovraccarico protegge i costosi stampi progressivi multistadio da danni improvvisi?
R: Un sistema di protezione da sovraccarico idraulico ad alta pressione e ad azione rapida è integrato direttamente all'interno della slitta. Se la pressione di formatura supera le soglie di sicurezza a causa di un'alimentazione di fogli doppi o di un'inceppamento, una valvola di rilascio della pressione si apre in pochi millisecondi per arrestare istantaneamente il movimento della slitta, prevenendo danni catastrofici al telaio della stampante e agli utensili.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
