
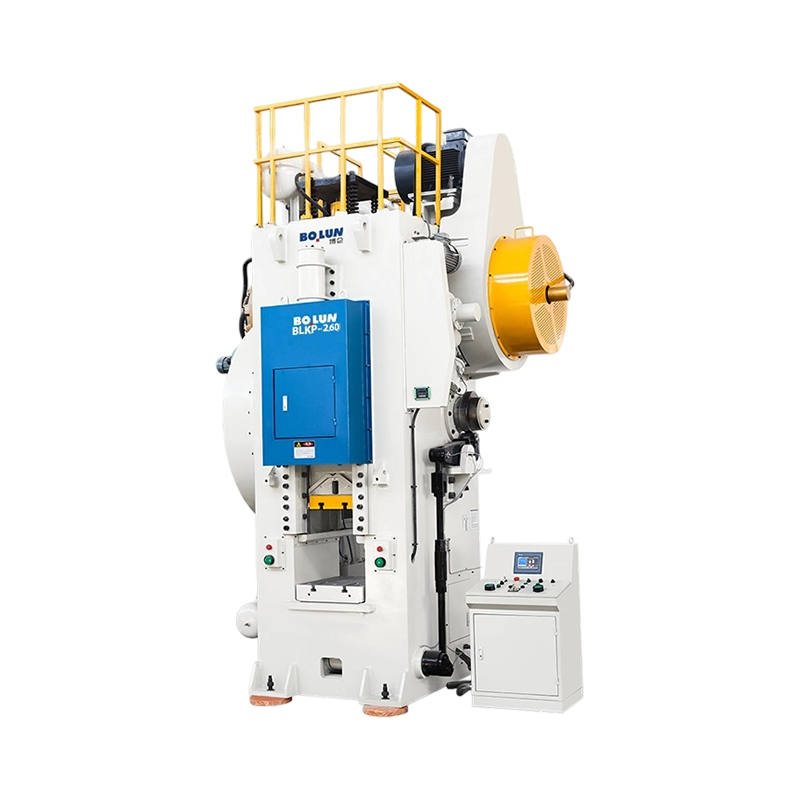


La pressa elettrica a ginocchiera per forgiatura a freddo di precisione BLKP-260 Agile offre una capacità n...
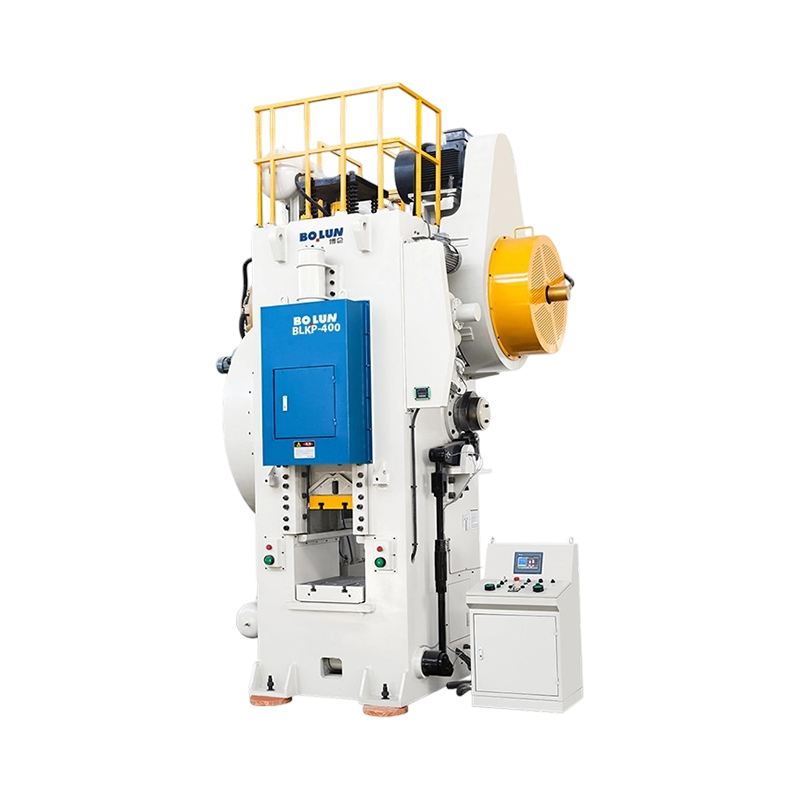
La versatile pressa elettrica a ginocchiera per forgiatura a freddo con corsa bilanciata BLKP-400 offre una...
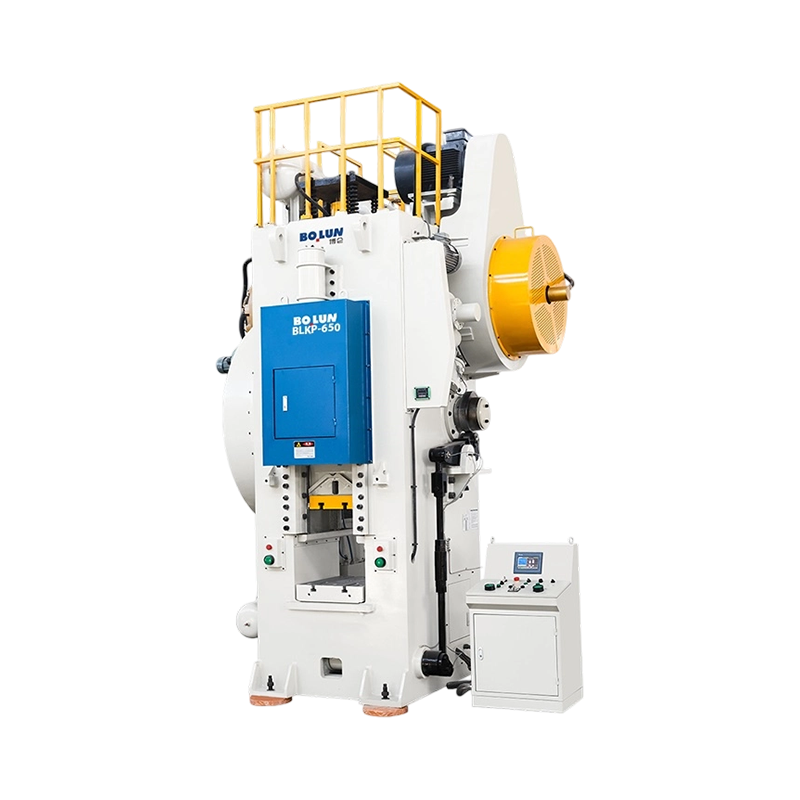
La robusta pressa elettrica a ginocchiera per forgiatura a freddo ad alta deformazione BLKP-650 offre una c...
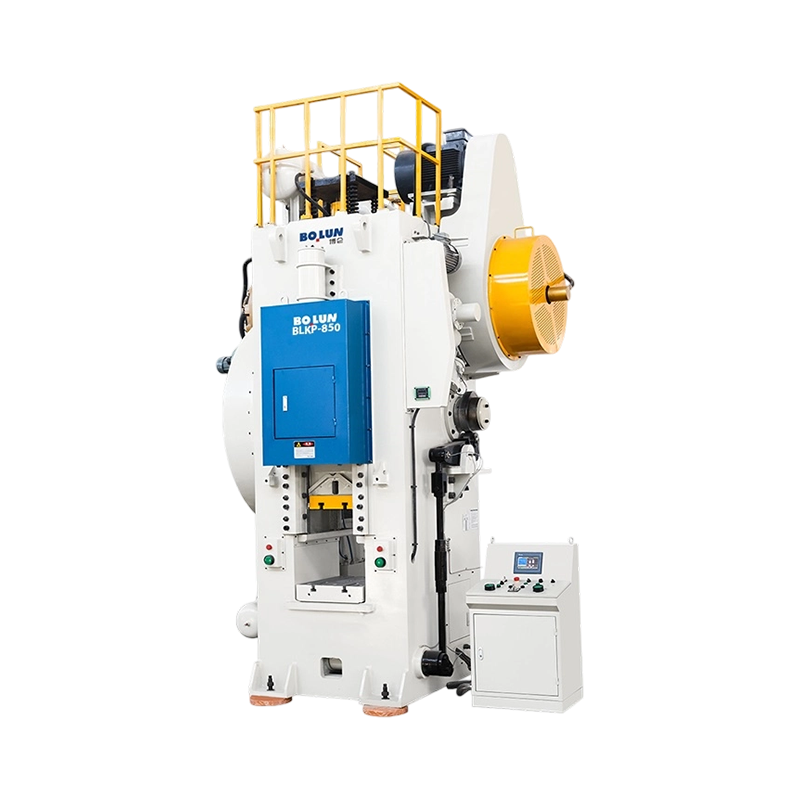
La pressa elettrica a ginocchiera per forgiatura a freddo per impieghi gravosi BLKP-850 offre una capacità ...
La pressa elettrica a ginocchiera Bolun per forgiatura a freddo è una soluzione ingegneristica di prim'ordine progettata per le applicazioni di estrusione a freddo e formatura quasi-net-shape più esigenti. Utilizzando un meccanismo specializzato a ginocchiera (articolazione a snodo) invece di una manovella standard, questa pressa offre il tonnellaggio estremo e la cinematica specifica necessari per far scorrere il metallo a freddo con precisione e finitura superficiale senza pari.
Cinematica ottimizzata per lo stampaggio a freddo
Il vantaggio determinante del design a ginocchiera è il suo esclusivo profilo di velocità di scorrimento. Quando la slitta si avvicina al punto morto inferiore (BDC), il vantaggio meccanico dei collegamenti a ginocchiera aumenta esponenzialmente mentre la velocità della slitta rallenta in modo significativo. Questo effetto "di sosta" fornisce una durata più lunga del picco di pressione, consentendo un migliore flusso del materiale nelle cavità complesse dello stampo e una massiccia riduzione del ritorno elastico del materiale. Ciò è essenziale per la produzione di alberi automobilistici di alta precisione, semilavorati per ingranaggi e dispositivi di fissaggio per carichi pesanti.
Maggiore durata dell'utensile e riduzione dell'impatto
La forgiatura a freddo comporta un'enorme resistenza. La pressa a ginocchiera Bolun riduce al minimo la velocità di impatto iniziale quando il punzone entra in contatto con il pezzo. Questa caratteristica "soft-touch" riduce significativamente i carichi d'urto trasmessi alle vostre costose matrici in metallo duro, prolungando la durata degli utensili fino a 2-3 volte rispetto alle presse meccaniche convenzionali. Il risultato sono costi operativi inferiori e tempi di inattività ridotti per la manutenzione degli stampi.
Costruzione ultrarigida per tonnellaggio estremo
Per gestire le massicce forze di reazione della forgiatura a freddo, la pressa è dotata di un telaio in acciaio ultra rinforzato e antistress. Fedele agli elevati standard Bolun, il sistema di trasmissione è costruito con un albero motore forgiato in acciaio legato 42CrMo e boccole in bronzo allo stagno CuSn12 di alta qualità. Questa base rigida garantisce un allungamento minimo del telaio e mantiene un perfetto allineamento, garantendo che anche sotto carichi massimi, le parti prodotte soddisfino le tolleranze dimensionali più rigorose.
Controllo intelligente e sicurezza
Integrata con un sistema di controllo intelligente basato su PLC e un HMI ad alta risoluzione, la pressa consente il monitoraggio preciso di ogni corsa. Le caratteristiche di sicurezza standard includono una frizione pneumatica a frizione a coppia elevata, un dispositivo di protezione dal sovraccarico idraulico e una valvola di sicurezza a doppio solenoide. Che tu stia mirando alla produzione di volumi elevati o alla formatura complessa di precisione, la pressa a ginocchiera per forgiatura a freddo Bolun è la pietra angolare definitiva per l'eccellenza industriale pesante.
Come Cina Produttori di presse per forgiatura a freddo e Fornitori di presse a ginocchiera per forgiatura a freddo, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla slitta La risposta breve: punto singolo o punto doppio per ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricamento degli stampi e l'alimentazione delle parti, mentre una pressa elettric...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stesso tonnellaggio possono comportarsi in modo molto diverso sulla stessa fustella:...
Nella produzione industriale ad alta capacità, a pressa elettrica a ginocchiera per forgiatura a freddo è comunemente utilizzato per deformare componenti metallici grezzi vicino alla temperatura ambiente. A differenza dei sistemi di albero motore standard, il meccanismo a ginocchiera si basa su una serie di collegamenti girevoli che generano un vantaggio meccanico estremo quando la slitta raggiunge il punto più basso della sua corsa. Sebbene questa moltiplicazione della forza sia altamente efficace per riempire cavità complesse dello stampo, sottopone il telaio della pressa a picchi di carico intensi e rapidi. L'improvviso accumulo di pressione nella parte inferiore della corsa genera una potente onda d'urto strutturale che viaggia verso l'esterno attraverso le colonne principali e il letto. Nel corso di milioni di cicli continui, queste onde d'urto ripetitive inducono sollecitazioni cicliche di trazione e compressione all'interno delle piastre di acciaio, creando un alto rischio di fessurazioni per fatica in prossimità dei giunti principali e delle saldature di connessione.
Poiché la forgiatura a freddo richiede una forza molto maggiore rispetto alla formatura a caldo o a caldo, il telaio deve resistere a queste applicazioni di carico improvviso senza subire deformazioni permanenti. Se la disposizione strutturale non riesce ad assorbire questa energia, si formeranno gradualmente delle microfessure a livello molecolare dell'acciaio. Una volta avviate, queste crepe si propagano sotto l'influenza di vibrazioni continue, portando infine a cedimenti strutturali catastrofici. Comprendere come queste forze dinamiche si distribuiscono attraverso il telaio della pressa è il primo passo nella progettazione di un alloggiamento stabile in grado di sopravvivere a decenni di funzionamento continuo ad alto tonnellaggio.
Per prevenire l'insorgere di cricche da fatica, i progettisti si concentrano fortemente sulla distribuzione fisica della massa del telaio saldato. La moderna modellazione degli elementi finiti consente agli ingegneri di individuare i punti di concentrazione delle sollecitazioni in cui le forze si accumulano naturalmente durante un ciclo di stampaggio. Sulla base di questi calcoli, lo spessore della sezione trasversale dei pilastri verticali e della corona viene aumentato nelle aree di alta tensione, mentre le aree non critiche vengono mantenute più sottili per evitare pesi inutili. Nervature interne di rinforzo sono saldate all'interno delle colonne scatolari per distribuire le forze verticali su una superficie più ampia, prevenendo la deformazione localizzata della piastra e riducendo la velocità di deflessione complessiva della pressa in condizioni di carico di picco.
Oltre allo spessore delle pareti, anche la geometria degli angoli interni e dei giunti di transizione gioca un ruolo fondamentale nella prevenzione della fatica. Gli angoli acuti di novanta gradi agiscono come moltiplicatori dello stress fisico, concentrando le forze di impatto dinamico in un'unica linea. Per eliminare questo rischio, tutti i ritagli interni e i giunti delle piastre sono progettati con raggi di raccordo generosi e precalcolati. Bolun Machinery utilizza linee guida di progettazione strutturale specializzate che impongono grandi raccordi curvi su tutti i fazzoletti strutturali e le interfacce delle nervature. Questa geometria curva consente alle forze meccaniche di passare dolcemente dalla corona orizzontale ai pilastri verticali, prevenendo la concentrazione dello stress che porta al cedimento precoce del materiale.
Mentre la massa strutturale fornisce la necessaria resistenza alla flessione, la gestione delle vibrazioni residue dell’impatto richiede una progettazione di smorzamento completa. Quando il punzone colpisce il pezzo di metallo freddo, uno shock inverso ad alta frequenza viene inviato indietro attraverso la slitta e il telaio. Per evitare che queste vibrazioni provochino affaticamento strutturale, dispositivi di smorzamento specializzati sono integrati nelle interfacce di connessione critiche. Isolatori elastomerici e cilindri ammortizzatori idraulici per carichi pesanti sono posizionati sotto il pianale della pressa e sui perni del giunto primario. Questi dispositivi assorbono l'energia cinetica dell'impatto e la convertono in energia termica di bassa qualità, che viene poi dissipata in modo sicuro nell'ambiente circostante.
Smorzando le oscillazioni strutturali in una frazione di secondo, la pressa limita la durata delle onde di sollecitazione cicliche che attraversano le piastre di acciaio. Questa rapida stabilizzazione è particolarmente importante durante le corse ad alta frequenza, poiché impedisce alle successive forze d'impatto di combinarsi con vibrazioni residue irrisolte. La riduzione di questo accumulo di sollecitazioni dinamiche non solo protegge il telaio principale dalle crepe da fatica, ma riduce anche al minimo l'usura sulle guide di scorrimento, mantenendo le strette tolleranze richieste per le operazioni di forgiatura a freddo di alta precisione.
La scelta della geometria del telaio e della configurazione di smorzamento appropriate dipende in larga misura dal tonnellaggio nominale della pressa e dalla velocità operativa prevista. La tabella seguente mette a confronto le caratteristiche di deformazione e sollecitazione di vari layout strutturali sottoposti a impatti continui di forgiatura a freddo.
| Metodo di costruzione del telaio | Tipo di configurazione di smorzamento | Concentrazione di picco dello stress (MPa) | Tasso di deflessione dinamica (mm/m) | Tempo di dissipazione delle vibrazioni (s) |
|---|---|---|---|---|
| Telaio saldato standard | Cuscinetti per fondotinta passivi | 210-240 | da 0,080 a 0,110 | 1,8-2,4 |
| Telaio scatolato rinforzato | Ammortizzatori elastomerici interni | 130-160 | da 0,045 a 0,060 | 0,8-1,2 |
| Telaio a tiranti precompresso | Ammortizzatori idraulici attivi | 75-95 | da 0,020 a 0,035 | 0,2-0,4 |
I dati tabulati dimostrano che l'integrazione dello smorzamento idraulico attivo con un telaio a tiranti precompresso riduce al minimo sia lo stress di picco che la deflessione dinamica. Mantenere questi valori entro limiti di sicurezza è essenziale per lo stampaggio a freddo ad alto tonnellaggio, poiché impedisce alla struttura fisica di allungarsi oltre i suoi limiti elastici, che è la causa principale della deriva dell'allineamento e delle microfessurazioni nelle macchine utensili industriali.
Per le applicazioni ad alto tonnellaggio, affidarsi esclusivamente ai giunti saldati per resistere allo stiramento verticale è spesso insufficiente. Per fornire un elevato margine di sicurezza, molte presse avanzate utilizzano un design a telaio diviso tenuto insieme da massicci tiranti precompressi. Queste aste in acciaio ad alta resistenza corrono verticalmente attraverso il nucleo cavo delle colonne, collegando fisicamente la corona, i montanti e il letto in un'unica unità compressa. Durante il processo di assemblaggio, i tiranti vengono riscaldati utilizzando elementi elettrici o tenditori idraulici per aumentarne la lunghezza, e i pesanti dadi di fissaggio vengono serrati contro le piastre del telaio.
Quando le aste di acciaio si raffreddano, ritornano alle loro dimensioni originali, sottoponendo l'intero telaio verticale ad un precarico di compressione costante e altamente calcolato. Poiché questa forza di compressione è progettata per superare la forza di trazione massima verso l'alto generata durante la corsa di forgiatura, i giunti saldati e le colonne non subiscono mai una tensione effettiva. Invece, il telaio rimane sotto compressione durante l’intero ciclo di formatura, prevenendo con successo l’innesco di crepe da trazione e garantendo che la struttura fisica si comporti come un blocco unificato altamente rigido per milioni di cicli ad alto impatto.
La durabilità a lungo termine del telaio della pressa dipende non solo dalla sua geometria, ma anche dallo stato metallurgico delle piastre d'acciaio dopo la saldatura. Le alte temperature generate dagli archi di saldatura creano dilatazioni e contrazioni termiche localizzate, che lasciano dietro di sé forti tensioni residue intrappolate all'interno dei giunti. Se il telaio viene messo in servizio senza trattare queste forze interne, le sollecitazioni residue si combineranno con i carichi operativi di forgiatura, causando il rapido cedimento delle saldature sotto carico ciclico. Zhejiang Bolun High-Precision Machinery Co., Ltd. affronta questo problema implementando rigorose procedure di riduzione dello stress termico in tutte le strutture fabbricate.
Una volta completata la saldatura, l'intero gruppo del telaio viene inserito in un grande forno di ricottura controllato da computer. La struttura viene riscaldata lentamente a una temperatura di macerazione specifica, mantenuta per diverse ore per consentire alla struttura dei grani di acciaio al carbonio di rilassarsi, quindi raffreddata a una velocità graduale e uniforme. Questo processo elimina le sollecitazioni localizzate intrappolate e garantisce che le proprietà del materiale rimangano costanti in tutto il telaio, prevenendo la distorsione post-lavorazione e salvaguardando il macchinario da crepe strutturali precoci durante le impegnative applicazioni di forgiatura a freddo.
D: In che modo il design del meccanismo a ginocchiera di questa pressa riduce la forza di impatto dinamica trasmessa al telaio durante la forgiatura a freddo?
R: Zhejiang Bolun High-Precision Machinery Co., Ltd. progetta queste presse con sistemi di ginocchiera multi-link specializzati che rallentano la velocità della slitta vicino al punto morto inferiore (BDC). Questa azione di permanenza consente al metallo grezzo di fluire agevolmente nella cavità dello stampo, riducendo lo shock di sfondamento improvviso e diminuendo la vibrazione dinamica trasmessa alle colonne del telaio.
D: Quali misure vengono adottate per prevenire le fessurazioni da fatica nei giunti saldati di una pressa meccanica a ginocchiera per forgiatura a freddo?
R: Il telaio della pressa è costruito con piastre di acciaio saldate spesse e ad alta resistenza con nervature interne di rinforzo e ampi raccordi curvi per alleviare la tensione in tutte le transizioni dei giunti. Dopo la saldatura, il telaio completo viene sottoposto a un processo completo di ricottura termica per rilasciare le tensioni residue intrappolate, garantendo un'elevata stabilità strutturale sotto carichi continui ad alto impatto.
D: In che modo il sistema di controbilanciamento pneumatico supporta i collegamenti a coppia elevata della pressa a ginocchiera durante i cicli veloci?
R: La macchina integra cilindri di controbilanciamento pneumatici per carichi pesanti che tirano verso l'alto il gruppo slitta. Questa tensione continua compensa il peso elevato dell'attrezzatura superiore e dei collegamenti, eliminando i giochi meccanici all'interno delle boccole dei perni di connessione per garantire una corsa verso il basso stabile e senza gioco.
D: Il sistema di sovraccarico idraulico può reagire abbastanza velocemente da proteggere i collegamenti a ginocchiera da una forte resistenza alla formatura a freddo?
R: Sì, direttamente sotto i punti di collegamento della trasmissione è integrato un sistema di protezione idraulica dal sovraccarico ad azione rapida. Se la resistenza alla forgiatura supera i limiti di sicurezza, le camere di pressione idraulica si rilasciano istantaneamente in millisecondi, consentendo alla slitta di collassare leggermente per evitare danni permanenti ai costosi giunti a ginocchiera e agli stampi.
D: In che modo Bolun Machinery garantisce una lubrificazione uniforme sui numerosi giunti girevoli del meccanismo a ginocchiera?
R: La nostra pressa elettrica a ginocchiera per forgiatura a freddo è dotata di un sistema di lubrificazione ad olio ad alta pressione centralizzato e automatico. Questo sistema fornisce un flusso dosato e continuo di lubrificante raffreddato a ogni perno di articolazione e cuscinetto a manicotto, dissipando il calore e mantenendo una pellicola fluida stabile per prevenire l'usura meccanica abrasiva durante i cicli prolungati.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
