
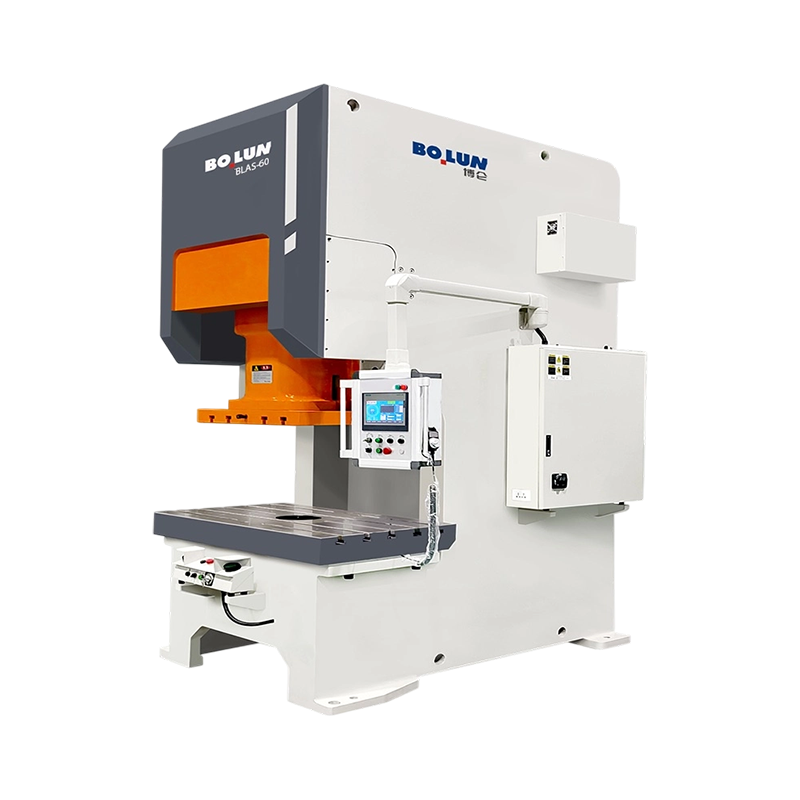


La pressa servoassistita a punto singolo di tipo aperto Agile Precision BLAS-60 è un modello servoazionato ...
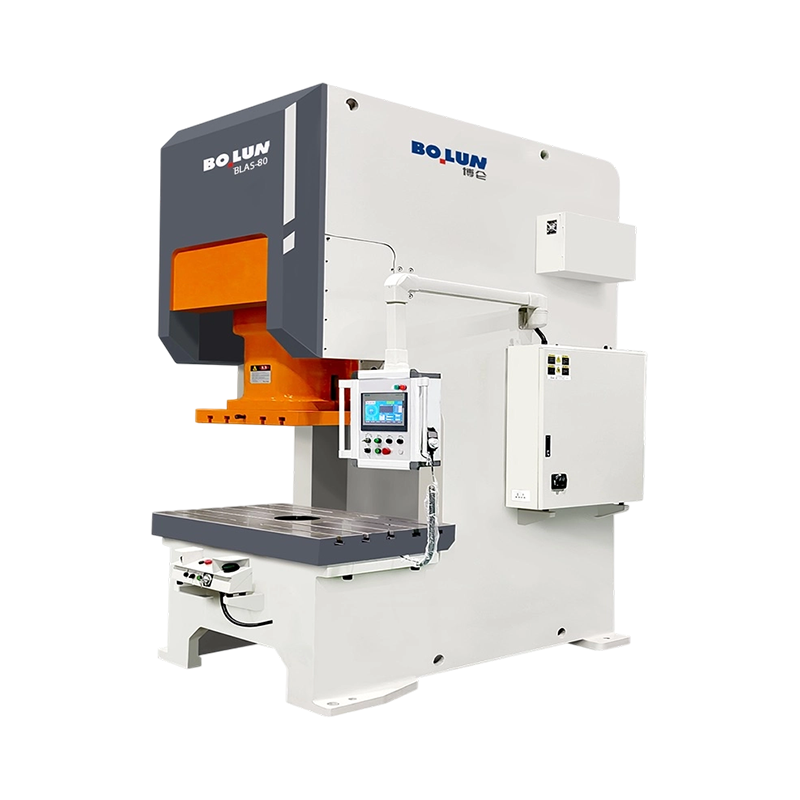
La pressa servoassistita a punto singolo di tipo aperto a movimento multimodale BLAS-80 offre una capacità ...
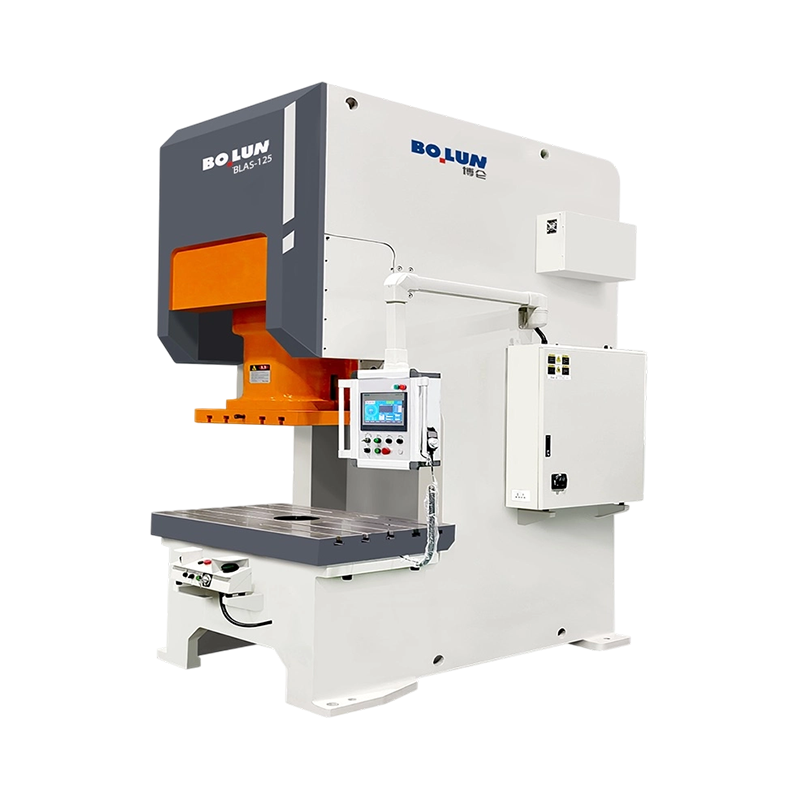
La pressa servoassistita a punto singolo di tipo aperto per imbutitura profonda a coppia elevata BLAS-125 e...
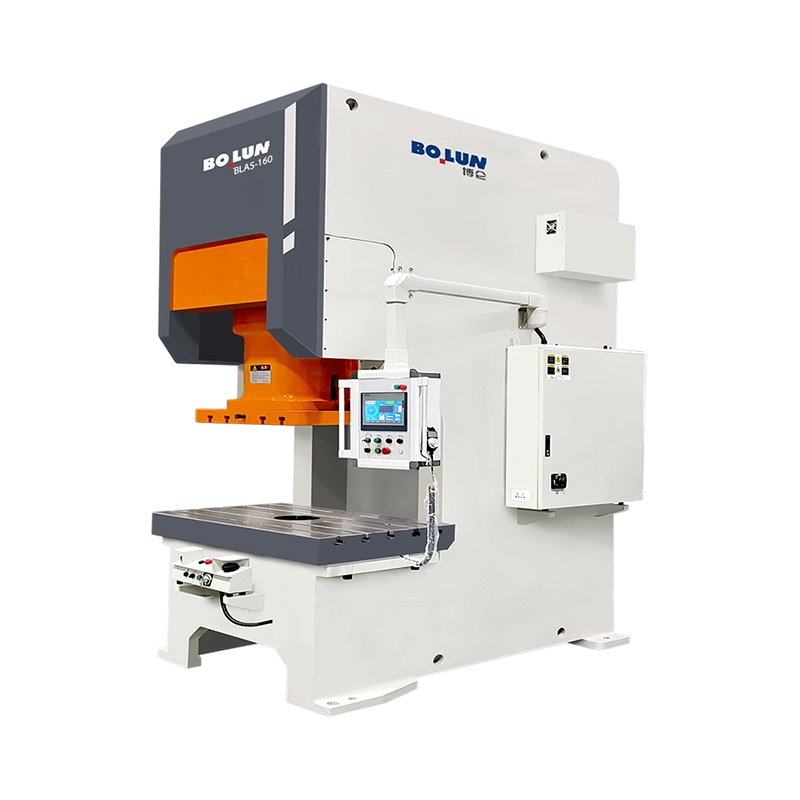
La pressa servoassistita a punto singolo di tipo aperto a movimento programmabile per carichi pesanti BLAS-...
La pressa servoassistita a punto singolo di tipo aperto Bolun rappresenta un salto rivoluzionario nella tecnologia di formatura dei metalli, combinando l'affidabilità strutturale di un classico telaio a C con la flessibilità illimitata dei moderni sistemi di servoazionamento. A differenza delle tradizionali presse meccaniche che si basano su volani e frizioni, la nostra serie servo utilizza un servomotore dedicato a coppia elevata per azionare direttamente la slitta, offrendo un controllo senza precedenti sul processo di stampaggio.
Profili di movimento programmabili per la massima versatilità
Il vantaggio distintivo della Bolun Servo Press è la sua capacità di personalizzare il movimento del vetrino. Gli utenti possono programmare la corsa con curve specifiche, come pendolo, movimento di collegamento, velocità costante o impulso, per adattarsi a materiali diversi e geometrie di parti complesse. Questa flessibilità consente un flusso ottimizzato del metallo, una significativa riduzione del ritorno elastico del materiale e finiture superficiali superiori, rendendolo ideale per l'elettronica di alta precisione, i sensori automobilistici e i componenti aerospaziali.
Maggiore produttività e longevità degli utensili
Utilizzando un approccio "soft-touch" durante la fase di formatura e una corsa di ritorno rapida, la servopressa Bolun riduce al minimo il rumore e le vibrazioni dell'impatto. Questa delicata interazione riduce significativamente i carichi d'urto sugli utensili costosi, prolungando la durata dello stampo fino al 300% rispetto alle presse tradizionali. Inoltre, l'assenza di una frizione pneumatica riduce i tempi di fermo macchina per manutenzione ed elimina la perdita di energia associata ai sistemi di aria compressa.
Efficienza energetica e produzione sostenibile
Dotate di un avanzato sistema di gestione dell'energia, le nostre servopresse consumano dal 30% al 50% in meno di elettricità rispetto alle tradizionali presse meccaniche. Il sistema cattura l'energia durante la decelerazione e la ricicla per la corsa successiva, fornendo una soluzione più ecologica per la moderna "Eco-Factory".
Costruzione rigida e integrazione intelligente
Nonostante la sua elettronica avanzata, la macchina mantiene l’integrità strutturale tipica di Bolun con un telaio in acciaio ad alta resistenza e antistress. Integrata con un sistema di controllo intelligente basato su PLC e un HMI ad alta risoluzione, la macchina da stampa supporta l'"handshaking" continuo con alimentatori NC e sistemi di trasferimento robotizzati, rendendola la pietra angolare perfetta per qualsiasi linea di produzione intelligente completamente automatizzata.
Servotecnologia Bolun: precisione nel movimento, eccellenza in ogni corsa.
Come Cina Pressa servoassistita a punto singolo di tipo aperto Produttori e Pressa servoassistita a punto singolo di tipo aperto Fornitori, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla slitta La risposta breve: punto singolo o punto doppio per ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricamento degli stampi e l'alimentazione delle parti, mentre una pressa elettric...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stesso tonnellaggio possono comportarsi in modo molto diverso sulla stessa fustella:...
Le presse meccaniche tradizionali utilizzano un volano fisso e un albero motore per azionare la slitta con un movimento armonico predeterminato. Questa limitazione meccanica fa sì che la velocità e la lunghezza della corsa della slitta siano costanti per ogni ciclo, non offrendo alcuna flessibilità per adattarsi ai diversi requisiti del materiale. Al contrario, un pressa servoassistita a punto singolo di tipo aperto sostituisce il tradizionale sistema di volano e frizione con un servomotore a coppia elevata e bassa velocità accoppiato direttamente al meccanismo di azionamento. Questo controllo diretto consente all'operatore di programmare la rotazione dell'albero principale in tempo reale, personalizzando efficacemente la velocità, la posizione e l'accelerazione della slitta in qualsiasi punto durante la sua corsa verso il basso e verso l'alto. Questo progresso consente ai produttori di adattare un singolo pezzo di macchinario a un’ampia gamma di processi di formatura, che vanno dalla tranciatura ad alta velocità all’imbutitura profonda di profili complessi.
Eliminando i vincoli fisici del classico volano, la pressa può eseguire curve di decelerazione e accelerazione personalizzate che corrispondono ai precisi limiti di deformazione del pezzo. Questa funzionalità è utile quando si lavora con materiali moderni come gli acciai avanzati ad alta resistenza e le leghe di alluminio leggere, che sono soggetti a ritorno elastico e lacerazione alle velocità di stampaggio convenzionali. Il passaggio alla tecnologia servo rappresenta un cambiamento fondamentale nel modo in cui l'energia cinetica viene gestita nell'officina di stampaggio, offrendo agli operatori il controllo sul profilo della corsa pur mantenendo l'accessibilità strutturale del design del telaio a C.
All'interno della suite di programmazione della pressa servoassistita a punto singolo di tipo aperto, la modalità di simulazione dell'albero motore riproduce il classico profilo di movimento sinusoidale delle macchine meccaniche convenzionali. Questa modalità è utile per lo stampaggio standard, le applicazioni con stampi progressivi e la produzione di volumi elevati dove non sono richieste curve di velocità specializzate. Facendo ruotare il motore di azionamento a velocità costante attraverso una rotazione completa di 360 gradi, la slitta raggiunge la sua velocità massima nel punto medio della corsa e rallenta fino a zero nel punto morto inferiore. Questa replica garantisce la compatibilità con gli strumenti esistenti progettati per le tradizionali presse meccaniche, fornendo una base familiare per le operazioni quotidiane dell'officina.
Inoltre, il controller può simulare i profili di movimento dei collegamenti senza richiedere complessi meccanismi di leva fisici. Nelle presse tradizionali il movimento dei link è ottenuto attraverso una rete di aste fisiche che rallentano la slitta in prossimità del fondo corsa mentre la accelerano nella fase di ripresa verso l'alto. Il servoazionamento ottiene questa modifica della velocità esclusivamente attraverso regolazioni elettroniche della velocità durante un singolo ciclo. Zhejiang Bolun High-Precision Machinery Co., Ltd. costruisce interfacce di controllo che consentono agli operatori di configurare l'esatta curva di decelerazione richiesta per corrispondere alla soglia di trafilatura di specifiche lamiere, riducendo la complessità meccanica e i requisiti di manutenzione associati ai macchinari dedicati all'azionamento dei collegamenti.
La modalità di movimento a pendolo, nota anche come modalità oscillazione o metà corsa, è un profilo operativo unico che non richiede che il motore di azionamento completi una rotazione completa. Invece, il servomotore ruota l'albero eccentrico in avanti fino a un angolo specificato, guida la slitta lungo la sua corsa di lavoro, quindi inverte la direzione per riportare la slitta nella posizione iniziale superiore. Poiché il motore oscilla solo lungo un arco limitato, la corsa complessiva viene ridotta, riducendo i tempi di ciclo e aumentando la velocità di produzione per operazioni di formatura o tranciatura poco profonde. Questa modalità è estremamente vantaggiosa durante la lavorazione di materiali in strisce continue in cui non è necessario uno spazio verticale completo, poiché consente frequenze di corsa elevate risparmiando energia.
Per la formatura progressiva o multistadio di metalli difficili da formare, viene utilizzata la modalità a impulsi o a passo incrementale. In questa configurazione, la pressa servoassistita a punto singolo di tipo aperto non pressa il metallo in un unico movimento continuo. Invece, la slitta scende in una serie di micro-colpi, applicando la forza in modo incrementale. Questa deformazione graduale consente alle sollecitazioni interne del materiale di distribuirsi in modo più uniforme, riducendo l'assottigliamento localizzato ed evitando linee di frattura nelle leghe ad alta resistenza. Ciascun impulso può essere programmato con periodi di permanenza distinti, consentendo al metallo di riposare e stabilizzarsi tra i segmenti della pressa per ottenere un flusso di materiale più uniforme.
Nell'imbutitura profonda e nella forgiatura a freddo, il controllo del flusso del metallo nel punto morto inferiore è fondamentale per mantenere uno spessore di parete uniforme e ridurre al minimo il ritorno elastico. La modalità di sosta sul fondo consente alla slitta di arrestarsi completamente nella parte inferiore della corsa per una durata specifica mantenendo la pressione di pieno tonnellaggio. Questa pausa dà al materiale il tempo sufficiente per subire una deformazione plastica e assumere permanentemente la forma della cavità dello stampo. Una volta scaduto il periodo di sosta, il servomotore si riavvia per riportare la slitta nella posizione iniziale, ottenendo parti con precisione dimensionale costante e stress residuo minimo.
La modalità di trafilatura a velocità costante regola dinamicamente la velocità della slitta durante la fase critica di formatura. Gli azionamenti a manovella standard fanno sì che la slitta acceleri continuamente fino al punto medio, il che può superare i limiti di velocità di disegno di materiali sensibili come l'alluminio o il titanio. La servopressa controlla la rotazione del motore per garantire che la slitta mantenga una curva di velocità piatta e costante per tutta la profondità di stiro. Una volta completata la fase di formatura, la slitta accelera rapidamente durante la corsa di ritorno, ottimizzando la produttività senza rischiare strappi o grinze del materiale. Questo controllo consente ai produttori di eseguire con successo parti delicate su una linea di produzione standard.
La tabella seguente fornisce un confronto dei profili di movimento primari disponibili sulle moderne presse a punto singolo servoassistite, descrivendone in dettaglio i parametri tipici e le aree di applicazione principali.
| Profilo di movimento | Tipo di rotazione del motore | Caratteristiche di velocità | Applicazione di formazione primaria | Efficienza del ciclo tipico |
|---|---|---|---|---|
| Simulazione della pedivella | Rotazione completa di 360 gradi | Curva sinusoidale | Tranciatura standard e stampaggio progressivo | Norma di base |
| Simulazione dei collegamenti | Rotazione completa di 360 gradi | Velocità di estrazione lenta, ritorno rapido | Imbutitura profonda e piegatura generale | Elevato a causa della riduzione degli scarti |
| Modalità pendolo | Oscillazione parziale | Velocità variabile in base all'angolo della corsa | Disegno superficiale, tranciatura ad alta velocità | Massima per parti a corsa breve |
| Modalità pulsante | Rotazione incrementale del passo | Micro-colpi con pause rapide | Formatura di lamiere spesse e leghe difficili da trafilare | Moderato, prioritario per la qualità |
| Sosta inferiore | Rotazione completa con intervallo di pausa | Si ferma al punto morto inferiore sotto carico | Prevenzione del ritorno elastico e coniatura precisa | Regolabile in base alla durata della permanenza |
Per eseguire ripetutamente questi profili di movimento complessi, la costruzione fisica della pressa servoassistita a punto singolo di tipo aperto deve gestire diverse condizioni meccaniche e termiche. L'inversione del pesante servomotore e dei componenti della slitta durante le operazioni a pendolo o a impulsi genera sostanziali fluttuazioni di calore e coppia dinamica. Per stabilizzare la temperatura del motore e dell'azionamento sono necessari una struttura robusta del telaio e circuiti di raffreddamento. Inoltre, sono integrate precise lardoni di guida lineare per garantire che la verticalità della slitta venga preservata anche quando il motore subisce rapidi cambi di direzione a pieno carico.
Bolun Machinery applica principi di progettazione strutturale e componenti di precisione per garantire che la slitta rimanga parallela in queste modalità operative dinamiche, proteggendo sia il meccanismo di azionamento che gli utensili dall'usura prematura. Un sistema di lubrificazione forzata continua mantiene una pellicola d'olio costante su tutte le superfici di scorrimento, assorbendo le forze d'urto associate alle operazioni pulsanti. Questa combinazione di gestione termica, rigidità strutturale e servocontrollo programmabile garantisce che il macchinario rimanga una piattaforma stabile e affidabile per le diverse esigenze di stampaggio industriale per una lunga durata di servizio.
D: In che modo il movimento programmabile della slitta di una pressa servoassistita a punto singolo di tipo aperto aiuta a ridurre al minimo il ritorno elastico nei materiali ad alta resistenza?
R: Sostituendo il tradizionale volano con un servomotore a coppia elevata, il movimento della slitta può essere completamente personalizzato. Zhejiang Bolun High-Precision Machinery Co., Ltd. programma queste presse per eseguire un profilo di sosta o di rallentamento inferiore vicino al punto morto inferiore, concedendo al materiale tempo sufficiente per subire una deformazione plastica e fissare permanentemente la sua forma.
D: Quali misure sono adottate sulle servopresse Bolun Machinery per gestire le fluttuazioni estreme di calore e coppia delle modalità pendolo rapido o pulsante?
R: Il funzionamento in modalità pendolo o pulsante richiede una rapida decelerazione del motore e cambi di direzione, che generano notevoli stress termici e meccanici. I nostri design di presse servoassistite a punto singolo di tipo aperto incorporano circuiti di raffreddamento a liquido dedicati per il servoazionamento e un sistema di lubrificazione forzata automatica ad alta pressione per dissipare il calore e proteggere i cuscinetti dell'albero principale.
D: È possibile ottimizzare la lunghezza e la velocità della corsa della slitta per parti stampate poco profonde per aumentare la produzione oraria?
R: Sì, utilizzando la modalità di movimento a pendolo, il servomotore oscilla solo di un angolo parziale programmato anziché completare una rotazione completa di 360 gradi. Ciò accorcia il percorso della corsa e diminuisce i tempi di ciclo, consentendo ai produttori di raggiungere ritmi di produzione elevati per parti poco profonde risparmiando energia rispetto alle operazioni a corsa completa.
D: In che modo le vostre presse servoassistite mantengono il parallelismo delle slitte durante i cicli di caricamento asimmetrici e decentrati?
R: Nonostante abbia un solo punto di connessione, la slitta è guidata da lardoni a otto punti estesi e lavorati con precisione con spazi eccezionalmente ridotti. Questa configurazione di guida per carichi pesanti funziona insieme al nostro telaio a C rigido e antistress per assorbire le forze laterali e impedire l'inclinazione della slitta durante la corsa di formatura.
D: Zhejiang Bolun High-Precision Machinery Co., Ltd. offre profili software sviluppati su misura per processi di formatura esclusivi e proprietari?
R: Forniamo servizi completi di ricerca e sviluppo, progettazione e personalizzazione del software. Il nostro team di ingegneri può sviluppare e integrare profili di movimento su misura, comprese curve di disegno a velocità costante o cicli di impulsi incrementali a più fasi, direttamente nel sistema di controllo della pressa per soddisfare le vostre esatte specifiche di materiali e attrezzature.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
