
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stesso tonnellaggio possono comportarsi in modo molto diverso sulla stessa fustella: una può tenere piatto un pannello largo, un'altra può raggiungere una gola profonda e una terza può eseguire un'estrazione lenta e controllata senza shock. Per un acquirente, la domanda utile non è semplicemente “quali sono i diversi tipi di macchine da stampa?” ma “quale tipo di pressa si adatta al pezzo, alla matrice e al ritmo di produzione?”
La risposta breve: scegliere presse meccaniche a manovella o con ingranaggi eccentrici per uno stampaggio stabile di volumi elevati, servopresse quando il movimento del pistone deve essere programmabile, presse a ginocchiera per forgiatura a freddo e dimensionamento ad alta forza e costruzione a telaio aperto o chiuso in base alle dimensioni del pezzo, alla larghezza del letto e al carico decentrato. Le presse idrauliche e pneumatiche riempiono altre nicchie. Le sezioni seguenti spiegano cosa cambia tra i tipi e dove si trova il rischio di specifica.
La maggior parte della selezione delle macchine da stampa industriali inizia con il principio di generazione della forza. La tabella seguente riporta il confronto lavorativo; il resto dell'articolo spiega i dettagli che influiscono sulla progettazione dello stampo, sull'ingombro e sui costi operativi.
| Tipo di stampa | Principio di forza | Vestibilità tipica | Principale compromesso |
|---|---|---|---|
| Pressa meccanica a manovella | Il volano e la frizione azionano un albero motore con movimento a corsa fissa | Tranciatura, perforazione, formatura superficiale, stampaggio generale | Veloce e semplice, ma il profilo della corsa è fisso |
| Pressa ad ingranaggi eccentrici | La trasmissione a ingranaggi e l'albero eccentrico forniscono una coppia elevata su una corsa più lunga | Stampaggio pesante, parti profonde, basi larghe, lavori ad alto tonnellaggio | Più forza e rigidità, con maggiore massa e costo |
| Attiva/disattiva la pressione | Il collegamento dell'articolazione moltiplica la forza nella parte inferiore della corsa | Forgiatura a freddo, coniatura, dimensionamento, lavorazioni a corsa breve ad alta pressione | Elevato vantaggio meccanico, ma non ideale per estrazioni lunghe |
| Servopressa | Il servomotore controlla la posizione, la velocità e la sosta del pistone | Imbutitura profonda, formatura in più fasi, materiali ad alta resistenza | Movimento flessibile, con maggiore complessità di controllo |
| Pressa idraulica | Il cilindro idraulico fornisce forza con pressione e corsa controllabili | Imbutiture lunghe, formatura a bassa velocità, operazioni di pressatura | Forza su corsa lunga, con cicli più lenti e manutenzione del fluido |
| Pressa pneumatica | Il cilindro pneumatico fornisce un'attuazione a bassa forza | Assemblaggi leggeri, marcatura, piccoli lavori di rifilatura | Basso costo, ma tonnellaggio e consistenza limitati |
Il tavolo è volutamente ampio. In pratica, una pressa meccanica può essere aperta o chiusa, a punto singolo o doppio e azionata da manovella o ingranaggio eccentrico. Queste combinazioni contano tanto quanto la famiglia di azionamenti. Una pressa aperta da 160 tonnellate e una pressa chiusa da 160 tonnellate non sono intercambiabili quando lo stampo è largo o il carico è decentrato.
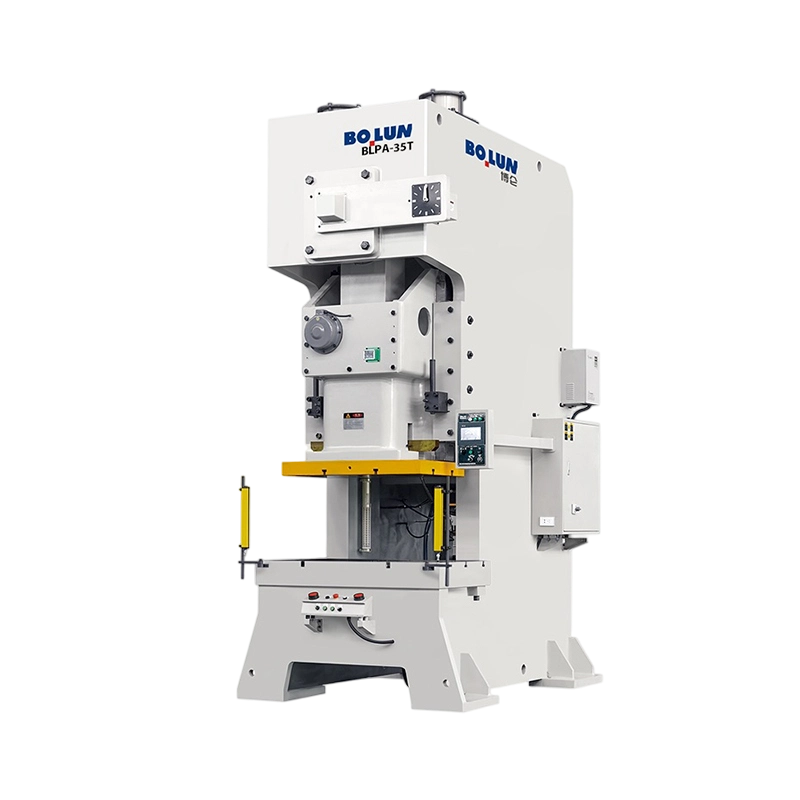
Il telaio decide l'accesso, la rigidità e la quantità di deflessione che lo stampo deve tollerare. Una pressa di tipo aperto, spesso chiamata telaio a C, lascia aperti la parte anteriore e due lati. Ciò semplifica il caricamento manuale, il cambio degli strumenti e l'accesso laterale. Il compromesso è strutturale: sotto carico il gap può chiudersi leggermente, quindi il pistone e il pianale potrebbero perdere parallelismo. Per pezzi stretti, matrici centrate e tonnellaggio moderato, ciò è spesso accettabile. Per gli stampi progressivi larghi, la deflessione diventa un problema di qualità e durata dello stampo.
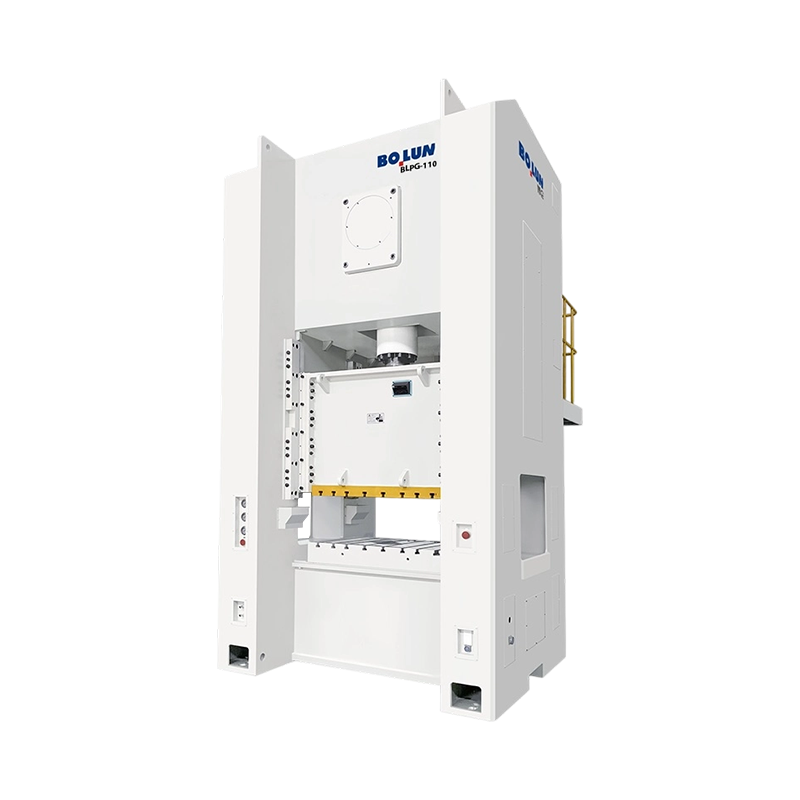
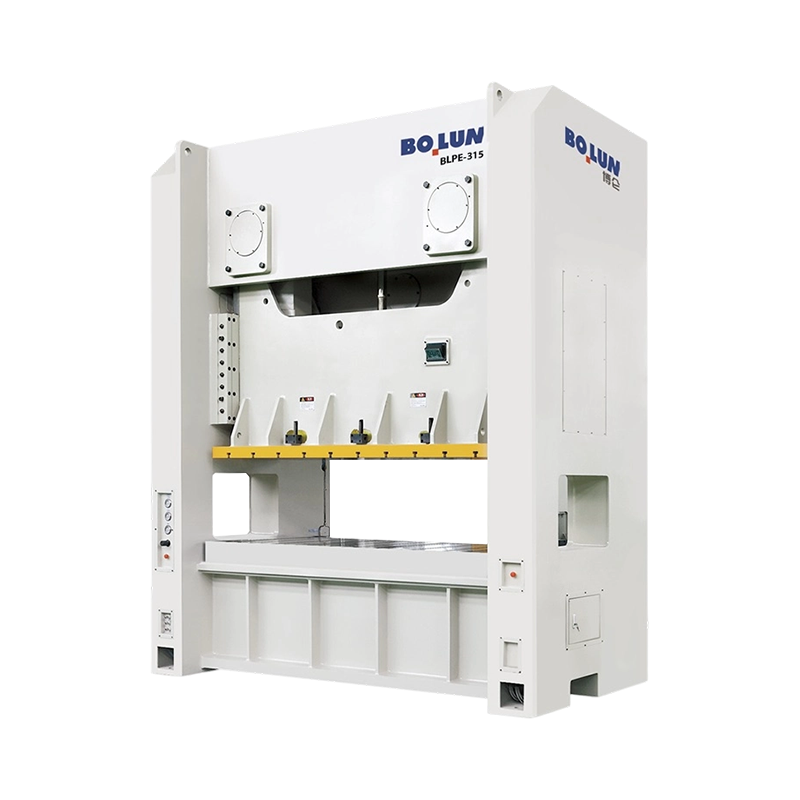
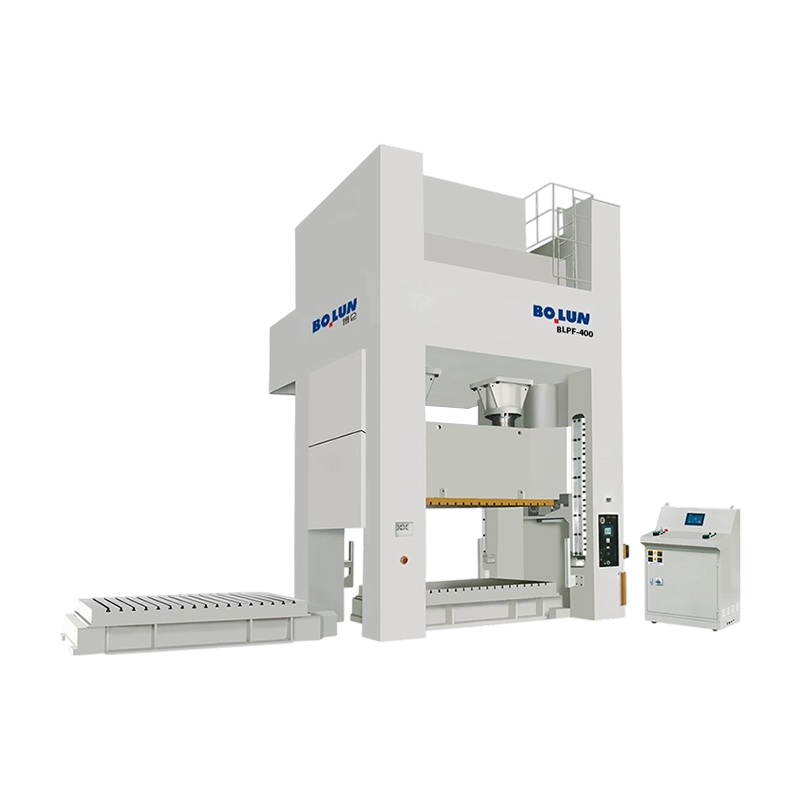
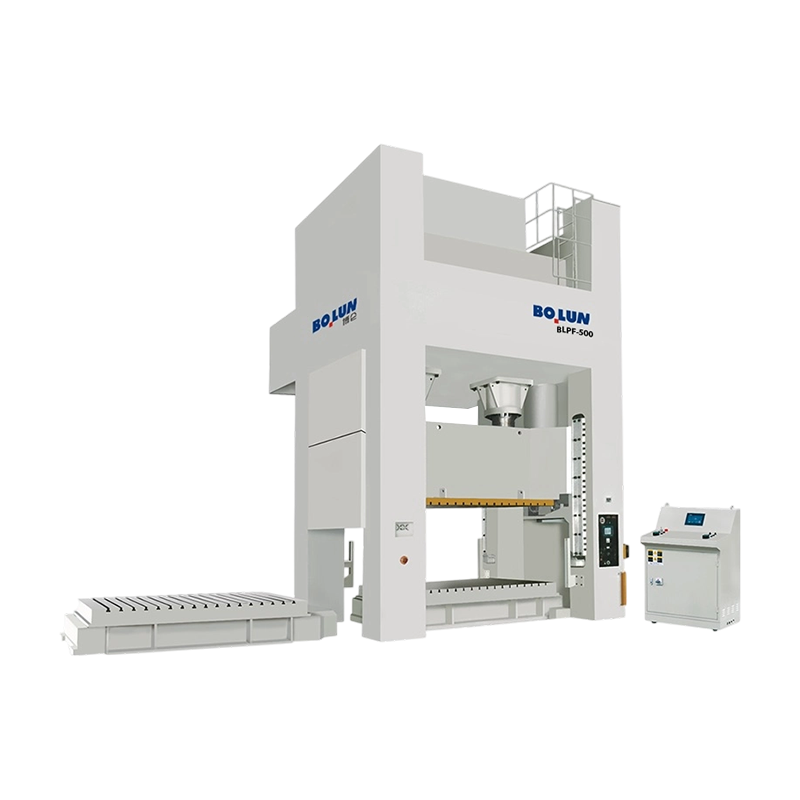
Una pressa di tipo chiuso lega insieme i montanti nella parte superiore, solitamente con corona e basamento che formano un portale più rigido. Gestisce tonnellaggi più elevati e letti più ampi con una minore deflessione angolare, motivo per cui è comune per pannelli su scala automobilistica, stampi multistazione e stampaggio pesante. L'accesso è più limitato, quindi l'automazione del carico o le aperture laterali devono essere pianificate in anticipo. I design semichiusi si collocano tra i due: maggiore rigidità di un semplice telaio a C, maggiore accesso rispetto a un telaio completamente chiuso.
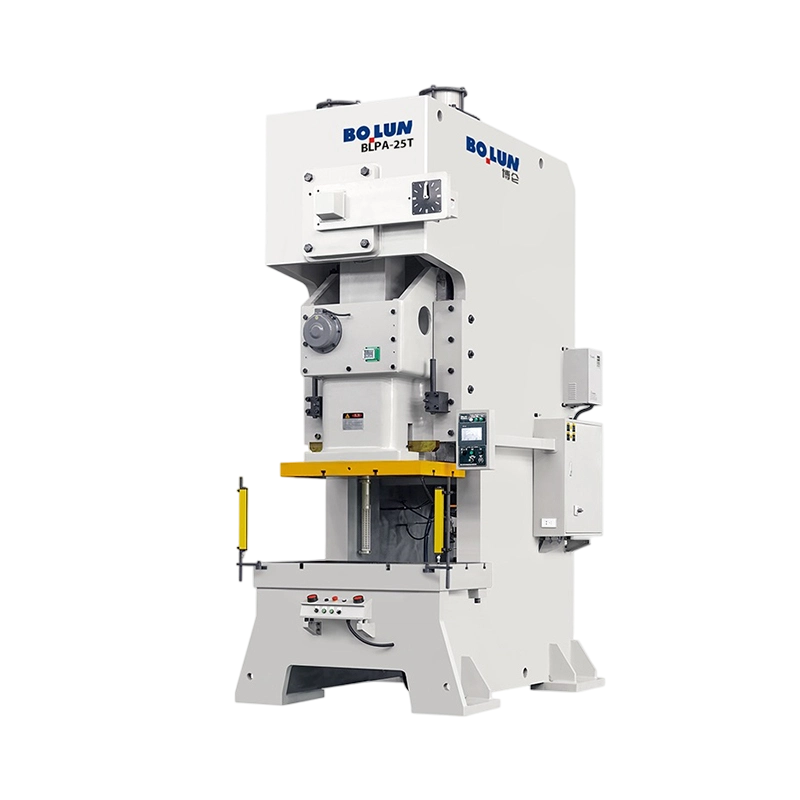
La profondità della gola è una variabile separata. Una pressa aperta a gola profonda consente all'operatore di raggiungere un punto più profondo in un pannello di grandi dimensioni o di lavorare su una parte asimmetrica senza girarla. Ma una gola più lunga corrisponde a una campata strutturale più lunga, quindi la macchina deve essere più rigida per la stessa valutazione. Gli acquirenti dovrebbero confrontare insieme i dati relativi alla profondità della gola, alle dimensioni del letto e alla deflessione, non considerare la profondità della gola come un bonus gratuito. Per lavori generali a telaio aperto, an pressa elettrica di tipo aperto è il punto di partenza naturale. Per un confronto a livello di progettazione del comportamento del frame, questo Panoramica del design della macchina da stampa di tipo aperto e di tipo chiuso è utile.
Il conteggio dei punti si riferisce al numero di punti di connessione che trasferiscono la forza dall'azionamento alla slitta. Una pressa a punto singolo utilizza una biella o un punto di azionamento centrale. È più semplice, spesso più compatto e funziona bene quando il carico dello stampo è centrato. Una pressa a doppio punto utilizza due punti di connessione, solitamente sinistro e destro, in modo che la diapositiva venga guidata in modo più uniforme su tutta la sua larghezza. La differenza si manifesta nell'inclinazione del pistone, nella deflessione del letto e nell'usura dello stampo.
Su un basamento ampio, una macchina a punto singolo può comunque realizzare pezzi di buona qualità se lo stampo è centrato e il carico è bilanciato. I problemi si verificano con carichi decentrati, matrici progressive lunghe o stazioni che non tagliano tutte nello stesso momento. La slitta tende ad inclinarsi, i giochi della matrice cambiano da un lato all'altro e l'usura del punzone diventa irregolare. Una pressa a doppio punto distribuisce il carico e riduce il rischio. Tende inoltre a adattarsi a lavori di grandi dimensioni alimentati da coil e a pannelli di grandi dimensioni. Il compromesso è il costo, una maggiore massa della macchina e un ingombro maggiore.
Una verifica pratica è il diagramma di carico. Chiedi dove si trova ciascuna stazione sul letto e se il carico combinato è centrato. Se lo stampo ha una stazione pesante a un'estremità, un telaio a punto singolo potrebbe richiedere una valutazione maggiore o un telaio diverso; l'aggiunta del solo tonnellaggio non corregge il momento di inclinazione.
L'azionamento determina la curva della forza durante la corsa. Una pressa a manovella convenzionale utilizza un volano e una frizione per ruotare un albero motore; la slitta segue un moto sinusoidale fisso. È veloce, meccanicamente semplice e particolarmente adatto per tranciatura, foratura e formatura poco profonda dove lo stesso profilo di corsa si adatta a ogni lavoro. Il limite è la flessibilità: corsa, velocità e sosta sono integrati nella cinematica.
Una pressa a ingranaggi eccentrici aggiunge una trasmissione a ingranaggi e un albero eccentrico per fornire una coppia elevata su una parte più lunga della corsa. Ciò aiuta quando il lavoro di formatura è profondo o quando è necessario un tonnellaggio elevato su un letto ampio. La macchina è più pesante e più costosa, ma può trattenere la forza più a lungo lungo la corsa rispetto a una semplice manovella. Per lavori ad alto tonnellaggio e con corsa profonda, questa è spesso la scelta più stabile rispetto a spingere al limite una pressa a manovella più leggera.
Una servopressa sostituisce il movimento fisso del volano con un servomotore in grado di programmare la posizione, la velocità e la sosta del pistone. Il vantaggio pratico è un profilo di movimento su misura per la parte: contatto lento per evitare urti, una sosta controllata per la coniatura o una fase di imbutitura inversa per forme difficili. Le servopresse sono ideali per l'imbutitura profonda, i materiali ad alta resistenza e la formatura in più fasi in cui una curva a manovella fissa provoca strappi o grinze. Consentono inoltre un consumo energetico inferiore in alcuni cicli di lavoro, ma il sistema di controllo e le competenze di manutenzione richieste sono più avanzati. Per una piattaforma servo a doppio punto con telaio chiuso e letto stabile, il BLES250 è posizionato per il lavoro ad alta energia e su letto stabile.
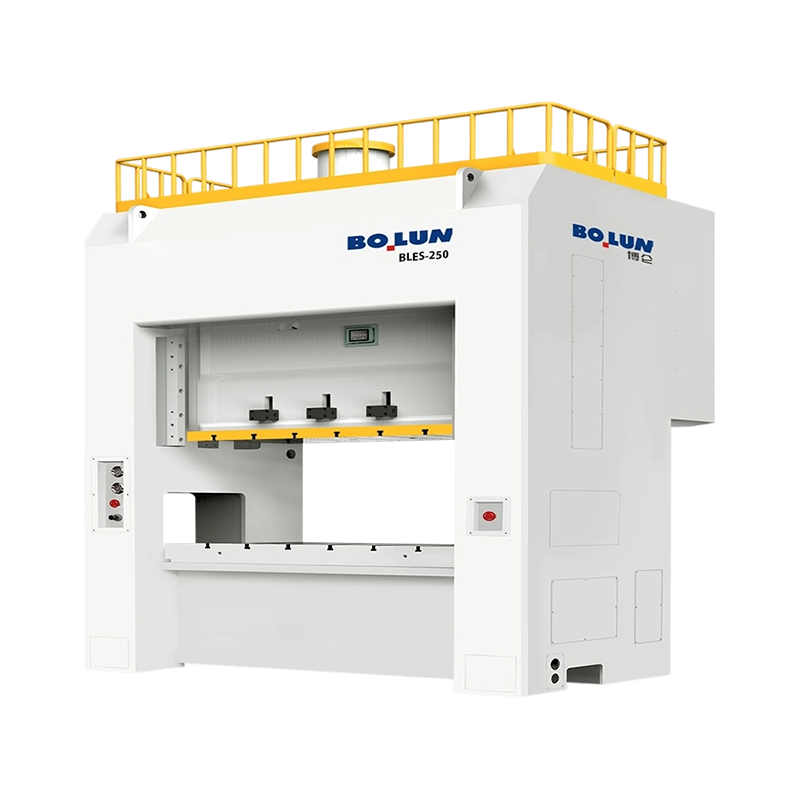 Pressa Servo Power a doppio punto a telaio chiuso BLES-250 Una servopressa da 2500 kN per imbutitura profonda e stampaggio di grande precisione, con stabilità a doppio punto a telaio chiuso e servomovimento programmabile. Visualizza il prodotto →
Una pressa a ginocchiera utilizza un collegamento a articolazione per moltiplicare la forza nella parte inferiore della corsa. La curva della forza è ripida: elevato vantaggio meccanico al momento della formatura, minore forza all'inizio della corsa. Ciò rende le presse a ginocchiera efficaci per la forgiatura a freddo, la coniatura, la calibratura e altre operazioni che richiedono alta pressione su una breve distanza. Non sono la prima scelta per i long draw; il collegamento funziona contro di te quando la lunghezza della corsa e la forza devono essere costanti. Per la forgiatura a freddo robusta e ad alta deformazione, il BLKP650 è un modello rappresentativo del tipo a ginocchiera.
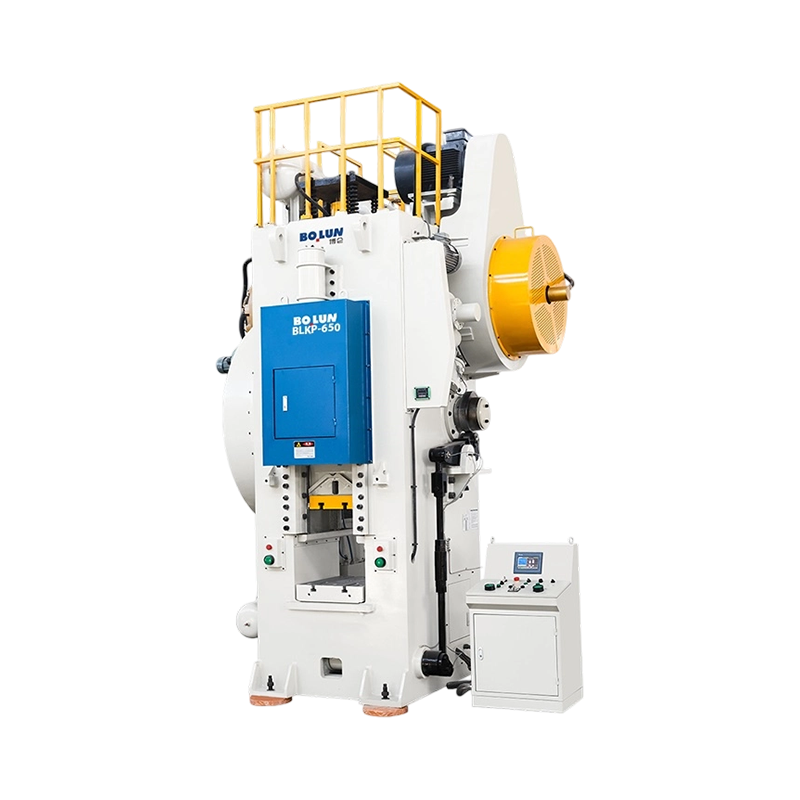 BLKP-650 Pressa elettrica per forgiatura a freddo a ginocchiera Una pressa a ginocchiera da 6500 kN per compressione pesante e forgiatura profonda a freddo, con telaio ad elevata rigidità ed espulsore integrato per una formatura stabile di spessori spessi. Visualizza il prodotto →
La stessa categoria di stampa può essere giusta per una parte e sbagliata per un'altra. Le seguenti modalità di utilizzo costituiscono un pratico filtro prima della scheda tecnica.
La produzione di involucri di batterie combina materiale sottile, elevata precisione e ripetibilità su molte dimensioni. La pressa necessita di un telaio rigido, di una guida di scorrimento precisa e di un basamento che supporti uno stampo compatto senza flessione eccessiva. Una pressa aperta a doppio punto può funzionare qui perché distribuisce il carico sullo stampo del guscio e consente comunque l'accesso. Per il lavoro con involucri di batterie ad alto tonnellaggio, il BLPC2160 è un modello a doppio punto di tipo aperto specifico per involucri di batterie.
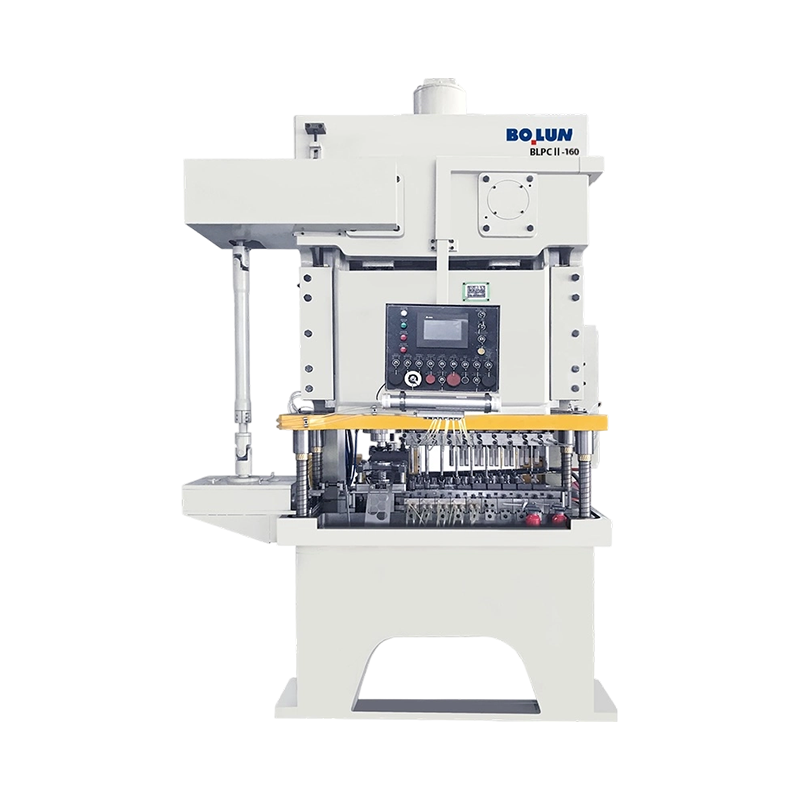 BLPC2-160 Pressa di alimentazione a doppio punto di tipo aperto per guscio batteria Una pressa a doppio punto di tipo aperto destinata alla produzione di gusci di batterie, che utilizza una distribuzione equilibrata del carico e una sicurezza fotoelettrica per una formatura stabile. Visualizza il prodotto →
L'imbutitura profonda non riguarda tanto il tonnellaggio di picco quanto il controllo del flusso di materiale. Una curva della pedivella fissa può tirare troppo velocemente al primo contatto e poi rilasciarsi troppo rapidamente. Il servocontrollo, il controllo del cuscino dello stampo e una lubrificazione costante contano di più. Una servopressa con sosta programmabile e tiraggio inverso può ridurre i tentativi ed errori nello stampo. La stessa logica si applica agli acciai ad alta resistenza e alle leghe di alluminio che sono sensibili alla velocità di formatura.
Quando la parte è più larga della finestra dello stampo o la bobina scorre su un letto lungo, la rigidità del telaio e la distribuzione del carico su due punti diventano i problemi principali. Le presse a telaio chiuso con letti larghi e trasmissioni ad ingranaggi eccentrici sono il percorso abituale per pannelli di grandi dimensioni, rivestimenti di elettrodomestici e stampati strutturali. L'acquirente dovrebbe richiedere i limiti di deflessione del pianale, il parallelismo del pistone e la curva di carico all'angolo di lavoro effettivo, non solo il tonnellaggio nominale al punto morto inferiore.
Lo stampaggio a freddo è un processo diverso dallo stampaggio della lamiera. La billetta scorre in tre dimensioni, l'attrezzatura vede un'alta pressione e la pressa deve erogare forza vicino al fondo della corsa senza eccessivo recupero elastico. Le presse a ginocchiera e a manovella per carichi pesanti sono comuni. La guida degli utensili, i sistemi di espulsione e la rigidità del telaio meritano la stessa attenzione del tonnellaggio. Una pressa adatta allo stampaggio potrebbe non avere la rigidità di guida o la capacità energetica di uno stampo di forgiatura.
Una citazione stampa è utile solo quando è legata a un processo. Prima di confrontare le offerte, metti questi elementi su un foglio:
È più facile fidarsi di un fornitore che richiede il disegno del pezzo, il layout dello stampo e l'obiettivo di produzione rispetto a uno che cita solo un numero di tonnellaggio. Il pezzo e la matrice definiscono la pressa; la stampa non definisce la parte.
I diversi tipi di press sono più facili da comprendere come una catena di decisioni: principio della forza, telaio, conteggio dei punti, spinta e applicazione. Una pressa meccanica a manovella è il cavallo di battaglia per tutti gli usi; una pressa a ingranaggi eccentrici aggiunge coppia e portata per lavori pesanti; una servopressa baratta la semplicità meccanica con il controllo del movimento; una pressa a ginocchiera converte il collegamento in una forza elevata vicino al fondo; e i telai aperti, chiusi e semichiusi definiscono l'involucro di accesso e rigidità. Le presse idrauliche e pneumatiche rimangono valide per altre esigenze di forza e ciclo. La scelta giusta è la combinazione che mantiene centrato il carico sullo stampo, adatta la curva della corsa al materiale e lascia una rigidità sufficiente per la tolleranza che intendi mantenere.


Le presse elettriche sono classificate in due modi principali: pe...
Comprensione delle presse meccaniche e delle loro funzioni essenziali ...
Un responsabile di produzione di uno stabilimento di componenti metallici ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Uno stabilimento di fissaggio a Taizhou riceve una richiesta da un fornito...
Nei settori della formatura dei metalli, della lavorazione della lamiera, del...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

