
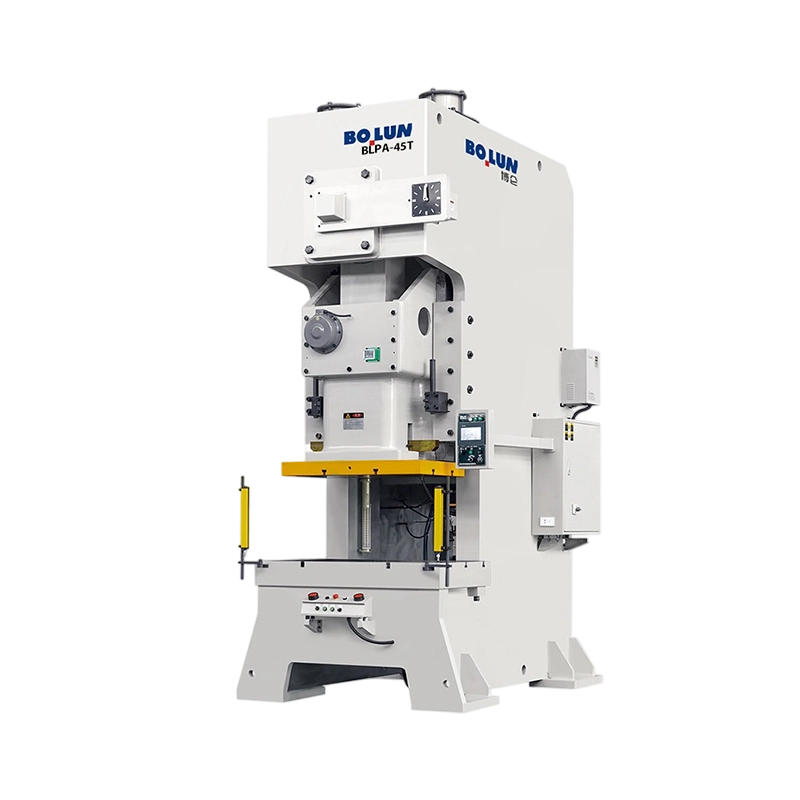
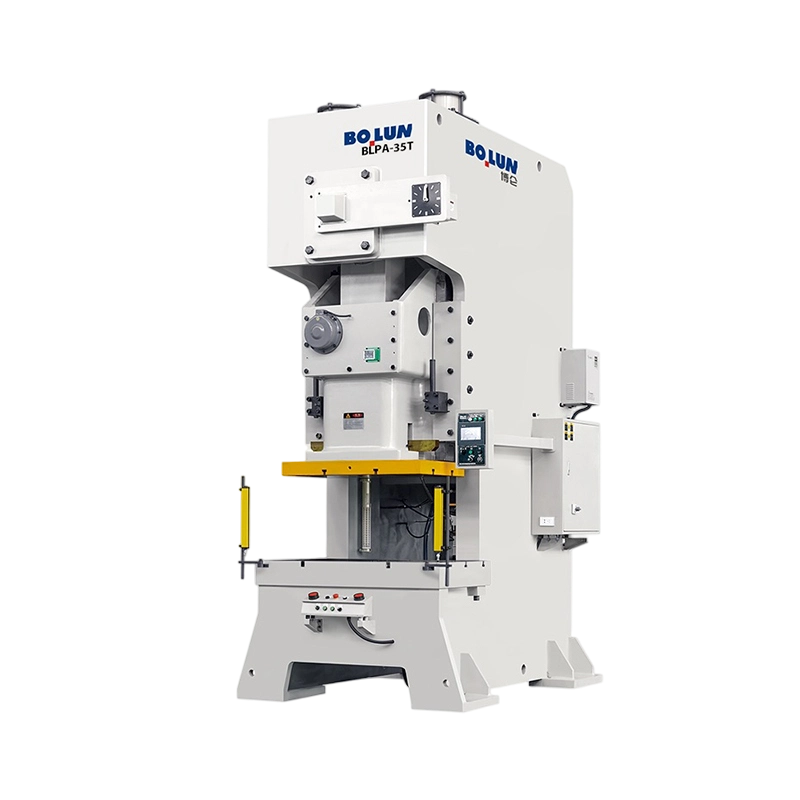
An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricamento degli stampi e l'alimentazione delle parti, mentre una pressa elettrica di tipo chiuso utilizza un lato dritto o un telaio dell'alloggiamento che racchiude l'area dello stampo per la massima rigidità e precisione sotto carichi pesanti . Le presse aperte generalmente sono adatte a lavori di tranciatura, punzonatura e formatura da leggeri a medi fino a circa 300 tonnellate, mentre le presse chiuse vengono scelte per stampaggio pesante, imbutitura profonda e parti di alta precisione spesso ben superiori a 500 tonnellate. .
Per i direttori degli impianti e gli acquirenti che confrontano le macchine, la conclusione pratica è che il tipo di telaio dovrebbe seguire le dimensioni del pezzo, la forza di formatura, il parallelismo richiesto e la frequenza con cui cambiano gli stampi. La scelta del telaio sbagliato comporta uno spreco di denaro, a causa dell'usura prematura e delle parti imprecise su una macchina da stampa aperta sottodimensionata, oppure a causa di costi di capitale e spazio non necessari su una macchina da stampa chiusa sovradimensionata.
Tre lati accessibili per il carico e l'alimentazione
Telaio chiuso per rigidità e tonnellaggio elevato
Energia del volano immagazzinata e rilasciata ad ogni corsa
Flessione e parallelismo del telaio sotto carico
A mechanical power press converte la rotazione di un motore elettrico nel movimento lineare di una slitta che guida uno stampo nella lamiera, utilizzando un volano per immagazzinare energia tra le corse e una frizione e un freno per avviare e arrestare ogni ciclo . Questo approccio di accumulo di energia consente frequenze di corsa elevate e una produzione costante di pezzi, motivo per cui le presse meccaniche rimangono il cavallo di battaglia degli impianti di stampaggio ad alto volume.
Il motore aziona una cinghia collegata al volano, che gira liberamente sull'albero motore finché la frizione non si innesta. Quando innestata, la frizione trasferisce l'energia immagazzinata all'albero motore o all'eccentrico, che muove la biella e la fa scorrere su e giù. Il freno arresta l'albero motore in un punto definito del ciclo, tipicamente al punto morto superiore, quindi la pressa è pronta per la corsa successiva.
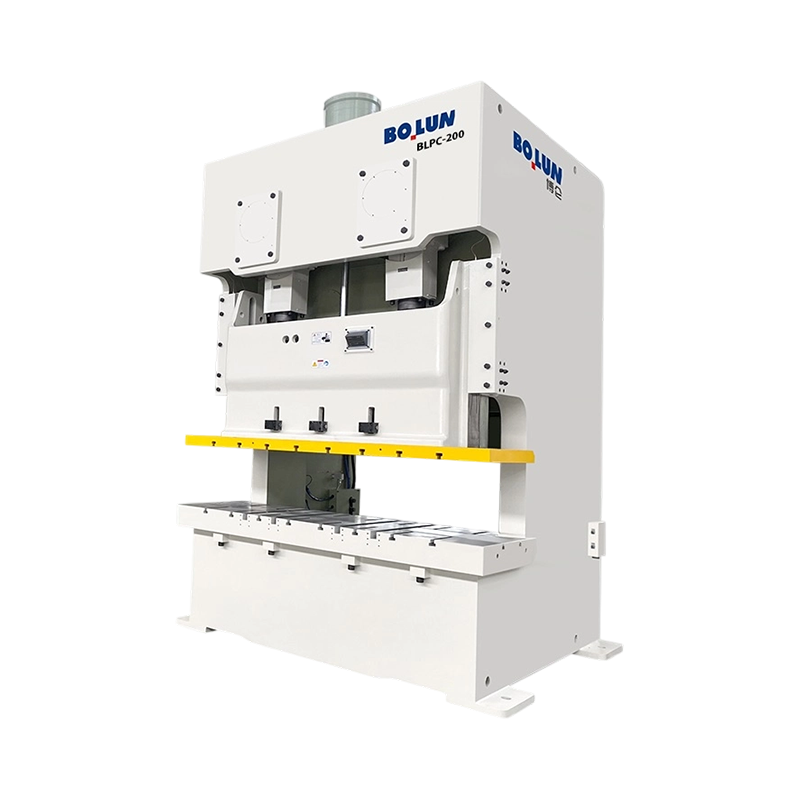
The pressa elettrica di tipo aperto , spesso chiamato gap frame o pressa con telaio a C, ha un telaio a forma di lettera C, con la gola aperta nella parte anteriore e su entrambi i lati in modo che gli operatori e le apparecchiature di automazione possano raggiungere lo stampo da diverse direzioni .
La gola aperta semplifica il posizionamento dei pezzi grezzi, la rimozione delle parti finite e l'installazione o la sostituzione degli stampi. Le squadre di allestimento possono lavorare dalla parte anteriore e laterale e i trasportatori o le apparecchiature di alimentazione possono avvicinarsi da più angolazioni. Questa accessibilità è uno dei motivi per cui le macchine da stampa aperte sono popolari nelle officine e negli stabilimenti di medie dimensioni dove i cambi degli stampi avvengono frequentemente.
Le presse aperte gestiscono operazioni di tranciatura, perforazione, formatura leggera, coniatura, piegatura e assemblaggio su parti quali staffe, contatti elettrici, componenti di elettrodomestici e piccoli pezzi strutturali. La loro capacità varia solitamente da circa 25 tonnellate a circa 300 tonnellate, con velocità di corsa che variano in base alle dimensioni e al design della trasmissione.
Poiché il telaio è aperto sui lati, si flette maggiormente sotto carichi di formatura pesanti, il che può ridurre il parallelismo tra la slitta e il basamento e causare usura irregolare o variazione delle parti . Gli operatori non dovrebbero utilizzare una pressa aperta vicino al suo tonnellaggio nominale per periodi prolungati e dovrebbero utilizzare il monitoraggio del tonnellaggio, ove disponibile, per evitare il sovraccarico.
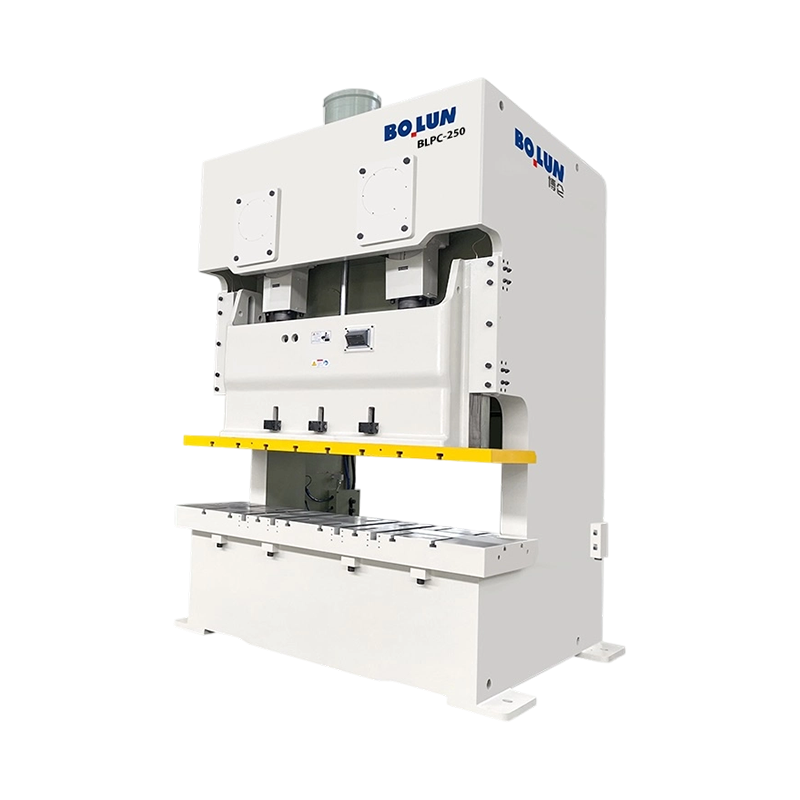
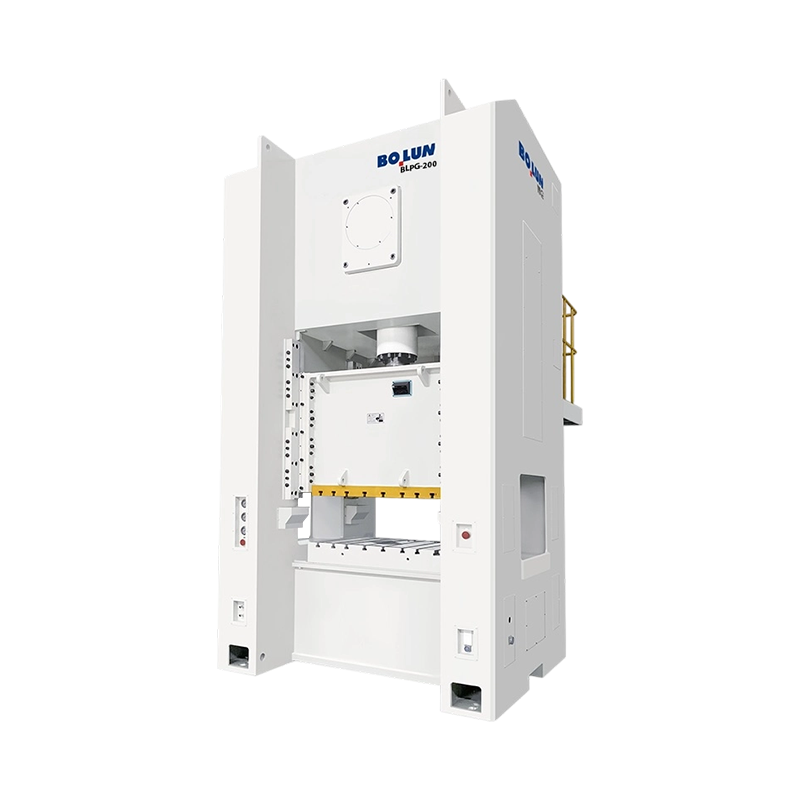
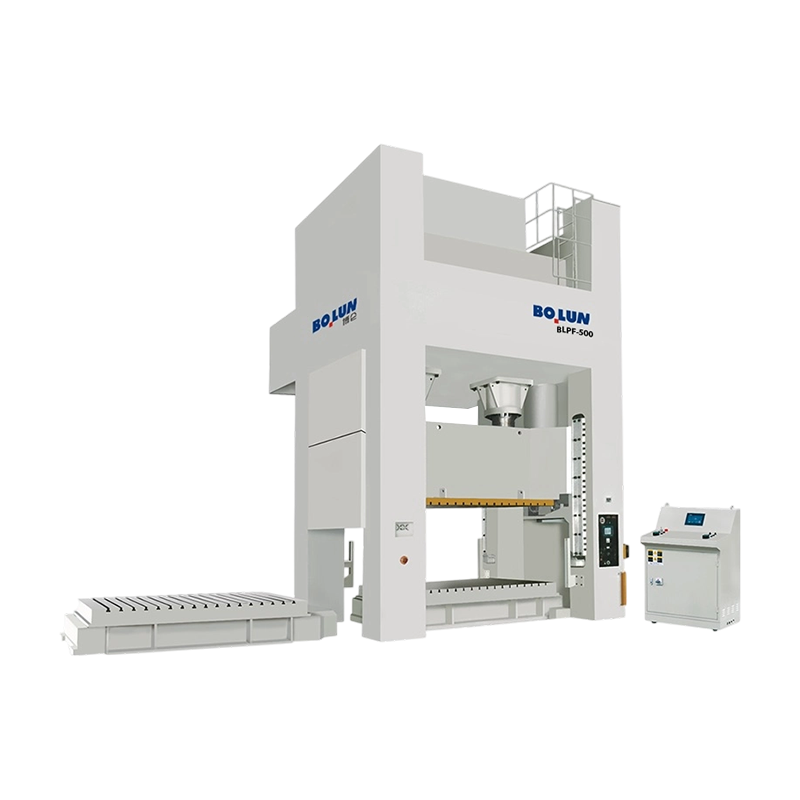
La pressa elettrica di tipo chiuso utilizza un lato dritto o un telaio dell'alloggiamento con due montanti collegati nella parte superiore e inferiore, creando un involucro rigido attorno all'area di lavoro che resiste alla deflessione sotto carichi estremi .
Il telaio chiuso mantiene la slitta e il basamento paralleli sotto carico, il che è fondamentale quando si formano parti profonde o si mantengono tolleranze strette. Il parallelismo coerente riduce l'usura dello stampo, prolunga la durata dell'utensile e mantiene basse le variazioni dimensionali durante i lunghi cicli di produzione. Le presse chiuse sono quindi la scelta standard quando precisione e ripetibilità contano più dell’accesso.
Le presse chiuse sono ampiamente utilizzate nei pannelli di carrozzeria automobilistica, negli alloggiamenti degli elettrodomestici, nei componenti strutturali di grandi dimensioni e nelle parti imbutite. Le capacità partono comunemente da centinaia di tonnellate e si estendono fino a migliaia per linee di trasferimento e tandem di grandi dimensioni. Il loro design rigido supporta anche supporti più grandi e aree dello stampo più grandi.
Il telaio chiuso limita l'accesso, quindi il caricamento e il cambio degli stampi possono richiedere più tempo e spesso necessitano di gru a ponte, alimentatori automatizzati o caricamento di robot. La maggiore massa strutturale e l’ingombro maggiore aumentano anche i costi di capitale, i requisiti di fondazione e le esigenze di spazio.
Un confronto diretto rende la scelta del telaio più chiara, perché ogni progetto offre un diverso equilibrio tra accesso, rigidità, capacità e costo .
| Feature | Tipo aperto Power Press | Closed Type Power Press |
|---|---|---|
| Forma del telaio | C shaped or gap frame | Lato dritto o telaio dell'alloggiamento |
| Intervallo di capacità tipico | About 25 to 300 tons | Comunemente da 200 tonnellate fino a diverse migliaia di tonnellate |
| Accesso all'area degli stampi | Fronte ed entrambi i lati aperti | Limitato, solitamente solo fronte e retro |
| Rigidità del telaio | Minore, maggiore deflessione sotto carico | Parallelismoo elevato ed eccellente |
| Muori cambia tempo | Generalmente più veloce | Generalmente più lento, spesso assistito da gru |
| Applicazioni tipiche | Tranciatura, perforazione, lightforming, assemblaggio | Imbutitura profonda, stampaggio pesante, pannelli di grandi dimensioni |
| Costo relativo del capitale | Più basso per un uso leggero comparabile | Più alto, con fondamenta e ingombro maggiori |
Il tonnellaggio da solo non descrive una pressa, perché la lunghezza della corsa, l’altezza di chiusura, le dimensioni del letto e la capacità energetica limitano quali parti possono essere realizzate in modo sicuro e preciso .
Il tonnellaggio nominale è la forza massima che la pressa può erogare, ma i produttori lo specificano a una distanza particolare prima del punto morto inferiore, solitamente pochi millimetri. Le operazioni di formatura che richiedono forza in un punto diverso della corsa possono superare quella che la pressa può fornire in sicurezza, quindi il punto di valutazione deve essere confrontato con il processo.
La lunghezza della corsa determina la distanza percorsa dalla slitta, che determina la profondità di imbutitura di una parte e se l'attrezzatura di alimentazione può pulire lo stampo. L'altezza chiusa è la distanza dal basamento alla slitta al punto morto inferiore con la corsa regolata e deve adattarsi all'altezza combinata dei set di stampi e delle parti da far funzionare.
Il basamento e il piano d'appoggio devono essere sufficientemente grandi da supportare lo stampo con margini liberi per il montaggio dei bulloni e l'attrezzatura di alimentazione. Matrici sovradimensionate su banchi sottodimensionati provocano flessioni e carichi irregolari, che danneggiano sia gli utensili che la pressa.
| Specifica | Cosa controlla | Considerazione tipica |
|---|---|---|
| Stazza nominale | Massima forza di formatura | Confermare il punto di valutazione nel tratto |
| Lunghezza della corsa | Profondità di imbuto e gioco di alimentazione | Abbina la parte più lunga e l'altezza della fustella |
| Altezza chiusa | Spazio per le fustelle | Includere il set di matrici e l'altezza delle parti |
| Colpi al minuto | Produzione | Bilanciare la velocità rispetto ai limiti di alimentazione e di sicurezza |
| Energia del volano | Energia disponibile per corsa | Fondamentale per tranciature e imbutiture pesanti |
| Parallelism | Anche caricare sulla faccia dello stampo | Controllare la tolleranza della parte |
La selezione dovrebbe iniziare dalle parti, non dal catalogo della pressa, perché la forza di formatura, le dimensioni della parte, la tolleranza e il volume di produzione determinano quale telaio funzionerà in modo affidabile .
Utilizzare i dati di processo per il perimetro di tranciatura, lo spessore del materiale, la resistenza al taglio e i requisiti di formatura per stimare la forza richiesta. Aggiungere un margine di sicurezza, solitamente almeno del 20%, per tenere conto della variazione del materiale e dell'usura dello stampo. Se la stima si avvicina alla capacità nominale di una pressa aperta, una pressa chiusa è spesso la scelta più sicura.
Le parti con tolleranze strette, soprattutto quelle che richiedono planarità o profondità costanti, traggono vantaggio dalla rigidità di un telaio chiuso. Per la tranciatura e la punzonatura con tolleranze più ampie, una pressa aperta può fornire una precisione adeguata a un costo inferiore, a condizione che il parallelismo sia verificato e mantenuto.
Gli impianti ad alto mix con frequenti cambi di stampi beneficiano del libero accesso di una pressa a telaio gap. Linee dedicate a pochi pezzi di grandi dimensioni possono giustificare una pressa chiusa con trasferimento automatizzato o caricamento robotizzato, dove i limiti di accesso contano meno.
Le presse chiuse di solito richiedono fondazioni più pesanti, zone libere più ampie e talvolta attrezzature per la movimentazione sopraelevata. Gli impianti con spazio limitato o pavimenti deboli possono trovare più facili da installare e spostare le presse aperte.
Procedure di configurazione coerenti mantengono le parti entro la tolleranza, riducono gli scarti e prevengono danni agli stampi e alla pressa stessa .
Pulire il supporto e il pattino dello stampo prima dell'installazione e bloccare lo stampo in modo uniforme per evitare un carico irregolare. Impostare l'altezza chiusa in base alle specifiche dello stampo e verificarla con uno spessimetro o un misuratore di altezza. Colpi di prova a bassa velocità dovrebbero confermare che lo stampo si chiude completamente e che le parti vengono formate correttamente prima che venga applicata la velocità di produzione.
Controllare periodicamente il parallelismo tra slitta e basamento utilizzando comparatori o spessori. In particolare le presse aperte dovrebbero essere controllate regolarmente, poiché la flessione e l'usura possono modificare l'allineamento nel tempo. Registra le letture in modo che le tendenze diventino visibili prima che le parti escano dalla tolleranza.
I lardoni guidano la slitta e il loro gioco influisce sia sulla precisione che sull'usura. Un gioco eccessivo fa sì che il vetrino oscilli, mentre uno spazio troppo piccolo provoca inceppamenti e calore. Seguire il programma di lubrificazione per cuscinetti, lardoni e albero motore e utilizzare i gradi di lubrificante specificati dal produttore.
Le guarnizioni di attrito della frizione e le pastiglie dei freni si usurano ad ogni ciclo e le loro condizioni determinano l'affidabilità con cui la slitta si ferma nel punto corretto. Misurare la distanza di arresto e ispezionare i rivestimenti secondo il piano di manutenzione. I freni usurati aumentano il rischio di superamento e lesioni.
Le presse meccaniche possono causare lesioni gravi in una frazione di secondo, pertanto la protezione deve essere progettata, installata e verificata come un sistema completo anziché trattata come un accessorio opzionale .
Protezioni fisse, protezioni interbloccate, barriere fotoelettriche e dispositivi di rilevamento della presenza proteggono il punto di funzionamento. La scelta dipende dal lavoro, dal metodo di alimentazione e dalle esigenze di accesso. Le protezioni devono impedire l'ingresso delle mani mentre la slitta è in movimento e devono fermare la pressa se interrotta.
I controlli a due mani richiedono che entrambe le mani siano sugli attuatori prima che la slitta si muova, tenendole lontane dallo stampo. I dispositivi di arresto di emergenza dovrebbero essere facilmente raggiungibili e testati regolarmente. Il tempo di arresto e la distanza di arresto devono essere misurati e documentati per ciascuna pressa.
Gli stabilimenti dovrebbero seguire gli standard di protezione delle macchine applicabili nel loro paese, come le norme OSHA negli Stati Uniti o le pertinenti direttive e standard europei sui macchinari. Gli operatori necessitano di formazione sulla configurazione sicura, sulla gestione degli stampi, sul tagout di blocco e sulla risposta alle emergenze. Ispezioni regolari confermano che le guardie e i controlli funzionano ancora come previsto.
Un programma di manutenzione pianificata riduce i tempi di inattività non pianificati e mantiene la precisione della stampante entro le specifiche per molti anni di funzionamento .
I controlli giornalieri dovrebbero riguardare i dispositivi di sicurezza, i livelli dell'olio, i rumori insoliti e le condizioni degli stampi. I controlli settimanali possono includere la misurazione del gioco del lardo, la tensione della cinghia e l'ispezione degli elementi di fissaggio e dei bulloni di montaggio sul letto e sul telaio.
Le revisioni importanti riguardano in genere la sostituzione della frizione e dei freni, l'ispezione dei cuscinetti, l'allineamento dell'albero motore e i controlli del telaio. Gli intervalli dipendono dal ciclo di lavoro e dalle condizioni operative, ma molti stabilimenti pianificano revisioni ogni pochi anni per le macchine da stampa con carichi pesanti.
Il prezzo iniziale è solo un elemento di costo. Il consumo energetico, la manodopera di manutenzione, la disponibilità dei pezzi di ricambio, la durata degli stampi e il tasso di scarto contribuiscono tutti al costo totale. Una macchina da stampa ben selezionata e ben mantenuta spesso offre un costo per pezzo inferiore rispetto a una macchina più economica che funziona male.
La maggior parte dei problemi della stampante mostrano segnali di allarme precoci come deviazione dimensionale, rumore insolito o usura irregolare e un controllo sistematico di solito identifica la causa prima che si verifichino danni gravi .
Quando le dimensioni della parte variano gradualmente, controllare l'usura dello stampo, le impostazioni dell'altezza chiusa e il parallelismo. Sulle macchine da stampa aperte, la deflessione sotto carico può modificare i risultati con l'aumento del tonnellaggio, quindi monitorare la tendenza nei cicli di produzione.
Se la slitta si ferma fuori posizione o supera la corsa, ispezionare il freno, controllare l'alimentazione pneumatica o idraulica ove applicabile e verificare la logica di controllo. I problemi di arresto dovrebbero essere risolti prima di avviare la produzione, poiché il sovraccarico crea rischi sia per la sicurezza che per gli strumenti.
Colpi o tintinnii spesso indicano lardoni usurati, bulloni allentati o usura dei cuscinetti. Le vibrazioni che aumentano con la velocità possono indicare problemi al volano o alla cinghia di trasmissione. Un'indagine tempestiva evita successivi danni più costosi all'albero motore o al telaio.
Domanda: Qual è la differenza principale tra una pressa elettrica di tipo aperto e una di tipo chiuso?
Una pressa di tipo aperto ha un telaio a C accessibile da tre lati per facilitare il caricamento e il cambio degli stampi, mentre una pressa di tipo chiuso ha un telaio chiuso che offre maggiore rigidità e tonnellaggio più elevato .
Domanda: Quale intervallo di capacità coprono solitamente le presse aperte?
Le presse aperte variano comunemente da circa 25 tonnellate a circa 300 tonnellate, a seconda delle dimensioni del telaio, del design della trasmissione e dell'applicazione prevista.
Domanda: Quando è opportuno scegliere una macchina da stampa chiusa invece di una macchina da stampa aperta?
Le presse chiuse sono adatte allo stampaggio profondo, allo stampaggio pesante, ai pannelli di grandi dimensioni e ai lavori con tolleranze strette in cui la deflessione del telaio comprometterebbe la precisione delle parti .
Domanda: In che modo un volano aiuta una pressa meccanica?
Il volano immagazzina l'energia di rotazione tra le corse, attenuando il carico sul motore e fornendo l'energia necessaria per ciascuna operazione di formatura.
Domanda: Perché è importante il punto di tonnellaggio nominale nella corsa?
I produttori valutano il tonnellaggio a una distanza specifica prima del punto morto inferiore, pertanto le operazioni di formatura che richiedono la massima forza in altre posizioni di corsa potrebbero superare la capacità di sicurezza .
Domanda: Con quale frequenza deve essere controllato il parallelismo?
Il parallelismo dovrebbe essere controllato secondo un programma definito dall'impianto, con controlli più frequenti su presse aperte e su presse che funzionano vicino al carico nominale o che producono parti con tolleranze strette.
Domanda: Quali dispositivi di sicurezza vengono comunemente utilizzati sulle presse meccaniche?
I dispositivi comuni includono protezioni fisse e interbloccate, barriere fotoelettriche, sistemi di rilevamento della presenza, comandi a due mani e pulsanti di arresto di emergenza .
Domanda: Quali componenti si usurano più velocemente su una pressa meccanica?
Le guarnizioni di attrito della frizione, le pastiglie dei freni, i lardoni e le cinghie di trasmissione in genere si usurano più velocemente, quindi dovrebbero essere ispezionati regolarmente e tenuti in stock come pezzi di ricambio.
Domanda: È possibile utilizzare una pressa aperta per lavori di formatura pesanti?
Le presse aperte possono gestire una formatura moderata se la forza rimane ben all'interno della capacità nominale e viene mantenuto il parallelismo, ma la formatura pesante o profonda di solito richiede un telaio chiuso.
Domanda: Come posso stimare la forza necessaria per un'operazione di stampaggio?
Stimare la forza dal perimetro di taglio, dallo spessore del materiale e dalla resistenza al taglio per la tranciatura, quindi aggiungere i requisiti di formatura e un margine di sicurezza di circa il 20% .


Comprensione delle presse meccaniche e delle loro funzioni essenziali ...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate pe...
Due presse possono portare entrambe una targa da 200 tonnellate e produrre...
Cos'è una pressa elettrica? A La pressa elettrica, chiama...
Nei settori della formatura dei metalli, della lavorazione della lamiera, del...
Un responsabile di produzione di uno stabilimento di componenti metallici ...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

