
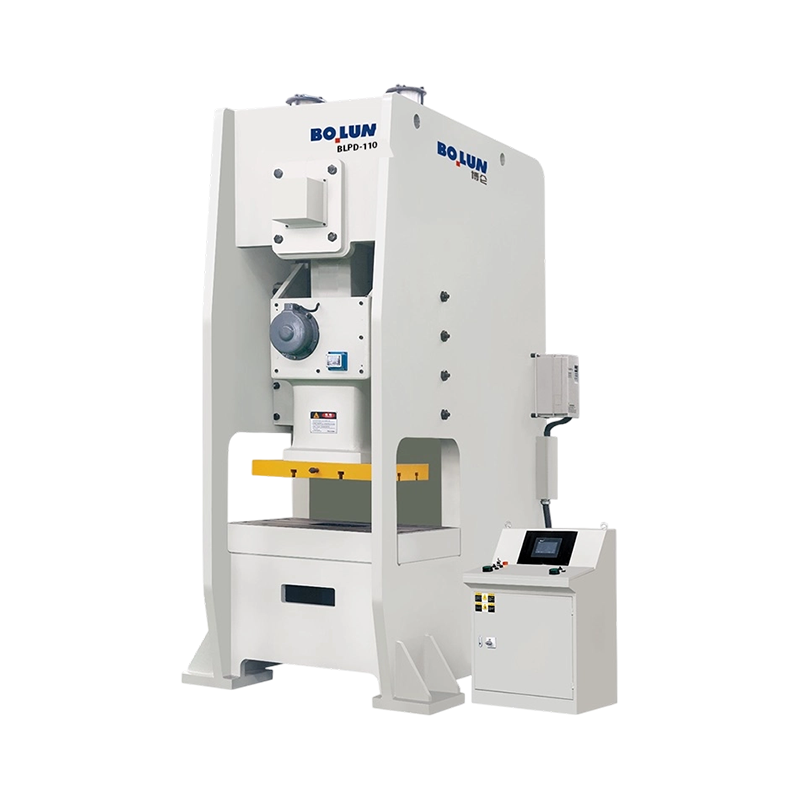


La pressa elettrica a punto singolo semichiusa BLPD-110 Agile Precision è sviluppata per operazioni di stam...
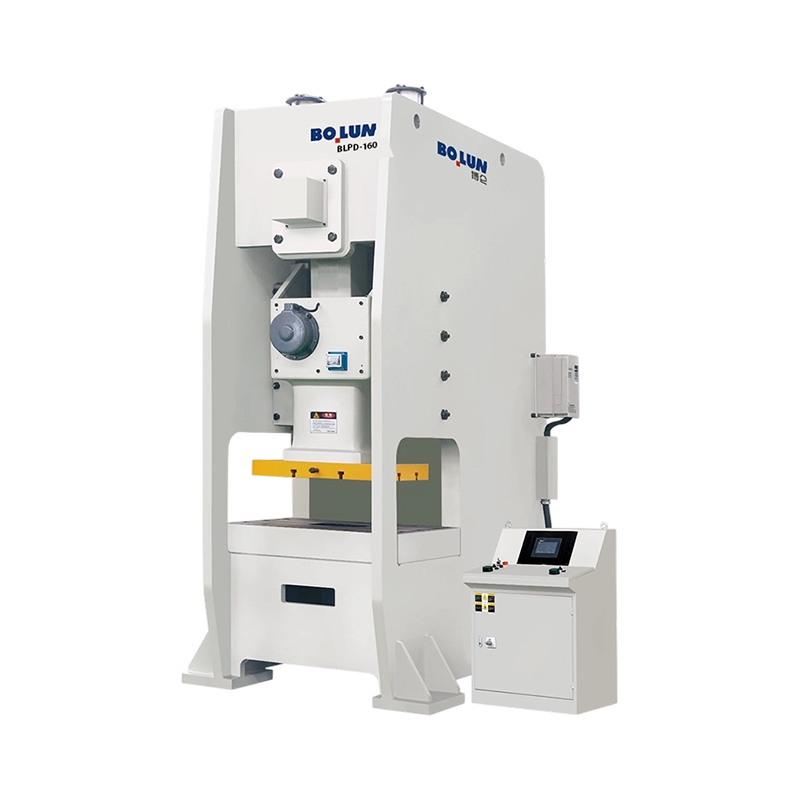
La versatile pressa elettrica a punto singolo semichiusa a stabilità bilanciata BLPD-160 offre una capacità...
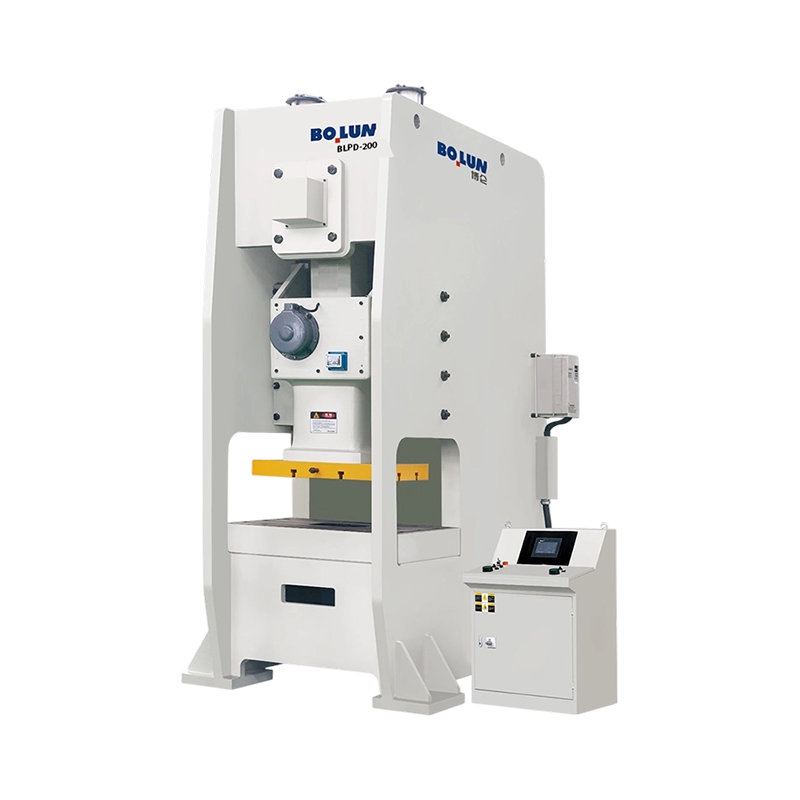
La pressa elettrica a punto singolo semichiusa per carichi pesanti BLPD-200 offre una capacità nominale di ...
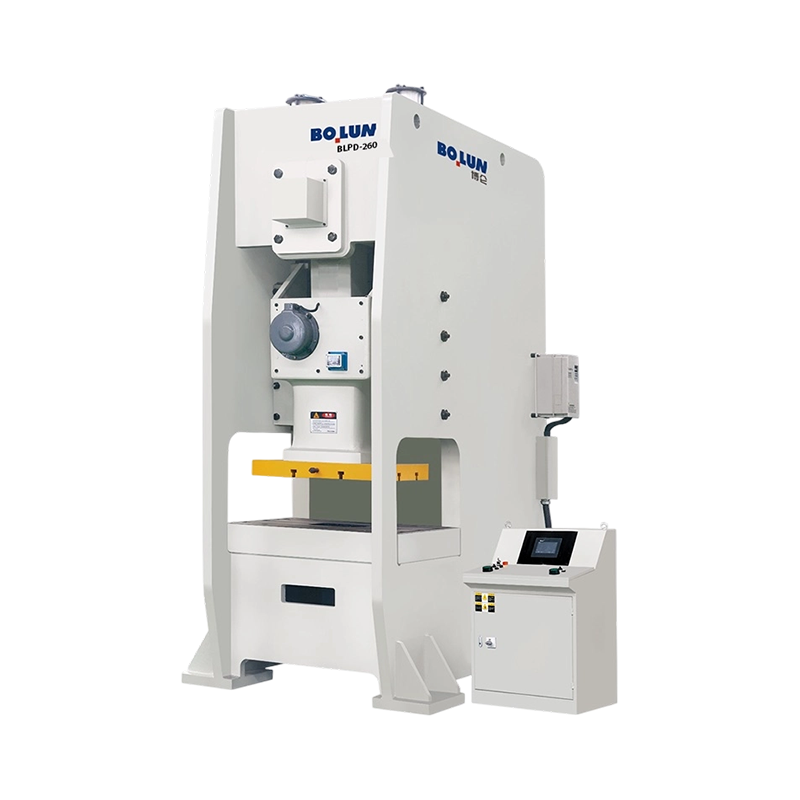
Adatta per formatura profonda, forgiatura pesante e applicazioni di stampaggio industriale su larga scala, ...
La pressa elettrica a punto singolo semichiusa Bolun è un capolavoro di ingegneria ibrida progettato per i produttori che richiedono precisione e rigidità strutturale più elevate rispetto a quelle che un telaio a C standard può fornire, senza passare all'ingombro più ampio di un telaio ad H completamente chiuso. Integrando un design rinforzato del telaio "semichiuso", questa pressa offre un equilibrio eccezionale tra prestazioni per impieghi gravosi e facile accessibilità.
Progettato per ridurre al minimo la deflessione angolare
Il vantaggio distintivo della serie Bolun Semi-Closed è il suo telaio ultrarigido saldato in lamiera d'acciaio. A differenza delle tradizionali macchine da stampa aperte sul retro che possono subire "sbadigli" o deflessioni angolari in caso di tonnellaggio elevato, la nostra architettura semichiusa utilizza colonne laterali rinforzate per limitare significativamente l'apertura del telaio. Ciò garantisce che il punzone e la matrice rimangano perfettamente allineati per tutta la corsa, il che è essenziale per mantenere la precisione della parte e prolungare la durata delle costose matrici progressive, soprattutto quando si lavorano materiali di spessore superiore a 3,2 mm.
Versatilità ad accesso aperto per la produzione intelligente
Pur fornendo stabilità simile al telaio ad H, il design semichiuso mantiene l'eccellente accessibilità anteriore e laterale di una pressa con telaio a C. Ciò lo rende una piattaforma ideale sia per le operazioni manuali che per le linee automatizzate ad alta velocità. Il suo design compatto consente una facile integrazione con servoalimentatori NC, svolgitori e sistemi di trasferimento robotizzati, fornendo la massima produttività in un layout salvaspazio.
Qualità costruttiva senza compromessi
Fedele agli standard distintivi di Bolun, il sistema di trasmissione interno presenta un albero motore forgiato in acciaio legato 42CrMo e boccole in bronzo allo stagno CuSn12 di alta qualità. Questi materiali di alta qualità, combinati con una frizione pneumatica a frizione a coppia elevata e un'unità frenante di precisione, garantiscono un'erogazione di potenza fluida e un accumulo termico minimo durante le operazioni continue su tre turni.
Sicurezza e controllo avanzati
Ogni unità è gestita da un sistema di controllo intelligente basato su PLC con un HMI ad alta risoluzione per un funzionamento intuitivo. Per salvaguardare il vostro investimento, includiamo un dispositivo di protezione dal sovraccarico idraulico per prevenire danni alle apparecchiature dovuti a picchi di tonnellaggio e una valvola di sicurezza a doppio solenoide per un funzionamento a prova di guasto. La pressa a punto singolo semichiusa Bolun è la scelta definitiva per lo stampaggio di precisione, offrendo la rigidità di cui hai bisogno e la flessibilità che desideri.
Come Cina Pressa elettrica a punto singolo semichiusa Produttori e Pressa elettrica a punto singolo semichiusa Fornitori, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla slitta La risposta breve: punto singolo o punto doppio per ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricamento degli stampi e l'alimentazione delle parti, mentre una pressa elettric...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stesso tonnellaggio possono comportarsi in modo molto diverso sulla stessa fustella:...
Nei layout automatizzati di formatura dei metalli, l'integrazione di apparecchiature periferiche quali alimentatori di bobine, unità di estrazione degli scarti e componenti a cambio rapido degli stampi determina la velocità di produzione complessiva della linea. A pressa elettrica semichiusa a punto singolo occupa una posizione critica in queste configurazioni, offrendo un compromesso tra l'accessibilità aperta di una tradizionale pressa con telaio a C e l'elevata rigidità di una pressa a montanti diritti completamente chiusa. La sfida progettuale principale è quella di stabilire ampie zone laterali libere attraverso i montanti del telaio per accogliere il movimento delle materie prime e degli utensili pesanti, garantendo al tempo stesso che il telaio non subisca deflessioni angolari sotto carico. Quando il cursore della pressa scende per deformare il metallo, la forza di reazione spinge verso l'alto sulla corona e verso il basso sul basamento, creando un effetto di sbadiglio nei telai standard con schienale aperto. In una configurazione semichiusa, l'aggiunta di tiranti strutturali o colonne laterali rinforzate mitiga questa deflessione, ma questi componenti devono essere posizionati con attenzione per evitare di bloccare i percorsi laterali di entrata e uscita richiesti dalla moderna automazione della produzione.
Per mantenere un'elevata rigidità strutturale senza ostacolare il flusso laterale del materiale, gli ingegneri utilizzano l'analisi avanzata degli elementi finiti per modificare la geometria dei montanti laterali. Invece di utilizzare barriere spesse e solide che bloccano i lati sinistro e destro del letto, il telaio semichiuso è progettato con strutture scatolari cave ad alta inerzia o disposizioni ottimizzate di tiranti che lasciano aperture designate per le finestre. Queste finestre sono calcolate per fornire spazio sufficiente agli alimentatori a rulli pneumatici o elettronici per consegnare la lamiera direttamente sulla parte frontale dello stampo. Zhejiang Bolun High-Precision Machinery Co., Ltd. applica questo metodo di ottimizzazione strutturale utilizzando spesse piastre di acciaio e nervature interne posizionate strategicamente attorno alle porte di accesso laterali. Questa disposizione di rinforzo garantisce che le sollecitazioni meccaniche vengano indirizzate attorno alle aperture delle finestre, evitando che le colonne del telaio si pieghino verso l'esterno sotto cicli di carico ad alta frequenza e mantenendo al contempo libero il passaggio per le apparecchiature di alimentazione automatica. Le sequenze di saldatura per questi pilastri rinforzati vengono eseguite sotto severi controlli di temperatura, seguiti da distensione dinamica, che impedisce all'acciaio di deformarsi nel tempo. Di conseguenza, le dimensioni della finestra rimangono strutturalmente stabili per milioni di ripetizioni della corsa, il che è un prerequisito per mantenere il preciso allineamento di montaggio richiesto dagli alimentatori a rulli elettronici ad alta velocità.
Quando gli alimentatori automatici a rulli ad alta velocità e le cesoie per rottami funzionano in tandem con una pressa elettrica a punto singolo semichiusa, generano vibrazioni armoniche secondarie. Queste vibrazioni possono ritornare nel piano della pressa, influenzando le microregolazioni dei cilindri di serraggio QDC o i sensori elettronici che monitorano la posizione della slitta. Per evitare ciò, le interfacce di contatto tra l'automazione laterale e il piano della pressa sono dotate di cuscinetti ammortizzanti in elastomero. Questi cuscinetti isolano le vibrazioni ad alta frequenza, garantendo che i segnali elettronici che viaggiano verso il controllore della pressa rimangano chiari e privi di rumore elettrico o meccanico. Inoltre, le estensioni del supporto utilizzate per sostenere lo stampo durante le operazioni QDC sono progettate con robusti pilastri di supporto meccanico che si ancorano alla fondazione. Questo ancoraggio impedisce al peso dello stampo in entrata di inclinare il piano della pressa o di lanciare la linea di alimentazione fuori dal piano orizzontale, garantendo una transizione graduale durante le sequenze di cambio.
I sistemi Quick Die Change, o QDC, richiedono percorsi orizzontali senza ostacoli lungo la piastra di supporto per far scorrere i set di stampi pesanti dentro e fuori dall'area di lavoro. In una pressa elettrica a punto singolo semichiusa, questo movimento è facilitato integrando le guide di rotolamento direttamente nelle scanalature a T del letto ed estendendole attraverso le aperture laterali del telaio. Per garantire che queste guide QDC funzionino senza problemi, l'altezza del supporto e il bordo inferiore dei finestrini laterali devono essere allineati con precisione, senza lasciare gradini o barriere che potrebbero impigliare la sottopiastra dello stampo. Inoltre, le tubazioni idrauliche e i cavi elettrici per i morsetti multipunto superiori e inferiori devono essere instradati attraverso condotti interni al telaio anziché penzolare nei percorsi di accesso. Incorporando queste utilità all'interno delle colonne strutturali, la macchina da stampa mantiene un involucro trasparente per i cambiastampi automatizzati per bloccare gli utensili in posizione in pochi minuti, riducendo i tempi di transizione durante i cambi di prodotto.
L'interazione tra le dimensioni dell'apertura laterale, la deflessione strutturale e la compatibilità dell'automazione richiede un attento bilanciamento durante la fase di pianificazione. La tabella seguente presenta la relazione quantitativa tra le diverse larghezze delle finestre con telaio e i corrispondenti parametri strutturali e operativi in una serie di produzione standard.
| Larghezza apertura (mm) | Deflessione strutturale sotto carico (mm) | Compatibilità dell'alimentatore (larghezza massima) | Velocità di viaggio su rotaia QDC (m/min) | Temperatura operativa continua (C) |
|---|---|---|---|---|
| 350 | da 0,020 a 0,030 | Larghezza bobina 280 mm | 4.5 | 38-44 |
| 500 | da 0,025 a 0,038 | Larghezza bobina 420 mm | 6.0 | 40-45 |
| 650 | da 0,032 a 0,045 | Larghezza bobina 550 mm | 8.0 | 42-48 |
| 800 | da 0,040 a 0,055 | Larghezza bobina 700 mm | 10.0 | 43-50 |
I dati tabulati dimostrano che quando la larghezza dell'apertura laterale aumenta per accogliere bobine più grandi e velocità QDC più elevate, la deflessione strutturale aumenta se le dimensioni del telaio rimangono statiche. Per contrastare questa tendenza, i produttori aumentano lo spessore della piastra della corona e del basamento in proporzione alla larghezza della finestra, mantenendo un tasso di deflessione stabile su tutte le dimensioni del modello e prevenendo l'usura prematura degli utensili durante le operazioni di stampaggio pesanti.
Anche quando vengono stabilite le distanze fisiche, la vibrazione dinamica generata dal ciclo di avanzamento ad alta velocità può influire sulla precisione della corsa della pressa. Se l'alimentatore automatico viene montato direttamente su una sezione vibrante del telaio, la materia prima può subire leggere variazioni di lunghezza di alimentazione, con conseguenti errori di progressione nella trafila. Per disaccoppiare queste forze, le staffe di montaggio per gli alimentatori laterali sono isolate dal telaio principale utilizzando materiali smorzanti, oppure sono ancorate direttamente al pavimento della fabbrica. Nel frattempo, lo scorrimento della pressa elettrica semichiusa a punto singolo è guidato da lardoni ad alta precisione e di lunga lunghezza che mantengono un percorso rigorosamente verticale. Bolun Machinery coordina l'integrazione meccanica di questi sistemi per garantire che il materiale venga alimentato perpendicolarmente alla corsa della slitta. Questa relazione precisa impedisce alla striscia di torcersi o deformarsi mentre passa attraverso le aperture laterali, preservando l'allineamento del punzone e della matrice in condizioni operative continue e ad alta velocità.
D: In che modo il telaio della tua power press semichiusa a punto singolo resiste alla deflessione angolare offrendo allo stesso tempo un comodo accesso laterale al materiale?
R: Zhejiang Bolun High-Precision Machinery Co., Ltd. progetta questi telai con strutture scatolari per carichi pesanti e nervature interne di rinforzo posizionate strategicamente attorno alle aperture dei finestrini laterali. Questa disposizione convoglia le forze meccaniche lontano dalle aperture, fornendo un'elevata rigidità strutturale che limita la deflessione a pieno carico mantenendo gli spazi laterali completamente liberi per i dispositivi di alimentazione automatizzati.
D: Quali accorgimenti evitano che l'installazione di alimentatori automatici laterali introduca errori di avanzamento durante lo stampaggio ad alta velocità?
R: Le staffe di montaggio dell'alimentatore sono isolate meccanicamente dalle sezioni vibranti del telaio principale utilizzando materiali smorzanti specializzati oppure sono ancorate direttamente all'officina. Inoltre, la slitta della pressa è vincolata da lardoni di guida estesi e ad alta precisione che mantengono la corsa rigorosamente verticale, garantendo che la striscia di materia prima rimanga sempre allineata con la fustella progressiva.
D: Come viene facilitata l'integrazione dei sistemi Quick Die Change (QDC) attraverso le aperture laterali di questa macchina da stampa?
R: L'altezza della piastra di sostegno è allineata con il bordo inferiore dei finestrini laterali, consentendo alle guide a rulli di estendersi verso l'esterno attraverso i montanti del telaio senza gradini o ostacoli. Tutte le linee idrauliche ausiliarie e i cavi dei sensori per i sistemi di bloccaggio dello stampo vengono instradati attraverso condotti interni all'interno dei pilastri, lasciando un involucro pulito e senza ostacoli per rapide transizioni laterali dello stampo.
D: In che modo Bolun Machinery protegge le colonne della pressa dalla deformazione strutturale causata dalle sollecitazioni localizzate dell'alimentazione laterale continua?
R: Il nostro avanzato sistema di gestione della produzione sottopone ogni telaio semichiuso fabbricato a un accurato processo di ricottura termica e di distensione. Questo trattamento termico elimina le tensioni residue della saldatura e stabilizza la struttura interna dell'acciaio, prevenendo la deformazione delle colonne del telaio e delle aperture laterali nel corso di anni di funzionamento ad alta frequenza.
D: È possibile regolare la dimensione delle aperture laterali per accogliere bobine di materia prima più larghe o stampi progressivi più grandi?
R: Sì, utilizzando le nostre risorse di progettazione e produzione, possiamo personalizzare la larghezza e l'altezza dei finestrini laterali per soddisfare le vostre esigenze di automazione. I nostri ingegneri eseguono un'analisi dettagliata degli elementi finiti su ogni modifica per garantire che la maggiore dimensione dell'apertura sia completamente compensata con uno spessore aggiuntivo della lamiera di acciaio, preservando la rigidità strutturale della pressa.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
