
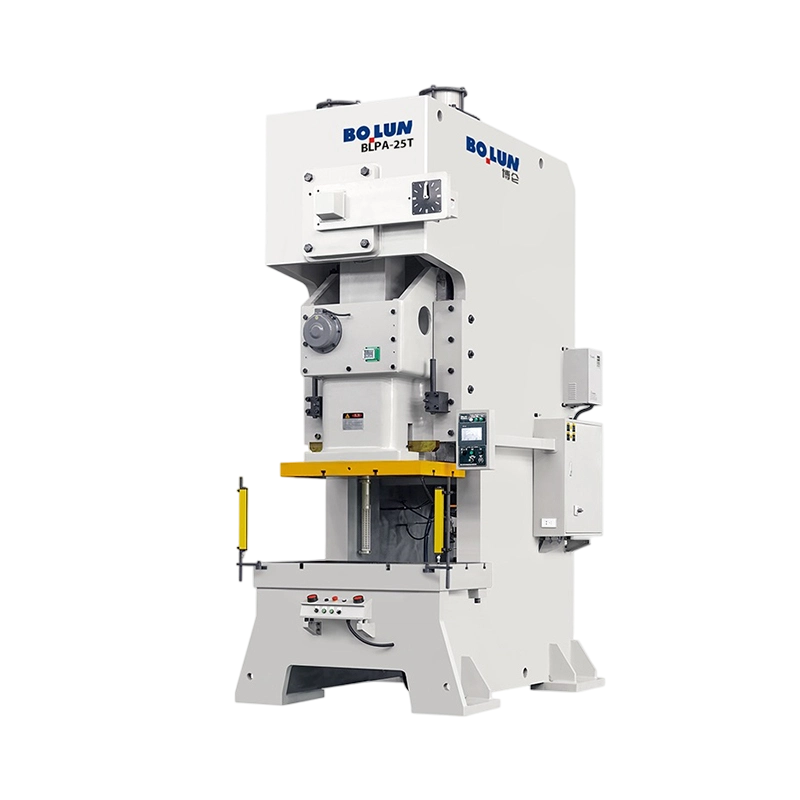


La pressa elettrica a punto singolo di tipo aperto compatta BLPA-25 è progettata per lo stampaggio e la for...
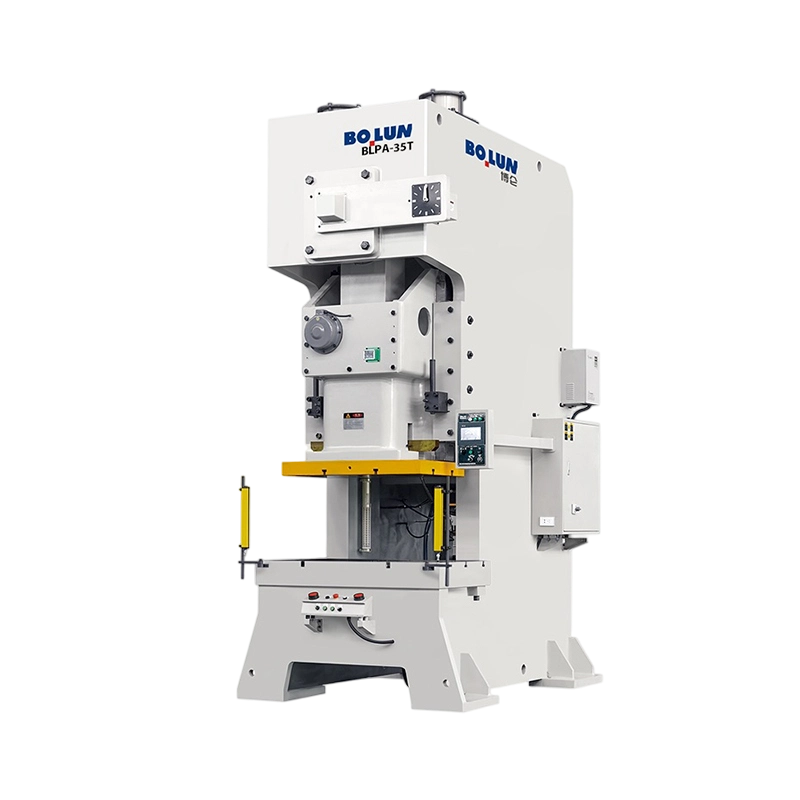
Progettata per colmare il divario tra la forgiatura leggera e quella media, la pressa elettrica a punto sin...
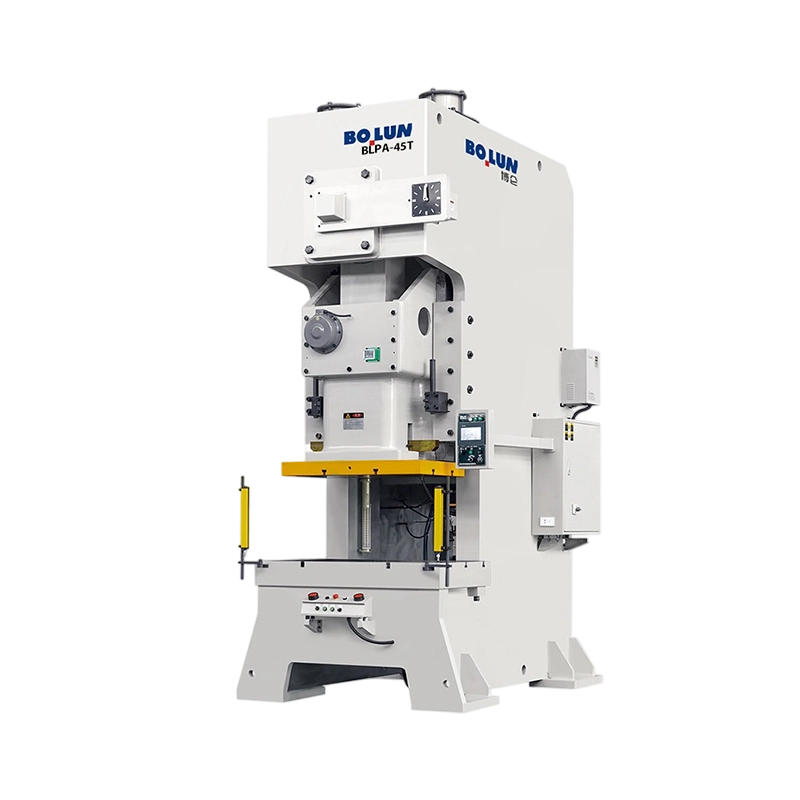
La robusta pressa elettrica a punto singolo di tipo aperto per carichi pesanti BLPA-45 è il punto forte del...
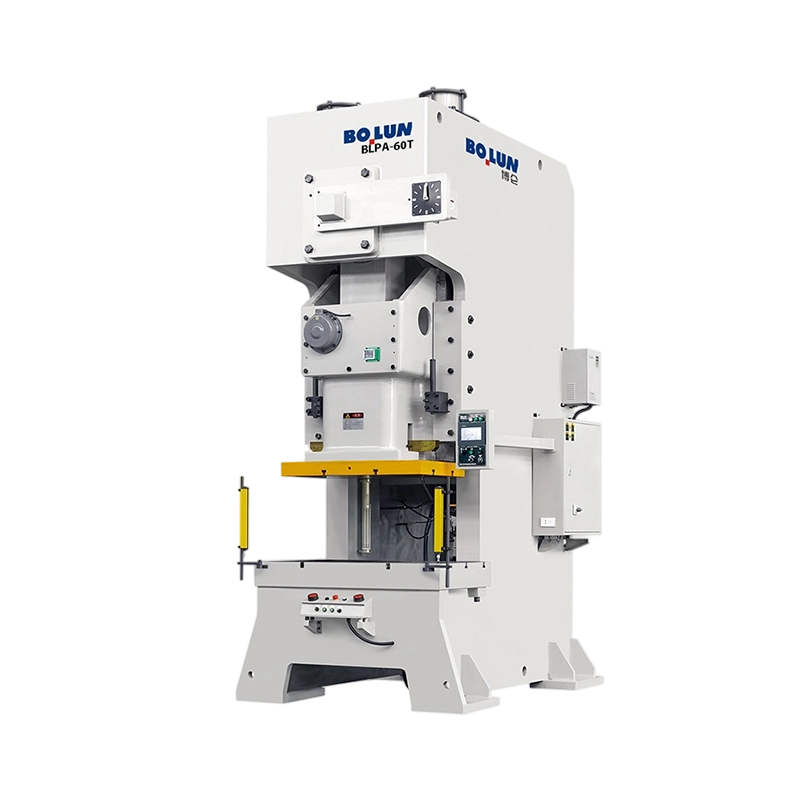
La pressa elettrica a punto singolo di tipo aperto con regolazione intelligente BLPA-60 offre una robusta c...
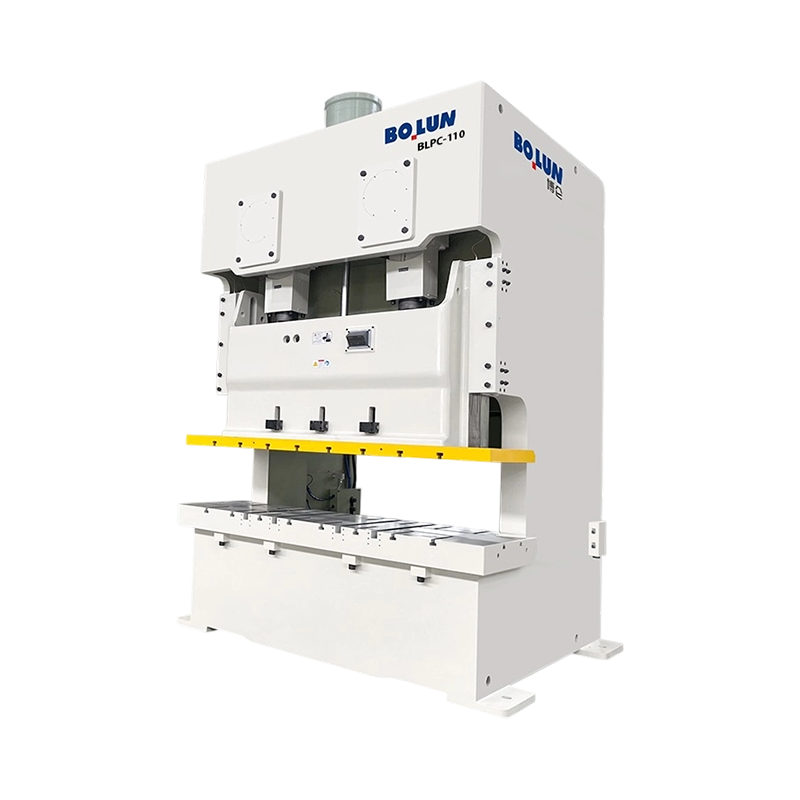
La pressa elettrica a doppio punto di tipo aperto ad alta efficienza BLPC-110 è il modello più agile della ...
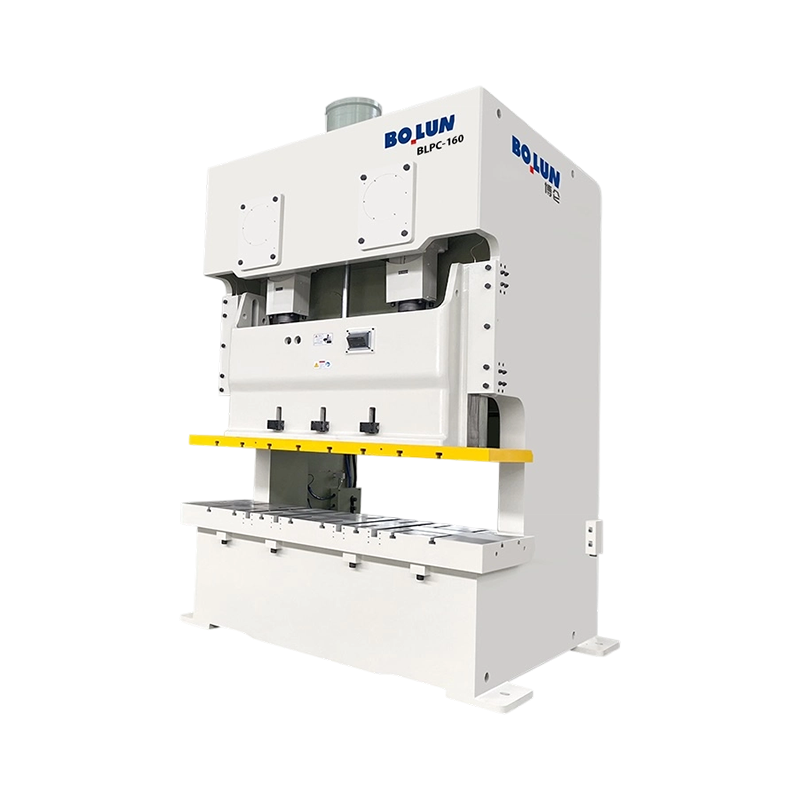
La versatile pressa elettrica a doppio punto di tipo aperto stabile e di precisione BLPC-160 offre una capa...
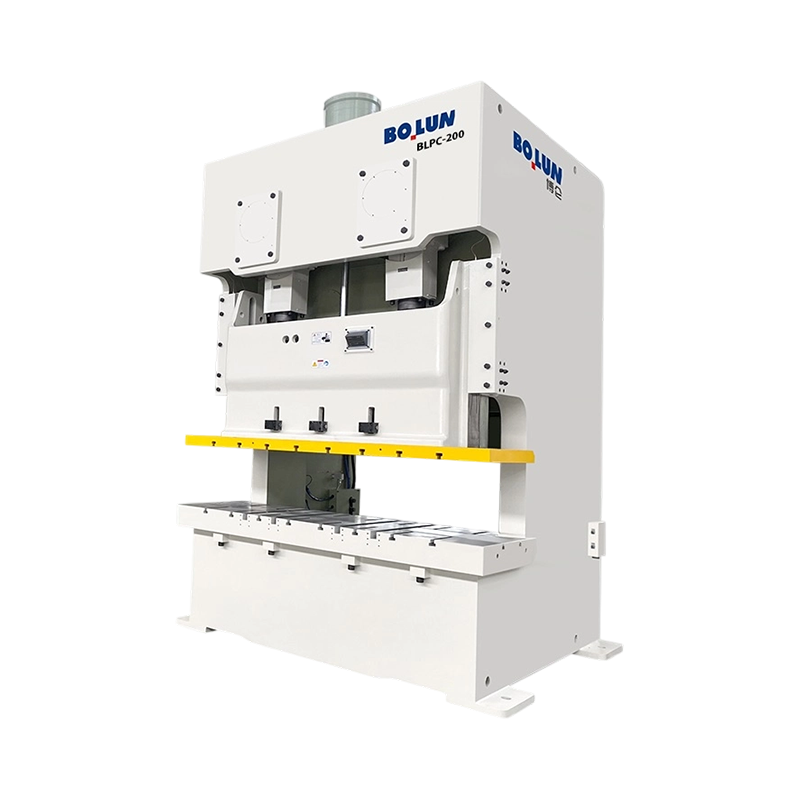
La pressa elettrica a doppio punto di tipo aperto ad alta rigidità con letto extra largo BLPC-200 è una cen...
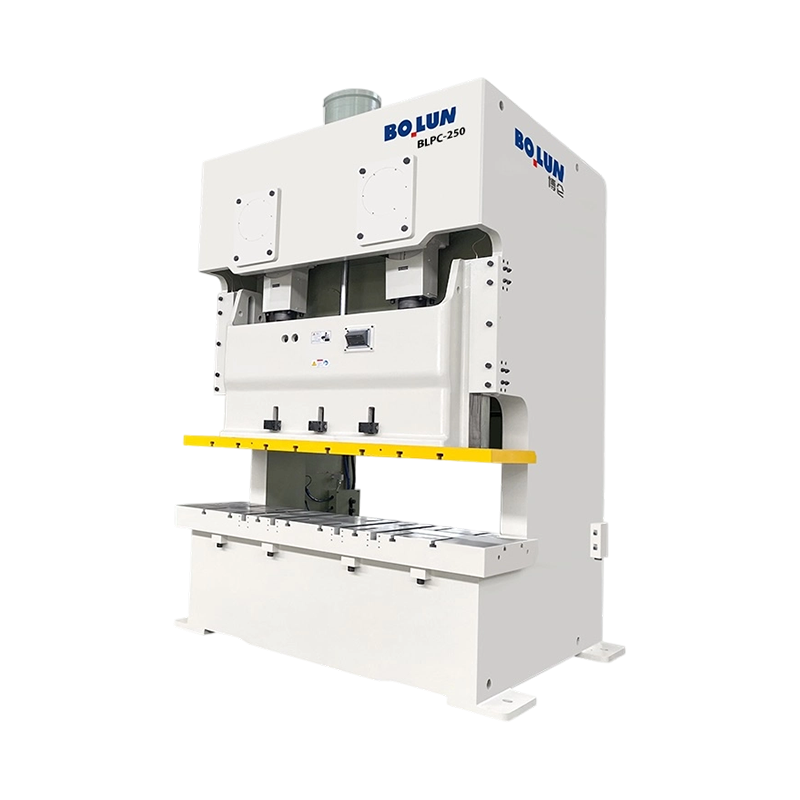
BLPC-250 Robusta pressa elettrica a doppio punto di tipo aperto per impieghi gravosi che eroga una formidab...
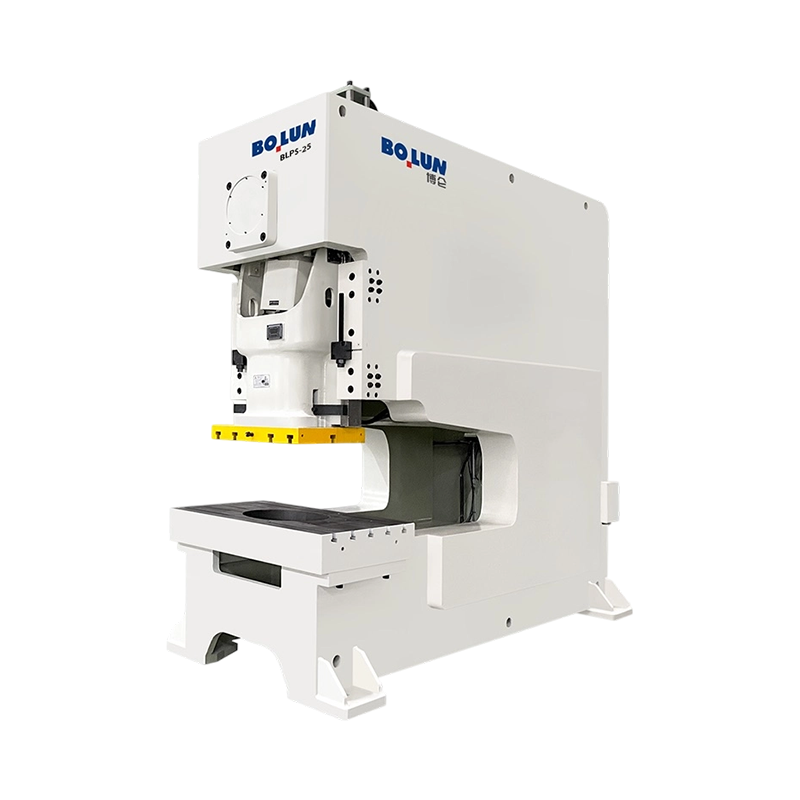
La pressa elettrica compatta a gola profonda a gola profonda e di precisione compatta BLPS-25 è una macchin...
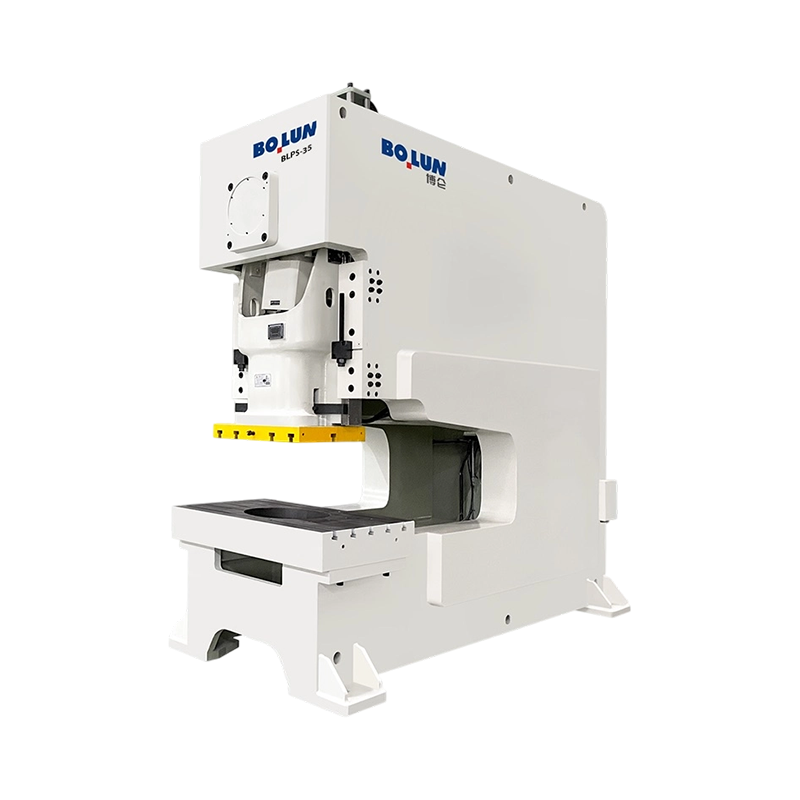
La versatile pressa elettrica a gola profonda a spazio aperto e ad alta stabilità BLPS-35 offre una forza n...
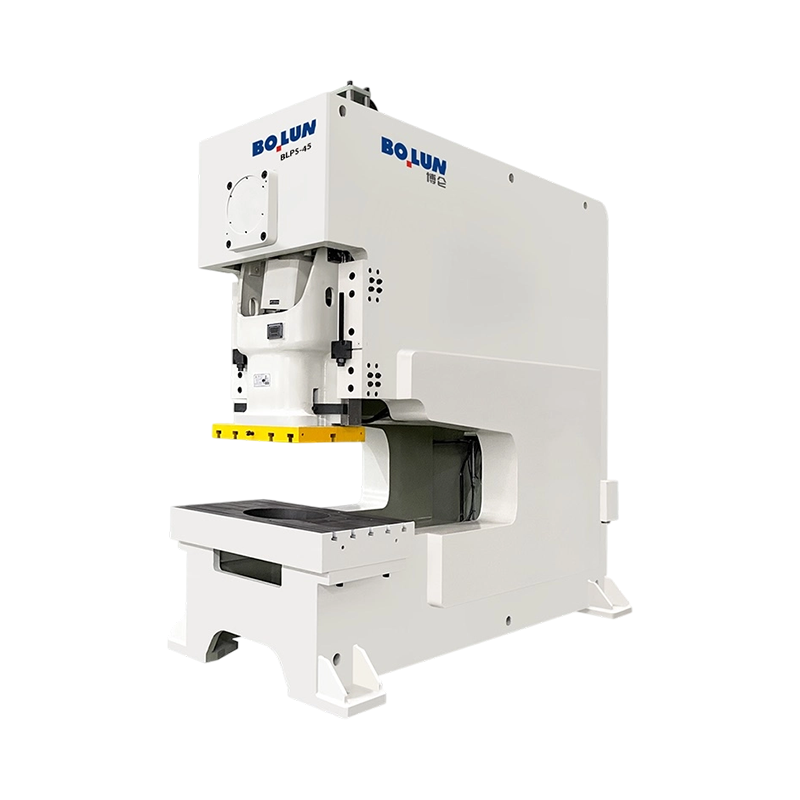
La robusta pressa elettrica a gola profonda a gola profonda e a grande capacità BLPS-45 è progettata per ap...
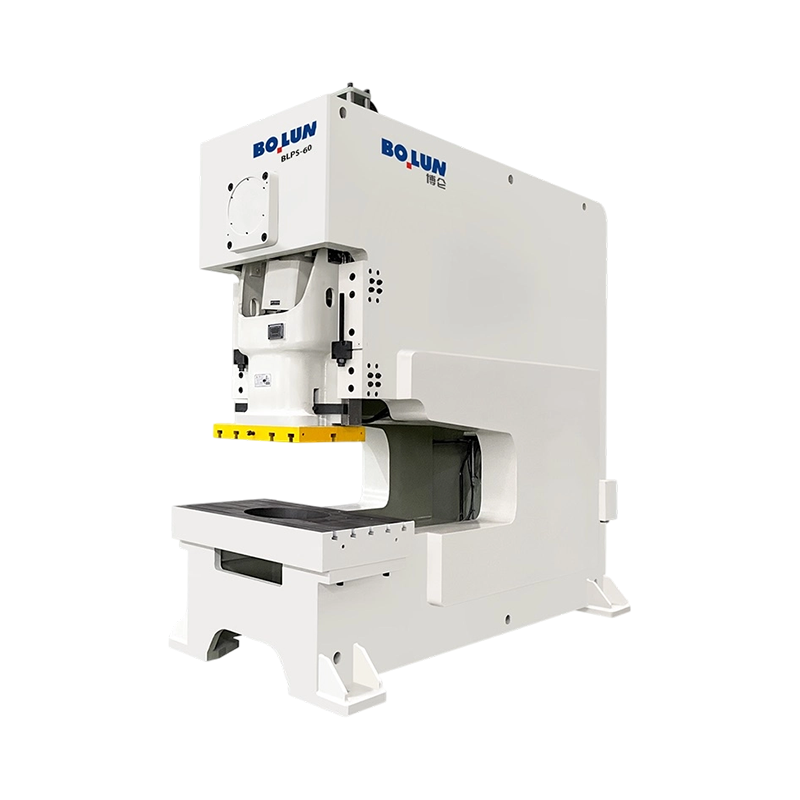
La pressa elettrica BLPS-60 ad accesso profondo e a gola profonda è progettata per lo stampaggio a carichi ...
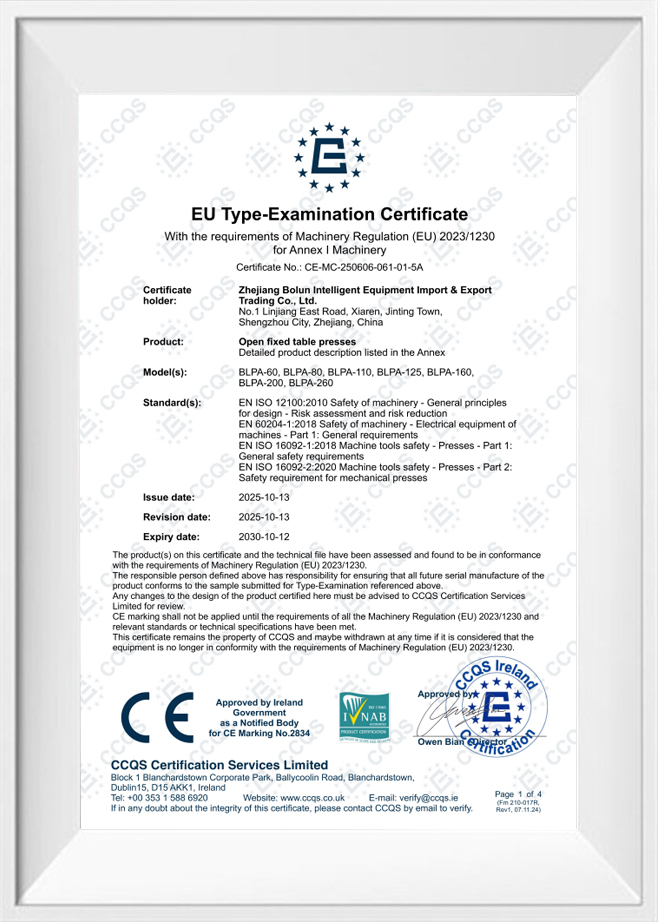
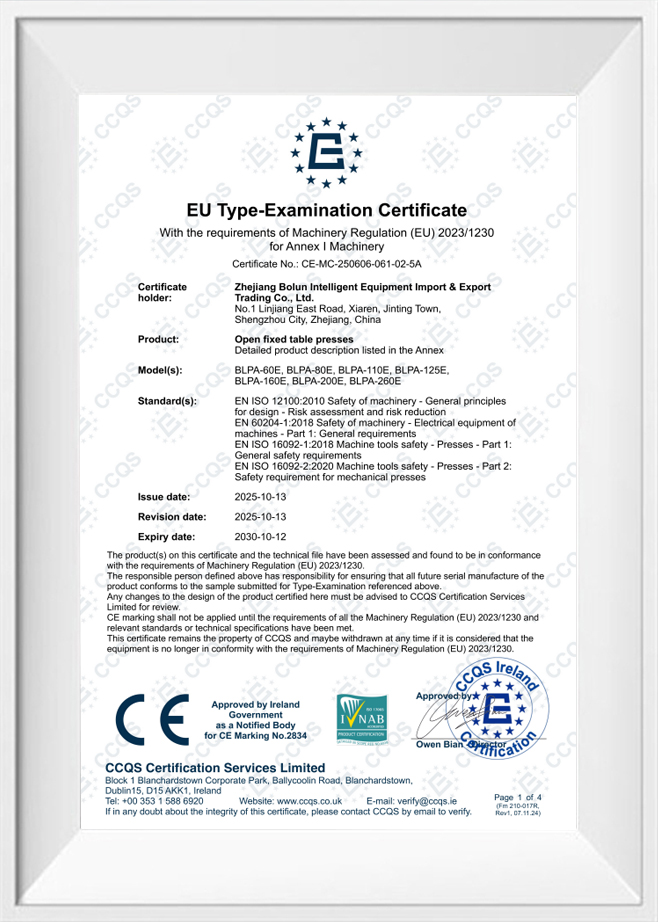
Come Cina Fabbrica di presse meccaniche a montante aperto e Produttori di presse meccaniche a montante aperto, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla s...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricam...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stes...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate per una linea di supporto spesso riceve due preventivi che sembrano quasi identici sulla carta: stessa classe di tonnellaggio, dimensioni del letto simili, prezzo...
Nella formatura dei metalli, le configurazioni C-frame o gap-frame sono ampiamente utilizzate grazie al loro design accessibile. Questa attrezzatura, comunemente denominata pressa elettrica di tipo aperto, consente agli operatori un facile accesso all'area dello stampo per l'alimentazione del materiale e la rimozione delle parti. Tuttavia, questa configurazione aperta introduce una sfida fisica specifica nota come fenomeno di apertura o deformazione angolare. Quando la slitta della pressa scende e entra in contatto con il pezzo in lavorazione, la forza di reazione spinge verso l'alto sulla slitta e verso il basso sul piano. Poiché questo telaio è privo di colonne strutturali verticali nella parte anteriore, la gola della pressa tende a flettersi verso l'esterno sotto carico, facendo sì che lo scivolo e il letto perdano la loro relazione parallela. Questa deflessione angolare compromette direttamente l'allineamento del punzone e della matrice, portando a errori geometrici nei pezzi finiti.
L'entità di questa apertura è proporzionale al tonnellaggio di formatura e alla profondità della gola della pressa. Anche piccole deviazioni angolari possono far sì che l'utensile entri nella cavità dello stampo con un'angolazione anziché lungo un percorso verticale rettilineo. Questo disallineamento altera la distribuzione del gioco tra punzone e matrice, determinando zone localizzate ad alta pressione in cui il metallo viene serrato saldamente, mentre altre aree subiscono una pressione insufficiente. Nel corso della produzione continua viene eseguito uno standard pressa elettrica di tipo aperto , questa flessione strutturale accelera l'usura dello stampo e introduce carichi strutturali irregolari nel telaio della pressa stessa, rendendolo un problema critico per le operazioni di stampaggio di precisione.
Quando si verifica una deformazione angolare durante la corsa di una pressa meccanica di tipo aperto, le conseguenze si riflettono immediatamente sia sugli utensili che sui componenti finiti. La distanza irregolare tra il punzone e la matrice fa sì che un lato dello stampo subisca forti forze di attrito e taglio. Ciò porta ad un'opacizzazione prematura dei taglienti, a scheggiature localizzate e ad un aumento dello stress termico. I produttori sono costretti a interrompere frequentemente la produzione per riaffilare o sostituire le sezioni danneggiate dello stampo, il che aumenta i costi di manutenzione e riduce l’efficienza complessiva delle apparecchiature. Inoltre, i modelli di usura irregolari rendono difficile mantenere dimensioni costanti delle parti, con conseguenti bave, variazioni negli angoli della flangia e lotti scartati.
Oltre agli utensili, il carico non uniforme esercita forze distruttive sui meccanismi interni della pressa. Quando la slitta si inclina a causa dell'apertura del telaio, i lardoni di guida subiscono forze laterali. Questa resistenza di guida irregolare trasferisce i momenti flettenti alle bielle di collegamento della slitta e ai cuscinetti principali dell'albero motore della pressa elettrica di tipo aperto. Nel tempo, queste forze sbilanciate portano a una rapida usura delle boccole in bronzo, a un surriscaldamento localizzato e a potenziali microfessurazioni nella trasmissione. Gli ingegneri di Zhejiang Bolun High-Precision Machinery Co., Ltd. si concentrano principalmente sull'analisi di queste distribuzioni delle sollecitazioni per sviluppare geometrie del telaio che distribuiscano i carichi di lavoro in modo uniforme sull'intero assieme strutturale.
Affrontare il fenomeno dell’apertura richiede una combinazione di rinforzo strutturale e progettazione avanzata del telaio. Uno dei metodi principali prevede l'ottimizzazione della distribuzione delle piastre di acciaio all'interno del telaio saldato della pressa. Aumentando lo spessore delle piastre laterali e aggiungendo strutture posteriori a scatola per carichi pesanti, la resistenza alla torsione e alla flessione della pressa elettrica di tipo aperto può essere notevolmente aumentata. Le moderne metodologie di progettazione utilizzano l'analisi degli elementi finiti per individuare aree ad alta concentrazione di sollecitazioni e aggiungere nervature interne proprio dove sono concentrate le forze di deflessione. Ciò garantisce che il telaio rimanga rigido senza aggiungere peso inutile alle aree non critiche della macchina.
Un altro approccio è il passaggio a strutture con telaio a lato dritto o a tiranti per applicazioni che richiedono elevata precisione. Le presse a lati diritti sono dotate di telai chiusi con colonne verticali su tutti e quattro gli angoli, il che elimina naturalmente il comportamento di apertura angolare. Le forze di formazione verso l'alto e verso il basso sono contenute all'interno di un circuito chiuso rigido, limitando la deflessione all'allungamento puramente verticale, che non inclina la slitta. Per le macchine con telaio gap in cui è necessario mantenere l'accesso aperto, incorporando tiranti precompressi che bloccano fisicamente insieme le metà superiore e inferiore della pressa elettrica di tipo aperto può limitare la flessibilità verso l'esterno durante i cicli ad alto tonnellaggio.
Per aiutare gli ingegneri di produzione a selezionare la corretta configurazione dell'apparecchiatura, la tabella seguente confronta il comportamento delle diverse strutture del telaio sotto carico e la loro suscettibilità alla deformazione angolare.
| Configurazione del telaio | Profilo di deflessione | Impatto sull'allineamento dello stampo | Limiti di applicazione consigliati | Caratteristiche di accesso |
|---|---|---|---|---|
| Telaio a C standard (non rinforzato) | Apertura angolare (flessione) | Elevata deviazione del gioco | Parti a basso tonnellaggio e con tolleranza libera | Accesso libero su tre lati |
| Telaio a C rinforzato a scatola | Flessione angolare limitata | Deviazione da moderata a bassa | Formatura generale, di medio tonnellaggio | Accesso libero su tre lati |
| Lato dritto (telaio ad H) | Deflessione verticale pura | Deviazione minima | Stampi progressivi ad alto tonnellaggio e con tolleranze strette | Accesso solo anteriore e posteriore |
Mentre la rigidità del telaio è il fondamento del controllo della deflessione, il sistema di guida della slitta funge da linea di difesa attiva contro il disallineamento angolare. I design delle presse motorizzate di tipo aperto ad alta precisione utilizzano sistemi di gibbing lunghi e multipunto per limitare il movimento della slitta. La regolazione di questi lardoni a spazi ristretti garantisce che, anche se il telaio subisce una deflessione angolare sotto carico, la guida sia fisicamente mantenuta parallela al letto dalle guide. I lardoni standard a quattro punti offrono una guida di base, ma le configurazioni avanzate della guida a tutta lunghezza a otto punti forniscono una maggiore resistenza alle forze laterali e ai carichi decentrati.
Per mantenere il parallelismo durante le condizioni di carico decentrato, alcuni sistemi di stampa incorporano il controllo parallelo dinamico idraulico. Questa tecnologia utilizza sensori per rilevare l'inclinazione della slitta in tempo reale durante la corsa verso il basso. Se viene rilevata un'inclinazione dovuta alla resistenza non uniforme del materiale o alla deflessione del telaio, i cilindri idraulici ad azione rapida sotto lo scivolo o il letto regolano istantaneamente la loro pressione per contrastare il movimento angolare. Bolun Machinery implementa queste robuste soluzioni di guida e monitoraggio per garantire che il parallelismo delle slitte venga mantenuto anche quando si utilizzano stampi progressivi asimmetrici impegnativi ad alte velocità.
Oltre alle soluzioni a livello macchina, la disposizione dello stampo stesso gioca un ruolo cruciale nel prevenire carichi non uniformi. I progettisti di attrezzature devono calcolare il centro di pressione per stampi progressivi complessi e allineare questo centro esattamente con la linea centrale della slitta della pressa. Se il centro di pressione è sfalsato su una pressa elettrica di tipo aperto, crea una coppia di rotazione che amplifica l'apertura angolare del telaio della pressa. Quando le parti asimmetriche rendono impossibile allineare perfettamente il centro di pressione, è possibile aggiungere cuscinetti di bilanciamento o cordoni di tiraggio fittizi alle aree non operative dello stampo per distribuire le forze di formatura simmetricamente sulla piastra di supporto.
L'incorporazione dei sottomontanti della guida all'interno dello stampo stesso fornisce un metodo localizzato per mantenere l'allineamento. Sebbene questi montanti di guida montati sulla matrice non possano impedire la flessione del telaio della pressa, aiutano a guidare il punzone nella matrice con elevata precisione locale, assorbendo alcune delle forze di taglio minori causate dall'inclinazione della slitta. Tuttavia, fare affidamento esclusivamente sui montanti di guida dello stampo non è una soluzione permanente, poiché le forze laterali prima o poi consumeranno le boccole di guida. La vera longevità e l'uniformità delle parti si ottengono solo quando una struttura della pressa rigida e ben progettata funziona in tandem con layout di attrezzature bilanciati.
D: Quali misure vengono adottate per controllare la deflessione angolare durante le operazioni di stampaggio pesanti su presse elettriche di tipo aperto?
R: Per mitigare il fenomeno di apertura inerente alle strutture con telaio a C, Zhejiang Bolun High-Precision Machinery Co., Ltd. utilizza telai in acciaio saldato pesante rinforzati con nervature interne. Questa rigidità strutturale, abbinata a precisi processi di distensione del telaio, riduce al minimo la deflessione angolare e mantiene il carrello e il supporto paralleli sotto carichi a pieno tonnellaggio.
D: In che modo le presse elettriche di tipo aperto Bolun Machinery proteggono le costose matrici per stampaggio dall'usura prematura causata da un carico sbilanciato?
R: I nostri progetti di pressa incorporano lardoni di guida lunghi e ad alta precisione che limitano saldamente il movimento della slitta anche in caso di carichi decentrati. Mantenendo il punzone e la matrice perfettamente allineati durante tutta la corsa, il macchinario previene l'attrito localizzato e l'usura irregolare degli utensili, prolungando la durata complessiva degli stampi.
D: Queste presse elettriche di tipo aperto possono gestire la produzione automatizzata ad alta frequenza senza surriscaldarsi?
R: Sì, ogni macchina è configurata con un efficiente sistema di frizione-freno pneumatico e un sistema di lubrificazione forzata continua. Questa configurazione riduce al minimo l'accumulo termico durante i cicli rapidi, garantendo un funzionamento automatizzato affidabile e continuo e proteggendo i cuscinetti e gli ingranaggi principali dall'usura termica.
D: Quali sistemi di sicurezza sono integrati nelle vostre presse elettriche di tipo aperto per proteggere gli operatori durante il caricamento manuale?
R: Dotiamo le nostre macchine di pulsanti di azionamento a doppia mano, protezioni idrauliche reattive contro il sovraccarico e valvole di sicurezza ad azione rapida. Questi sistemi funzionano in tandem con barriere fotoelettriche opzionali per arrestare immediatamente il movimento della slitta se viene superato un limite di sicurezza, garantendo un ambiente di lavoro sicuro per le configurazioni di alimentazione manuale delle parti.
D: In che modo Bolun Machinery assiste i clienti nell'abbinamento di una pressa elettrica di tipo aperto a layout di stampi complessi e progressivi?
R: Ci avvaliamo dei nostri team professionali di ingegneria e progettazione per offrire soluzioni personalizzate, regolando la lunghezza della corsa, le dimensioni del piano di appoggio e gli spazi tra piano di appoggio e guida. Ciò garantisce che il comportamento dinamico della corsa e la finestra di avanzamento della macchina da stampa corrispondano esattamente ai requisiti di passo e forza di progressione dei vostri utensili progressivi personalizzati.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
