
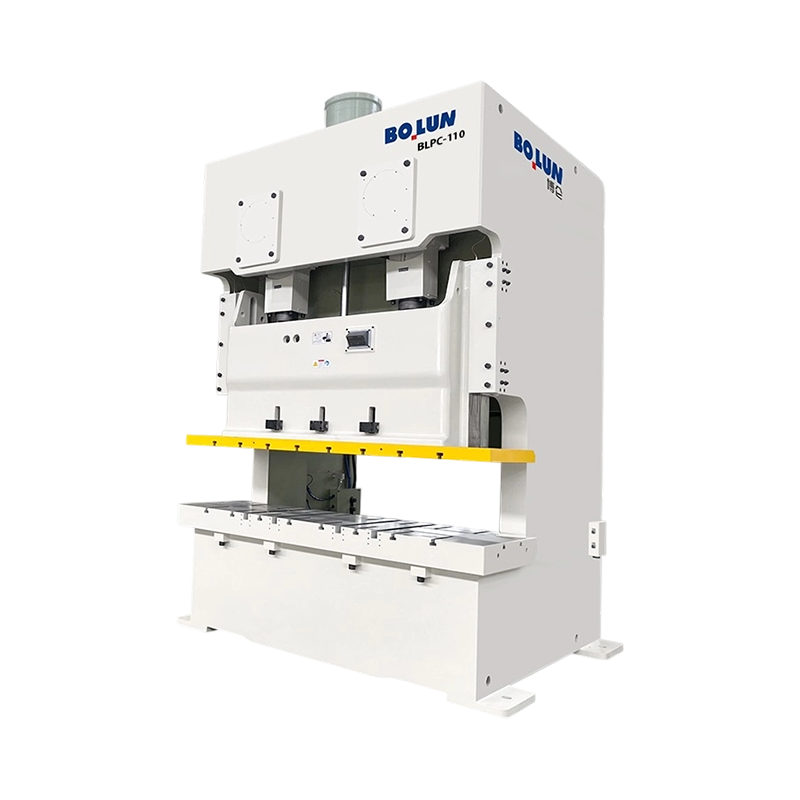


La pressa elettrica a doppio punto di tipo aperto ad alta efficienza BLPC-110 è il modello più agile della ...
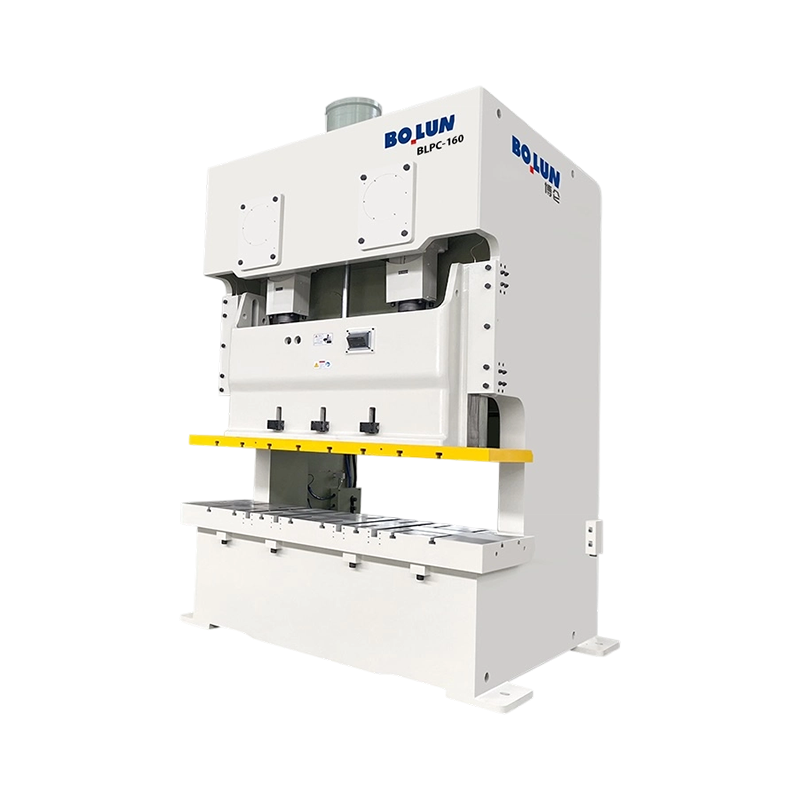
La versatile pressa elettrica a doppio punto di tipo aperto stabile e di precisione BLPC-160 offre una capa...
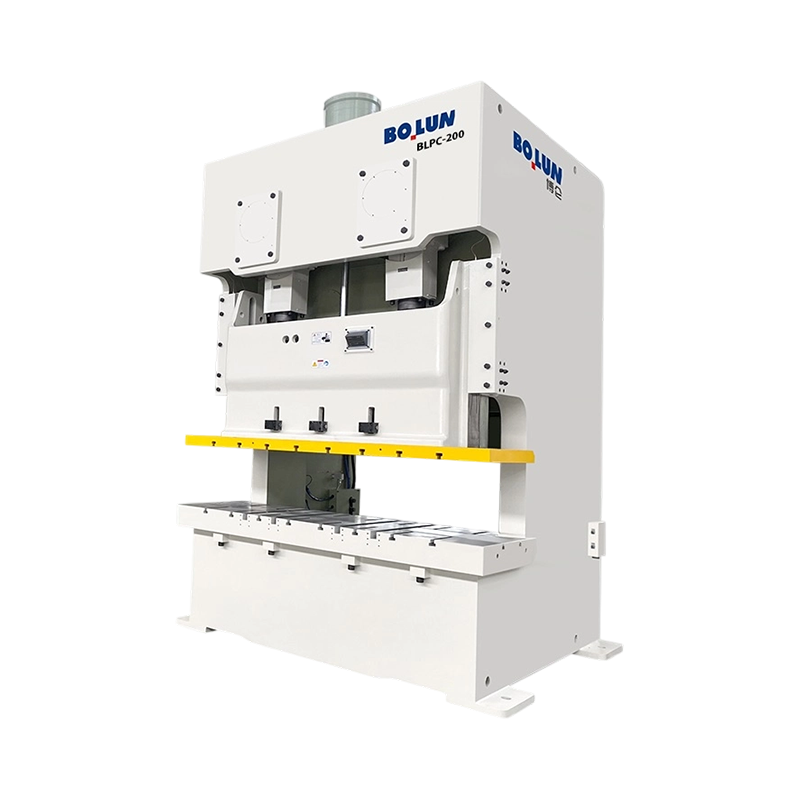
La pressa elettrica a doppio punto di tipo aperto ad alta rigidità con letto extra largo BLPC-200 è una cen...
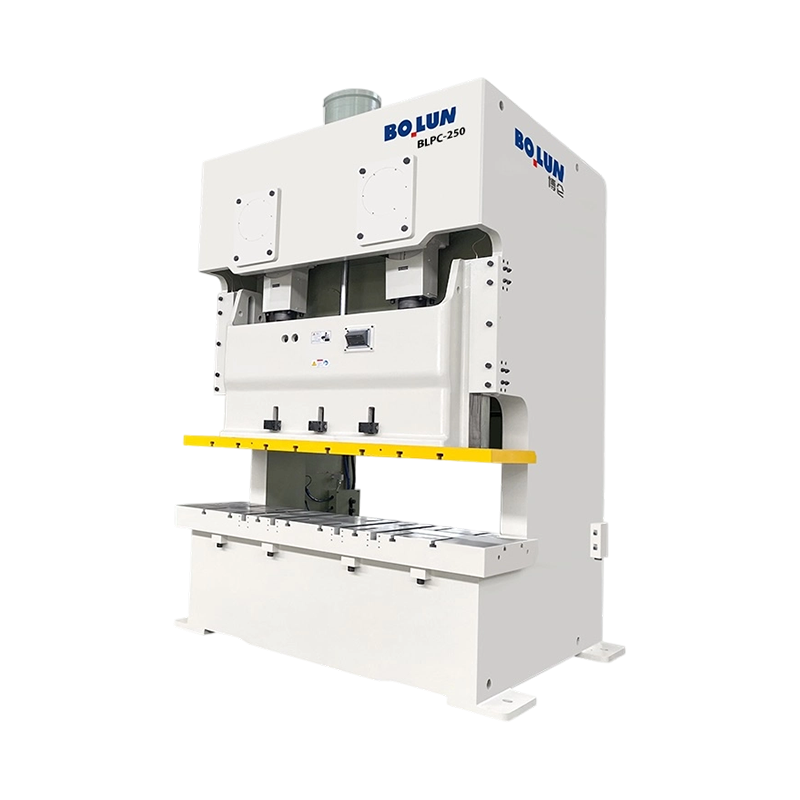
BLPC-250 Robusta pressa elettrica a doppio punto di tipo aperto per impieghi gravosi che eroga una formidab...
La serie per carichi pesanti di Bolun, con i modelli BLPC e BLPE, rappresenta la soluzione definitiva per ambienti di stampaggio ad alta precisione e ad alto tonnellaggio. Progettate per garantire durabilità e integrazione digitale, queste macchine sono progettate per eccellere laddove le apparecchiature standard falliscono.
Serie BLPC: pressa di precisione a doppia punta ad alte prestazioni
La serie BLPC è progettata specificamente per applicazioni con tavole larghe e attrezzature complesse multistazione.
Carico anti-eccentrico superiore: utilizzando un meccanismo di azionamento a doppio punto, la serie BLPC offre un'eccezionale resistenza ai carichi eccentrici (fuori centro). Ciò garantisce che la slitta rimanga perfettamente orizzontale anche quando si utilizzano matrici progressive larghe o sbilanciate, riducendo significativamente l'usura dell'utensile e garantendo una qualità costante della parte su tutta l'area del supporto.
Versatilità su larga scala: l'area del letto ampliata è ottimizzata per pannelli automobilistici di grandi dimensioni e alloggiamenti per elettrodomestici, consentendo geometrie delle parti più complesse e processi di stampaggio integrati in un'unica configurazione.
Smorzamento delle vibrazioni: la sua robusta architettura a doppio punto smorza naturalmente le vibrazioni armoniche, proteggendo i componenti delicati dello stampo e garantendo un ambiente di produzione stabile e silenzioso.
Serie BLPE: pressa di precisione ultrarigida di tipo chiuso (telaio ad H).
La serie BLPE è il "Gold Standard" per la tranciatura pesante e la formatura di precisione dove la deflessione zero è obbligatoria.
Design a "deflessione zero" del telaio ad H: la struttura simmetrica del telaio ad H di tipo chiuso elimina virtualmente l'"apertura angolare" comune nelle presse con retro aperto. Ciò garantisce il perfetto allineamento verticale tra punzone e matrice, fondamentale quando si lavorano leghe ad alta resistenza o materiali di spessore superiore a 3,2 mm.
Ripetibilità a livello micron: la base ultrarigida fornisce la stabilità necessaria per le linee automatizzate ad alta velocità, mantenendo un'estrema precisione anche con il tonnellaggio massimo.
Affidabilità a lungo termine: progettata per tranciatura pesante e imbutitura profonda, la serie BLPE gestisce con facilità carichi di impatto massicci, rendendola la scelta preferita per la produzione ad alta frequenza su 3 turni.
Eccellenza ingegneristica e automazione
Entrambe le serie sono dotate di alberi motore forgiati in acciaio legato 42CrMo e boccole in bronzo allo stagno CuSn12 per la massima durata. Integrati con controlli intelligenti basati su PLC, offrono un "Handshaking" continuo con servoalimentatori NC e sistemi robotici, fornendo una soluzione completa di "Fabbrica intelligente" per i produttori moderni.
Come Cina Pressa elettrica a doppio punto di tipo aperto Produttori e Pressa elettrica a doppio punto di tipo aperto Fornitori, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla slitta La risposta breve: punto singolo o punto doppio per ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricamento degli stampi e l'alimentazione delle parti, mentre una pressa elettric...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stesso tonnellaggio possono comportarsi in modo molto diverso sulla stessa fustella:...
An pressa elettrica a doppio punto di tipo aperto distribuisce la forza su due distinti punti di connessione sulla slitta, consentendo aree del letto più ampie e una maggiore resistenza al carico decentrato. Il movimento di questo macchinario è regolato da una frizione pneumatica per carichi pesanti e da un'unità frenante. Quando la pressa è in funzione, l'aria compressa viene diretta nel pistone della frizione, che innesta l'albero motore con il volano. Allo stesso tempo, la pressione dell'aria supera la forza delle pesanti molle meccaniche per rilasciare il freno. Quando viene emesso un comando di arresto, sia manualmente che tramite sensori automatizzati, il sistema di controllo deve scaricare immediatamente l'aria pressurizzata. Questa azione consente alle molle meccaniche di forzare insieme le piastre del freno, arrestando il movimento della slitta. Il tempo di risposta fisica dipende direttamente dalla velocità della valvola di scarico pneumatica e dalla massa del gruppo guida a doppio punto. Poiché la slitta in una pressa a doppio punto è più larga e più pesante rispetto a quella in una pressa a punto singolo, la gestione delle forze inerziali durante le sequenze di arresto richiede un dimensionamento strutturato del passaggio dell'aria e una calibrazione precisa della molla per garantire che la slitta si fermi entro limiti specificati.
La sincronizzazione tra il rilascio della frizione e l'innesto del freno è fondamentale. Se si verifica una sovrapposizione in cui entrambi i sistemi sono parzialmente impegnati, le piastre di attrito subiranno un elevato stress termico e una rapida usura. Al contrario, se è presente uno spazio in cui nessuno dei due sistemi è impegnato, la slitta potrebbe spostarsi sotto il suo stesso peso, soprattutto quando si trasportano utensili pesanti. I principi di progettazione moderna risolvono questo problema utilizzando un'unità combinata frizione-freno, che utilizza un singolo pistone per impedire fisicamente l'innesto simultaneo. Questa configurazione garantisce che al diminuire della pressione dell'aria, la transizione dalla guida alla frenata avvenga in modo meccanico e prevedibile, riducendo al minimo il tempo necessario per avviare la decelerazione durante le soste di sicurezza.
Durante una situazione di arresto di emergenza, ogni millisecondo determina la distanza totale percorsa dalla slitta prima di fermarsi completamente. Il percorso del segnale inizia quando un operatore preme il pulsante di emergenza o quando una barriera fotoelettrica di sicurezza viene interrotta. Questo segnale elettrico viaggia direttamente a un PLC di sicurezza a doppio canale, che elabora l'ingresso in una piccola finestra, in genere inferiore a quindici millisecondi. Una volta elaborato, il controller interrompe l'alimentazione alle doppie elettrovalvole di sicurezza. Queste valvole ridondanti sono progettate per scaricare l'aria compressa dalla camera della frizione-freno. Il rilascio fisico della pressione dell'aria e il successivo innesto delle piastre del freno ad attrito rappresentano la parte di ritardo meccanico del ciclo di risposta. Per una pressa elettrica a doppio punto di tipo aperto che funziona sotto carico normale, il tempo totale trascorso dal segnale iniziale alla completa cessazione del movimento del cursore varia generalmente tra cento e duecentocinquanta millisecondi. Zhejiang Bolun High-Precision Machinery Co., Ltd. analizza questi parametri di sequenza durante le fasi di test per garantire che la distanza di frenata soddisfi le linee guida internazionali sulle macchine utensili.
Anche la velocità della slitta al momento del segnale di arresto influenza il tempo di arresto complessivo. A velocità operative più elevate, l'energia cinetica di rotazione dell'albero motore e il momento verticale della slitta sono maggiori, il che richiede una maggiore dissipazione di energia dalla guarnizione del freno. Di conseguenza, le zone di sicurezza e le distanze delle barriere fotoelettriche devono essere calcolate in base alla velocità massima della pressa piuttosto che alla velocità media di funzionamento. I progettisti utilizzano calcoli di decelerazione che tengono conto del tempo di risposta della valvola, della tensione della molla del freno e del coefficiente di attrito della guarnizione del freno per stabilire un perimetro operativo sicuro attorno all'area di scorrimento.
L'inching, noto anche come jogging, è una modalità operativa essenziale utilizzata durante le procedure di configurazione e allineamento dello stampo. In questa modalità, la slitta viene spostata verso il basso in piccoli incrementi attraverso rapidi e ripetuti innesti del meccanismo frizione-freno. Il tempo di risposta durante l'avanzamento progressivo è caratterizzato dalla velocità con cui la frizione può accumulare pressione per spostare la slitta e dalla rapidità con cui il freno può reinserirsi per fermarlo prima che la slitta si sposti troppo lontano. Poiché il motore funziona continuamente, le valvole di controllo pneumatiche devono reagire con elevata ripetibilità. Se il tempo di risposta non è coerente, la slitta potrebbe superare l'altezza di regolazione desiderata, con conseguenti danni allo stampo o sistemi di alimentazione disallineati. Il circuito pneumatico deve essere progettato per gestire queste rapide fluttuazioni di pressione senza soffrire di cadute di pressione o ritardi strutturali. Un tipico segnale di avanzamento lento richiede una risposta della valvola inferiore a sessanta millisecondi per garantire che l'operatore possa controllare con precisione la discesa della slitta durante le fasi critiche di impostazione dello stampo.
Durante il ciclo inching la pressa non raggiunge la sua piena velocità operativa, il che significa che l'energia cinetica è inferiore rispetto al funzionamento continuo. Tuttavia, la frequenza di innesto è molto più elevata, il che può portare ad un accumulo di calore nel gruppo frizione-freno. Per mantenere tempi di risposta costanti durante sequenze di installazione prolungate, il sistema si affida alla ventilazione forzata o ai passaggi di raffreddamento per dissipare questa energia termica. Mantenere le superfici di attrito entro un intervallo di temperatura stabile garantisce che il coefficiente di attrito rimanga costante, evitando derive della slitta o arresti ritardati durante queste precise micro-regolazioni.
Le dimensioni fisiche del telaio della macchina e la massa della slitta influenzano direttamente le velocità di decelerazione e il tempo totale necessario per arrestare il movimento della slitta. La tabella seguente fornisce i parametri prestazionali tipici osservati nelle diverse capacità di tonnellaggio di queste configurazioni a doppio punto durante le sequenze di arresto di emergenza e di marcia lenta in condizioni operative standard.
| Capacità della pressa (tonnellate) | Reazione media della valvola di arresto di emergenza (ms) | Inserimento del freno meccanico (ms) | Tempo totale di arresto del vetrino (ms) | Risposta all'impulso intermittente (ms) |
|---|---|---|---|---|
| 110 tonnellate | dalle 12 alle 18 | da 85 a 110 | 100-130 | 45-60 |
| 160 tonnellate | dalle 14 alle 20 | 95-125 | 115-150 | 50-65 |
| 250 tonnellate | dalle 16 alle 22 | 110-145 | 130-175 | 55-75 |
| 400 tonnellate | 18-25 | 130-170 | 155-205 | 65-85 |
Nel corso di periodi prolungati di produzione continua, le guarnizioni di attrito delle piastre della frizione e dei freni subiscono un'usura naturale e graduale. Questa usura aumenta lo spazio tra le superfici di attrito, che a sua volta aumenta il volume d'aria necessario per innestare il sistema e prolunga il tempo di risposta meccanica. Per evitare che questa usura comprometta la sicurezza dell'operatore, le moderne presse elettriche a doppio punto di tipo aperto sono dotate di sistemi di monitoraggio automatico dei freni. Questi monitor misurano l'angolo dell'albero motore nel momento in cui viene dato il segnale di arresto e lo confrontano con l'angolo quando la slitta si ferma effettivamente. Se il tempo o l'angolo di arresto misurato supera una soglia di sicurezza predeterminata, il sistema blocca ulteriori operazioni, richiedendo al personale di manutenzione di regolare il gioco del freno o sostituire le pastiglie di attrito. Bolun Machinery integra questi sistemi di monitoraggio per garantire che la macchina rimanga conforme agli standard di sicurezza stabiliti per tutta la sua vita utile, prevenendo superamenti imprevisti durante le routine quotidiane di stampaggio.
L'integrazione di questi monitor elettronici aiuta anche nella manutenzione predittiva. Registrando l'andamento dei tempi di arresto nel corso di migliaia di cicli, il software di controllo può prevedere quando le guarnizioni dei freni richiederanno manutenzione prima che venga raggiunto un limite critico di sicurezza. Questo approccio basato sui dati riduce al minimo i tempi di fermo macchina non pianificati e garantisce che la macchina funzioni sempre entro i parametri di sicurezza certificati, proteggendo sia gli utensili che l'operatore da potenziali pericoli.
La disposizione fisica delle tubazioni pneumatiche all'interno del telaio della pressa è un altro fattore critico nel determinare il tempo di risposta della pressa elettrica a doppio punto di tipo aperto. Le lunghe linee d'aria tra la valvola di sicurezza e l'unità freno-frizione creano resistenza al flusso d'aria e ritardi di volume, che possono rallentare il ciclo di scarico. Per ottenere tempi di risposta rapidi, gli ingegneri posizionano le doppie valvole di sicurezza il più vicino possibile all'alloggiamento della frizione-freno. L'utilizzo di tubazioni di grande diametro e silenziatori ad alto flusso consente all'aria pressurizzata di fuoriuscire nell'atmosfera con una restrizione minima. Questa considerazione progettuale è vitale per mantenere i tempi di arresto entro i limiti richiesti, soprattutto quando si eseguono operazioni di stampaggio ad alta velocità in cui la finestra per prevenire la collisione dell'utensile o lesioni all'operatore è ridotta.
Oltre alla lunghezza delle tubazioni, è necessario regolare la qualità dell'alimentazione dell'aria. L'umidità o gli agenti contaminanti nell'aria compressa possono far sì che le valvole di sicurezza si blocchino o rispondano lentamente, aumentando direttamente il tempo di arresto. Un'unità di preparazione dell'aria dedicata composta da filtri, regolatori e lubrificatori è installata a monte delle valvole di sicurezza per garantire un'alimentazione d'aria pulita, asciutta e costante. Il mantenimento della stabilità della pressione è essenziale per garantire che gli attuatori pneumatici funzionino alle velocità designate sia durante gli arresti di emergenza che durante i processi di avanzamento lento ad alta frequenza.
D: Quali vantaggi progettuali offre una pressa elettrica a punto doppio di tipo aperto rispetto ai modelli a punto singolo quando si gestiscono matrici di stampaggio più larghe?
R: Utilizzando due punti di connessione distinti sulla slitta, questa configurazione distribuisce la forza di formatura su una superficie molto più ampia. Zhejiang Bolun High-Precision Machinery Co., Ltd. progetta queste presse per fornire un'eccezionale resistenza al caricamento decentrato, prevenendo l'inclinazione della slitta e garantendo una distribuzione della pressione altamente uniforme quando si utilizzano stampi progressivi di grandi dimensioni o asimmetrici.
D: In che modo i sistemi di sicurezza delle presse Bolun Machinery garantiscono una rapida decelerazione della slitta durante un arresto di emergenza?
R: I nostri modelli di presse elettriche a doppio punto di tipo aperto integrano elettrovalvole a doppia sicurezza ad alto flusso posizionate immediatamente adiacenti all'unità combinata frizione-freno. Questa disposizione riduce al minimo la resistenza della linea pneumatica, consentendo all'aria pressurizzata di fuoriuscire in pochi millisecondi, attivando immediatamente le molle del freno meccanico per impieghi gravosi per arrestare rapidamente il movimento della slitta.
D: In che modo il meccanismo di azionamento di questa pressa mantiene un'elevata precisione e basse vibrazioni durante le operazioni di avanzamento rapido?
R: La pressa è dotata di un albero motore e di un sistema di scorrimento bilanciati dinamicamente supportati da un sistema di lubrificazione forzata automatica ad alta pressione. Questo film d'olio continuo previene giochi meccanici o contraccolpi all'interno delle doppie bielle, consentendo microregolazioni altamente reattive e ripetibili durante il processo di impostazione dello stampo.
D: Quali misure sono in atto per monitorare e compensare l'usura dei freni durante i cicli di produzione lunghi?
R: Un sistema elettronico integrato di monitoraggio dell'angolo di manovella misura continuamente l'angolo e il tempo di arresto durante il funzionamento. Se le guarnizioni d'attrito subiscono un'usura naturale e superano la soglia di sicurezza designata, il sistema di controllo attiva un blocco per avvisare la manutenzione, garantendo che il macchinario operi sempre entro parametri di sicurezza certificati.
D: È possibile regolare la pressione di bilanciamento pneumatico su queste presse a doppio punto per accogliere set di stampi superiori pesanti?
R: Sì, le nostre presse sono dotate di cilindri bilanciatori pneumatici regolabili che possono essere calibrati per adattarsi al peso specifico dei vari utensili superiori. Questa azione di controbilanciamento compensa l'inerzia verticale del gruppo slitta, riducendo lo stress sugli ingranaggi di trasmissione e preservando la verticalità precisa della slitta durante lo stampaggio ad alta velocità.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
