
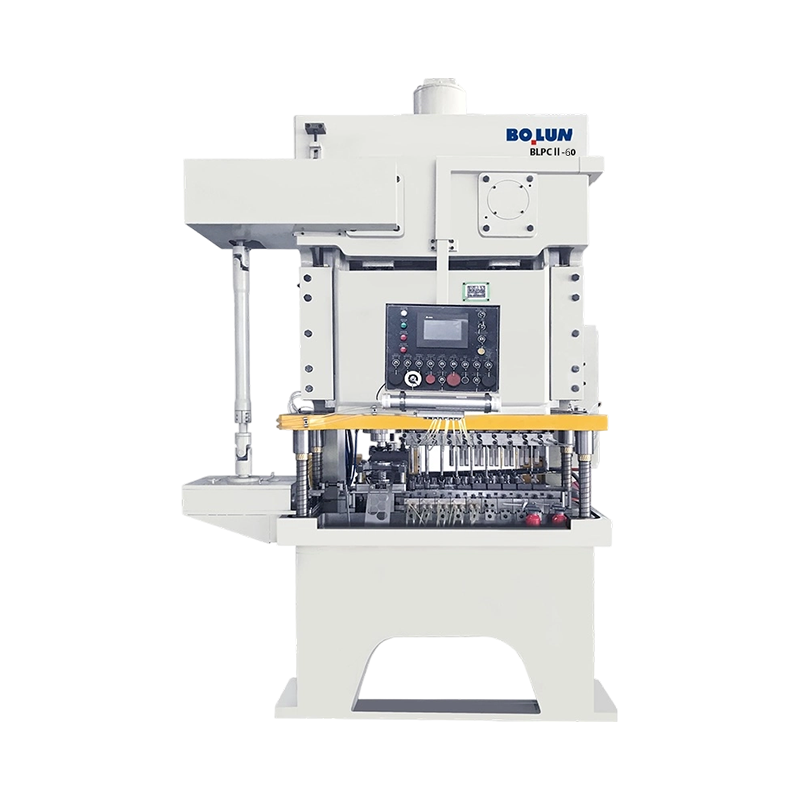


La pressa a batteria a doppio punto di tipo aperto Agile di precisione BLPC2-63 è stata sviluppata per lo s...
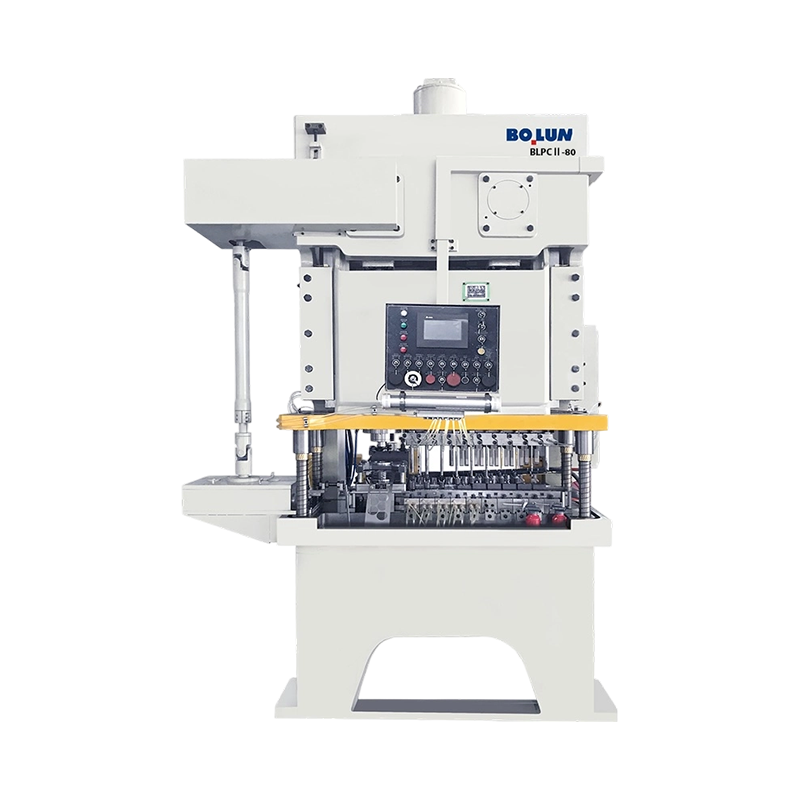
La pressa a batteria a doppio punto di tipo aperto multi-specifica ad alta precisione BLPC2-80 offre una fo...
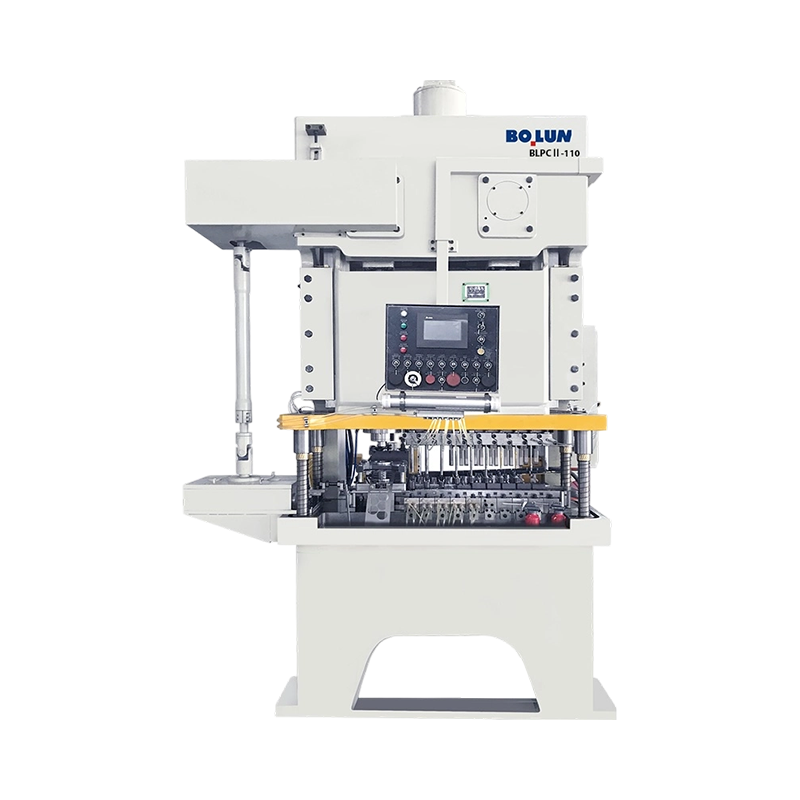
Adatta per la formatura di componenti di batterie su larga scala, la pressa per batterie a doppio punto str...
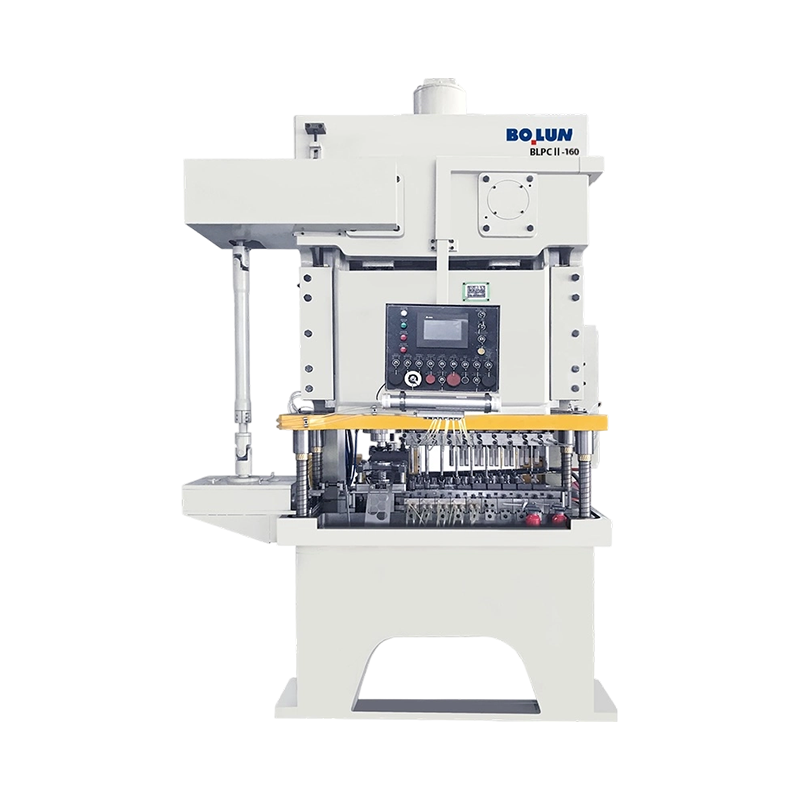
Adatta per la formatura di componenti di batterie su larga scala, la pressa per batterie a doppio punto str...
La pressa per batterie a doppio punto di tipo aperto Bolun è una soluzione specializzata ad alte prestazioni progettata appositamente per il settore della produzione di batterie in rapida evoluzione. Con l’aumento della domanda globale di veicoli elettrici (EV) e sistemi di accumulo dell’energia, la nostra pressa per batterie fornisce l’estrema precisione e stabilità necessarie per produrre componenti critici come involucri di batterie, coperchi di celle e griglie al piombo con una ripetibilità senza pari.
Unità a doppio punto per la stabilità dei fogli larghi
Il vantaggio distintivo di questa serie è il meccanismo di azionamento a doppio albero motore. I componenti delle batterie spesso richiedono stampi progressivi ampi e multistazione. Distribuendo la forza su due punti sincronizzati, il sistema a doppio punto offre una resistenza superiore al carico eccentrico (fuori centro). Ciò garantisce che la slitta rimanga perfettamente parallela al supporto per tutta la corsa, evitando la leggera inclinazione che può portare a spessori irregolari o difetti sui bordi nei materiali sensibili delle batterie.
Ottimizzato per la precisione dei materiali sottili
Lo stampaggio di sottili lamiere di alluminio o acciaio per le celle delle batterie richiede zero margini di errore. La nostra pressa è dotata di un telaio saldato in lamiera d'acciaio rinforzata e di binari di guida multifaccia ad alta precisione che mantengono un allineamento rigido anche durante i cicli ad alta frequenza. Questa integrità strutturale riduce al minimo le vibrazioni e il "ritorno elastico", prolungando la durata degli stampi in metallo duro ad alto costo e garantendo che ogni componente soddisfi le rigorose tolleranze dimensionali richieste per l'assemblaggio automatizzato delle batterie.
Durata e prestazioni ingegneristiche
In linea con gli standard premium di Bolun, la trasmissione interna si basa su alberi motore forgiati in acciaio legato 42CrMo e boccole in bronzo allo stagno CuSn12. L'integrazione di una frizione pneumatica a frizione a coppia elevata e di un dispositivo di protezione dal sovraccarico idraulico garantisce che la macchina possa gestire una produzione continua su 3 turni con una manutenzione minima.
Integrazione della fabbrica intelligente
Completamente ottimizzata per la moderna "Gigafactory", la macchina è dotata di un sistema di controllo intelligente basato su PLC. Offre una sincronizzazione continua con servoalimentatori NC ad alta velocità e bracci di trasferimento robotizzati. Con la sua combinazione di ampio spazio di lavoro, tecnologia anti-ribaltamento e integrazione digitale, la Bolun Battery Power Press è la pietra angolare definitiva per la produzione di batterie di alta qualità e in grandi volumi.
Macchinari Bolun: alimentare con precisione il futuro dello stoccaggio dell'energia.
Come Cina Pressa per alimentazione a batteria a doppio punto di tipo aperto Produttori e Pressa per alimentazione a batteria a doppio punto di tipo aperto Fornitori, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro della slitta Design a doppio punto Due collegamenti di azionamento distribuiti sulla slitta La risposta breve: punto singolo o punto doppio per ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo aperto utilizza un telaio a C o gap che lascia accessibili tre lati dell'area di lavoro, facilitando il caricamento degli stampi e l'alimentazione delle parti, mentre una pressa elettric...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli definita da telaio, azionamento, punti di connessione del pistone e processo previsto. Ecco perché due macchine con lo stesso tonnellaggio possono comportarsi in modo molto diverso sulla stessa fustella:...
La produzione in grandi volumi di custodie per batterie agli ioni di litio, piastre di copertura e terminali interni richiede alta velocità e precisione di ripetibilità. Per lo stampaggio dei componenti delle batterie vengono spesso utilizzati materiali sottili in alluminio o rame che sono altamente sensibili agli errori di alimentazione del materiale, alle grinze e al disallineamento degli strumenti. Durante queste operazioni rapide, anche uno spostamento minimo del materiale della striscia può causare gravi danni all'utensile o creare rischi per la sicurezza se l'attrito provoca picchi di temperatura vicino ad aree sensibili. Pertanto, un pressa a batteria a doppio punto di tipo aperto deve essere integrato con un veloce sistema di protezione di sicurezza in grado di rilevare anomalie e arrestare il movimento della slitta in frazioni di secondo. Questi sistemi di sicurezza proteggono i delicati stampi progressivi multistazione, che richiedono tempo e investimenti considerevoli per la produzione e la calibrazione. La salvaguardia del personale operativo e dei componenti meccanici richiede una profonda integrazione di sensori veloci e meccanismi di arresto affidabili.
Poiché i componenti della batteria vengono stampati in funzionamento continuo, qualsiasi interruzione deve essere gestita con uno stress meccanico minimo. Se l'arresto di emergenza è troppo lento, il punzone può urtare una striscia disallineata, provocando la frattura degli elementi della matrice e lunghi ritardi nella produzione. Al contrario, se l'azione frenante è troppo improvvisa o scoordinata, può trasferire forti urti attraverso la trasmissione, provocando l'usura prematura dei cuscinetti. Trovare un equilibrio tra velocità di decelerazione e gestione del carico strutturale è un obiettivo chiave nelle moderne applicazioni di formatura dei metalli ad alta velocità.
Per raggiungere le velocità di decelerazione necessarie, il sistema di sicurezza si basa su un circuito di monitoraggio elettronico continuo. Le moderne configurazioni di stampaggio utilizzano barriere fotoelettriche di sicurezza a doppio canale e sensori optoelettronici posizionati attorno allo spazio di lavoro della pressa a batteria a doppio punto di tipo aperto. Quando un oggetto o una striscia metallica fuori posizione interrompe il fascio luminoso, il sensore genera un segnale in uscita entro pochi millisecondi. Questo segnale viene elaborato da un PLC di sicurezza dedicato che utilizza una logica ridondante per verificare lo stato di errore, prevenendo falsi interventi e garantendo al tempo stesso che si intervenga immediatamente sui reali rischi per la sicurezza. Il ritardo dell'elaborazione elettronica in queste configurazioni è mantenuto basso, in genere inferiore a dieci millisecondi, prima che venga emesso il comando elettrico per interrompere l'alimentazione alle principali valvole di sicurezza.
La ridondanza del sistema a doppio canale garantisce che anche se un canale del sensore si guasta, il canale secondario può completare il ciclo di sicurezza. Questa configurazione elettronica è abbinata a un software diagnostico in tempo reale che monitora lo stato degli ingressi e delle uscite. Zhejiang Bolun High-Precision Machinery Co., Ltd. progetta queste reti di controllo integrate per dare priorità alle transizioni di stato sicure, garantendo che qualsiasi interruzione del sensore avvii un arresto immediato e coordinato del treno di trasmissione della pressa, preservando sia la sicurezza dell'operatore che l'allineamento degli utensili.
Una volta che il controllore di sicurezza elabora il comando di arresto di emergenza, inizia la fase meccanica dell'arresto. La pressa a batteria a doppio punto di tipo aperto utilizza un'unità freno-frizione pneumatica combinata per controllare la corsa della slitta. Al ricevimento del segnale elettrico di interruzione, l'elettrovalvola di sicurezza a doppio canale scarica l'aria pressurizzata dalla camera della frizione. Questo rapido calo di pressione consente alle molle meccaniche per carichi pesanti di spingere le ganasce del freno contro il tamburo del freno, generando la coppia di attrito necessaria per arrestare l'albero eccentrico rotante. Poiché una slitta a punto doppio ha un'area di supporto più ampia e supporta set di strumenti più pesanti, le forze inerziali sono maggiori di quelle riscontrate nelle presse a punto singolo. L'impianto frenante deve quindi essere dimensionato con una superficie di attrito maggiore per assorbire questa energia cinetica senza subire dissolvenze termiche.
Il coordinamento fisico tra il rilascio della frizione e l'inserimento del freno deve avvenire in una sequenza precisa per evitare sovrapposizioni di usura per attrito mantenendo il tempo di arresto totale ben entro i limiti standard. Un tipico design combinato frizione-freno impedisce l'innesto simultaneo utilizzando un unico albero a pistone, che garantisce meccanicamente che la frizione sia completamente disinnestata prima che le pastiglie dei freni entrino in contatto con il tamburo. Questa disposizione riduce al minimo il calore generato durante gli arresti di emergenza, proteggendo i materiali di attrito e mantenendo un tempo di arresto costante per migliaia di cicli operativi.
L'esatta prestazione di arresto della macchina è una combinazione di tempo di reazione elettrica, velocità di scarico della valvola e decelerazione per attrito meccanico. La tabella seguente delinea i limiti prestazionali tipici osservati a diverse velocità operative e pesi degli utensili su queste piattaforme a doppio punto.
| Velocità di stampaggio (SPM) | Peso dell'utensile (kg) | Tempo di reazione elettrica (ms) | Tempo di frenatura meccanica (ms) | Tempo totale di risposta di sicurezza (ms) | Distanza di spostamento della diapositiva (mm) |
|---|---|---|---|---|---|
| 60 PM/min | 800 | dalle 8 alle 12 | da 90 a 110 | 98-122 | dalle 12 alle 15 |
| 100 PM/min | 800 | dalle 8 alle 12 | 105-130 | 113-142 | 22-28 |
| 150 PM/min | 500 (leggero) | dalle 8 alle 12 | 115-145 | 123-157 | 35-42 |
| 200 PM/min | 500 (leggero) | dalle 8 alle 12 | 130-165 | 138-177 | 50-60 |
Come indicano i dati, velocità operative più elevate aumentano il tempo di arresto totale a causa della relazione tra velocità ed energia cinetica. Il tempo di frenatura meccanica rappresenta la parte più ampia del ciclo di risposta di sicurezza, evidenziando l'importanza di ottimizzare il percorso di scarico dell'aria. L'utilizzo di linee d'aria più grandi e valvole di scarico rapido situate vicino all'alloggiamento del freno-frizione consente alla pressione dell'aria di fuoriuscire quasi istantaneamente, riducendo direttamente la distanza di arresto. Il mantenimento di questi tempi di arresto rapidi impedisce al punzone di penetrare in profondità in una matrice disallineata, causando altrimenti la rottura del componente.
I tempi di arresto di sicurezza sono efficaci solo se la struttura fisica della pressa è in grado di sopportare le forze di decelerazione improvvise. Durante un arresto di emergenza, l'applicazione improvvisa del freno trasferisce una grande forza di reazione torsionale alle saldature del telaio. Una pressa a batteria a doppio punto di tipo aperto presenta un design con telaio a C che deve essere rinforzato per evitare torsioni strutturali sotto questi carichi dinamici. Bolun Machinery produce questi telai per presse utilizzando piastre di acciaio spesse e ad alta resistenza che sono completamente saldate e sottoposte a distensione per creare una struttura robusta. Questa rigidità garantisce che le lamelle della guida rimangano parallele, evitando che la slitta si inclini o si inceppi durante una sequenza di arresto improvviso.
Inoltre, l'integrazione dei sistemi di protezione da sovraccarico idraulico ad alta velocità all'interno della slitta fornisce un ulteriore livello di protezione. Questo sistema rilascia la pressione idraulica in pochi millisecondi se la forza di formatura supera il limite preimpostato, lavorando in tandem con i sistemi di sicurezza elettronici per preservare l'integrità dell'attrezzatura. Combinando il monitoraggio elettronico della sicurezza, le valvole pneumatiche ottimizzate e una struttura del telaio rigida e antistress, le presse moderne raggiungono i tempi di risposta rapidi necessari per far funzionare linee di stampaggio di componenti di batterie ad alta velocità con sicurezza e affidabilità costanti.
D: Quali caratteristiche specifiche prevengono gli errori di alimentazione del materiale e i guasti degli utensili durante la produzione ad alta velocità su una pressa a batteria a doppia punta di tipo aperto?
R: La nostra stampante è integrata con un circuito elettronico di monitoraggio della sicurezza a doppio canale e sensori di risposta ad alta velocità che comunicano direttamente con un PLC di sicurezza. In caso di errata alimentazione del materiale o variazione di allineamento, il sistema attiva istantaneamente lo scarico dell'unità pneumatica freno-frizione, portando la slitta all'arresto completo in pochi millisecondi per proteggere i delicati stampi progressivi multistazione.
D: In che modo il design a doppia punta di questa pressa a batteria gestisce gli ampi stampi progressivi comunemente utilizzati per custodie e piastre di copertura delle batterie?
R: La pressa a batteria a doppio punto di tipo aperto distribuisce la forza di stampa su due punti di connessione sincronizzati sulla slitta. Questa disposizione fornisce un'eccezionale resistenza al carico decentrato, mantenendo un preciso parallelismo delle slitte e garantendo una distribuzione uniforme della pressione su set di utensili ampi e complessi.
D: Zhejiang Bolun High-Precision Machinery Co., Ltd. offre regolazioni personalizzate del supporto e della corsa per adattarsi alla produzione specializzata di componenti di batterie?
R: Sì, utilizziamo le nostre consolidate capacità di ricerca e sviluppo e di progettazione per personalizzare le dimensioni della stampante, le lunghezze della corsa e gli spazi liberi dell'area del supporto scorrevole. Ciò ci consente di personalizzare i macchinari in base agli esatti requisiti meccanici dei vostri alloggiamenti, linguette o prese d'aria di sicurezza brevettate delle celle della batteria.
D: Quali misure strutturali sono integrate per gestire la coppia di decelerazione estrema durante gli arresti di emergenza?
R: Durante un improvviso inserimento dei freni, al telaio vengono trasferite notevoli forze di rotazione. Bolun Machinery produce queste strutture di pressa utilizzando spesse piastre di acciaio precompresso sottoposte a rigorosi processi di distensione. Questa elevata rigidità torsionale impedisce la torsione del telaio e mantiene le guide di scorrimento perfettamente allineate durante le soste rapide di sicurezza.
D: In che modo il sistema di controllo della pressa gestisce gli stretti margini di forza del premilamiera richiesti per i fogli sottili di rame o alluminio per batterie?
R: La pressa può essere dotata di sistemi di bilanciamento pneumatico dinamico e precisi controlli del cuscino idraulico. Questa combinazione consente regolazioni minime delle forze di serraggio e controtensione, evitando che le lamine metalliche di spessore sottile si raggrinziscano o si strappino durante le fasi di trafilatura rapida.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
