
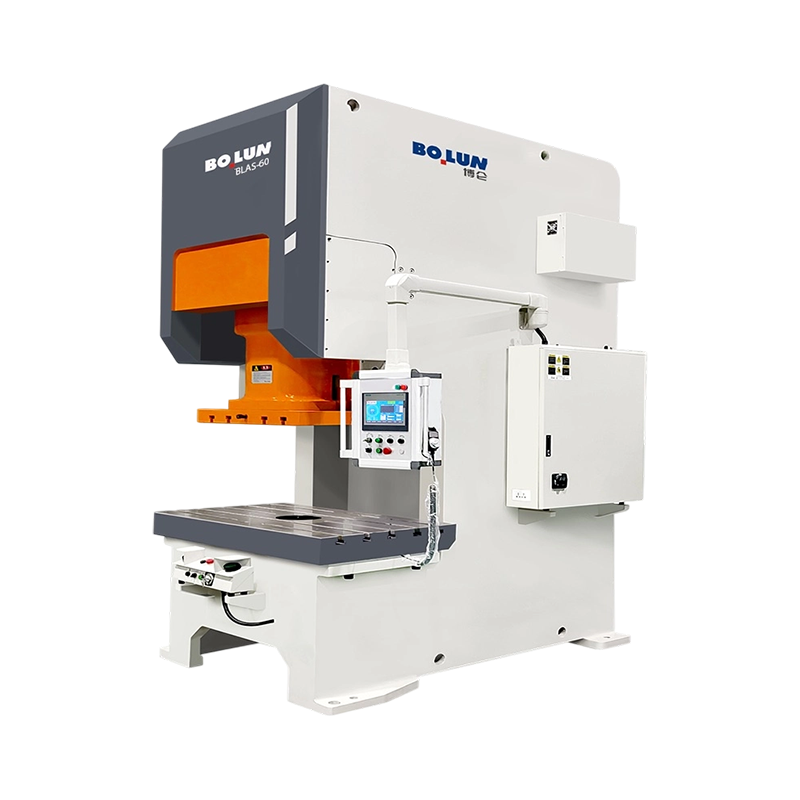
Una pressa elettrica a punto singolo di tipo aperto guida la slitta da una connessione al centro, che mantiene la macchina semplice ed economica per lavori leggeri, mentre una pressa elettrica a punto doppio di tipo aperto guida la slitta da due connessioni distanziate lungo la sua larghezza, che migliora il bilanciamento del carico, il parallelismo e la tolleranza su stampi più ampi . Le presse a punto singolo vengono generalmente scelte per tranciatura, perforazione e formatura leggera di piccole dimensioni fino a circa 100 tonnellate, mentre le presse a punto doppio vengono solitamente specificate per pezzi più grandi e forze da circa 100 tonnellate fino a circa 300 tonnellate. .
Per gli acquirenti e gli ingegneri dell'impianto, la decisione pratica si basa su tre domande: quanto è grande la matrice, quanto è distante la forza dal centro della slitta e quanto deve essere rigida la tolleranza. Una pressa a punto singolo è spesso la scelta giusta quando le parti sono piccole e centrate, mentre una pressa a punto doppio è più sicura e precisa una volta che lo stampo si allarga o il lavoro è fuori centro.
Trasmissione centrale, costo inferiore, solo carichi centrati
Due unità, migliore equilibrio e precisione
Entrambi utilizzano frame C aperti o gap
Il carico eccentrico provoca inclinazione e usura
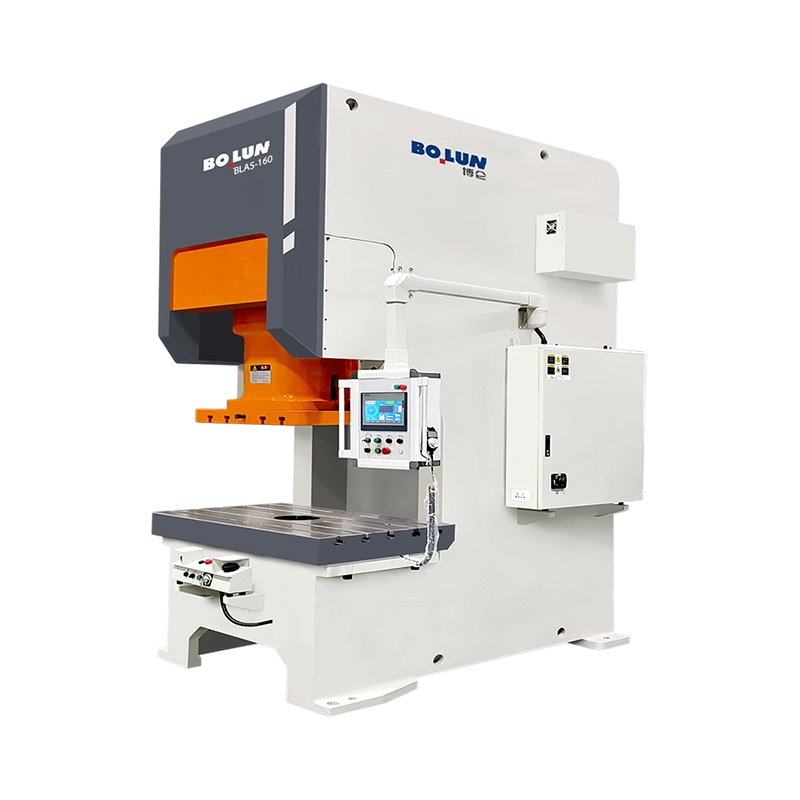
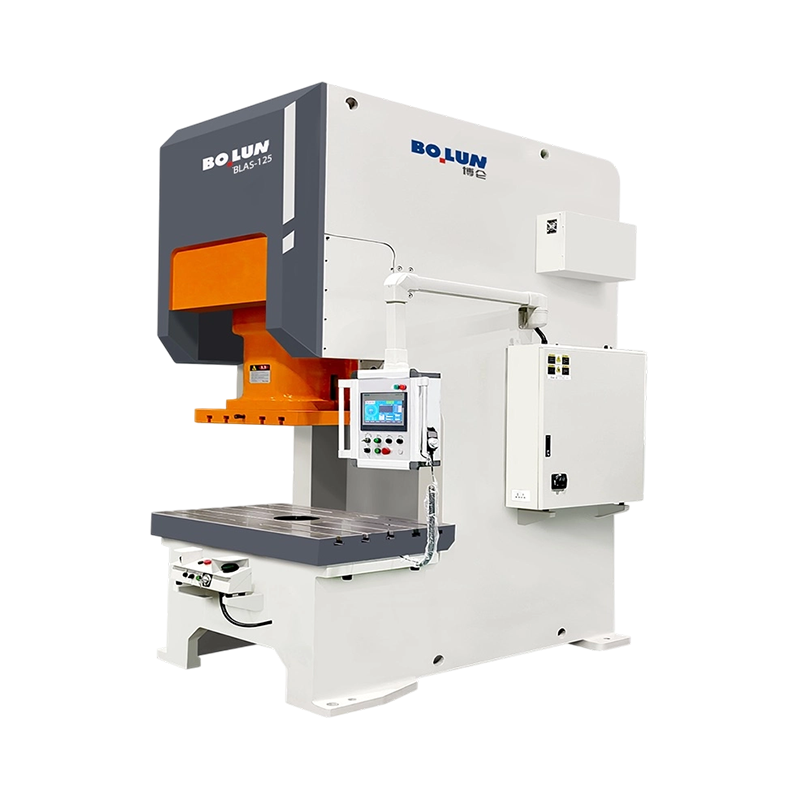
An pressa elettrica di tipo aperto utilizza un telaio a forma di C aperto su tre lati, consentendo un facile accesso all'area dello stampo, e sia la versione a punto singolo che quella a punto doppio condividono questa filosofia del telaio pur differendo nel modo in cui viene azionata la slitta .
La gola aperta consente agli operatori e all'attrezzatura di alimentazione di raggiungere la filiera dalla parte anteriore e laterale. Ciò è utile nelle officine e negli stabilimenti di medie dimensioni dove i cambi degli stampi sono frequenti. Il compromesso è che il telaio si flette maggiormente sotto carico rispetto a un design chiuso, quindi la disposizione della trasmissione e il modo in cui viene applicata la forza diventano particolarmente importanti.
In entrambi i modelli, un albero a gomiti o un eccentrico converte la rotazione del volano in un movimento su e giù della slitta attraverso una o più bielle. Il numero di punti di connessione determina il modo in cui la forza di formatura raggiunge la slitta e questo singolo fattore determina le prestazioni, i costi e l'idoneità di ciascuna macchina.
Il pressa elettrica a punto singolo di tipo aperto trasmette tutta la sua forza di formatura attraverso un punto di connessione, solitamente vicino alla linea centrale della slitta, quindi lo stampo deve essere allineato esattamente con quel punto per evitare un carico irregolare .
Poiché è presente un solo collegamento di trasmissione, il design a punto singolo presenta meno parti mobili, un albero motore o una disposizione eccentrica più semplice e costi di produzione inferiori. Le attività di manutenzione sono minori, il che si adatta agli impianti più piccoli e alle officine con personale tecnico limitato.
Le presse a punto singolo gestiscono parti piccole e centrate come terminali elettrici, piccole staffe, rondelle, clip e semplici lavori di perforazione. Quando la forza è concentrata vicino al centro della slitta e la matrice è compatta, la macchina fornisce risultati costanti a un prezzo competitivo.
Quando la forza operatrice si trova lontano dal singolo punto di connessione, la slitta tende ad inclinarsi, e questa inclinazione aumenta con la distanza tra la forza e il centro di azionamento . Il lavoro fuori centro può quindi causare un'usura irregolare su lardoni e guide e produrre parti che variano in dimensioni o planarità. I progettisti riducono questo effetto mantenendo lo stampo centrato, utilizzando lardoni più grandi e limitando il momento eccentrico che la pressa deve sopportare.
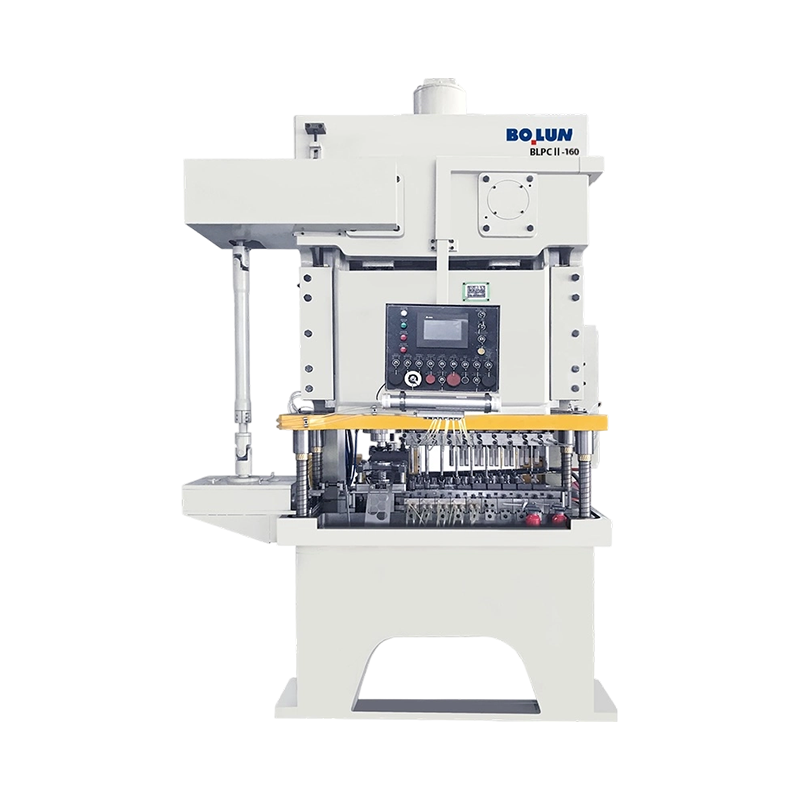
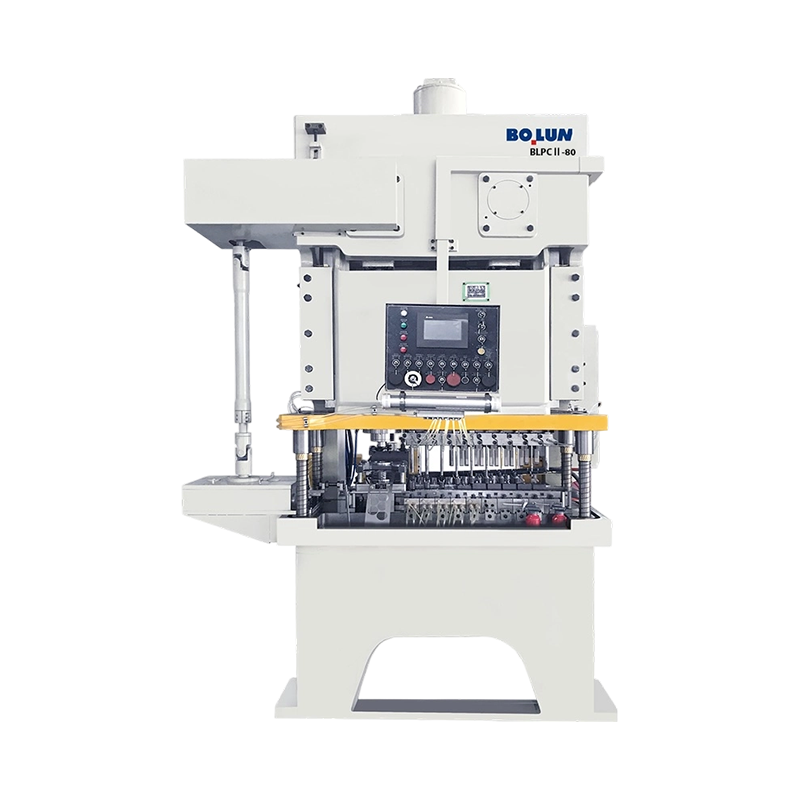
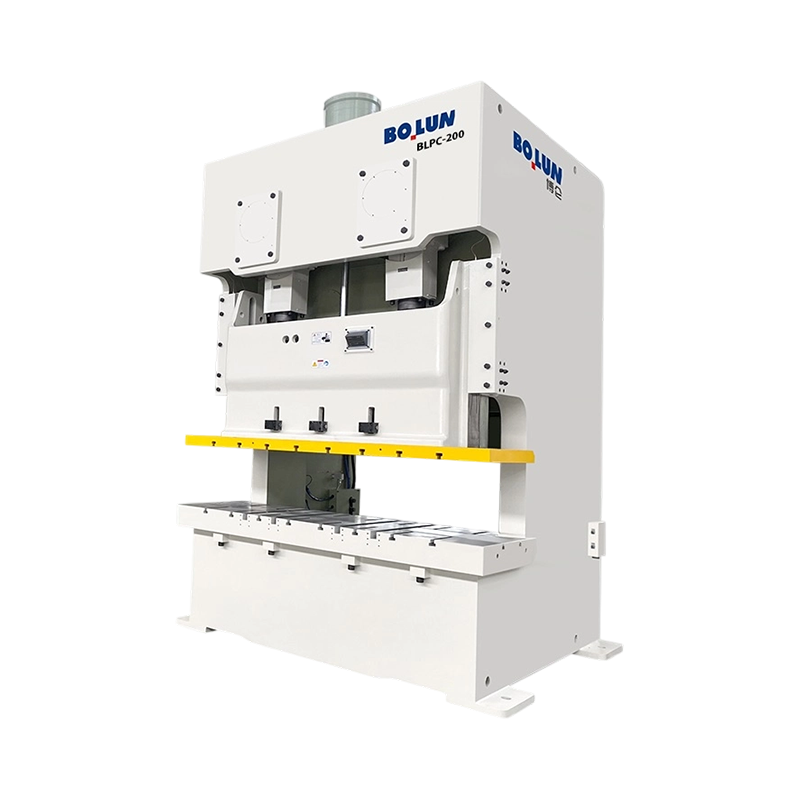
Il pressa elettrica a doppio punto di tipo aperto guida la guida da due punti di connessione distanziati lungo la sua larghezza, in modo che la forza venga condivisa tra loro e la guida rimanga più in piano sotto carico .
Due punti di collegamento, spesso azionati da un albero motore comune o da due alberi eccentrici, distribuiscono il carico sulla larghezza della slitta. Questa disposizione riduce l'inclinazione quando lo stampo è largo o quando la forza non è perfettamente centrata. Migliora inoltre il parallelismo tra la slitta e il basamento, supportando una tolleranza delle parti più stretta.
Le presse a doppia punta sono adatte a stampi più ampi, linee di tranciatura più lunghe, stampi progressivi con più stazioni e operazioni di formatura che applicano la forza su un'area più ampia. Staffe automobilistiche, parti di elettrodomestici e stampaggio elettrico con molteplici funzionalità spesso funzionano in modo più affidabile su una macchina a doppia punta.
La seconda connessione dell'unità aggiunge componenti, requisiti di allineamento e punti di manutenzione. Il costo iniziale è più elevato e la configurazione richiede attenzione a entrambi i punti di connessione in modo che la diapositiva rimanga bilanciata. Il vantaggio è una maggiore stabilità e un’area di lavoro più ampia.
Il comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Caratteristico | Pressa a punto singolo | Pressa a doppio punto |
|---|---|---|
| Connessioni di unità | Una connessione centrale | Due connessioni su tutta la larghezza |
| Fascia di capacità tipica | Fino a circa 100 tonnellate | Circa 100-300 tonnellate |
| Tolleranza ai carichi decentrati | Basso, si inclina con forza eccentrica | Bene, condivide il carico sulla diapositiva |
| Parallelismo sotto carico | Richiede un'attenta centratura dello stampo | Migliore manutenzione su stampi più ampi |
| Costo di acquisto relativo | Più in basso | Più in alto |
| Punti di manutenzione | Meno componenti di azionamento | Altri cuscinetti e collegamenti da controllare |
| Parti tipiche | Piccoli grezzi e terminali centrati | Staffe larghe e matrici progressive |
Il location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Quando la forza dello stampo è centrata sul punto di connessione, la pressa a punto singolo si comporta quasi come una macchina ideale, con usura uniforme e dimensioni delle parti stabili. Piccole fustelle posizionate con cura sulla linea centrale sono il punto debole di questo disegno.
Un carico eccentrico crea un momento che tenta di inclinare la slitta. Ad esempio, uno stampo i cui taglienti si trovano a 50 millimetri dal centro di azionamento su una pressa a punto singolo può produrre un'inclinazione notevole che appare come bave su un lato della parte. Le presse a doppia punta riducono questo momento dividendo la forza tra due connessioni, quindi lo stesso stampo spesso funziona con meno distorsione.
Pianificare il layout della matrice in modo che il baricentro combinato della forza di taglio sia il più vicino possibile al centro di azionamento. Se il baricentro non può essere spostato al centro, il progetto dovrebbe spostarsi verso una macchina a doppio punto o aggiungere caratteristiche di guida come lardoni più pesanti ed elementi di stampo bilanciati.
La selezione dovrebbe basarsi sulle parti, sullo stampo e sui requisiti di tolleranza piuttosto che sul solo prezzo, perché una configurazione di azionamento non corrispondente causa problemi ripetuti che costano più del risparmio iniziale .
Misurare la larghezza della fustella e la diffusione delle stazioni di taglio o formatura. Le matrici strette e centrate sono compatibili con le macchine a punta singola, mentre le matrici larghe e gli utensili progressivi multistazione necessitano solitamente del supporto a doppia punta.
Calcolare la forza di tranciatura o formatura dal perimetro, dallo spessore del materiale e dalla resistenza al taglio. Mantenere un margine di circa il 20% inferiore al tonnellaggio nominale per il normale funzionamento. Se la forza di picco è vicina alla capacità del punto singolo, una pressa a doppio punto offre più spazio per la variazione.
I pezzi ad alto volume con tolleranze strette traggono vantaggio dalla stabilità di una pressa a doppio punto, poiché il parallelismo viene mantenuto più a lungo tra i controlli. Prototipi a basso volume o lavori di breve durata possono spesso essere gestiti in modo economico su una macchina a punto singolo.
Il tonnellaggio descrive solo una parte di una pressa, quindi gli acquirenti dovrebbero valutare la corsa, l'altezza di chiusura, le dimensioni del letto e la capacità energetica insieme alla configurazione della trasmissione .
I produttori valutano il tonnellaggio a una distanza specifica prima del punto morto inferiore. Il lavoro di formatura che richiede la forza massima in un punto di corsa diverso può superare la capacità di sicurezza, quindi il punto nominale deve corrispondere ai requisiti del processo.
La lunghezza della corsa deve accogliere la parte più lunga e l'attrezzatura di alimentazione, mentre l'altezza chiusa deve includere l'altezza della matrice e l'eventuale impilamento delle parti. Le presse a doppia punta con telai più grandi possono offrire più opzioni di altezza chiusa per utensili progressivi.
| Specifica | Perché è importante | Domanda da porre al fornitore |
|---|---|---|
| Tonnellaggio nominale e punto di rating | Imposta la massima forza di sicurezza | A quale distanza della corsa è valida la valutazione? |
| Carico eccentrico ammissibile | Limita il lavoro fuori centro | Qual è il momento massimo per questo telaio? |
| Specifica del parallelismo delle diapositive | Controlla la precisione della parte | Quale tolleranza è garantita a pieno carico? |
| Colpi al minuto | Capacità produttiva | Questa tariffa è valida per il tonnellaggio nominale? |
| Dimensioni del letto e del cuscino | Dimensioni dello stampo e spazio di montaggio | Quali dimensioni dello stampo si adattano senza modifiche? |
La progettazione dello stampo e la configurazione della trasmissione devono essere considerate insieme, perché uno stampo che funziona bene su una macchina può produrre pezzi scadenti su un'altra .
Posizionare la matrice in modo che la forza di taglio combinata cada vicino al centro di azionamento. I pilastri di guida e le boccole devono essere dimensionati per il carico laterale previsto e il pattino della matrice deve essere sufficientemente largo da mantenere il punzone e la matrice allineati sotto la slitta.
Gli stampi progressivi distribuiscono la forza su diverse stazioni. In una pressa a doppio punto, disporre le stazioni in modo che il carico sia distribuito uniformemente tra i due punti di collegamento. Carichi irregolari delle stazioni possono comunque produrre effetti di momento, quindi i calcoli della forza dovrebbero essere controllati per ciascuna stazione.
I sistemi di guida più pesanti e le superfici antiusura rinforzate aiutano a controllare il disallineamento su entrambi i modelli. L'ispezione regolare dei pilastri di guida, delle boccole e delle superfici dei lardoni mantiene lo stampo in movimento regolare e protegge la qualità delle parti su lunghe tirature.
La precisione dell'impostazione determina se una delle due configurazioni raggiunge le prestazioni di progettazione e i controlli di allineamento dovrebbero essere integrati in ogni modifica dello stampo .
Pulire il supporto e il pattino della matrice, posizionare la matrice in corrispondenza dei segni della linea centrale e bloccarla in modo uniforme con la coppia specificata. Impostare l'altezza di chiusura in base alle specifiche dello stampo e verificare la chiusura con uno spessimetro prima di procedere alla velocità di produzione.
Controllare il parallelismo tra la guida e il letto utilizzando i comparatori in diversi punti del letto. Le presse a punto doppio dovrebbero mostrare letture coerenti su tutta la larghezza, mentre le presse a punto singolo possono mostrare variazioni maggiori se lo stampo è fuori centro. Registrare le letture per identificare la deriva nel tempo.
In una pressa a doppio punto, entrambi i punti di connessione devono impegnarsi in modo coerente. Controllare la lunghezza della biella, le condizioni della boccola e la fasatura della trasmissione in modo che la slitta non si giri durante la corsa. Una tempistica incoerente si manifesta con caratteristiche delle parti irregolari e rumore anomalo.
Le richieste di manutenzione crescono con il numero di collegamenti di azionamento, quindi le presse a doppio punto richiedono più ispezioni pianificate rispetto alle macchine a punto singolo .
Focus sul cuscinetto di collegamento centrale, sul gioco dei lardoni, sulle condizioni della frizione e dei freni e sulla lubrificazione dell'albero motore principale. Dato che il carico è concentrato, l'usura dei lardoni e delle guide deve essere controllata frequentemente quando gli stampi sono fuori centro.
Ispezionare entrambi i cuscinetti di collegamento, entrambi i gruppi di biella ed entrambi i set di lardoni. Controllare che la lubrificazione raggiunga ogni punto e che le due parti si usurino con ritmi simili. L'usura irregolare tra i lati è un segnale di allarme precoce che l'allineamento o il caricamento dello stampo richiedono attenzione.
Le presse a telaio aperto creano ancora gravi rischi di schiacciamento e impigliamento e il sistema di sicurezza deve corrispondere alla configurazione della trasmissione e al metodo di alimentazione .
Utilizzare protezioni fisse, protezioni interbloccate, barriere fotoelettriche o dispositivi di rilevamento della presenza che impediscano l'ingresso della mano durante la corsa. La gola aperta deve essere gestita con attenzione perché fornisce l'accesso ai pericoli da diverse direzioni.
I comandi a due mani tengono entrambe le mani lontane dallo stampo durante la corsa. Misurare regolarmente lo spazio di arresto e il tempo di arresto, poiché l'usura dei freni modifica questi valori. Una pressa che supera la soglia può danneggiare gli utensili e mettere in pericolo gli operatori.
Gli operatori e il personale di manutenzione necessitano di formazione sulla gestione degli stampi, sulle procedure di installazione e sui tag di blocco prima di qualsiasi lavoro interno. Seguire i requisiti di protezione della macchina applicabili nel proprio paese, come le norme OSHA negli Stati Uniti o le direttive europee pertinenti.
Le applicazioni reali mostrano come le due configurazioni vengono utilizzate nella produzione quotidiana e gli esempi seguenti riflettono la pratica comune piuttosto che modelli di macchina specifici .
Una piccola pressa a punto singolo che utilizza uno stampo di tranciatura centrato può produrre terminali con frequenze di corsa elevate. Poiché le parti sono piccole e la forza è ben centrata, il design a punto singolo fornisce un risultato affidabile a un costo dell'attrezzatura inferiore.
Gli attacchi più larghi con molteplici caratteristiche di perforazione e formatura vengono spesso eseguiti su presse a doppia punta. Il carico condiviso e il migliore parallelismo aiutano a mantenere la posizione e la planarità del foro durante i lunghi cicli di produzione.
Le parti di apparecchi che combinano tranciatura e piegatura su un'ampia area dello stampo spesso traggono vantaggio dalle macchine a doppia punta. La distribuzione uniforme della forza riduce la variazione del ritorno elastico e migliora l'adattamento dell'assemblaggio.
Il prezzo di acquisto è solo una parte della decisione e il costo totale di proprietà comprende la percentuale di scarti, la durata dello stampo, la manodopera di manutenzione e i tempi di fermo .
Per le piccole parti centrate, una pressa a punto singolo può offrire il costo totale più basso, perché la sua azionamento più semplice e il prezzo di capitale inferiore sono adatti a lavori a breve termine e a bassa complessità. I risparmi svaniscono rapidamente se gli stampi fuori centro causano frequenti scarti o un'usura precoce degli utensili.
Una pressa a doppio punto spesso si ripaga grazie a minori scarti, maggiore durata dello stampo e minori problemi di precisione su pezzi di grandi dimensioni o ad alto volume. Il suo prezzo di acquisto più elevato è giustificato quando i cicli di produzione sono lunghi e i requisiti di tolleranza sono severi.
La maggior parte dei problemi legati all'azionamento si manifestano come parti irregolari, usura anomala o rumore e un controllo strutturato trova la causa più velocemente di tentativi ed errori .
Le bave su un lato spesso indicano un'inclinazione causata da un carico fuori centro su una pressa a punto singolo o da un parallelismo irregolare su una pressa a doppio punto. Controllare innanzitutto il centraggio della matrice, quindi verificare il parallelismo e i giochi dei lardoni.
Una maggiore usura su una lamella indica un carico eccentrico o un disallineamento. Regolare la posizione dello stampo, ripristinare le distanze e ispezionare le superfici della guida. La sostituzione dei lardoni usurati prima che danneggino la guida evita costose riparazioni.
I colpi possono derivare da boccole di collegamento usurate, elementi di fissaggio allentati o differenze di temporizzazione tra i punti di collegamento. Arrestare la pressa, ispezionare ciascuna connessione e verificare i giochi delle boccole prima di riprendere la produzione.
Domanda: Cos'è una pressa elettrica a punto singolo di tipo aperto?
Si tratta di una pressa con telaio a C aperto che guida la slitta da un punto di connessione vicino al centro, offrendo una struttura semplice e un costo contenuto per lavori centrati e leggeri .
Domanda: Cos'è una pressa elettrica a doppio punto di tipo aperto?
Si tratta di una pressa a telaio aperto che guida la slitta da due punti di connessione lungo la sua larghezza, condividendo il carico e migliorando il parallelismo su stampi più ampi.
Domanda: Perché il caricamento decentrato causa problemi sulle presse a punto singolo?
La forza fuori centro crea un momento che inclina la slitta, causando un'usura irregolare dei lardoni, bave su un lato delle parti e variazioni dimensionali .
Domanda: Quale capacità coprono generalmente le presse a punto singolo?
Le presse a punto singolo vengono comunemente utilizzate fino a circa 100 tonnellate, a seconda delle dimensioni e del design del telaio, con la potenza esatta definita dal produttore.
Domanda: Quando si dovrebbe scegliere la pressa a doppio punto?
Scegli una pressa a doppio punto per stampi larghi, utensili progressivi, forze fuori centro e parti con tolleranze strette prodotte in lunghe serie .
Domanda: In che modo il frame aperto influisce sulla precisione?
Un telaio aperto si flette maggiormente sotto carico rispetto a un telaio chiuso, quindi la configurazione della guida, il centraggio dello stampo e i controlli del parallelismo diventano particolarmente importanti per la precisione.
Domanda: Come posso calcolare la forza necessaria per un'operazione di tranciatura?
Moltiplicare il perimetro di taglio per lo spessore del materiale e la resistenza al taglio, quindi aggiungere i requisiti di formatura e un margine di sicurezza di circa il 20% inferiore alla capacità nominale .
Domanda: Quale manutenzione è diversa sulle presse a doppia punta?
Le presse a doppio punto richiedono controlli su entrambi i cuscinetti di collegamento, su entrambe le bielle e su entrambi i set di lardoni, oltre alla conferma che i due lati si usurano a velocità simili.
Domanda: Cosa provoca bave su un lato su una parte stampata?
Le bave su un lato di solito indicano un'inclinazione dovuta a un carico fuori centro o a un parallelismo irregolare e la correzione inizia con il controllo del centraggio dello stampo e dei giochi dei lardoni.
Domanda: È più economico possedere una pressa a punto singolo?
Per le piccole parti centrate con un'accurata disposizione dello stampo, una pressa a punto singolo spesso ha un costo totale inferiore, ma il lavoro fuori centro può cancellare questo vantaggio a causa di scarti e usura degli utensili .


Uno stabilimento di fissaggio a Taizhou riceve una richiesta da un fornito...
Cos'è una pressa elettrica? A La pressa elettrica, chiama...
Nei settori della formatura dei metalli, della lavorazione della lamiera, del...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate pe...
Due presse possono portare entrambe una targa da 200 tonnellate e produrre...
Metti una accanto all'altra una pressa da 160 tonnellate a telaio ape...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

