
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate per una linea di supporto spesso riceve due preventivi che sembrano quasi identici sulla carta: stessa classe di tonnellaggio, dimensioni del letto simili, prezzo simile. La differenza si manifesta più tardi: durante l'impostazione dello stampo, lo sfondamento decentrato o un lavoro di imbutitura profonda che richiede una forza nella corsa più elevata di quella che la pressa può fornire. Ecco perché la scelta di una pressa meccanica di tipo aperto dovrebbe iniziare con l'operazione di formatura, non con una pagina di catalogo.
Innanzitutto la conclusione: una pressa meccanica di tipo aperto è solitamente la scelta migliore quando il lavoro richiede un accesso rapido allo stampo, cambi rapidi e una finestra di tonnellaggio moderato. Una pressa a telaio chiuso diventa la scelta più sicura quando dominano carichi decentrati, imbutitura profonda o precisione a lungo termine. La vera decisione si basa sulla forza sulla corsa di lavoro, sulla deflessione del telaio, sull'altezza di chiusura, sulle dimensioni del letto e sulla strategia di controllo, non solo sul tonnellaggio.
Una pressa di tipo aperto, spesso chiamata pressa a spazio aperto o con telaio a C, lascia la parte anteriore e spesso quella posteriore e i lati aperti per l'accesso agli utensili. Questo layout è pratico per lo stampaggio, la foratura, la piegatura, la rifilatura, l'imbutitura superficiale e i lavori di produzione mista in cui gli stampi vengono cambiati più volte al giorno. La gola aperta consente inoltre all'operatore o al robot di raggiungere l'area dello stampo più facilmente rispetto a una macchina a telaio chiuso.
Il compromesso è la rigidità. Il telaio è essenzialmente a forma di C, quindi si flette sotto carico. Ciò non lo rende inferiore; lo rende adatto a un profilo lavorativo diverso. Una pressa a telaio chiuso circonda il percorso del carico con montanti ed è generalmente più rigida, il che aiuta con uno spazio ridotto dello stampo, carichi decentrati pesanti e processi che richiedono un parallelismo coerente tra pistone e letto. Il confronto pratico è il seguente:
| Considerazione | Premere il tipo aperto | Pressa di tipo chiuso | Effetto pratico |
|---|---|---|---|
| Accesso alla morte | L'accesso da tre lati è comune | L'accesso è limitato da montanti | Il tipo aperto favorisce il cambio frequente e l'alimentazione manuale |
| Rigidità del telaio | Inferiore ad un telaio chiuso di stazza simile | Più alto e più simmetrico | Spazio ridotto e lavoro decentrato richiedono un controllo maggiore sul tipo aperto |
| Letto e gola | Sono disponibili ampi letti; la profondità della gola limita l'inviluppo della parte | Letti grandi e corse lunghe sono comuni | I pannelli di grandi dimensioni possono richiedere un design a gola profonda o a telaio chiuso |
| Lavoro tipico | Foratura, piegatura, rifilatura, imbutitura superficiale, stampaggio di gusci di batterie | Imbutitura pesante, formatura di precisione, stampaggio ad alto tonnellaggio | La curva di tonnellaggio e il profilo del carico dello stampo decidono la partita finale |
La gamma di tipo aperto di Bolun riflette questa logica. Comprende modelli BLPA a punto singolo, modelli BLPC a doppio punto, modelli BLPS a gola profonda, modelli BLAS servoassistiti e modelli BLPC2 con involucro di batteria. La famiglia di modelli è importante perché un telaio a doppio punto, una gola profonda o una slitta servo cambia il tipo di lavoro che la macchina da stampa può assorbire, non solo il prezzo.
Il tonnellaggio nominale non è un numero fisso disponibile in qualsiasi punto della corsa. Su una pressa meccanica, la forza disponibile cambia durante la corsa e la valutazione nominale è solitamente legata a una posizione di lavoro specificata sopra il punto morto inferiore. Uno stampo che necessita di una forza elevata all'inizio della corsa può sovraccaricare una pressa che sembra adeguata al tonnellaggio riportato sulla targa. Ecco perché una pressa da 63 tonnellate può essere più sicura di una da 80 tonnellate per un lavoro e più debole per un altro.
Per una prima stima, mantenere la forza di formatura di picco calcolata al di sotto di circa il 70–80% della capacità nominale, quindi verificare la curva di tonnellaggio alla corsa di lavoro effettiva. Se un pezzo ammonta a 52 tonnellate, un telaio da 63 tonnellate non è automaticamente sufficiente. La disposizione dello stampo, lo spessore del materiale, la resistenza alla trazione, l'area di taglio e la profondità di imbutitura influiscono tutti sul profilo di forza. Per l'imbutitura profonda, la forza può rimanere elevata su una distanza maggiore; per la cancellazione, potrebbe raggiungere un picco brusco vicino al fondo.
Il carico decentrato è la seconda trappola. Una pressa può essere classificata per 100 tonnellate centrata, ma uno stampo posizionato molto su un lato del pistone crea inclinazione del pistone, carico irregolare del lardo e scarsa distanza tra gli stampi. Su una pressa di tipo aperto, questo effetto è più pronunciato perché il telaio stesso si flette. Richiedere il carico decentrato consentito e il parallelismo del pistone sotto carico, non solo la planarità statica del letto.
La flessione non è un difetto da eliminare; è una caratteristica da gestire. Sotto carico, lo spazio vuoto nel telaio a C tende a chiudersi e il pistone potrebbe inclinarsi leggermente rispetto al pianale. Il risultato può essere un ingresso irregolare del punzone, un'usura più rapida della matrice o un'altezza della bava che si sposta lungo il nastro. Per la perforazione e la piegatura in generale, una pressa di tipo aperto ben costruita può mantenere una precisione accettabile. Per una matrice con gioco punzone-matrice di 0,03–0,05 mm per lato, la deflessione del telaio e la guida del pistone contano più di 20 tonnellate in più di capacità nominale.
Durante l'approvvigionamento, richiedere la deflessione al carico nominale, il parallelismo del pistone durante la corsa di lavoro e la planarità del letto. Un fornitore in grado di fornire dati misurati è più facile da confrontare rispetto a uno che dichiara solo “elevata rigidità”. Se l'applicazione prevede tranciatura fine, planarità molto ridotta o uno stampo progressivo di lunga durata, un design a telaio chiuso può essere la risposta più economica perché riduce la quantità di compensazione della precisione incorporata nell'utensileria.
Per questo motivo, i modelli a punto singolo e doppio di tipo aperto di Bolun utilizzano diverse disposizioni di telaio e guida. Un modello BLPA compatto è adatto a stampi più piccoli e cambi frequenti; un modello BLPC più ampio offre una maggiore area del basamento e due punti di connessione per gli stampi che necessitano di una migliore distribuzione del carico sulla slitta.
Una pressa può avere un tonnellaggio sufficiente ed essere comunque inutilizzabile perché lo stampo non si adatta. Controllare la busta degli utensili prima di confrontare il prezzo. L'utile lista di controllo include:
Un rischio comune nell'approvvigionamento è quello di acquistare per il disegno della parte e dimenticare la pila di utensili. Se lo stampo è dotato di un supporto spesso, di un set di perni guida alti o di un tampone pneumatico, l'altezza di chiusura richiesta può aumentare rapidamente. L'aggiunta di un distanziale può risolvere l'adattamento immediato, ma può ridurre la rigidità e modificare l'altezza di lavoro. È meglio confermare l'intera pila di stampi e l'intervallo di regolazione prima dell'ordine.
La maggior parte delle presse di tipo aperto utilizza un volano meccanico con frizione e freno. Sono semplici, produttivi e ben compresi dai team di manutenzione. Una servopressa sostituisce il movimento fisso della slitta con una curva programmabile. La diapositiva può rallentare al contatto con lo stampo, fermarsi sul fondo e ritornare più velocemente. Per una tazza imbutita, tale controllo può migliorare il flusso del materiale e ridurre le rughe; per un lavoro di piercing, può ridurre gli urti e il rumore. Il costo è più alto, quindi il processo deve giustificarlo.
Su una servopressa a punto singolo di tipo aperto, il vantaggio pratico non è “più tonnellaggio”. È il controllo sulla velocità e sulla posizione durante la corsa. Ciò è importante quando la stessa macchina esegue diversi prodotti e il team di prova stampi deve mettere a punto il movimento anziché cambiare la macchina da stampa.
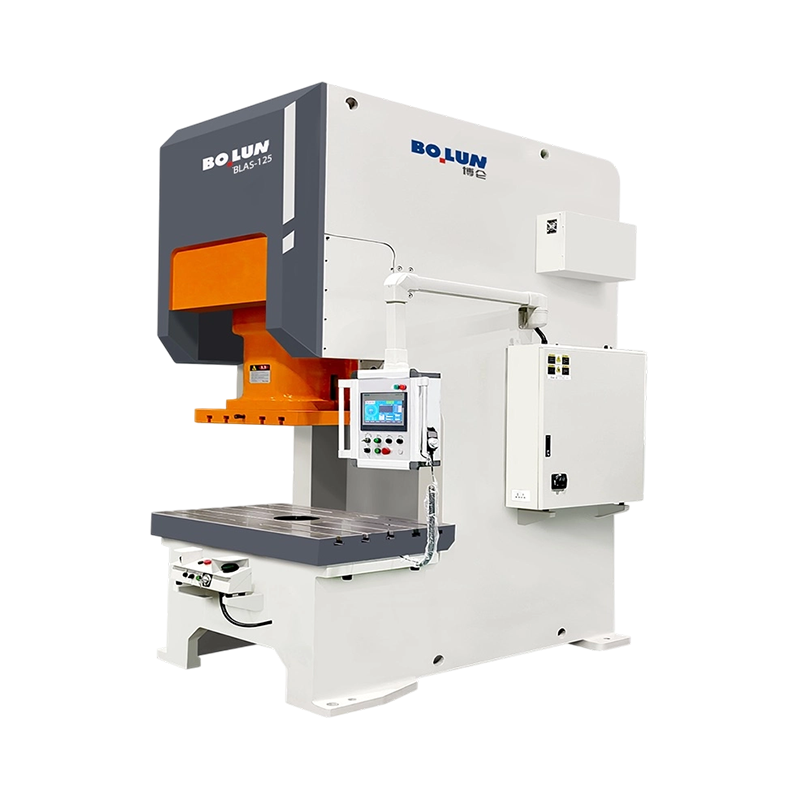 Pressa servoassistita a punto singolo di tipo aperto BLAS-125 Una servopressa da 1250 kN per imbutitura profonda e stiramento, con profondità gola 350 mm e corsa slitta 180 mm per pezzi più grandi. Visualizza il prodotto →
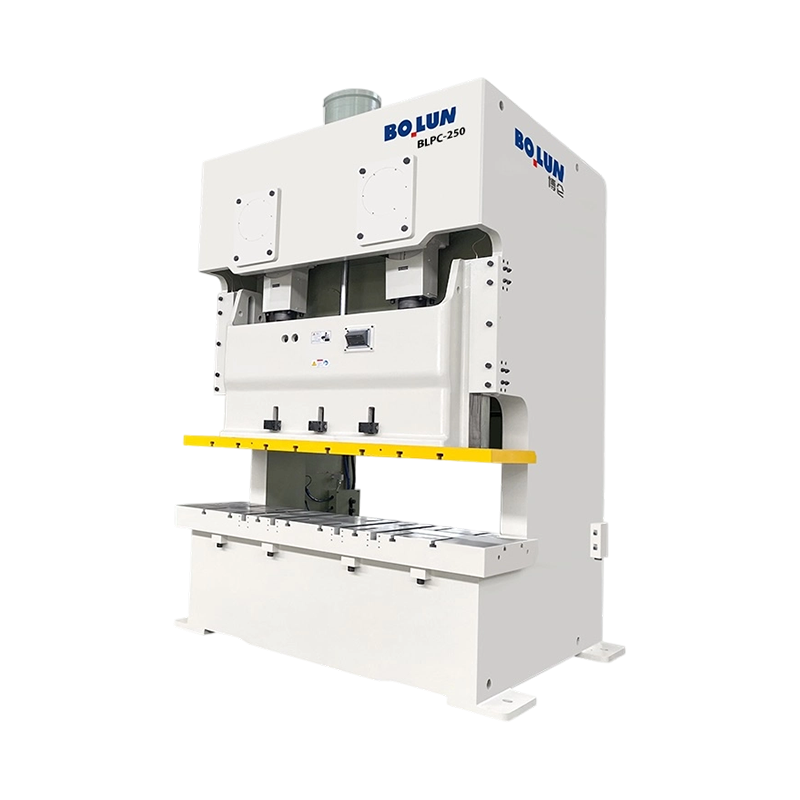
Per stampi larghi o lavori in cui il carico è distribuito su un letto di grandi dimensioni, una pressa di tipo aperto a doppio punto può ridurre la tendenza della slitta a inclinarsi. Il modello BLPC200 a letto extra largo di Bolun è un esempio di questo layout: offre più area letto e due punti di connessione, il che è utile quando lo stampo è largo ma il processo beneficia comunque dell’accesso frontale aperto.
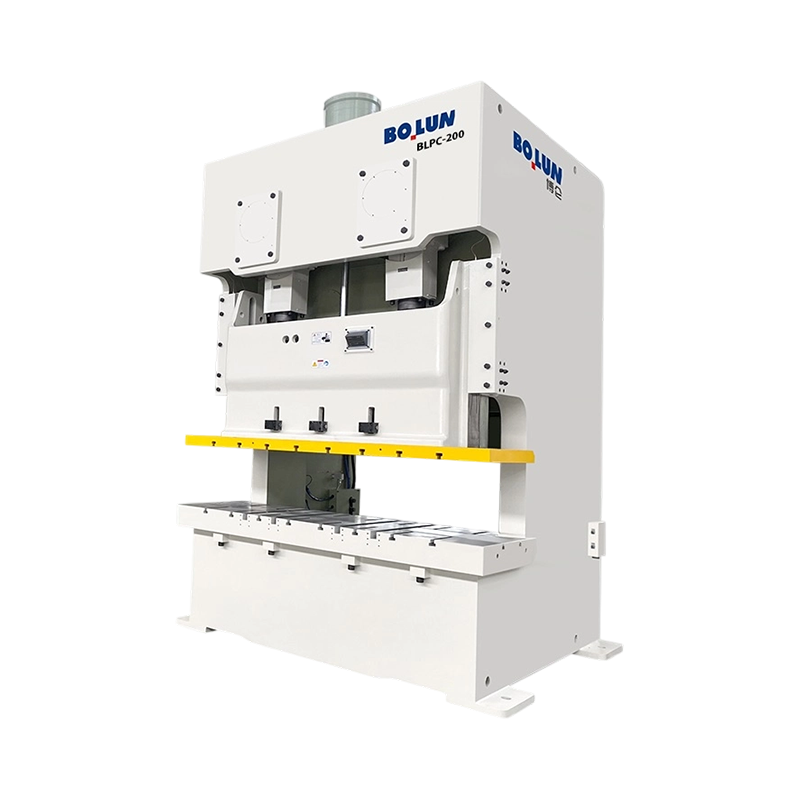 Pressa di tipo aperto a doppio punto con letto extra largo BLPC-200 Una pressa a doppio punto aperto da 2000 kN con piano di lavoro da 2400×840 mm e 1980 mm tra le colonne per stampi larghi e formatura di lamiere di grandi dimensioni. Visualizza il prodotto →
La sicurezza fa parte delle specifiche della macchina e non è un accessorio aggiunto dopo la consegna. Una pressa di tipo aperto necessita di una protezione che impedisca l'accesso al punto operativo consentendo allo stampo e all'alimentazione di funzionare. A seconda del mercato e della valutazione del rischio, ciò può includere protezioni fisse, protezioni mobili interbloccate, barriere fotoelettriche, controlli a due mani e disposizioni di lockout/tagout. Il sistema elettrico e di controllo deve essere documentato secondo gli standard pertinenti, come ISO 12100 per la valutazione del rischio e IEC 60204-1 per le apparecchiature elettriche. In Europa una macchina marcata CE dovrebbe essere accompagnata da una dichiarazione di conformità e da un fascicolo tecnico; in altri mercati si applicano ancora i requisiti locali.
Un costo nascosto comune è il retrofit. Una stampante che arriva con un marchio CE ma senza file di valutazione dei rischi, senza disegni di protezione e senza record di convalida può essere costosa da rendere conforme. Richiedere il concetto di sicurezza, le prestazioni di arresto, la logica di interblocco della protezione e il supporto per i pezzi di ricambio prima della spedizione. Il preventivo più economico può diventare la macchina più costosa se la produzione non può iniziare finché la protezione non viene corretta.
Il video di una pressa che gira vuota non costituisce prova di accettazione. I test di accettazione in fabbrica dovrebbero includere il funzionamento a vuoto a basse e alte velocità, controlli di lubrificazione, controlli pneumatici ed elettrici e convalida delle funzioni di sicurezza. I controlli geometrici dovrebbero riguardare la planarità del letto, il parallelismo del pistone al letto e la perpendicolarità della corsa del pistone. Se possibile, eseguire lo stampo reale o uno stampo di prova rappresentativo e misurare l'altezza della bava, la planarità della parte e la ripetibilità.
L'accettazione del sito aggiunge effetti di fondazione e installazione. Dopo che la fondazione si è indurita e la pressa è stata livellata, ricontrollare la geometria ed eseguire un test a carico. È necessario registrare le vibrazioni, il rumore, l'aumento della temperatura e la risposta della frizione/freno. Per una servopressa, verificare i profili di movimento programmati e le prestazioni di arresto in condizioni di produzione. Una macchina che soddisfa una specifica statica ma produce una dispersione di parti inaccettabile dopo l'installazione non è pronta per la consegna.
Il prezzo di acquisto è solo una riga nel modello di costo. La compatibilità degli utensili, il supporto per la prova degli stampi, i pezzi di ricambio, la formazione, il consumo di energia e i tempi di inattività influiscono tutti sul costo reale per parte. Prima di firmare, richiedere la curva di tonnellaggio, i dati di deflessione, il disegno della fondazione, i requisiti dell'utenza, l'elenco dei pezzi di ricambio consigliati e il programma di manutenzione. Chiarire quali componenti sono proprietari e quanto velocemente possono essere sostituiti.
Per una pressa meccanica di tipo aperto utilizzata nella produzione ad alto mix, il tempo di cambio formato può essere più importante di una piccola differenza di velocità. Chiedi come funzionano il bloccaggio dello stampo, la regolazione della slitta e la memorizzazione delle ricette di controllo. Per una linea dedicata, la ripetibilità e la risposta del servizio possono avere maggiore importanza. Un fornitore con dati di test documentati, un file di sicurezza chiaro e supporto di servizio locale è solitamente un partner migliore di uno che compete solo su tonnellaggio e prezzo.
La serie open-gap di Bolun mostra perché i dettagli dell’applicazione sono importanti. Una gola più profonda può risolvere un problema relativo all'involucro parziale, ma modifica anche la rigidità del telaio e i requisiti di spazio sul pavimento.
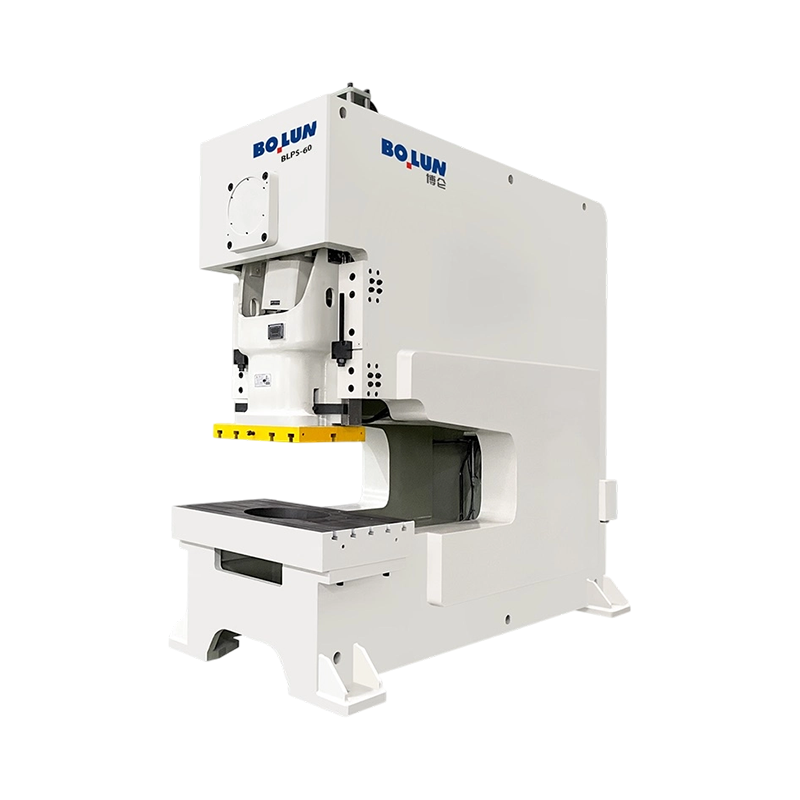 BLPS-60 Pressa elettrica a gola profonda a spazio aperto Una pressa a gola profonda a spazio aperto da 600 kN con profondità della gola di 500–1200 mm e piano di lavoro da 900 × 520 mm per lamiere di grande formato che necessitano di uno sbraccio esteso. Visualizza il prodotto →
Per la maggior parte dei lavori generali di stampaggio, piegatura, perforazione e imbutitura superficiale, una pressa elettrica di tipo aperto offre il miglior equilibrio tra accesso, velocità di cambio formato e costi. È la scelta pratica quando la matrice viene cambiata spesso e il carico è ragionevolmente centrato. Passare a un design a telaio chiuso o di tipo aperto per carichi pesanti quando lo stampo necessita di uno spazio ridotto, il carico è molto decentrato, la corsa è profonda o la parte richiede stabilità dimensionale a lungo termine.
La sequenza di acquisto sicura è semplice: definire la forza di formatura durante la corsa di lavoro, verificare l'involucro dello stampo e l'altezza di chiusura, controllare la deflessione del telaio e la guida del pistone, quindi abbinare il pacchetto di azionamento e sicurezza al piano di produzione. Il tonnellaggio è il numero principale, ma la macchina da stampa che funziona bene è quella il cui telaio, basamento, corsa e sistema di controllo si adattano al lavoro reale.


La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Comprensione delle presse meccaniche e delle loro funzioni essenziali ...
Nei settori della formatura dei metalli, della lavorazione della lamiera, del...
Due presse possono portare entrambe una targa da 200 tonnellate e produrre...
Un responsabile di produzione di uno stabilimento di componenti metallici ...
Cos'è una pressa elettrica? A La pressa elettrica, chiama...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

