
Un responsabile di produzione di uno stabilimento di componenti metallici di medie dimensioni ha recentemente dovuto affrontare un problema che molte officine incontrano quando passano dalla lavorazione meccanica alla formatura a freddo. L'azienda si era aggiudicata un contratto per una flangia piccola e ad alta resistenza con un diametro esterno di circa 22 mm e la velocità di produzione target era di 180 pezzi al minuto. La pressa idraulica esistente non riusciva a tenere il passo. Il tempo di ciclo era troppo lungo, gli scarti aumentavano e la durezza delle parti variava da lotto a lotto. L'impianto aveva chiaramente bisogno di una macchina per lo stampaggio a freddo, non di un'altra pressa per stampaggio generica.
Questa situazione non è insolita. La formatura a freddo rimodella il metallo a temperatura ambiente, il che significa che il materiale si indurisce invece di essere riscaldato. Il risultato è un pezzo dalla forma quasi perfetta, con un'eccellente resistenza e una superficie liscia, ma la macchina che esegue questo lavoro deve essere scelta con cura. Il tonnellaggio, la corsa, la rigidità del telaio e la forma della curva di forza determinano se l'operazione funziona senza intoppi per anni o fallisce nel giro di pochi mesi. Questo articolo illustra cosa fa effettivamente una macchina per la formatura a freddo, quali specifiche sono più importanti, dove si trovano i rischi nascosti e come valutare un fornitore prima di effettuare un ordine.
Una macchina per formatura a freddo è una pressa meccanica ad alta forza che rimodella il metallo a temperatura ambiente. Il pezzo si trova tra una matrice e un punzone e la pressa spinge il punzone nel materiale. Il metallo cede e scorre nella cavità dello stampo, assumendo la forma dell'utensile. A differenza della forgiatura a caldo, la formatura a freddo non riscalda il pezzo, quindi la deformazione avviene attraverso l'incrudimento anziché la ricristallizzazione.
In termini pratici, ciò crea diversi risultati misurabili. L'utilizzo dei materiali è elevato. Una parte formata a freddo spesso richiede solo il 5% o meno di scarti, rispetto al 20-30% della lavorazione da barra. La finitura superficiale è brillante, priva di incrostazioni e solitamente pronta per la placcatura o la verniciatura senza ulteriore preparazione. Le proprietà meccaniche migliorano perché l'incrudimento aumenta il carico di snervamento e la durezza, motivo per cui molti elementi di fissaggio e parti strutturali critici per la sicurezza vengono formati a freddo. Anche la velocità di produzione è elevata, con una macchina per formatura a freddo in grado di eseguire da 150 a 300 pezzi al minuto a seconda della geometria del pezzo e del design della pressa.
La terminologia nel mercato può creare confusione. Alcuni fornitori chiamano queste macchine presse per forgiatura a freddo, macchine per stampaggio a freddo o formatrici a freddo. La frase pressa per stampaggio a freddo è spesso usata in modo intercambiabile con macchina per stampaggio a freddo, ma ci sono sottili differenze. La ricalcatura a freddo si concentra sulle operazioni di ribaltamento o ricalcatura per formare la testa degli elementi di fissaggio. La formatura a freddo copre una gamma più ampia di deformazioni, comprese l'estrusione e la coniatura. Prima della decisione di acquisto, vale la pena capire cosa definisce a pressa per stampaggio a freddo e come differisce da una pressa per stampaggio standard.
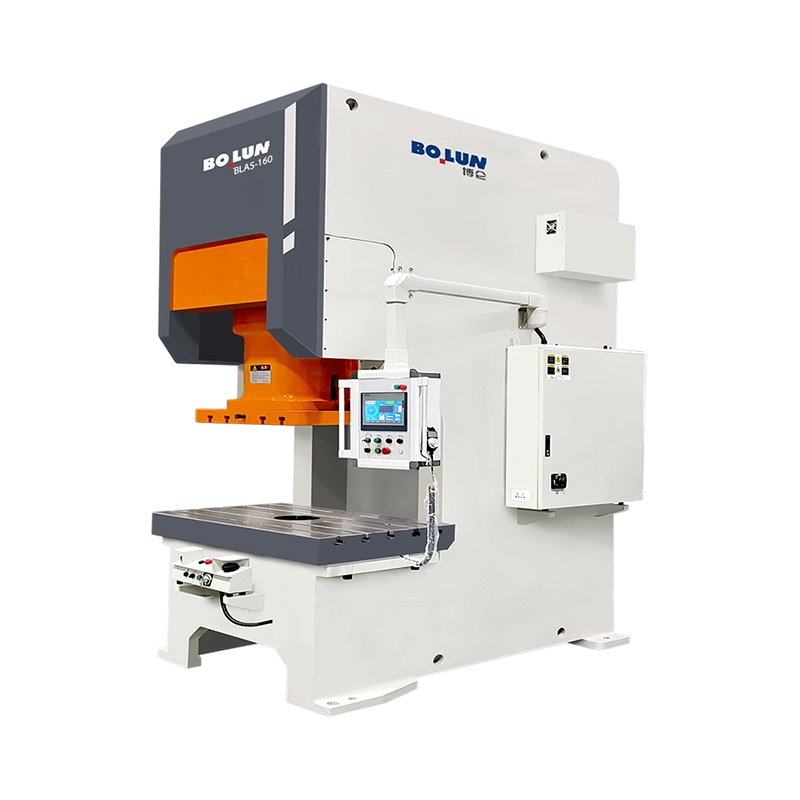
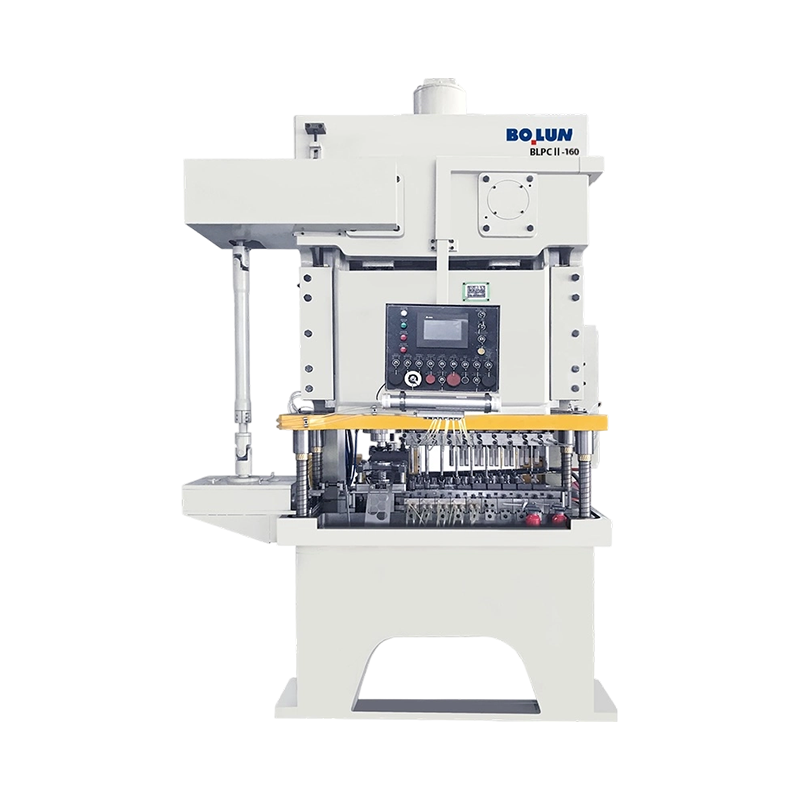
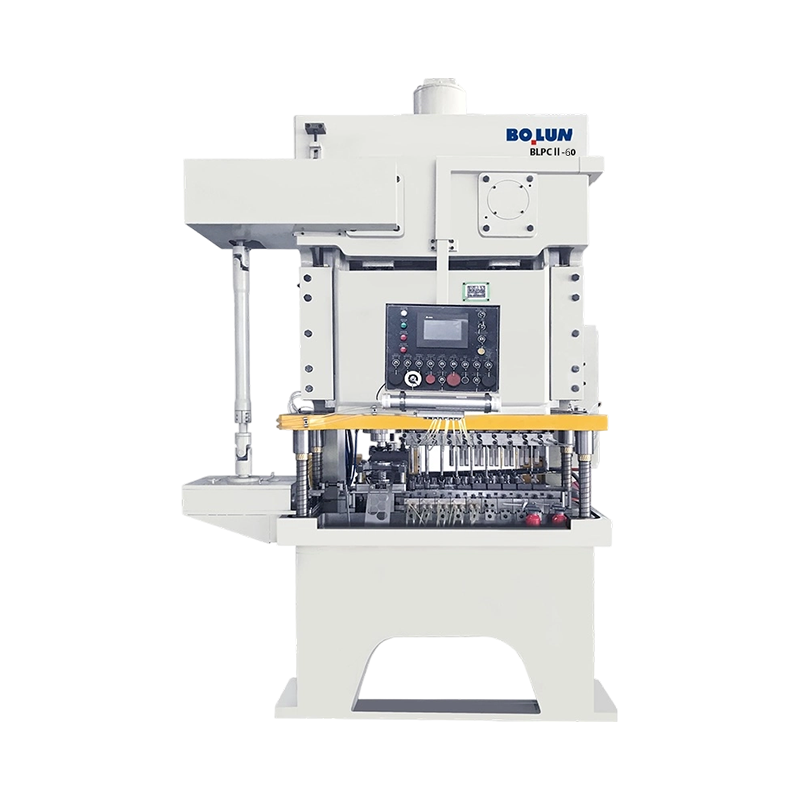
La categoria di macchine più rilevante per un'operazione di formatura a freddo ad alto tonnellaggio e ad alta precisione è la pressa per stampaggio a freddo del tipo a ginocchiera. Il collegamento a ginocchiera produce una curva di forza che aumenta bruscamente in prossimità del fondo della corsa, offrendo all'operatore un breve periodo di sosta in cui il materiale ha il tempo di riempire lo stampo alla massima pressione. Questo è esattamente ciò che richiede la formatura a freddo, ed è il motivo per cui le linee di formatura a freddo più serie sono costruite attorno a presse a ginocchiera piuttosto che alle normali presse a manovella.
Una macchina per la formatura a freddo converte l'energia rotazionale di un motore in un'unica corsa controllata di elevata forza. L'albero motore aziona una biella e un collegamento a ginocchiera. Mentre la pedivella ruota, i collegamenti a ginocchiera iniziano a raddrizzarsi. Verso la fine della corsa, i collegamenti sono quasi allineati e il vantaggio meccanico diventa molto elevato. Ciò consente alla pressa di erogare un'esplosione di forza che può raggiungere centinaia di tonnellate mentre la slitta percorre solo una breve distanza.
I componenti principali di una macchina per formatura a freddo sono il telaio, che fornisce la rigidità strutturale che mantiene allineata la slitta; la slitta, che porta il punzone; il collegamento a ginocchiera o giunto a snodo, che amplifica la forza in ingresso; il volano, che immagazzina energia e mantiene la macchina in movimento senza intoppi durante il ciclo; la frizione e il freno, che avviano e arrestano lo slittamento in tutta sicurezza; il sistema di espulsione, che rimuove il pezzo finito dallo stampo dopo ogni colpo; e i cilindri di controbilanciamento, che riducono gli urti e aiutano a mantenere un movimento di scorrimento accurato.
Il processo di formatura stesso prevede diverse fasi, spesso gestite in un'unica macchina con più stazioni. La sequenza inizia con l'alimentazione, dove il materiale in bobina o barra viene raddrizzato, tagliato a misura e trasferito alla prima stazione di fustellatura. Il ribaltamento avviene quindi quando il punzone comprime il pezzo grezzo e il materiale scorre verso l'esterno per formare una testa o una flangia. Nell'estrusione, il pezzo grezzo viene forzato attraverso una matrice, riducendone la sezione trasversale o formando un albero. La coniatura applica una deformazione finale ad alta pressione che porta la parte alla forma e alle dimensioni finali. Infine, l'espulsione spinge il pezzo finito fuori dallo stampo e lo trasporta alla fase successiva della linea.
La differenza fondamentale tra una pressa a ginocchiera e una semplice pressa a manovella è la curva della forza. Su una pressa a manovella, la forza diminuisce quando la slitta si avvicina al punto morto inferiore. Durante una pressione a ginocchiera, la forza aumenta notevolmente vicino al fondo. Ciò significa che una pressa a ginocchiera produce una pressione effettiva più elevata nel punto in cui lo stampo è chiuso, che è esattamente dove è necessaria la formatura a freddo.
Ad esempio, consideriamo un'operazione di formatura a freddo che produce un pezzo grezzo da 22 mm. Una pressa a ginocchiera da 400 tonnellate potrebbe produrre 380 tonnellate di forza effettiva in una posizione 3 mm sopra il punto morto inferiore, mentre una pressa a manovella da 400 tonnellate potrebbe fornire solo 280 tonnellate nella stessa posizione. Questo divario è importante quando si formano materiali più duri o si cerca di ottenere un riempimento completo dello stampo senza sviluppare crepe interne.
Diversi sistemi di classificazione aiutano gli acquirenti a comprendere le macchine disponibili sul mercato. Le distinzioni più utili riguardano il meccanismo di azionamento, la struttura del telaio e la connessione scorrevole.
La pressa a ginocchiera è lo standard per lo stampaggio a freddo ad alto tonnellaggio. Il suo cinematismo fornisce una forza elevata alla fine della corsa e una corsa di lavoro breve, che lo rende ideale per operazioni di estrusione, coniatura e finitura. È anche compatta, quindi una pressa a ginocchiera da 260 tonnellate spesso ha un ingombro inferiore rispetto a una pressa a manovella da 315 tonnellate con la stessa capacità di formatura.
Le presse meccaniche a manovella sono più semplici e veloci, il che le rende utili per la ricalcatura o la piegatura superficiale quando la geometria della parte non è molto complessa. Tuttavia, la loro curva di forza è meno adatta alle operazioni di estrusione profonda o ad alta deformazione. Se si sceglie una pressa a manovella per la formatura a freddo, è necessario verificare che la forza disponibile in prossimità del punto morto inferiore sia sufficiente per l'intera sequenza di formatura.
Le presse a telaio aperto, a volte chiamate presse a telaio a C, consentono un facile accesso all'area dello stampo e sono adatte per parti di piccole dimensioni e cambi rapidi dello stampo. Le presse a telaio chiuso, chiamate anche presse a montanti diritti, forniscono una maggiore rigidità e un migliore allineamento delle slitte. Questa distinzione diventa fondamentale quando il carico di formatura è decentrato o la parte richiede tolleranze molto strette. Per la formatura a freddo, una pressa a telaio chiuso è solitamente la scelta più sicura perché il telaio non si allunga molto sotto carico e la slitta rimane parallela alla faccia dello stampo.
Il numero di punti di connessione della slitta influisce sul modo in cui la pressa distribuisce il carico. Le presse a punto singolo sono adeguate per parti simmetriche centrate sul tavolo. Le presse a doppio punto distribuiscono il carico su due punti di connessione, riducendo il rischio di inclinazione della slitta. Per la formatura a freddo, dove i carichi decentrati sono comuni, una pressa a doppio punto migliora il parallelismo e prolunga la durata dello stampo.
| Configurazione | Forza vicino al BDC | Velocità tipica | Miglior utilizzo | Compromesso |
|---|---|---|---|---|
| Cambia tipo | Alto | Da 30 a 60 ppm | Stampaggio a freddo, estrusione, coniatura | Corsa più breve, collegamento più complesso |
| Tipo a manovella | Moderato | Da 60 a 150 ppm | Rotta poco profonda, sconvolgente | Meno forza vicino al fondo della corsa |
| Cornice aperta | Moderato | Ampia gamma | Parti piccole, cambio stampo rapido | Minore rigidità, maggiore deflessione |
| Telaio chiuso | Stabile | Ampia gamma | Alto-precision, high-tonnage work | Altoer cost, less die area access |
| Punto singolo | Carico centrato | Varia | Parti simmetriche | Inclinazione dello scorrimento sotto carico decentrato |
| Doppio punto | Carico equilibrato | Varia | Parti fuori centro o con più stazioni | Più complesso, costo più elevato |
L'elenco dei parametri tecnici sulla scheda tecnica di una macchina può essere travolgente. Le seguenti specifiche sono più importanti nella formatura a freddo e ognuna influisce sulla capacità della macchina di gestire le parti, gli stampi e gli obiettivi di produzione.
Il tonnellaggio nominale è la forza massima erogata dalla pressa a una distanza specificata sopra il punto morto inferiore. Su una pressa a ginocchiera, la finestra di lavoro è stretta, quindi è necessario verificare che la forza richiesta per il pezzo rientri all'interno di quella finestra. Se la parte necessita di 200 tonnellate di forza a 5 mm sopra il PMI, una pressa da 315 tonnellate con una forza nominale di soli 2 mm potrebbe non fornire una pressione sufficiente al momento giusto.
La lunghezza della corsa determina la distanza percorsa dalla diapositiva. La formatura a freddo può essere eseguita con una corsa di lavoro breve perché il materiale scorre solo per una distanza limitata, ma gli utensili necessitano anche di spazio per il caricamento, la formatura e l'espulsione. Misura la corsa totale e confrontala con l'altezza dello stampo e i requisiti di rimozione delle parti.
La regolazione dello scorrimento offre flessibilità verticale per eseguire stampi diversi. L'altezza chiusa è la distanza dal letto allo scivolo nella parte inferiore della corsa. Se l'altezza di chiusura è troppo piccola, la matrice non si adatterà. Se è troppo grande, la pressa non applicherà tutta la forza indicata sulla targhetta. Entrambi i numeri devono essere confrontati con le dimensioni dello stampo prima di firmare l'ordine di acquisto.
Velocità is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
L'area del letto e della slitta determinano l'ingombro massimo dello stampo. Gli stampi per formatura a freddo possono essere grandi quando includono più stazioni. Verificare che la stampante disponga di un'area del tavolo sufficiente per accogliere lo stampo, il sistema di trasferimento delle parti e le eventuali protezioni di sicurezza necessarie.
Molte operazioni di formatura a freddo richiedono un potente eiettore per spingere la parte finita fuori dallo stampo. Se la forza di espulsione è troppo bassa o la corsa troppo breve, il pezzo può rimanere bloccato nello stampo, causando uno stallo e potenzialmente danneggiando l'utensileria. Chiedere al produttore la forza di espulsione nominale e verificare che corrisponda alla geometria della parte.
La flessione del telaio a pieno carico influisce direttamente sulla precisione del pezzo e sulla durata degli utensili. Chiedere al produttore il valore della freccia al tonnellaggio nominale. Una pressa a telaio chiuso in genere si deforma meno di una pressa a telaio aperto, motivo per cui la formatura a freddo ad alta precisione richiede solitamente il design a telaio chiuso.
Per i pezzi forgiati a freddo di piccole e medie dimensioni, una pressa a ginocchiera da 260 tonnellate offre un equilibrio ragionevole tra ingombro compatto e forza di formatura utile. Una macchina di questa classe può supportare un'ampia gamma di parti standard senza sprecare energia su un telaio sovradimensionato.
 Pressa per forgiatura a freddo con ginocchiera da 260 tonnellate per piccole parti di precisione Questa pressa a ginocchiera compatta da 260 tonnellate offre una capacità nominale di 2600 kN, velocità variabile fino a 50 spm e un piano di lavoro da 500x600 mm, che la rende adatta allo stampaggio a freddo di precisione ad alta velocità di piccoli componenti elettronici e hardware. Visualizza il prodotto →
Il materiale da formare a freddo determina il fabbisogno di tonnellaggio, la progettazione degli utensili e il numero di fasi di formatura. La formatura a freddo funziona meglio su metalli duttili che possono deformarsi senza rompersi. I materiali più comuni sono acciai a basso tenore di carbonio come AISI 1010 e 1018, acciai a medio carbonio come AISI 1035 e 1045, acciai legati come AISI 8620 e 4140, acciai inossidabili come 304 e 316, leghe di alluminio come 6061 e 6063, leghe di rame inclusi ottone e bronzo fosforoso e alcune leghe di titanio.
La proprietà chiave del materiale è la duttilità, solitamente misurata mediante allungamento o riduzione dell'area. Se un materiale ha una bassa duttilità, la parte può rompersi durante la corsa di formatura. I materiali più duri richiedono una forza maggiore, che spinge la macchina più vicino al suo tonnellaggio nominale. Anche il tasso di incrudimento è importante perché un materiale che indurisce rapidamente può richiedere una fase di ricottura tra le fasi di formatura.
| Materiale | Applicazione tipica | Allungamento | Difficoltà di formazione | Note |
|---|---|---|---|---|
| Acciaio a basso tenore di carbonio | Elementi di fissaggio, staffe | 25-45% | Facile | Bassa resistenza, alta duttilità |
| Acciaio a medio tenore di carbonio | Parti strutturali | 15-25% | Moderato | Altoer force, careful die design |
| Acciaio inossidabile 304 | Parti resistenti alla corrosione | 40-50% | Moderato | Il lavoro indurisce rapidamente, tonnellaggio più elevato |
| Alluminio 6061 | Componenti leggeri | 12-20% | Moderato | Lubrificazione critica, tonnellaggio inferiore |
| Ottone CuZn37 | Terminali elettrici | 15-30% | Facile | Eccellente formabilità, riduce l'usura degli utensili |
| Titanio grado 2 | Parti aerospaziali | 20-25% | Difficile | Alto tonnage, tooling life risk |
Prima di finalizzare la scelta del materiale, chiedi al progettista dello stampo di confermare che la parte può essere prodotta entro il tonnellaggio e la corsa della macchina selezionata. Vale anche la pena verificare che il carico di snervamento del materiale non superi il limite pratico per la pressa che si sta considerando.
Le macchine per la formatura a freddo apportano una serie specifica di vantaggi che le rendono attraenti per la produzione in grandi volumi. Comprendere questi vantaggi ti aiuta a giustificare l'investimento davanti al tuo team operativo e al tuo dipartimento finanziario.
La formatura a freddo non è la soluzione giusta per ogni parte e trascurarne i limiti può portare a costosi guasti. I seguenti rischi dovrebbero far parte della tua valutazione prima di impegnarti in una macchina.
Questi rischi sono gestibili quando si sceglie una macchina con capacità e rigidità sufficienti. Uno dei modi migliori per proteggere il proprio investimento è calcolare con precisione la forza di formatura e quindi acquistare una pressa con un margine di capacità integrato.
Il processo decisionale dovrebbe iniziare dal pezzo e non dalla macchina. Una volta che conosci la geometria della parte, il materiale e la velocità di produzione richiesta, puoi procedere attraverso una sequenza logica di scelte.
Calcola la forza necessaria per formare a freddo la tua parte specifica prima di confrontare le macchine. Utilizzare un calcolo della forza di formatura basato su materiale, sezione trasversale e attrito. Chiedi anche un preventivo al tuo fornitore di stampi. Allora scegliete una pressa che vi dia almeno il 15-20% in più di tonnellaggio rispetto al fabbisogno calcolato.
Per l'estrusione, la coniatura e la formatura a freddo ad alta deformazione, una pressa a ginocchiera è la soluzione migliore. Se stai eseguendo solo un ribaltamento superficiale, una pressa a manovella potrebbe funzionare, ma devi comunque confermare che la forza disponibile vicino al punto morto inferiore sia adeguata.
Un errore comune è quello di acquistare la pressa dal tonnellaggio più grande che ci si può permettere. Le macchine da stampa più grandi hanno letti più grandi, un consumo energetico più elevato e cicli più lenti. Una macchina da 260 tonnellate può essere più produttiva di una macchina da 850 tonnellate per pezzi di piccole dimensioni, semplicemente perché è più facile da automatizzare e più veloce da eseguire.
Non fare affidamento solo sul tonnellaggio massimo. Chiedere al produttore una curva di forza che mostri quanta forza è disponibile a varie distanze sopra il punto morto inferiore. Questo ti dirà se la macchina da stampa è in grado di gestire i tuoi specifici requisiti di riempimento dello stampo.
Il punzone e la matrice devono essere costruiti per gestire il materiale e la deformazione richiesta. Se stai formando un acciaio ad alta resistenza, chiedi una macchina con velocità di scorrimento regolabile e telaio rigido. Controllare se le guide di scorrimento sono temprate e sostituibili e se il sistema di lubrificazione copre tutti i punti di usura a formatura profonda.
Le parti formate a freddo spesso necessitano di interfacce di utensili, sistemi di espulsione e meccanismi di alimentazione personalizzati. Il produttore dovrebbe essere in grado di soddisfare dimensioni e requisiti di processo non standard. Un fornitore che offre solo modelli standard potrebbe non adattarsi al layout della tua linea di produzione o ai tuoi piani di automazione.
Per la formatura in più fasi e una produzione versatile, una pressa a ginocchiera da 400 tonnellate offre una corsa bilanciata e una maggiore capacità di deformazione. Si tratta di un'utile via di mezzo per gli impianti che producono un mix di dimensioni e necessitano di una macchina in grado di gestire operazioni di formatura sia superficiale che profonda.
 Pressa per forgiatura a freddo con ginocchiera da 400 tonnellate e corsa bilanciata La pressa a ginocchiera da 400 tonnellate offre una capacità di 4000 kN e corse regolabili di 160 o 180 mm, ideale per processi a più fasi come ricalcatura e coniatura su un piano di lavoro da 550x660 mm, con regolazione elettrica della slitta per l'impostazione. Visualizza il prodotto →
Per i lavori pesanti di livello industriale, una pressa a ginocchiera da 850 tonnellate offre il tonnellaggio più alto della categoria e si adatta a parti che richiedono una deformazione sostanziale su una sezione trasversale ampia. Le macchine di questa gamma vengono generalmente scelte per componenti strutturali ad alto volume e dispositivi di fissaggio di grandi dimensioni.
 Pressa a ginocchiera per carichi pesanti da 850 tonnellate per formatura a carico elevato Questa pressa per carichi pesanti da 850 tonnellate è dotata di telaio rigido, piano di lavoro da 600x700 mm e corsa di pressione da 8 mm, adatta per parti esigenti di automobili e macchinari, con lubrificazione integrata e sicurezza fotoelettrica. Visualizza il prodotto →
Una macchina per la formatura a freddo è un investimento di capitale che dovrebbe servire la tua fabbrica per quindici-venti anni. Le specifiche tecniche sono importanti, ma altrettanto importante è la capacità del fornitore di supportare la macchina per tutto il suo ciclo di vita.
Chiedere informazioni sulla deflessione del telaio, sul parallelismo della guida e sulle specifiche relative al gioco. Richiedi certificati di prova di carico e certificazioni dei materiali per telaio, albero motore e collegamenti a ginocchiera. Verificare la capacità di lavorazione e assemblaggio del produttore. Un fornitore con un sistema di produzione interno può controllare la qualità meglio di una società commerciale che si limita ad assemblare componenti esternalizzati. La consulenza tecnica che ricevi prima dell'acquisto e la risposta che ricevi dopo un guasto dipendono entrambe dallo stesso team di ingegneri di produttore di presse .
Confermare lo stock dei pezzi di ricambio e i tempi di consegna. Se una parte critica si guasta e devi attendere sei settimane per la sostituzione, la tua linea di produzione si ferma. Richiedi informazioni sui termini di garanzia, supporto per l'installazione, formazione degli operatori e programmi di manutenzione preventiva. Verificare che il produttore possa gestire utensili non standard, opzioni motore o sistemi di alimentazione automatizzata. Un fornitore che offre un servizio completo dalla progettazione all'installazione ti farà risparmiare tempo e denaro quando la macchina è già sul tuo pavimento.
Una volta installata e funzionante la macchina, il controllo qualità mantiene stabile la produzione. La formatura a freddo produce parti altamente ripetibili, ma tale ripetibilità dipende dall'attrezzatura, dall'alimentazione del materiale e dalle condizioni della macchina.
Una macchina per formatura a freddo ben mantenuta, con utensili e alimentazione del materiale controllati, può produrre decine di milioni di pezzi ogni decennio con tempi di fermo minimi.
La macchina per la formatura a freddo che acquisti oggi funzionerà per decenni se scegli le giuste specifiche. Inizia con la parte. Calcolare la forza, confermare la corsa, verificare l'altezza dello stampo e controllare l'area della tavola. Quindi guarda oltre la scheda tecnica per osservare la rigidità della macchina, il design del collegamento a ginocchiera e la capacità di servizio del fornitore. Una pressa a ginocchiera da 400 tonnellate ben costruita e ben supportata vale più di una macchina più grande di cui è difficile la manutenzione. Se valuti sistematicamente le macchine per la formatura a freddo, eviterai gli errori di acquisto più comuni: acquistare un tonnellaggio troppo basso, ignorare la deflessione del telaio e trascurare l'importanza della forza dell'espulsore e dell'accesso allo stampo. L'attrezzatura giusta manterrà il tuo impianto di produzione senza intoppi, con tassi di scarto più bassi e una qualità delle parti più uniforme di quella che puoi ottenere con qualsiasi altro metodo di formatura.


Un produttore di dispositivi di fissaggio di medie dimensioni ha recenteme...
Quando intendi produrre parti metalliche di medie o piccole dimensioni in ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate pe...
Uno stabilimento di fissaggio a Taizhou riceve una richiesta da un fornito...
Uno stampo di forgiatura a freddo raramente annuncia in anticipo il suo fa...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

