
Uno stabilimento di fissaggio a Taizhou riceve una richiesta da un fornitore automobilistico di primo livello: 8 milioni di viti a esagono incassato di grado 10.9, consegnate in quattordici mesi. Il percorso di lavorazione dell'impianto è troppo lento, le perdite di materiale troppo elevate e le proprietà di flusso del grano dei fili tagliati non soddisfano i requisiti di fatica. Una settimana dopo lo stabilimento firma l'ordine per l'attrezzatura per una pressa per formatura a freddo.
Questa sequenza viene ripetuta migliaia di volte in tutto il settore. Quando i volumi di produzione aumentano e il rapporto tra costo del materiale e manodopera è elevato, la risposta è lo stampaggio a freddo, e la macchina che lo esegue, la pressa per stampaggio a freddo, risulta essere una famiglia di presse con caratteristiche meccaniche ben precise piuttosto che un unico disegno generico.
In breve: una pressa per formatura a freddo è una macchina per la formatura dei metalli che modella materiale grezzo o in filo a temperatura ambiente utilizzando uno stampo e un'elevata forza di compressione, e la sua configurazione più efficace per lavori pesanti è la pressa a ginocchiera, che moltiplica la forza nella parte inferiore della corsa. Il resto di questo articolo spiega cosa significa, quali sono le varianti comuni, come confrontarle e come dimensionarne una per una parte reale.
Una pressa per formatura a freddo è una pressa che applica una forza di compressione al metallo a temperatura ambiente, facendo fluire plasticamente il materiale nella cavità dello stampo. Il processo non produce trucioli, non richiede il riscaldamento del pezzo ed è classificato come stampaggio a freddo quando la deformazione è grave. Estrusione, ricalcatura, coniatura e stiratura sono tutte operazioni tipiche. Il termine pressa per stampaggio a freddo è utilizzato in modo intercambiabile con pressa per stampaggio a freddo in molti cataloghi di apparecchiature.
La conclusione arriva innanzitutto: se il tuo pezzo è un bullone, un dado grezzo, una pista di cuscinetto, un perno sferico, un connettore elettrico o qualsiasi componente simmetrico realizzato in volumi superiori a 50.000 pezzi all'anno, la formatura a freddo lo produrrà quasi sempre più velocemente, con meno input di materiale e con proprietà meccaniche migliori rispetto alla lavorazione meccanica. La stampa è il fondamento di questa logica economica.
Tre fatti definiscono la tesi economica. Innanzitutto, la resa del materiale: la forgiatura a freddo utilizza dal 20 al 40% in meno di materiale rispetto alla lavorazione meccanica per lo stesso pezzo finito perché il metallo viene spostato anziché rimosso. In secondo luogo, la produttività: una singola pressa per stampaggio a freddo produce pezzi a una velocità da 20 a 200 colpi al minuto, a seconda delle dimensioni del pezzo e del tipo di macchina. Terzo, resistenza: poiché il flusso dei grani è continuo lungo il contorno del pezzo invece di essere tagliato, le prestazioni a fatica migliorano con un margine misurabile, spesso dal 20 al 30% nei test di fatica rispetto ai pezzi lavorati.
Ci sono anche condizioni al contorno. La formatura a freddo richiede che il materiale sia sufficientemente duttile da deformarsi a temperatura ambiente. Acciai a basso e medio tenore di carbonio, acciai legati da ricottura, acciai inossidabili della serie 300, leghe di alluminio fino a resistenza media e leghe di rame dominano l'elenco pratico. I materiali ad alto contenuto di carbonio o fragili non sono candidati. Anche la forza della pressa deve essere elevata rispetto a una pressa per stampaggio delle stesse dimensioni e la struttura della macchina deve essere altrettanto rigida. Questo è il motivo per cui l'acquirente sente la "pressa per formatura a freddo" come una categoria di apparecchiature dedicata anziché una pressa generica. Per uno sguardo più approfondito alla relazione tra processi, consultare la nostra nota di settore cosa fa una pressa per stampaggio a freddo prima di confrontare i modelli, perché lo stesso produttore che costruisce presse per stampaggio può costruire una linea di ginocchiera separata per la lavorazione a freddo.
Il principio di funzionamento di una pressa meccanica per formatura a freddo è semplice nel concetto. Un volano immagazzina energia di rotazione. Una frizione collega quell'energia a un treno di ingranaggi e gli ingranaggi azionano un meccanismo che converte la rotazione nel movimento alternativo di una slitta. La diapositiva porta il pugno; lo stampo è montato sul cuscino o sul letto. Quando la pressa esegue un ciclo, il punzone entra nella cavità dello stampo e forza il pezzo grezzo a fluire nella forma desiderata.
La variabile distintiva è il meccanismo che converte la rotazione in movimento di scorrimento. Una pressa a manovella standard utilizza un albero a gomiti: la slitta si muove più velocemente a metà corsa e rallenta vicino al punto morto inferiore e la forza disponibile aumenta gradualmente fino a un massimo molto vicino al fondo. Una pressa a ginocchiera utilizza una serie di maglie disposte in modo tale che mentre la manovella ruota, le maglie quasi si raddrizzano nella parte inferiore della corsa. In questa fase finale il vantaggio meccanico diventa enorme: una forza relativamente piccola proveniente dal treno di ingranaggi viene moltiplicata in una forza molto grande sulla slitta.
Questa disposizione meccanica produce esattamente la curva di forza necessaria per la formatura a freddo. Il ribaltamento, l'estrusione in avanti e la coniatura richiedono tutti la forza di picco negli ultimi millimetri della corsa, dopo che il materiale ha riempito lo stampo e si è indurito. La pressa a ginocchiera eroga un tonnellaggio elevato nella parte finale della corsa mantenendo bassa la velocità della slitta nel punto di contatto. Una bassa velocità al contatto significa una maggiore durata dello stampo e più tempo per il flusso del materiale invece che fratturarsi.
Un secondo vantaggio è la caratteristica "corsa bilanciata" spesso menzionata nelle schede tecniche della stampante a commutazione. Poiché la geometria della ginocchiera distribuisce uniformemente la velocità di contatto e l'accelerazione attraverso la zona di lavoro, la pressa non sbatte contro il pezzo grezzo in modo così brusco come farebbe una pressa a manovella con lo stesso tonnellaggio. Ciò riduce il martellamento nel telaio e spesso è correlato a una migliore coerenza dimensionale in un lotto.
C’è anche un aspetto energetico. Il volano è dimensionato per erogare l'energia di formatura senza eccessivi cali di velocità. Nel funzionamento continuo, il motore riaccelera il volano tra una corsa e l'altra. Se il motore non riesce a recuperare energia sufficiente nel tempo disponibile, la stampante si ferma a un tonnellaggio nominale inferiore a quello indicato sulla targa. Questo è il motivo per cui una linea di stampaggio a freddo deve valutare la capacità energetica in joule per colpo, non solo il tonnellaggio, punto su cui torneremo nella sezione delle specifiche.
Molte officine iniziano con una pressa a manovella per uso generico, tentano un'operazione di estrusione a freddo e segnalano la rottura dello stampo, il martellamento del telaio o una forza insufficiente alla fine della corsa. Le differenze non sono sottili.
Una pressa a manovella sviluppa una forza pari all'incirca al seno dell'angolo di manovella. La slitta raggiunge la velocità massima a metà corsa e la forza massima solo entro circa 15-30 gradi prima del punto morto inferiore. L'energia di lavoro viene erogata in un breve lasso di tempo. Una pressa a ginocchiera, al contrario, utilizza i collegamenti di raddrizzamento per produrre una forza elevata in tutta la parte inferiore della corsa, tipicamente oltre 40-60 gradi di rotazione della pedivella. La zona di formatura utilizzabile è più lunga e la forza è disponibile dove avviene effettivamente il lavoro.
In pratica, ciò cambia ogni decisione relativa al processo: la progettazione dell'utensile può utilizzare una portata di materiale più lenta ad alta pressione; lo stampo viene caricato in modo più uniforme; e la pressa è in grado di sopportare forti urti continui a frequenze di corsa più elevate senza lo stesso livello di vibrazioni. La tabella seguente riassume le differenze che un ingegnere di produzione dovrebbe verificare prima di selezionare una pressa per lavorazioni a freddo.
| Criteri | Pressa a manovella | Attiva/disattiva la pressione | Pressa idraulica |
|---|---|---|---|
| Forza vicino al punto morto inferiore | Massime solo nella parte finale da 15 a 30 gradi | Alto su un segmento di corsa inferiore più lungo | Massima forza in qualsiasi posizione della slitta |
| Velocità di scorrimento al contatto dello stampo | Relativamente alto | Basso e controllato | Regolabile, tipicamente basso |
| Frequenza della corsa | Alta (da 60 a 200 spm per telai piccoli) | Medio alto (da 30 a 80 spm per telai pesanti) | Basso (da 5 a 30 spm per lavori di formatura) |
| Consegna di energia | Volano, moderato | Volano, altamente efficace al punto morto inferiore | Flusso della pompa, continuo ma più lento |
| Più adatto a | Blanking, piegatura, tiraggio superficiale | Ribaltatura, estrusione, coniatura, forgiatura pesante a freddo | Componenti profondi, corse brevi, profili di forza variabili |
La formatura a freddo è una famiglia di processi, quindi anche la famiglia di macchine è varia. La scelta del tipo giusto è solitamente una questione di velocità di produzione, dimensioni della parte e profilo di forza. Le quattro configurazioni seguenti coprono la stragrande maggioranza delle installazioni industriali.
La pressa a ginocchiera meccanica è l'impostazione predefinita per i componenti del settore automobilistico e degli elementi di fissaggio: perni sferici, fermi per molle di valvole, semilavorati per ingranaggi e elementi di fissaggio strutturali. Combina la velocità di una pressa meccanica con le elevate caratteristiche di forza inferiore sopra descritte. La gamma di forza che copre la maggior parte dei pezzi va da 100 a 1000 tonnellate, con lunghezze di corsa comprese tra 50 e 200 mm. Per i pezzi ad alto volume, una singola pressa a ginocchiera è straordinariamente efficiente perché il tempo di ciclo è breve e il processo è completamente automatico una volta alimentati i pezzi.
Le presse idrauliche hanno un vantaggio diverso: non sono limitate da una curva di movimento della slitta fissa. La velocità della slitta e il tempo di sosta possono essere programmati sull'intera corsa e la forza completa è disponibile in qualsiasi posizione, non solo in prossimità del punto morto inferiore. Ciò è importante per le estrusioni in avanti lunghe e per i componenti con caratteristiche profonde in cui la deformazione inizia nelle prime fasi della corsa. Il prezzo è la velocità e l’efficienza energetica. Le presse idrauliche funzionano a una frazione delle corse al minuto di una pressa a ginocchiera e il sistema di pompa consuma continuamente energia elettrica anche quando la pressa è inattiva tra un ciclo di produzione e l'altro.
Una regola empirica ricavata dalla pratica di preventivazione reale: se il pezzo può essere prodotto con una corsa di lavoro di 50 mm e il volume annuo supera circa 100.000 pezzi, una pressa a ginocchiera meccanica offrirà il costo per pezzo più basso. Le macchine idrauliche hanno senso dal punto di vista economico quando le dimensioni dei lotti sono piccole, il componente è lungo o gli utensili necessitano della flessibilità necessaria per far funzionare stampi diversi a diversi livelli di forza su una macchina.
Le servopresse sostituiscono il volano e la frizione con uno o più servomotori di grandi dimensioni collegati alla trasmissione. Il software controlla il movimento della slitta; l'utente può programmare un avvicinamento veloce, una pressatura lenta, una sosta al punto morto inferiore e un ritorno veloce. Per la formatura a freddo, il servocontrollo riduce la velocità di contatto quasi a zero, garantendo alla durata dello stampo e alla tolleranza del pezzo un ulteriore passo avanti nel miglioramento. Le servopresse inizialmente costano di più e l’impianto elettrico deve far fronte ai picchi di energia sia in entrata che in uscita dal motore. Per i componenti di precisione, le presse a ginocchiera servo sono l'opzione con le prestazioni più elevate e la stessa fabbrica che costruisce presse meccaniche standard spesso offre una versione servo in tutta la sua linea di prodotti. Il principio di azionamento semplifica inoltre l'impostazione dello stampo, poiché la slitta può essere spostata e posizionata senza effettuare la corsa completa.
Per gli elementi di fissaggio, la macchina preferita non è affatto una pressa a stazione singola ma una formatrice a freddo multistazione, spesso chiamata testata a freddo. Il filo viene alimentato da una bobina, raddrizzato, tagliato a misura, trasferito attraverso da due a sei matrici e ribaltato in un bullone, una vite, un dado grezzo o una forma speciale in una serie di stazioni. La velocità di produzione raggiunge diverse centinaia di pezzi al minuto per i piccoli elementi di fissaggio. La forza di formatura per stazione è inferiore rispetto a quella di una singola operazione di ricalcatura pesante, quindi un volume annuale elevato può giustificare questa macchina anche con un tonnellaggio relativamente basso per stazione.
La logica di selezione può essere espressa in una frase: le presse a ginocchiera a stazione singola gestiscono componenti grandi o complessi; i formatori multistazione possiedono il mondo degli elementi di fissaggio di piccole dimensioni e ad alto volume; le presse idrauliche coprono lavori a corsa lunga o di breve durata; le servopresse perfezionano le condizioni di lavorazione e la stabilità del processo di tutti i tipi precedenti.
Quando un preventivo della pressa arriva sul tavolo, elenca il tonnellaggio della targhetta, la corsa, la frequenza della corsa, l'area del tavolo e l'altezza di chiusura. Per una pressa per formatura a freddo, l'acquirente deve controllare una seconda serie di parametri che determinano se la macchina formerà effettivamente il pezzo giorno dopo giorno.
Il tonnellaggio di targa non è un unico numero universale. La maggior parte delle macchine da stampa meccaniche valuta il tonnellaggio ad una posizione sopra il punto morto inferiore, tipicamente 5 mm per le macchine da stampa più piccole e da 10 a 13 mm per i telai industriali più grandi, seguendo le convenzioni comuni utilizzate nel JIS e in altri standard di stampa. La forza in prossimità del punto morto inferiore è superiore al valore nominale, ma solo all'interno della corsa di lavoro. Quando confronti i preventivi di diversi fornitori, chiedi la curva della forza: il tonnellaggio utilizzabile all'altezza di chiusura dello stampo conta più del massimo al punto morto.
Le operazioni di formatura a freddo si dividono in base ai requisiti di corsa. La ricalcatura e la coniatura necessitano di una corsa breve, spesso da 30 a 60 mm, perché la deformazione è concentrata negli ultimi millimetri. L'estrusione in avanti beneficia di una corsa disponibile più lunga, da 100 a 200 mm, per adattarsi alla lunghezza del pezzo e alla corsa del punzone. La frequenza della corsa indica i cicli continui massimi al minuto. Una pressa a ginocchiera pesante da 260 a 400 tonnellate solitamente produce da 25 a 40 spm; una pressa da 60 a 110 tonnellate per componenti più piccoli può funzionare da 40 a 70 spm. Controllare la velocità alla lunghezza della corsa effettiva perché alcune specifiche elencano i valori solo alla corsa minima.
La forza di formatura a freddo è continua e intensa, a differenza della tranciatura, dove il carico collassa quando il materiale si frattura. Il telaio deve resistere alla deflessione in due direzioni: compressione verticale e ribaltamento angolare sotto carichi decentrati. Le presse a telaio chiuso hanno una rigidità naturalmente elevata; le presse a telaio aperto si flettono in modo misurabile e sono consigliate solo quando il carico di formatura è piccolo o centrato. Un parametro di qualità comune è la deflessione angolare inferiore a 1/10.000 rad sotto il carico centrale nominale misurato sulla superficie della slitta. Se una scheda tecnica non include questo valore, è giusto chiedere.
Le guide a otto lati montate sono la soluzione abituale per le presse di precisione; alcune presse a ginocchiera pesanti utilizzano piastre guida rivestite in bronzo regolabili per il gioco. Una guida più stretta mantiene il punzone allineato con la matrice ad ogni corsa e diventa più importante quando le parti hanno zone di estrusione lunghe o richiedono un punzone di espulsione dal lato opposto. L'altezza regolabile dello stampo è altrettanto importante: gli stampi per formatura a freddo si usurano e sarà necessario aumentare l'altezza dello stampo man mano che si rilavorano gli utensili.
L'energia del volano disponibile per corsa è, in molti casi, la specifica che definisce la pressa prima del tonnellaggio. L'energia di deformazione per una parte forgiata a freddo può essere calcolata dall'area sotto la curva forza-spostamento. Per un tipico componente di medie dimensioni, il numero è compreso tra 5 e 30 kJ per corsa. La pressa deve fornire almeno quella quantità, con un margine operativo di circa il 30%, e il motore deve riaccelerare il volano quasi alla massima velocità tra una corsa e l'altra. Un metodo semplice consiste nel confermare tre numeri: energia nominale per corsa in kN·m, che equivale a kJ; il lavoro richiesto da parte tua; e la frequenza effettiva della corsa continua.
Gli utensili per la formatura a freddo possono incepparsi se manca un pezzo grezzo o se l'inserto dello stampo si rompe. La protezione idraulica da sovraccarico sulla slitta arresta la pressa prima che il danno raggiunga il telaio. Sul lato della sottostruttura deve essere specificata una forza di espulsione o di espulsione del pezzo finito; un componente formato a freddo può aderire allo stampo con una forza equivalente al 10-20% della forza di formatura e senza un potente eiettore la fase di estrazione diventa il collo di bottiglia.
Le presse per lo stampaggio a freddo sono macchine di produzione e il modo migliore per capire se si adatta alla progettazione è guardare le parti che vengono realizzate su di esse. Il denominatore comune è la forma data dal flusso plastico: la forma esterna è determinata dalla cavità della matrice, quella interna dal punzone.
I veicoli automobilistici e commerciali sono i maggiori consumatori. I perni sferici, le estremità dei tiranti, i fermi delle molle delle valvole, i fermi del mozzo delle ruote, i componenti delle cinture di sicurezza, le piste dei cuscinetti, gli sbozzi degli ingranaggi e molti degli elementi di fissaggio ad alta resistenza in un vano motore sono forgiati a freddo. Il motivo non sono solo i materiali; è stanchezza. Un perno sferico forgiato a freddo con flusso continuo dei grani si rompe meno spesso sotto carico ciclico rispetto ad uno lavorato a macchina della stessa qualità.
L'industria elettronica ed elettrica appare più recentemente nell'elenco. I connettori dei terminali della batteria, le sbarre collettrici, i contatti delle prese, i nuclei dei relè e gli sbozzi dei pignoni per i meccanismi di bloccaggio sono realizzati su presse a ginocchiera o presse idrauliche. Una variante specifica è l'applicazione di formatura di gusci di batterie: i gusci cilindrici per alloggiamenti di batterie vengono trafilati e stirati su presse ad alto tonnellaggio, con differenze di precisione visibili nell'uniformità dello spessore delle pareti.
Gli elementi di fissaggio rimangono il segmento più visibile. Bulloni da M4 a M36, viti a esagono incassato, dadi esagonali, dadi flangiati, rivetti, viti per legno e plastica e parti filettate personalizzate sono formati in testate multistazione per piccole dimensioni e su presse a ginocchiera singola per dimensioni più grandi dello standard. La tabella seguente elenca le finestre di forza tipiche che un'officina incontra quando fa un preventivo di componenti formati a freddo.
| Categoria della parte | Materiale tipico | ca. intervallo di forza (tonnellate) | Tipo di macchina tipica |
|---|---|---|---|
| Piccoli elementi di fissaggio da M4 a M10 | 1022, 10B21, 304 | da 10 a 60 | Intestazione multistazione |
| Bulloni e dadi da M12 a M24 | 1035, 1045, 4140 | 60-250 | Attiva/disattiva o intestazione |
| Perni sferici e parti dello sterzo | SAE 1541, 4140 | da 100 a 400 | Attiva/disattiva la pressione |
| Piste dei cuscinetti e semilavorati per ingranaggi | 52100, 8620 | 200-600 | Attiva/disattiva la pressione |
| Gusci di batterie, tubi a pareti spesse | Alluminio, nastro d'acciaio | da 250 a 800 | Idraulico o a ginocchiera a telaio chiuso |
Nessun produttore selezionerà una macchina da stampa solo da un tavolo, ma una prima stima mantiene la conversazione onesta. Il punto di partenza è il modello sconvolgente. Per una semplice operazione di ricalcatura, la forza richiesta è approssimativamente pari all'area della testa finita moltiplicata per lo sforzo di scorrimento del materiale al termine della deformazione, moltiplicato per un fattore che tiene conto dell'attrito e della forma. Solitamente il coefficiente è compreso tra due e quattro per la lavorazione a freddo.
Ecco un esempio tratto da una citazione reale. Un cliente forma una testa esagonale con una chiave di 20 mm su un pezzo grezzo di acciaio AISI 1045 ricotto di 12 mm di diametro. L'area dell'esagono è di circa 346 mm². Lo stress da flusso del 1045 dopo un moderato lavoro a freddo è di circa 800 MPa. Un coefficiente conservativo di 2,5 dà una forza di formatura di 346 mm² moltiplicata per 800 MPa moltiplicata per 2,5, che equivale a circa 690 kN. Sono 70 tonnellate al punto morto inferiore. Aggiungendo un margine di sicurezza del 30% e tenendo conto dell'attrito dello stampo, la dimensione della pressa consigliata è compresa tra 100 e 110 tonnellate. Una pressa a ginocchiera a telaio aperto da 110 tonnellate è una scelta comoda; una pressa da 60 tonnellate mostrerebbe prestazioni marginali.
L'estrusione in avanti è stimata diversamente. La forza dipende dal rapporto di riduzione. Una barra di 25 mm di diametro estrusa a 18 mm dà una riduzione dell'area di circa il 48%. La deformazione equivalente viene calcolata dal rapporto delle aree e per l'acciaio a medio carbonio la pressione al punzone, compreso l'attrito, è compresa tra 1200 e 1800 MPa. Moltiplicando la pressione del punzone per l'area della sezione trasversale originale di 491 mm² si ottengono da 590 a 880 kN, ovvero da 60 a 90 tonnellate. Con un certo margine, una macchina da 130 a 160 tonnellate rappresenta una prima scelta ragionevole. Se l'estrusione è lunga, la lunghezza della corsa e la classe di energia devono essere controllate separatamente.
Le parti con la massima precisione aggiungono un secondo vincolo. Quando la tolleranza del pezzo è inferiore a 0,05 mm, la rigidità della pressa, la guida della slitta e la stabilità della temperatura della macchina diventano più rilevanti del calcolo del tonnellaggio. Un telaio chiuso a bassa deflessione con guida su otto lati costa di più ma mantiene la tolleranza molto più a lungo per tutta la vita dell'utensile.
Una regola pratica per quotare è seguire questa sequenza:
Se il tonnellaggio risultante rientra nel 20% del valore di un modello di pressa, passa al modello successivo. Una pressa per formatura a freddo spinta al 95% della sua capacità utilizzabile perderà margine energetico e si verificheranno problemi di stallo nel calore della produzione pomeridiana.
Quando le specifiche della macchina da stampa saranno chiare, rimane la questione di chi la costruirà e in quale configurazione. I seguenti punti derivano dal confronto di più preventivi e dai problemi che compaiono dopo l'installazione.
Per qualsiasi carico di formatura a freddo superiore a 100 tonnellate, preferire una struttura a telaio chiuso quando il budget lo consente. I telai chiusi sono dimensionalmente stabili sotto carichi laterali e consentono una maggiore precisione nel tempo. Se è necessario un telaio aperto per l'accessibilità degli utensili, verificare che il telaio non sia sottoposto a sollecitazioni e che il basamento e la slitta siano lavorati contemporaneamente per mantenere il riferimento di allineamento. Chiedere se il fornitore vende lo stesso design del telaio in una versione con stampaggio standard e in una versione con stampaggio a freddo; la differenza spesso risiede in una guida di scorrimento più lunga, lardoni più pesanti e un letto rinforzato.
La formatura a freddo sottopone l'azionamento a un forte shock. Una frizione multidisco in bagno d'olio genera una maggiore capacità termica ed è la scelta comune per carichi continui elevati; una frizione a secco è accettabile per presse più piccole e tirature brevi. Confermare che la pressa sia in grado di produrre il tonnellaggio nominale in modo continuo alla frequenza di corsa che si prevede di eseguire, non solo nei test a corsa singola.
Gli acquirenti di macchine da stampa moderne si aspettano un controller logico programmabile con touchscreen a colori, memorizzazione dei parametri di impostazione dello stampo e un monitor del carico che registri il tonnellaggio effettivo ad ogni corsa. Il monitor del carico non è un lusso: protegge l'utensile e segnala all'operatore quando la trafila si usura. Confermare inoltre che il controller supporti il tipo di sistema di alimentazione, sia esso un alimentatore a bobina, un alimentatore a barre, un sistema di trasferimento o una cella robotizzata di prelievo e posizionamento, e che il fornitore possa integrare l'interfaccia di automazione durante la messa in servizio.
I tempi di inattività della formatura a freddo sono dominati dai cambi degli stampi. Un sistema di cambio rapido degli stampi, un set di espulsori ben progettato e un piano di stampa con sufficienti scanalature a T riducono il tempo di configurazione in modo significativo. Se la parte è prodotta con olio o con un lubrificante idrosolubile, la pressa deve essere dotata di scarico, coppa e connessione opzionale per l'estrazione della nebbia necessari per una disposizione delle celle pulita.
Per una macchina che funzionerà su due turni per molti anni, il fornitore è importante tanto quanto le specifiche. Cerca un produttore con una produzione integrata: struttura della casa, fusione, lavorazione meccanica, linee di assemblaggio e un team di assistenza che risponde alle domande tecniche durante la prevendita. Una verifica utile in loco è se il fornitore controlla la lavorazione di precisione della slitta e del bancale sulle stesse macchine utensili, poiché ciò determina le tolleranze di parallelismo che durano per tutta la vita della pressa. Un fornitore competente documenterà anche il proprio sistema di gestione della produzione e le certificazioni di qualità, quindi chiedi sia il certificato che l'ultimo rapporto di audit durante le negoziazioni.
Le presse per formatura a freddo funzionano duramente e la differenza tra macchinari ben mantenuti e trascurati si manifesta nella durata dello stampo e nella consistenza delle parti entro sei mesi.
I controlli giornalieri riguardano il sistema di lubrificazione: livello dell'olio, pressione di circolazione e stato del filtro. Le maglie a ginocchiera sopportano pressioni estremamente elevate sui perni e un'interruzione della lubrificazione di pochi minuti può rigare permanentemente le superfici dei perni di maglia. Un pratico calendario di manutenzione si presenta così:
Il guasto più comune nella formatura a freddo non è la rottura del telaio ma la deriva termica. Lunghi cicli di produzione generano calore nei cuscinetti della ginocchiera, che espande il telaio e modifica l'altezza di chiusura. Le macchine progettate per il lavoro continuo a freddo compensano con un flusso di lubrificazione automatica che porta via anche il calore, e il sistema di controllo monitora la temperatura del telaio. Discutere la stabilità termica con il produttore prima dell'acquisto, soprattutto se l'officina non è a temperatura controllata.
La sicurezza fa parte del funzionamento: controlli antiripetizione a due mani, una barriera fotoelettrica o una protezione fissa e un interblocco del freno meccanico sono requisiti di base. Gli stampi per formatura a freddo espellono il materiale ad alta velocità e chiplees non significa chipless; La protezione contro pezzi di filo proiettati o nebbia di lubrificante rientra nello stesso concetto di sicurezza della slitta stessa.
La prima risposta alla domanda sui costi è: le presse per formatura a freddo costano di più, a parità di tonnellaggio nominale, rispetto alle normali presse per stampaggio, perché il telaio, la guida e la trasmissione sono più pesanti. La seconda risposta è che gli aspetti economici vengono solitamente decisi dal materiale e dalla velocità, non dal prezzo della stampa.
Una tipica pressa per formatura a freddo a ginocchiera di medio tonnellaggio nella gamma da 160 a 400 tonnellate richiede un esborso di capitale iniziale dello stesso ordine di altre presse industriali di quella classe e il calcolo del rimborso dovrebbe includere attrezzature, installazione, formazione e il primo set di pezzi di ricambio. Il costo di esercizio per pezzo, tuttavia, diminuisce drasticamente con l'aumentare del volume perché l'utilizzo del materiale sale dal 40 al 60% nella lavorazione meccanica al 75-95% nella formatura a freddo.
Un modello semplice: un pezzo lavorato perde il 50% della barra iniziale sotto forma di trucioli. Se l’acciaio costa una quota significativa del prezzo di vendita e l’impianto produce 500.000 pezzi all’anno, il solo materiale recuperato può giustificare la differenza di pressatura entro due anni, senza contare il tempo ciclo. Nella realtà di officina la decisione prevede anche l'inserimento della macchina nella linea di produzione esistente. Pertanto un'analisi responsabile dei costi si basa sempre sulla parte specifica piuttosto che su una dichiarazione generale.
Il budget di capitale e la pianificazione dello spazio dovrebbero considerare anche le attrezzature di alimentazione: culla per bobine, raddrizzatore, alimentazione, trasportatore di scarti e un sistema di movimentazione dei pezzi. Questi sistemi periferici rappresentano spesso dal 20 al 35% dell'investimento nella macchina da stampa e sono invisibili in fase di offerta. Gli acquirenti che saltano questo passaggio si ritrovano con una rotativa che esegue un turno perché gli operatori non riescono a mantenerla alimentata.
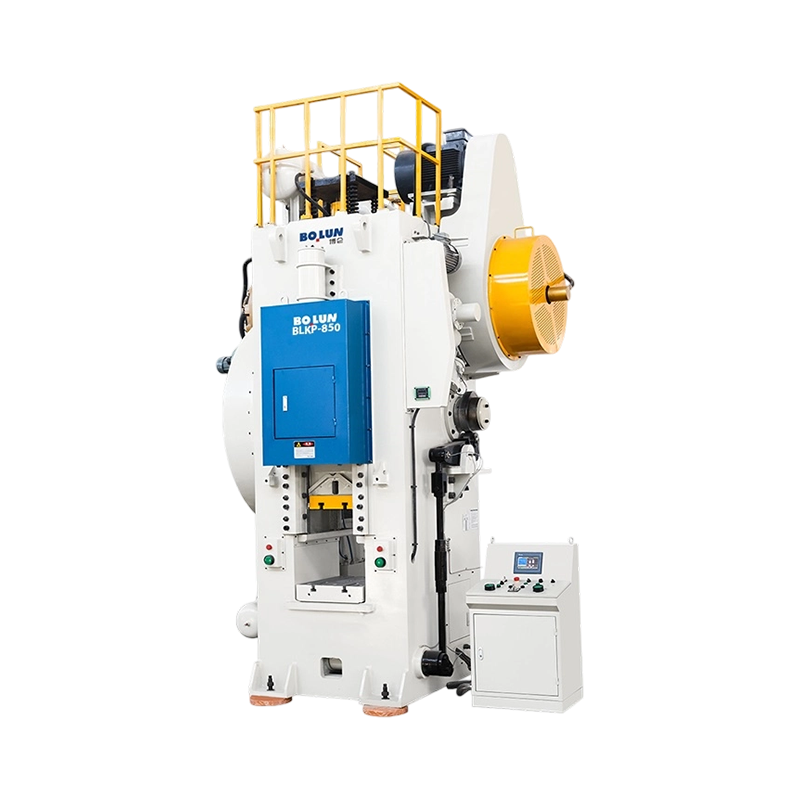
Un modo pratico per radicare la discussione è osservare una famiglia di prodotti reali costruiti appositamente per lo stampaggio a freddo. Bolun High-Precision Machinery produce la serie BLKP di presse elettriche a ginocchiera per stampaggio a freddo, che copre capacità nominali di 260, 400, 650 e 850 tonnellate. La serie è un esempio diretto delle priorità di progettazione sopra descritte: una trasmissione a ginocchiera per un'elevata forza di deformazione, una corsa bilanciata per un movimento controllato della slitta e una struttura del telaio per carichi pesanti per il funzionamento industriale continuo.
Il BLKP260 è il modello entry nella gamma pesante. È posizionato per lavori di ricalcatura e di piccola estrusione, dove la sua agile precisione e la stabilità del sistema a ginocchiera consentono uno stretto controllo dimensionale su componenti ad alto volume. Gli impianti che producono elementi di fissaggio medi, piste di cuscinetti di piccole dimensioni e parti di connessione elettrica in genere iniziano la loro linea di stampaggio a freddo con questa capacità.
 Pressa a ginocchiera per forgiatura a freddo Agile Precision BLKP-260 Questa pressa a ginocchiera da 2600 kN è adatta alla formatura di precisione ad alta velocità di piccole parti. La sua velocità di scorrimento ridotta vicino al punto morto inferiore supporta la deformazione controllata, ideale per i lavori di ricalcatura e piccola estrusione qui descritti. Visualizza il prodotto →
Il BLKP400 aggiunge una corsa bilanciata, che è importante quando il materiale deve viaggiare attraverso una cavità dello stampo più lunga: la forza di scorrimento rimane sulla parte attraverso l'intera zona di formatura, quindi lo stampo si riempie completamente senza rompere gli angoli. È una scelta comune per prigionieri sferici, estremità di tiranti e componenti di freni e sterzo per autoveicoli.
 Pressa a ginocchiera per forgiatura a freddo a corsa bilanciata BLKP-400 Con una capacità di 4.000 kN e un meccanismo a snodo, questo modello migliora il flusso del materiale per la ricalcatura, la coniatura e il dimensionamento. La sua corsa bilanciata aiuta a riempire completamente le cavità più lunghe dello stampo, un vantaggio fondamentale per i perni sferici e i componenti dello sterzo. Visualizza il prodotto →
Nella fascia alta, BLKP650 e BLKP850 sono macchine per uso industriale per estrusioni di grandi dimensioni, grezzi per ingranaggi pesanti e pezzi formati a pareti spesse. L'elevata capacità di deformazione e il telaio rinforzato assorbono il carico ripetuto di grandi riduzioni della sezione trasversale a velocità di corsa continue. La serie BLKP completa è documentata nelle pagine dei prodotti Bolun e il team di tecnici delle vendite può mappare la parte specifica su un modello dopo aver esaminato il disegno.
 BLKP-650 Pressa per forgiatura a freddo ad alta deformazione per impieghi gravosi Questa macchina da 6500 kN gestisce la compressione pesante e lo stampaggio a freddo profondo con una corsa di pressione di 8 mm ed eiettore integrato. Il suo telaio rinforzato e il sistema di sicurezza di rilevamento del carico sono adatti a estrusioni di grandi dimensioni e parti a pareti spesse nelle operazioni industriali. Visualizza il prodotto →
Il background di Bolun supporta questa affermazione: l'azienda produce attrezzature per la formatura dei metalli da oltre due decenni, gestisce un'intera catena di produzione dalla progettazione e lavorazione dei componenti principali fino all'assemblaggio finale e mantiene un ampio catalogo di presse di tipo aperto, chiuso e per scopi speciali. Quel catalogo completo, disponibile sul sito web dell'azienda, è importante per un acquirente perché la stessa fabbrica può fornire non solo la pressa per stampaggio a freddo ma anche le presse per stampaggio e le servopresse per le operazioni adiacenti nello stesso stabilimento.
La pressa per formatura a freddo non è una macchina di nicchia; è il processo di produzione più economico per un ampio elenco di componenti le cui forme sono simmetriche, i cui volumi sono elevati e i cui materiali sono sufficientemente duttili. Il cuore tecnico è il meccanismo a ginocchiera: posiziona il tonnellaggio esattamente dove avviene il lavoro di formatura, protegge gli stampi rallentando lo scorrimento al contatto e offre al progettista dell'utensile una finestra di forza prevedibile. Il processo di selezione inizia con una stima della forza, passa a un confronto trasparente delle definizioni di tonnellaggio, corsa, rigidità, energia e guida e termina con una partnership con un produttore di cui hai verificato la produzione del telaio e il sistema di qualità.
La serie Bolun BLKP mostra come appare una moderna pressa per formatura a freddo a ginocchiera nella gamma da 260 a 850 tonnellate, e il catalogo più ampio dell'azienda copre le macchine per stampaggio, servo e imbutitura che solitamente circondano una cella di formatura a freddo. Quando arriva il disegno di una parte e il volume giustifica il processo, il passo successivo più pratico è inviare il disegno e le condizioni operative alla fabbrica per un'analisi del tempo di ciclo e del tonnellaggio. È così che l'acquisto di una macchina da stampa diventa una decisione di produzione, e una decisione di produzione diventa una posizione di costo competitiva.


Progettazione a punto singolo Un collegame...
Un responsabile di produzione di uno stabilimento di componenti metallici ...
Nella produzione moderna, la forgiatura a freddo è ampiamente utilizzata nell...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate pe...
Cos'è una pressa elettrica? A La pressa elettrica, chiama...
Metti una accanto all'altra una pressa da 160 tonnellate a telaio ape...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

