
Un produttore di dispositivi di fissaggio di medie dimensioni ha recentemente dovuto affrontare un problema familiare: i suoi torni CNC consumavano barre in un rapporto di quasi tre chilogrammi di acciaio consumati per ogni chilogrammo di bulloni spediti. L'impianto ha sostituito il suo bullone esagonale M6 più popolare con una macchina per stampaggio a freddo e l'economia è cambiata rapidamente. L'utilizzo del materiale è salito oltre il 95%, la produzione è passata da circa dieci pezzi al minuto a diverse centinaia e i bulloni finiti sono diventati più resistenti perché la formatura a freddo ha indurito la testa e il gambo.
Questo è l’argomento principale a favore dell’utilizzo di una macchina per stampaggio a freddo: rimodella il metallo invece di tagliarlo via, e lo fa senza calore, ad alta velocità e con eccellente ripetibilità. Le macchine per stampaggio a freddo producono viti, bulloni, rivetti, perni, terminali e un'ampia gamma di piccoli componenti ingegnerizzati per i mercati automobilistico, elettrico, degli elettrodomestici e dell'edilizia. Se stai valutando se una macchina di questo tipo è adatta alla tua fabbrica, questa guida copre i fondamenti del processo, le configurazioni della macchina, le decisioni relative alle specifiche che contano e le insidie dell'approvvigionamento che determinano se l'investimento viene effettivamente ripagato.
Una macchina per stampaggio a freddo è una pressa per la formatura dei metalli che modella la vergella in parti solide a temperatura ambiente. La macchina estrae il filo da una bobina, lo raddrizza, alimenta una lunghezza esatta, taglia un pezzo grezzo e quindi lo inserisce negli stampi con uno o più punzoni. Ciascuna stazione di fustellatura ribalta o estrude il materiale finché il pezzo grezzo non raggiunge la sua geometria finita. La parola "intestazione" deriva dall'applicazione originale: ribaltare l'estremità di un chiodo o di una vite grezza per formare una testa. Le macchine moderne lo fanno ancora, ma possono anche tagliare, coniare, estrudere prese interne, ridurre i gambi e creare parti complesse attraverso più stazioni in un ciclo.
L'intestazione a freddo è una sottocategoria dello stampaggio a freddo. La forgiatura a freddo copre qualsiasi deformazione plastica del metallo al di sotto della sua temperatura di ricristallizzazione; La stampaggio a freddo si riferisce specificamente alla formatura ad alta velocità e in più stazioni di filo o barra in parti piccole, per lo più assialsimmetriche. In termini pratici, una macchina per stampaggio a freddo sta ai componenti solidi come una pressa per stampaggio sta alla lamiera: è lo strumento di produzione dedicato e ad alta efficienza per questo lavoro.
Le macchine si dividono in due grandi famiglie. Le testate a freddo orizzontali, note nella produzione di chiodi e viti, alimentano il filo lungo un asse orizzontale e sono estremamente veloci. Le presse verticali per formatura a freddo, spesso costruite come presse a ginocchiera, gestiscono fili più pesanti, grezzi più grandi e parti che necessitano di più energia di formatura. Entrambe le famiglie deformano il materiale mediante pressione meccanica e si basano sugli stessi principi metallurgici.
Indipendentemente dalla marca o dalla configurazione, ogni operazione di stampaggio a freddo segue la stessa sequenza:
Una tipica vite a testa esagonale di dimensione M6 inizia con un filo da 5,5 mm. Il pezzo grezzo viene tagliato a misura, quindi risvoltato in tre matrici: la prima preforma la testa, la seconda la allarga avvicinandola al diametro finale, la terza conia l'esagono e uno smusso mentre un punzone forma la presa interna per estrusione all'indietro. Tutta la sequenza dura pochi decimi di secondo. Le macchine moderne producono tra 100 e 700 parti al minuto, con le parti più leggere che lavorano nella fascia più alta.
Il fattore limitante è la deformazione, non il tempo ciclo. Ciascuna stazione può aumentare l'area della sezione trasversale del pezzo grezzo solo fino a un certo punto prima che il materiale si deformi o si indurisca oltre la sua duttilità. Ecco perché la scelta della macchina dipende più dalla deformazione totale richiesta e dalla forza di formatura che dalla velocità massima pubblicizzata.
La piegatura a freddo si basa su due meccanismi di deformazione che spesso agiscono insieme nella stessa parte.
Sconvolgente compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Estrusione moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
L’incrudimento determina quanto lontano può spingersi il processo. Ogni incremento della deformazione plastica aumenta il carico di snervamento e la durezza del metallo. Nell'acciaio a basso tenore di carbonio, la riduzione totale può raggiungere il 75-80% prima che sia necessaria la ricottura. Nei materiali inossidabili o altolegati il limite è molto più basso. Una buona pratica di stampaggio a freddo mantiene la deformazione per stazione al di sotto della duttilità disponibile del materiale e tratta la durezza finale incrudita come una caratteristica di progettazione piuttosto che come un incidente. Per gli elementi di fissaggio filettati, quella resistenza aggiuntiva è spesso esattamente ciò che richiede la stampa.
La disposizione fisica di una macchina per lo stampaggio a freddo determina la gamma di parti che può gestire in modo economico.
Le testate orizzontali sono le macchine classiche dell'industria dei fissaggi. Il percorso del cavo è diritto e orizzontale, il pistone di direzione si muove orizzontalmente e i meccanismi di interruzione e trasferimento funzionano a velocità molto elevate. Eccellono nelle parti di piccole dimensioni: chiodi, viti, rivetti, perni corti e geometrie simili. Il loro limite è rappresentato dalle dimensioni e dalla massa del pezzo, poiché i pezzi grezzi di grandi dimensioni diventano difficili da guidare e movimentare orizzontalmente a velocità elevata.
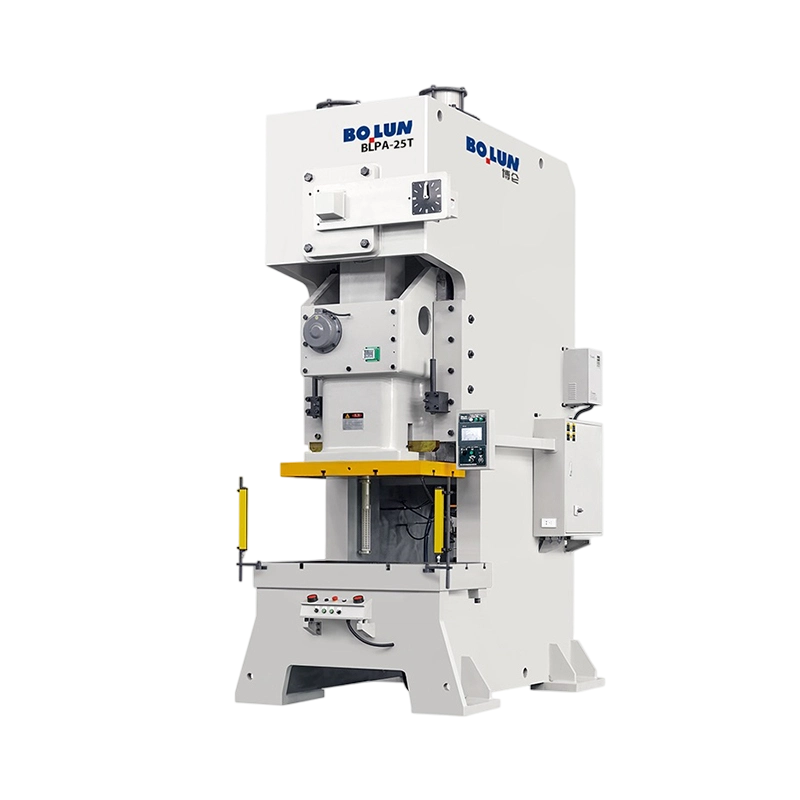
Le presse verticali lavorano fili più pesanti e pezzi più grandi. Il pistone si muove verticalmente secondo la stessa geometria di una pressa convenzionale. Poiché il telaio assorbe le forze di reazione in modo simmetrico, le macchine verticali ottengono un migliore allineamento punzone-matrice e sono più facili da integrare con robot, alimentatori automatici e attrezzature pesanti. La costruzione a telaio chiuso, a volte chiamata telaio a O, resiste meglio alla deflessione rispetto a un telaio a C aperto ed è preferita per lavori di formatura a freddo ad alto tonnellaggio.
Il sistema di azionamento conta tanto quanto il layout. Le macchine a manovella sono semplici, veloci ed efficienti, con una velocità di scorrimento che segue una curva sinusoidale e raggiunge un picco vicino a metà corsa. Le macchine a ginocchiera utilizzano un collegamento che moltiplica la forza quando la slitta si avvicina al punto morto inferiore. Una pressa a ginocchiera produce una forza enorme a bassa velocità di scorrimento attraverso la zona di formatura, migliorando il riempimento dello stampo e riducendo i carichi di impatto. Ecco perché le presse a ginocchiera dominano le applicazioni di stampaggio a freddo verticale: la loro curva forza-corsa soddisfa i requisiti di stampaggio a freddo ad alta deformazione e ad alta energia.
Le presse servocomandate sostituiscono il volano e la frizione con servomotori ad azionamento diretto. Il movimento della slitta diventa programmabile, in modo che la macchina possa fermarsi sul fondo, cambiare velocità a metà corsa e seguire una curva di formatura personalizzata. La servotecnologia si sta diffondendo nella formatura a freddo perché riduce i tempi di ciclo per le parti multifase e protegge gli stampi costosi dai carichi d'urto.
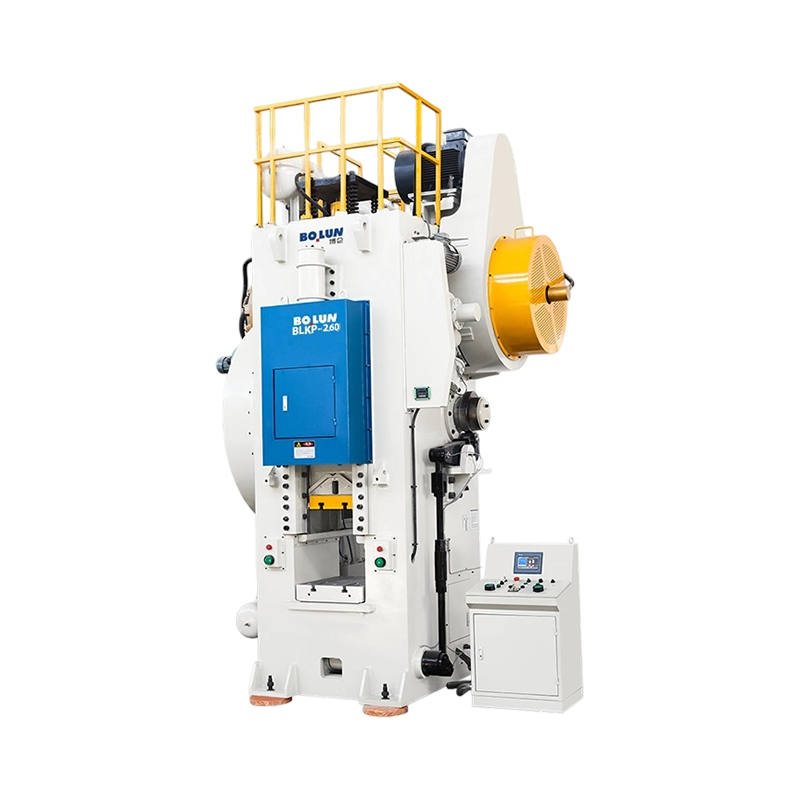
Puoi leggere di più a riguardo cos'è una pressa per stampaggio a freddo nelle nostre note di settore. Tra le linee di presse industriali per forgiatura a freddo, la serie BLKP a ginocchiera per forgiatura a freddo utilizza la trasmissione a ginocchiera per una corsa bilanciata e un'elevata capacità di deformazione, un design che si adatta alle parti che richiedono forza sostenuta attraverso una lunga distanza di formatura.
 Pressa per stampaggio a freddo a ginocchiera BLKP-400 con capacità di 4000 kN Questa pressa a articolazione da 4000 kN offre opzioni di corsa da 160 o 180 mm e una regolazione elettrica della slitta con bloccaggio idraulico, che la rende adatta per ricalcatura, coniatura e dimensionamento dove è importante una forza bilanciata su lunghe distanze di formatura. Visualizza il prodotto →
La selezione del materiale è la prima cosa da fare in un progetto di stampaggio a freddo, perché determina i carichi di formatura, la durata dell'utensile e se le parti si rompono o si piegano.
La maggior parte delle parti stampate a freddo sono realizzate con filo di acciaio a basso tenore di carbonio in gradi come SAE 1008, 1010 e 1018. Questi gradi hanno una bassa sollecitazione di flusso, un'elevata duttilità e sono facili da formare in stampi multistazione. Le qualità a medio carbonio come 1035 e 1045 aumentano la resistenza dei pezzi finiti ma richiedono forze di formatura notevolmente più elevate. Gli acciai legati, incluso il 4037 e i gradi trattati con boro come 10B21 e 10B33, sono specificati laddove sono richieste le classi di proprietà degli elementi di fissaggio 8.8, 9.8 o 10.9. Gli acciai inossidabili come 304, 316 e 410 si formano bene ma si induriscono in modo aggressivo, quindi necessitano di più stazioni di formatura e di una lubrificazione più robusta. Il filo non ferroso, comprese le leghe di alluminio 6061 e 5056, ottone, rame e rame berillio, è comune per componenti elettrici, terminali e hardware resistente alla corrosione.
Le proprietà del materiale impostano anche le dimensioni della macchina. All’aumentare del contenuto di carbonio, del contenuto di lega o della deformazione totale, la forza di formatura richiesta aumenta rapidamente. Se si prevede di utilizzare diverse famiglie di materiali su un'unica macchina, dimensionare la macchina per il materiale più resistente e duro della miscela, non solo per il programma di produzione corrente.
Perché i produttori investono in macchine per stampaggio a freddo quando possiedono già torni e centri di lavoro? Cinque vantaggi misurabili spiegano la scelta.
Innanzitutto, l’utilizzo dei materiali è estremamente elevato. La formatura sposta il materiale invece di tagliarlo via, quindi un elemento di fissaggio che una volta consumava diverse volte il suo peso finito in barra può ora essere realizzato con una perdita di processo inferiore al 5% dalla bobina. Su milioni di pezzi, il solo risparmio sull’acciaio grezzo giustifica l’attrezzatura.
In secondo luogo, la velocità di uscita non ha eguali per le parti solide. Le testate a colpo singolo lavorano ben oltre le 400 parti al minuto e le macchine multistazione producono ancora centinaia di parti al minuto per molte famiglie di prodotti. Nessun processo di produzione di trucioli si avvicina a quella velocità per un componente metallico solido.
In terzo luogo, l’incrudimento migliora le proprietà meccaniche. Il materiale è più resistente esattamente dove è fluito di più, ovvero dove gli elementi di fissaggio necessitano di resistenza: nel raccordo di testa, nella parete dell'invasatura e nel gambo. La formatura a freddo spesso consente ai produttori di utilizzare una qualità di acciaio a basso costo perché la lavorazione a freddo aggiunge resistenza che altrimenti richiederebbe un trattamento termico.
In quarto luogo, la coerenza dimensionale deriva da una macchina rigida e da utensili ripetibili. Una volta impostati gli stampi, le tirature di centinaia di migliaia di pezzi mantengono dimensioni ridotte con poca deriva e pochissimi scarti.
In quinto luogo, la qualità della superficie è buona. La cavità dello stampo imprime una finitura liscia sulla parte, spesso eliminando le operazioni secondarie di rettifica e lucidatura. Il compromesso è il costo iniziale degli stampi e della configurazione; il processo diventa economico solo quando i volumi sono sufficientemente elevati da ammortizzare l'attrezzatura.
La lavorazione meccanica è l'alternativa più comune per le piccole parti solide, quindi è il primo processo che gli acquirenti confrontano con la stampaggio a freddo. Ognuno ha una zona economica chiara.
| Criterio | Macchina per stampaggio a freddo | Lavorazione CNC |
|---|---|---|
| Utilizzo dei materiali | 90-98%. | 40-70% tipico |
| Tempo di ciclo | Da 0,1 a 10 secondi per parte | Da 5 secondi a diversi minuti |
| Parte di forza | Aumentato dall'incrudimento del lavoro | A seconda dello stock della barra; le superfici tagliate non sono rinforzate |
| Tolleranza tipica | /- 0,05 mm sulle caratteristiche formate | /- 0,01 mm o migliore |
| Costo di installazione e attrezzatura | Alto; gli stampi sono personalizzati e specifici per la parte | Moderato; i cambi di programma sono rapidi |
| Flessibilità | Basso; attrezzatura dedicata per parte | Alto; facili modifiche al design |
| Volume economico | In genere superiore a 100.000 pezzi all'anno | Economico dal pezzo unico in su |
La lavorazione è vincente quando le quantità sono piccole, la geometria cambia spesso o le tolleranze sono estremamente strette. La stampaggio a freddo è vincente ogni volta che il pezzo ha un design stabile, un volume annuo elevato e una simmetria sufficiente per essere formato negli stampi. Molti stabilimenti utilizzano entrambi: lo stampaggio a freddo per il prodotto tradizionale e macchine CNC per prodotti speciali, prototipi e varianti a basso volume.
Un flusso ibrido comune è la ricalcatura a freddo seguita dalla rullatura della filettatura, quindi da un'operazione di puntatura leggera o di smussatura. I punti di filettatura e le caratteristiche di guida sono spesso più facili da controllare con un rapido passaggio secondario piuttosto che formandoli da soli, e la combinazione costa comunque molto meno per pezzo rispetto alla lavorazione completa.
La forgiatura a caldo riscalda il metallo per ridurne lo stress da flusso, il che consente parti di grandi dimensioni e gravi deformazioni con macchine di tonnellaggio modesto. La stampaggio a freddo sostituisce con forza il forno: la macchina deve superare l'intero limite di snervamento a temperatura ambiente del materiale ad ogni colpo.
Per i pezzi di piccole dimensioni, la stampaggio a freddo presenta vantaggi decisivi. Non sono presenti incrostazioni, perdite per ossidazione, ritiro termico e energia del forno. Le tolleranze sono più strette perché la matrice definisce la forma finale senza tolleranze di ritiro e la finitura superficiale è sufficientemente liscia da poter passare direttamente nella rullatura della filettatura. Poiché la lavorazione a freddo rinforza il materiale, molte parti raggiungono le loro proprietà meccaniche con un trattamento termico ridotto o senza alcun trattamento termico.
La forgiatura a caldo rimane la scelta migliore quando la parte è di grandi dimensioni, quando la deformazione totale supera ciò che il materiale può assorbire a freddo o quando sono richiesti acciai ad altissima resistenza con bassa duttilità a temperatura ambiente. È preferibile anche per parti con sezioni spesse che richiederebbero una pressa a freddo poco pratica. A titolo indicativo, le parti di peso superiore a un chilogrammo vengono solitamente inviate alla forgiatura a caldo o a caldo anziché alla piegatura a freddo, sebbene il punto di incrocio dipenda dalla geometria, dal materiale e dal volume.
Stampaggio di forme in lamiera; la ricalcatura a freddo forma il filo. I due processi sono più complementari che competitivi. L'alloggiamento di una batteria, ad esempio, è una parte in lamiera stampata e imbutita, mentre i terminali della batteria e i poli di contatto al suo interno sono solitamente stampati a freddo.
Lo stampaggio produce forme a pareti sottili, flangiate e aperte da lamiere piane. La stampaggio a freddo produce corpi solidi, teste, gambi e cavità formate internamente da filo tondo. Quando un componente è assialsimmetrico e solido, la deformazione a freddo è più rapida ed efficiente in termini di materiale. Quando la parte è una piastra, una staffa o un guscio, lo stampaggio è il processo naturale.
Molti assiemi di prodotto contengono entrambi i tipi di parti. Un elemento di fissaggio con testa flangiata è realizzato mediante intestazione; la clip di fissaggio accanto ad essa è stampata. Questo è il motivo per cui i costruttori di presse, compresi quelli che si concentrano sulle attrezzature per lo stampaggio a freddo, solitamente offrono entrambe le famiglie di presse in modo che gli impianti possano coprire l'intera distinta dei materiali.
La fusione crea parti solidificando il metallo liquido in uno stampo, il che consente una geometria interna complessa ma introduce il rischio di porosità, variabilità nelle proprietà meccaniche e la necessità di una lavorazione sostanziale su superfici funzionali. La stampatura a freddo è un processo a stato solido: la struttura originale del grano del filo viene preservata e il flusso del grano segue il contorno del pezzo.
Di conseguenza, una parte stampata a freddo presenta robustezza, tenacità e resistenza alla fatica superiori rispetto a una parte fusa dello stesso materiale e dimensione. Il compromesso è la libertà geometrica. Le fusioni possono essere contorte, vuote e altamente dettagliate. Le parti con testa sono essenzialmente variazioni di un cilindro: teste, gambi, prese, flange e forme di trasmissione. Per le parti di piccole dimensioni ad alto volume come terminali, pin, inserti e grezzi per prese, la stampaggio a freddo batte quasi sempre la fusione in termini di costo per pezzo, consistenza e prestazioni meccaniche.
Le macchine per stampaggio a freddo producono la stragrande maggioranza degli elementi di fissaggio del mondo, oltre a un lungo elenco di componenti ingegnerizzati che la maggior parte dei consumatori non vede mai.
Le parti automobilistiche e industriali più grandi, come prigionieri per carichi pesanti, bulloni di ancoraggio e raccordi per tubi, vengono eseguite su presse a ginocchiera per forgiatura a freddo verticali che forniscono la rigidità e il tonnellaggio necessari per l'estrusione all'indietro e la ricalcatura pesante. Se il mix di prodotti comprende sia piccoli elementi di fissaggio che componenti formati più grandi, è normale far funzionare più macchine in parallelo anziché forzare tutte le parti attraverso un'unica linea sovradimensionata. Una pressa a ginocchiera da 400 tonnellate potrebbe produrre bulloni di sospensione al mattino e pesanti terminali grezzi nel pomeriggio, ma solo quando lo spazio dello stampo, la corsa e la finestra di alimentazione coprono entrambe le famiglie.
 Pressa a ginocchiera per carichi pesanti BLKP-850 per forgiatura a freddo a carichi elevati Con una potenza nominale di 8500 kN con un telaio ultrarigido e un supporto da 180 mm, questa macchina mantiene prestazioni stabili in condizioni di funzionamento gravoso continuo, ideale per componenti automobilistici e di macchinari pesanti che richiedono estrusione all'indietro e ricalcatura pesante. Visualizza il prodotto →
Scegliere la macchina giusta è un atto di equilibrio tra forza richiesta, geometria della parte, materiale, velocità e budget. Inizia con la famiglia di componenti, non con la brochure, e rispondi a queste domande:
Anche la struttura del telaio è un fattore decisionale. Le presse con telaio a C di tipo aperto sono accessibili e convenienti per lavori più leggeri. Le presse con telaio a O di tipo chiuso hanno una struttura rigida e simmetrica che resiste alla flessione e all'inclinazione, che è essenziale per lo stampaggio a freddo con tonnellaggio elevato e tolleranza ristretta. Per una deformazione molto elevata, una trasmissione chiusa a doppio punto o ad ingranaggio eccentrico distribuisce la forza in modo uniforme sulla slitta e protegge sia l'utensile che il telaio dai carichi eccentrici.
Anche i grandi progetti richiedono una corsa lunga. Se una parte deve essere espulsa da stampi profondi o se la lunghezza di estrusione è lunga, l'intervallo della corsa e l'altezza di chiusura diventano fattori limitanti. Non dimensionare una macchina solo in base al tonnellaggio; verifica che lo spazio della fustella, la corsa della diapositiva e la finestra di alimentazione si adattino all'intera famiglia di parti, comprese le varianti future.
Il tonnellaggio è il numero più citato su una macchina per stampaggio a freddo, ma è anche quello applicato più frequentemente in modo errato. La forza di formatura richiesta è il prodotto dell'area di deformazione prevista e della tensione di scorrimento del materiale, modificata dall'attrito e dalla ridondanza geometrica.
Per ribaltare una testa su acciaio a basso tenore di carbonio, la sollecitazione di flusso a deformazione moderata è compresa tra 800 e 1.200 MPa. Per l'estrusione all'indietro, o per gli acciai legati, può superare i 1.800 MPa. Per fare un semplice esempio, ribaltando una testa di 20 mm di diametro da un filo di 10 mm si ottiene un'area finale della testa di circa 314 millimetri quadrati. Con una sollecitazione di flusso di 1.000 MPa, ciò richiede circa 314 kN di forza, ovvero circa 32 tonnellate. La stessa testa con una cavità profonda ricavata per estrusione all'indietro, o realizzata in acciaio legato, potrebbe richiedere da due a tre volte quella forza.
La tabella seguente fornisce intervalli indicativi di diametro del filo rispetto alla classe della macchina per gli acciai al carbonio; i valori effettivi dipendono dalla complessità della parte, dalle condizioni del materiale e dalla lubrificazione.
| Classe macchina | Gamma tipica di diametri del filo | Applicazione tipica |
|---|---|---|
| 25-60 t | 1-6 mm | Chiodi, piccole viti, rivetti |
| 60-160 t | 4-12 mm | Viti, bulloni, perni |
| 160-400 t | 8-20 mm | Bulloni per carichi pesanti, prigionieri, componenti automobilistici |
| 400-850 t | 15-35 mm | Elementi di fissaggio di grandi dimensioni, pezzi grezzi forgiati, lavori ad alta deformazione |
Per una pressa verticale per stampaggio a freddo di medie dimensioni, la classe BLKP650, con potenza nominale di 6.500 kN, è una scelta comune quando la profondità di formatura è lunga e la corsa deve rimanere bilanciata sotto carico pesante. Dimensionare al di sopra delle vostre esigenze attuali è generalmente saggio perché le famiglie di prodotti tendono nel tempo a crescere verso diametri di filo più grandi.
 Pressa a ginocchiera BLKP-650 per forgiatura a freddo profondo e corsa stabile Con una capacità di 6.500 kN e una corsa di pressione di 8 mm, questa pressa offre una formatura controllata per pezzi di grosso spessore, dotata di un sistema di espulsione integrato e di rilevamento del carico per un funzionamento affidabile in applicazioni di compressione profonda. Visualizza il prodotto →
L'utensileria determina il costo reale per pezzo nella stampaggio a freddo. Il set di matrici comprende inserti, punzoni, alloggiamenti a manicotto, perni ed estrattori. Per la testata di acciaio di grandi volumi, gli inserti in carburo di tungsteno sono la scelta standard, supportati in custodie in acciaio termoretraibili. Gli inserti in metallo duro durano comunemente da 500.000 a 2.000.000 di pezzi per cavità tra le riaffilature per parti in acciaio a basso tenore di carbonio. I punzoni si usurano più velocemente, soprattutto nell'estrusione all'indietro, dove le pressioni di contatto sono estreme; molti punzoni sono dotati di rivestimenti in titanio o ceramica per prolungarne la durata.
La lubrificazione non è facoltativa. Lo standard industriale per l'acciaio è un rivestimento di conversione al fosfato di zinco seguito da un lubrificante stearato. I normali film d'olio non possono sopravvivere alle pressioni di contatto dell'estrusione a freddo e il risultato di una scarsa lubrificazione è il grippaggio e il grippaggio sugli stampi in pochi minuti. L'acciaio inossidabile richiede rivestimenti di conversione a base di ossalato o simili, mentre l'alluminio e l'ottone possono funzionare con oli più leggeri.
Tutti questi guasti sono riconducibili all'allineamento e alla rigidità della macchina. Il punzone e la matrice devono rimanere concentrici entro pochi micron e la slitta non deve inclinarsi sotto carico. Un telaio rigido, una sgancio accurato e un sistema di cambio stampo ben progettato valgono tanto quanto il tonnellaggio nominale.
Poiché una macchina per lo stampaggio a freddo funziona ad alta velocità, il controllo qualità deve essere continuo e automatico. L'attesa del risultato del campionamento offline può produrre decine di migliaia di parti difettose prima che il problema venga riscontrato.
La prima linea di difesa è il sistema di monitoraggio del carico della macchina. Le moderne presse per formatura a freddo monitorano il carico della slitta ad ogni corsa utilizzando estensimetri montati sul telaio. Quando la curva di carico devia al di fuori di una finestra definita, la macchina si arresta automaticamente. Questo rileva un punzone mancante, un filo alimentato in modo errato o una matrice rotta entro uno o due cicli, evitando una cascata di scarti.
I controlli dimensionali vengono eseguiti sia off-line che in-line. Off-line, gli ispettori misurano il diametro della testa, l'altezza della testa, la lunghezza del gambo, la profondità della presa e l'eccentricità della filettatura su base campione. I sistemi di misurazione ottica in linea possono controllare il 100% dei pezzi a diverse centinaia di pezzi al minuto, scartando quelli fuori tolleranza senza rallentare la linea.
Il test di durezza è importante per le parti la cui resistenza finale dipende dall'incrudimento. Le zone formate a freddo dovrebbero soddisfare i requisiti minimi di durezza o trazione e il piano di test dovrebbe riguardare specificamente tali zone. Per le industrie automobilistiche e regolamentate sono previsti studi di capacità di processo con Cp e Cpk. Lo stampaggio a freddo si presta a un'elevata capacità quando gli stampi sono freschi e la macchina è stabile, ma la capacità si sgretola con l'usura degli stampi, quindi gli intervalli di cambio utensile dovrebbero essere basati sulla deriva misurata piuttosto che sull'abitudine.
La sostenibilità nella formatura dei metalli viene solitamente discussa in termini di energia del forno e di emissioni di gas serra. La rotta a freddo evita del tutto il riscaldamento, che è la sua più forte credenziale ambientale.
Per pezzo, lo stampaggio a freddo consuma solo l'energia meccanica della pressa, una frazione dell'energia necessaria per riscaldare un pezzo grezzo nello stampaggio a caldo o per ruotare un mandrino di lavorazione per minuti. L’efficienza dei materiali aggiunge un’altra dimensione: spostando il metallo invece di tagliarlo via, la deformazione a freddo riduce sia le emissioni incorporate della materia prima acquistata sia il costo di gestione e riciclaggio dei trucioli.
Un impianto che trasforma un elemento di fissaggio in grandi volumi dalla lavorazione meccanica allo stampaggio a freddo in genere ottiene questi risultati:
Questi vantaggi sono reali e misurabili, ma derivano da una buona selezione del processo piuttosto che da affermazioni di marketing. Per un produttore con grandi volumi di elementi di fissaggio o componenti, la macchina per stampaggio a freddo è una delle opzioni di formatura dei metalli più efficienti dal punto di vista energetico disponibili.
Il costo del capitale è solo la parte visibile di un investimento a freddo. Il costo totale di proprietà comprende la macchina, le attrezzature, l'installazione, i servizi, la manutenzione, i tempi di cambio produzione e il costo dei difetti di qualità. Un modello di budget realistico li copre tutti.
L'attrezzatura è un costo perpetuo che aumenta con il volume e la durezza del materiale. È prudente prevedere un budget annuo compreso tra il 5 e il 15% del prezzo della macchina per inserti, punzoni e riaffilatura, con il limite superiore di tale intervallo associato all’acciaio inossidabile o alle parti fortemente estruse. La manutenzione è modesta ma non trascurabile: i sistemi di lubrificazione, i filtri, i lardoni e le guarnizioni richiedono un'attenzione programmata e una pressa che funziona 24 ore al giorno ad alta velocità consumerà parti soggette ad usura ogni anno.
Il calcolo del rimborso si concentra solitamente sul costo unitario. Consideriamo un bullone la cui produzione tramite lavorazione meccanica costa 0,05 $ e 0,02 $ su una linea di piegatura a freddo. Con dieci milioni di pezzi all'anno, il risparmio annuo di 300.000 dollari consente di ripagare l'acquisto di una macchina di medie dimensioni in pochi anni. Se il mix di prodotti comprende più formati nella gamma della macchina, l'utilizzo diventa il fattore determinante del risultato. Una macchina che esegue un solo turno con un utilizzo del 30% è più difficile da giustificare di una che esegue tre turni con l’80%.
Il costo di passaggio è la voce meno visibile. Un cambio dello stampo che richiede due ore su una macchina che esegue centinaia di colpi al minuto comporta perdite di produzione elevate. Le macchine progettate per il cambio rapido degli stampi, con bloccaggio idraulico e cartucce di utensili preimpostate, recuperano rapidamente il loro premio ogni volta che le dimensioni dei lotti sono piccole.
La macchina è valida tanto quanto l’azienda che la progetta, la costruisce e la supporta. La due diligence tecnica dovrebbe coprire quattro aree prima di firmare un ordine.
Zhejiang Bolun High-Precision Machinery, ad esempio, ha dedicato due decenni alla costruzione di attrezzature per la formatura dei metalli e gestisce l’intera catena di produzione, dalla progettazione e lavorazione dei componenti principali fino all’assemblaggio finale. L'azienda pubblica il suo linea di prodotti completa apertamente e i nomi dei suoi prodotti descrivono l'applicazione prevista anziché nasconderla. Un costruttore di macchine trasparente ti mostrerà la sua fabbrica, i suoi rapporti di prova e il suo sistema di qualità senza che gli venga chiesto.
Numerose tendenze stanno cambiando ciò che oggi gli acquirenti dovrebbero aspettarsi da una macchina per stampaggio a freddo.
La formatura servoguidata è il cambiamento più grande. Una servopressa non utilizza volano e frizione; invece, i servomotori azionano la slitta direttamente, o tramite un collegamento, con movimento controllato dal software. Il programma di formatura può includere contatto lento, avvicinamento rapido, sosta al punto morto inferiore ed estrazione controllata. Per la formatura a freddo multistadio, ciò riduce le vibrazioni, prolunga la durata dello stampo e accorcia i tempi di non formatura. Diversi costruttori di presse ora combinano un servoazionamento con un meccanismo a ginocchiera per ottenere sia la programmabilità che la forza elevata vicino al punto morto inferiore richiesta dallo stampaggio a freddo.
Il monitoraggio digitale si sta diffondendo dallo stampaggio alla formatura a freddo. Le macchine generano una curva carico-corsa completa per ogni parte e il software apprende la curva normale, quindi segnala le deviazioni in tempo reale. Questa capacità sta diventando il meccanismo di qualità standard sulle linee automatiche ad alta velocità perché rileva l'usura degli utensili prima che i prodotti non rientrino nei limiti di tolleranza.
L’automazione sta avanzando a livello di movimentazione dei materiali. Caricatori di bobine, raddrizzatori di filo a circuito chiuso, cambiastampi automatici e imballaggi di fine linea sono comunemente integrati in celle complete. Un robot può ora trasferire pezzi grezzi caldi o freddi tra una pressa per forgiatura pesante e una pressa per rifilatura senza il coinvolgimento dell'operatore.
Per gli acquirenti, la conclusione pratica è che una nuova macchina per lo stampaggio a freddo dovrebbe essere pronta per il digitale. Il monitoraggio del carico, la diagnostica remota e i set di parametri memorizzati si traducono direttamente in meno difetti, cambi di produzione più rapidi e costi operativi inferiori durante la vita della macchina.
La macchina per stampaggio a freddo è uno degli strumenti di produzione più efficienti nel settore manifatturiero. Trasforma il filo avvolto in elementi di fissaggio finiti e componenti tecnici ad alta velocità, con pochi sprechi, maggiore resistenza ed eccellente ripetibilità. Ma i suoi aspetti economici dipendono dal volume, dal corretto dimensionamento del tonnellaggio, da attrezzature adeguate e da un abile costruttore di macchine dietro l'attrezzatura.
Prima di acquistare, definisci con precisione la famiglia di pezzi, calcola le forze di formatura richieste, il budget per gli utensili come spesa continuativa e visita il produttore per vedere il controllo di qualità nella pratica. Una macchina per stampaggio a freddo ben selezionata funziona per decenni e diventa la stazione a costo più basso nel vostro reparto di produzione. Uno scarsamente selezionato è un costoso promemoria di una specifica mancata. La differenza sta nella preparazione.


Un responsabile di produzione di uno stabilimento di componenti metallici ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate pe...
Uno stampo di forgiatura a freddo raramente annuncia in anticipo il suo fa...
Uno stabilimento di fissaggio a Taizhou riceve una richiesta da un fornito...
Quando intendi produrre parti metalliche di medie o piccole dimensioni in ...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

