
Un responsabile della produzione si presenta a una riunione di ingegneria con una serie di disegni per un dispositivo di fissaggio in grandi volumi, una pista di cuscinetto e un involucro di batteria. La domanda comune è: “Possiamo realizzarli più velocemente, con meno scarti e con una migliore resistenza alla fatica rispetto alla lavorazione meccanica o alla forgiatura a caldo?” La risposta, in molti casi, è la formatura a freddo. La formatura a freddo è il processo di modellatura del metallo al di sotto della temperatura di ricristallizzazione, tipicamente a temperatura ambiente, forzando il materiale in una cavità dello stampo ad alta pressione. Trasforma un semplice filo o barra in una parte finita o quasi finita in pochi secondi, migliorando la resistenza del materiale e riducendo gli sprechi. La sfida pratica per un acquirente non è se la formatura a freddo funzioni, ma come abbinare il processo alla geometria della parte, al materiale e alla pressa che svolgerà il lavoro.
La formatura a freddo è un metodo di lavorazione dei metalli che modifica la forma di un pezzo grezzo o di un filo metallico a temperatura ambiente, senza riscaldare il pezzo oltre il suo punto di ricristallizzazione. Il metallo viene compresso tra un punzone e una matrice e il materiale si muove plasticamente nella forma desiderata. Poiché la temperatura rimane bassa, il metallo subisce un incrudimento. Ciò significa che la parte diventa più resistente man mano che viene deformata, raggiungendo spesso due o tre volte la resistenza allo snervamento del materiale originale. Il processo è anche chiamato forgiatura a freddo o stampaggio a freddo, a seconda del settore e del tipo di pezzo realizzato.
Il termine “formatura a freddo” è ampio. In un impianto di fissaggio, di solito significa una formatrice a freddo che prende il filo avvolto, taglia un pezzo grezzo e lo sposta attraverso diverse stazioni di stampaggio per produrre viti, bulloni o dadi. In un'officina di stampaggio, può significare una pressa per forgiatura a freddo che forma parti più grandi come grezzi di ingranaggi o alberi. Nel contesto della lamiera, può riferirsi alla profilatura o alla piegatura a freddo. Questo articolo si concentra sulla formatura tramite pressa di parti metalliche solide, che è il luogo in cui vengono prese le decisioni relative al tonnellaggio più elevato e alle attrezzature più tecniche.
La distinzione fondamentale tra formatura a freddo e formatura a caldo è la temperatura. La formatura a caldo funziona al di sopra della ricristallizzazione, quindi il metallo rimane morbido e può fluire in forme complesse. La formatura a freddo funziona a temperatura ambiente o prossima, quindi il metallo è più duro e più resistente alla deformazione. Questa differenza determina le specifiche dell'attrezzatura: le presse per stampaggio a freddo necessitano di un tonnellaggio maggiore, telai più rigidi e spesso un profilo di corsa più sofisticato rispetto a una pressa per stampaggio a caldo della stessa capacità.
La formatura a freddo sfrutta il fatto che i metalli duttili possono essere rimodellati in modo permanente quando lo stress supera il loro punto di snervamento. Il punzone spinge il metallo nella cavità dello stampo e il materiale scorre lungo il percorso di minor resistenza. Poiché il metallo non si ricristallizza durante l'operazione, la struttura dei grani risulta allungata e il materiale diventa più duro. Questo incrudimento è un'arma a doppio taglio: aumenta la resistenza, ma riduce anche la duttilità, quindi la quantità di deformazione per passaggio è limitata.
Esistono tre modalità di deformazione di base che governano la maggior parte delle operazioni di formatura a freddo:
Nell'estrusione in avanti, il metallo viene spinto attraverso l'apertura della matrice nella stessa direzione della corsa del punzone. Il pezzo grezzo viene posto in un contenitore e un punzone lo comprime da un'estremità, costringendo il materiale a fluire attraverso un orifizio più piccolo. Questo è un modo standard per creare alberi, perni a gradini e componenti tubolari. La pressione necessaria dipende dal rapporto di riduzione e dallo stress di flusso del materiale.
Nell'estrusione all'indietro, il metallo scorre nella direzione opposta alla corsa del punzone. Il punzone entra nel pezzo grezzo e costringe il materiale a fluire verso l'alto attorno al punzone, formando una tazza o una forma a tubo. Questo è comune per realizzare parti cave come prese esagonali, gusci di batterie e stantuffi automobilistici. L'estrusione all'indietro può produrre cavità profonde con poco spreco di materiale, ma richiede una pressa molto rigida perché il punzone è sottoposto a un carico di compressione elevato.
Sconvolgente is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
La maggior parte delle parti formate a freddo richiedono una combinazione di queste modalità. Un tipico elemento di fissaggio, ad esempio, utilizza la ricalcatura per formare la testa, l'estrusione in avanti per creare un gambo e magari un'operazione di rifilatura o puntatura all'estremità. La pressa deve fornire la forza, la corsa e la velocità corrette per ciascuna stazione, motivo per cui il design della macchina è importante tanto quanto l'attrezzatura.
La formatura a freddo su una formatrice multistazione segue un ciclo ripetitivo notevolmente coerente tra le diverse famiglie di pezzi. Comprendere il ciclo aiuta l'acquirente a valutare ciò che la stampa deve fornire.
La velocità del ciclo viene misurata in colpi al minuto o parti al minuto. Una formatrice per dadi ad alta velocità può funzionare da 200 a 400 pezzi al minuto, mentre una pressa per forgiatura a freddo pesante per pezzi di grandi dimensioni può funzionare solo da 20 a 60 colpi al minuto. La struttura della pressa, la frizione e il sistema di controllo devono essere selezionati per corrispondere alla velocità richiesta e al profilo di carico.
Le persone usano questi tre termini in modo quasi intercambiabile, il che causa una vera confusione nella scelta dell'attrezzatura. La distinzione non è accademica; influisce sulle specifiche della pressa, sulla configurazione degli utensili e sulla precisione prevista della parte.
In pratica, una pressa per stampaggio a freddo ha un telaio più pesante e una slitta più robusta rispetto ad una macchina stampatrice, perché le forze sono maggiori e il pezzo è più grande. Una macchina per intestatura dà priorità alla velocità e all'accessibilità degli utensili, spesso utilizzando un design orizzontale. Quando un acquirente richiede una “macchina per formatura a freddo”, il tecnico commerciale deve chiarire se l’applicazione riguarda piccoli elementi di fissaggio o parti strutturali di medie e grandi dimensioni. La risposta cambia ogni specifica, dal tonnellaggio alle dimensioni del pianale fino al tipo di azionamento.
Non tutti i metalli possono essere formati a freddo con successo. Il materiale deve avere una duttilità sufficiente per subire una grave deformazione plastica senza fessurarsi e una capacità di incrudimento sufficiente per migliorare la resistenza senza perdere la tenacità richiesta. I materiali più comuni per lo stampaggio a freddo includono:
| Material | Comportamento tipico della formatura a freddo | Uso finale comune |
|---|---|---|
| Acciaio a basso tenore di carbonio | Eccellente duttilità, basso stress di flusso, facilmente formabile a freddo. I gradi da 1006 a 1018 sono ampiamente utilizzati. | Elementi di fissaggio, perni, alberi, ancoraggi |
| Acciaio a medio carbonio | Più resistenza ma meno duttilità; può richiedere una ricottura intermedia per forme complesse. | Ingranaggi, giunti, componenti automobilistici |
| Acciaio inossidabile | Il lavoro si indurisce rapidamente, richiede un tonnellaggio maggiore e attrezzature più progressive. | Elementi di fissaggio, raccordi, componenti medicali |
| Alluminio e leghe di alluminio | Richiesta di forza ridotta, buona finitura superficiale, ma morbida e irritabile. | Alloggiamenti, tappi, elettronica |
| Rame e ottone | Ottima lavorabilità a freddo, buona resistenza alla corrosione. | Terminali elettrici, parti idrauliche |
| Acciaio legato | Alta resistenza, più difficile da modellare, spesso necessita di formatura a caldo come trampolino di lancio. | Semiassi, elementi di fissaggio ad alta resistenza |
Quando si progetta un processo di formatura a freddo, il carico di snervamento del materiale e la velocità di incrudimento determinano la forza di pressatura richiesta. Una parte in alluminio morbido potrebbe richiedere solo 50 tonnellate, mentre una versione in acciaio inossidabile con la stessa geometria potrebbe richiedere 200 tonnellate. L'acquirente non deve presumere che una pressa adatta per l'acciaio possa gestire una lega diversa senza verificare il calcolo della forza.
I vantaggi della formatura a freddo sono misurabili e spiegano perché così tante parti metalliche in grandi volumi vengono realizzate in questo modo.
Questi vantaggi si traducono in un costo totale per pezzo inferiore nel corso di un ciclo di produzione, a condizione che il volume sia sufficientemente elevato da ammortizzare gli utensili. Per volumi ridotti, il costo dello stampo è solitamente proibitivo, il che rappresenta un criterio di acquisto fondamentale.
La formatura a freddo non è una soluzione universale. Conoscere i limiti è essenziale prima di impegnarsi in una macchina da stampa o in un set di utensili.
Un rischio di approvvigionamento spesso trascurato è la laminazione tra la pressa e l'attrezzatura. Una pressa progettata per lo stampaggio progressivo potrebbe non avere il controllo della velocità della slitta necessario per lo stampaggio a freddo. Una pressa costruita per lo stampaggio a freddo, d’altro canto, potrebbe non avere l’elevata frequenza di corsa necessaria per gli elementi di fissaggio. L'acquirente dovrebbe chiedere al produttore di dimostrare la curva forza-corsa e la capacità energetica, non solo il tonnellaggio nominale.
La pressa è il cuore di un'operazione di formatura a freddo. Fornisce la forza che spinge il punzone nella matrice e determina la precisione della parte, la durata dell'utensile e il costo di produzione complessivo. I principali parametri della pressa da valutare sono il tonnellaggio, la rigidità del telaio, la lunghezza della corsa, la velocità della slitta e il tipo di azionamento.
Stazza è la forza massima che la pressa può applicare durante una corsa. Deve superare la forza di formazione di picco richiesta dalla parte, che viene calcolata dalla sollecitazione di flusso del materiale e dall'area proiettata. Una regola pratica è quella di selezionare una pressa con un tonnellaggio maggiore del 10-20% rispetto al picco calcolato, per consentire la variazione del materiale e l'usura degli utensili.
Rigidità del telaio viene misurato in termini di deflessione del telaio sotto carico. Un telaio rigido mantiene il punzone e la matrice allineati, il che è fondamentale per mantenere tolleranze strette. Le presse a telaio chiuso sono generalmente più rigide delle presse a telaio aperto perché il percorso della forza è simmetrico attorno al letto. Molti formatori a freddo preferiscono quindi un design a telaio chiuso per carichi pesanti.
Lunghezza della corsa determina la distanza percorsa dalla diapositiva dalla parte inferiore del tratto. Deve adattarsi all'altezza della parte, all'apertura della matrice e alla corsa del punzone richiesta. Le parti profonde e le lunghe estrusioni in avanti richiedono una corsa più lunga, che a sua volta può ridurre la frequenza della corsa perché la slitta deve accelerare su una distanza maggiore.
Velocità di scorrimento è la velocità nel momento in cui l'utensile entra in contatto con il materiale. Per la formatura a freddo, è importante una velocità controllata vicino al fondo della corsa per evitare carichi d'urto e la frantumazione degli stampi. Le presse meccaniche hanno un profilo di velocità determinato dalla geometria dell'albero motore, mentre le servopresse consentono all'operatore di programmare la curva di velocità.
Tipo di guida può essere meccanico, idraulico o servo. Una pressa meccanica utilizza un volano e una frizione per fornire energia ed è efficiente per la formatura ad alta velocità. Una pressa idraulica eroga l'intero tonnellaggio in qualsiasi punto della corsa, il che è utile per operazioni di formatura lunghe ma nel complesso più lente. Una servopressa utilizza un servomotore direttamente sull'albero motore o tramite un riduttore, offrendo un controllo preciso del movimento della slitta e della gestione dell'energia.
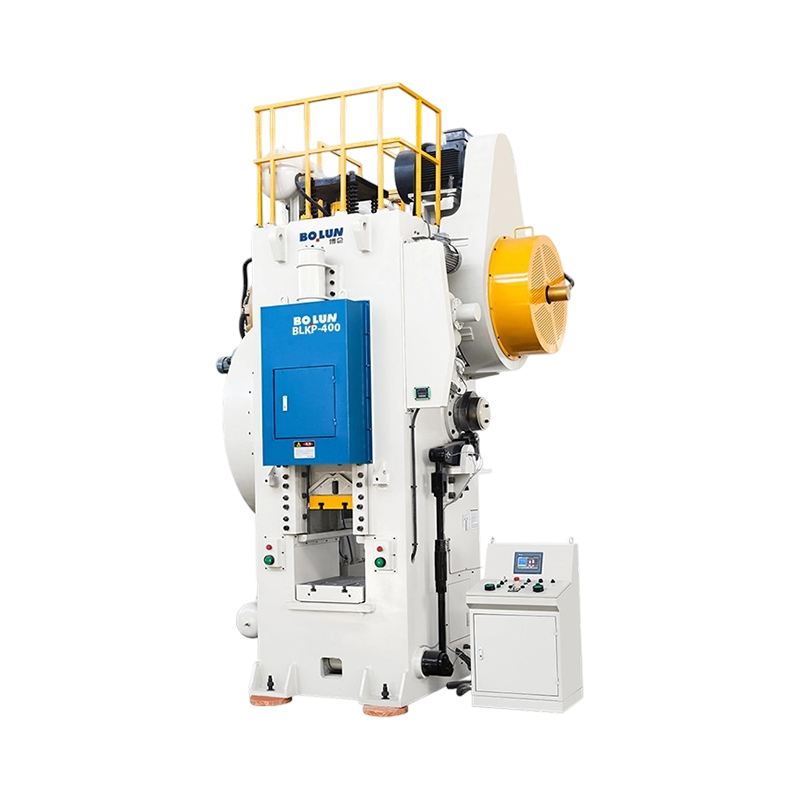
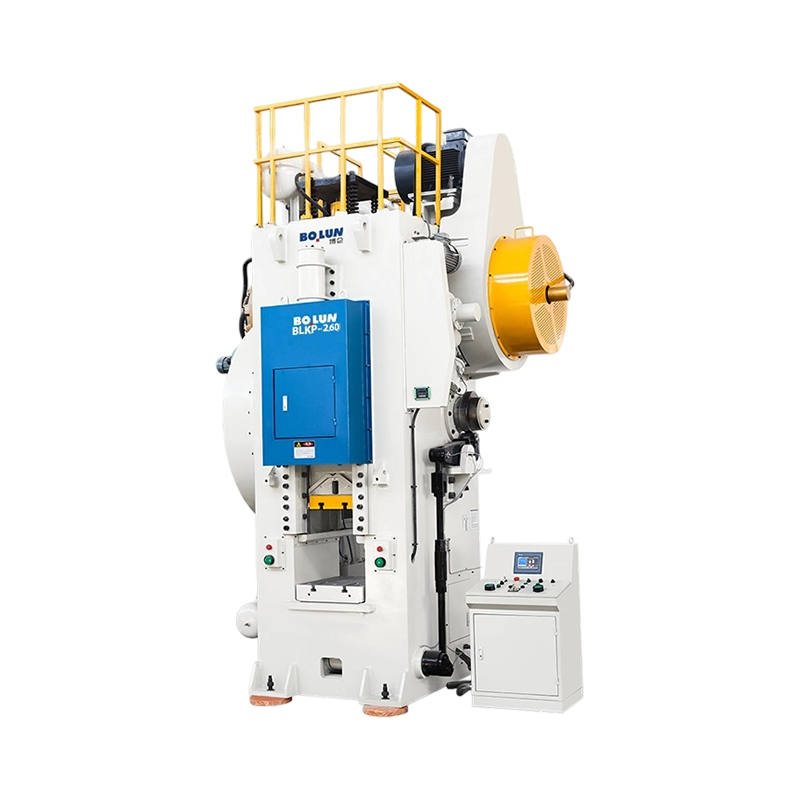
Una pressa a ginocchiera per forgiatura a freddo, come una pressa a ginocchiera, offre un vantaggio meccanico nella parte inferiore della corsa. Il collegamento a ginocchiera fornisce una forza elevata vicino al punto morto inferiore con una velocità molto bassa, ideale per parti forgiate a freddo che richiedono alta pressione e corsa ridotta della slitta. Questo è esattamente il motivo per cui per le applicazioni di stampaggio a freddo viene spesso scelta una pressa a articolazione piuttosto che una normale pressa a manovella.
 BLKP-850 Pressa elettrica a ginocchiera per forgiatura a freddo per impieghi gravosi di resistenza industriale BLKP-850 Pressa elettrica a ginocchiera per forgiatura a freddo per impieghi gravosi di resistenza industriale delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Visualizza il prodotto →
Ad esempio, la BLKP850 è una macchina a ginocchiera per forgiatura a freddo per impieghi gravosi, progettata per lo stampaggio a freddo su scala industriale. Il suo azionamento a snodo consente elevate forze di deformazione con corsa bilanciata, che è la condizione necessaria per modellare materiali ad alta resistenza senza romperli. Quando si confrontano le presse per una linea di forgiatura a freddo, osservare l'energia di formatura effettiva per corsa, non solo il tonnellaggio. La pressa a ginocchiera eroga la forza massima a una velocità minima, proteggendo l'utensile e riducendo il rischio di strappo delle parti.
La pressa a ginocchiera per forgiatura a freddo è una macchina specializzata che utilizza un meccanismo a articolazione invece di una semplice manovella. Questo meccanismo produce un effetto di “sosta” vicino al fondo della corsa, il che significa che la slitta si muove lentamente quando la forza raggiunge il picco. Questo comportamento a bassa velocità e ad alta forza è esattamente ciò che richiede la forgiatura a freddo.
Il collegamento a ginocchiera presenta un vantaggio meccanico che moltiplica la forza in ingresso. Una piccola coppia del motore diventa una forza verticale molto grande sulla slitta, ma solo su una breve distanza di lavoro. Ciò rende le presse a ginocchiera ideali per coniatura, estrusione e altre operazioni di formatura a freddo in cui la deformazione è piccola ma la forza è enorme. Il risultato è una parte rigida e precisa con una finitura superficiale pulita.
Un rischio con una pressa a ginocchiera è che non può sostenere una corsa di lavoro lunga. Se la parte richiede un'estrusione lunga, la pressa potrebbe non fornire una corsa di scorrimento sufficiente. In questo caso è più adatta una pressa a manovella o una servopressa con corsa lunga. L'acquirente deve abbinare il tipo di pressa al percorso di deformazione specifico della parte.
Le presse servoassistite stanno cambiando l’economia della formatura a freddo. Una servopressa utilizza un servomotore per spostare la slitta attraverso un percorso programmabile, anziché fare affidamento su un volano e una frizione fissi. Ciò offre all'operatore un elevato grado di controllo sulla velocità, sulla posizione e sul profilo della forza della slitta. Per la formatura a freddo, una servopressa può:
La servopressa a doppio punto a telaio chiuso è una scelta comune per la formatura a freddo. Il design del telaio garantisce un'elevata rigidità e la connessione a doppio punto distribuisce il carico in modo uniforme sul pianale, il che è importante per i pezzi di grandi dimensioni. Il servomotore consente all'operatore di adattare la curva di scorrimento alla risposta del materiale. Ad esempio, quando si forma una lega ad alta resistenza, la pressa può essere programmata per rimanere vicino al fondo per alcune centinaia di millisecondi, consentendo al metallo di fluire nella cavità dello stampo senza strapparsi.
 Pressa servoassistita a doppio punto a telaio chiuso per centrale elettrica industriale BLES-315 Pressa servoassistita a doppio punto a telaio chiuso per centrale elettrica industriale BLES-315 delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Visualizza il prodotto →
La servopressa a doppio punto a telaio chiuso BLES315 è progettata per attività industriali di formatura a freddo che richiedono il controllo dinamico della corsa e un basamento stabile. La sua capacità ad alta energia e il movimento programmabile consentono di produrre parti con dimensioni costanti, adattandosi al tempo stesso alle variazioni del materiale in entrata. Quando una cella di formatura a freddo include l'automazione, la servopressa può essere integrata con un robot o un sistema di trasferimento perché la temporizzazione della corsa può essere regolata nel software anziché modificando i componenti meccanici.
L'imbutitura profonda è un processo di formatura a freddo in cui un foglio o un pezzo grezzo viene spinto in uno stampo per creare una tazza o una parte cava. È comune nella produzione di involucri di batterie, componenti di elettrodomestici e parti automobilistiche. La chiave per l'imbutitura profonda è che il materiale deve poter fluire gradualmente e in modo uniforme per evitare strappi. Una servopressa con corsa programmabile può fornire la velocità e la pressione adeguate in ogni fase, motivo per cui le servopresse sono sempre più utilizzate per operazioni di imbutitura profonda.
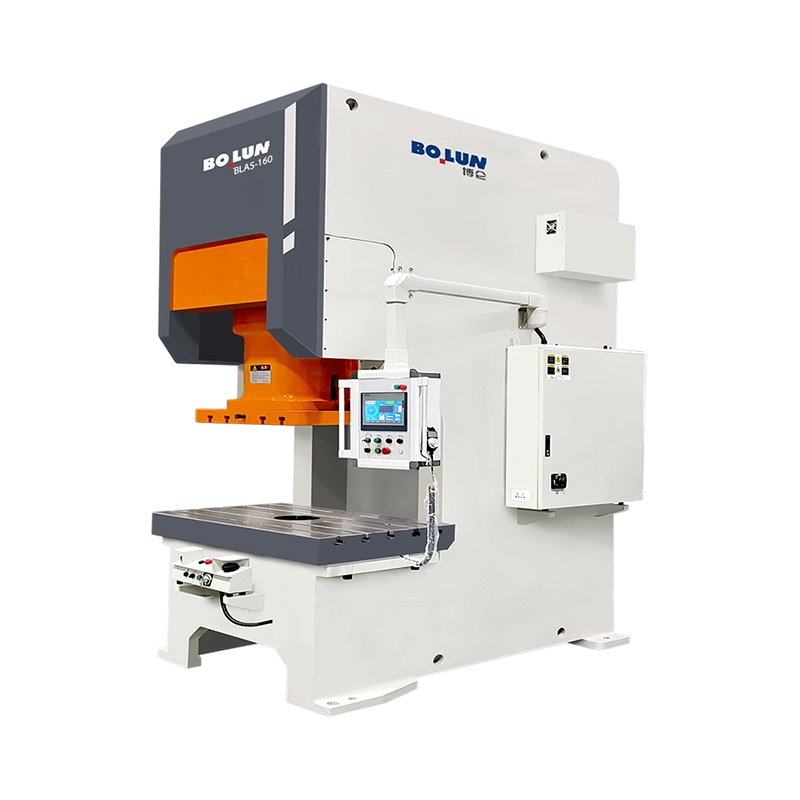
Una servopressa a punto singolo di tipo aperto con capacità di imbutitura profonda, come la BLAS125, è una soluzione compatta per pezzi che non necessitano di un letto enorme ma richiedono un controllo preciso della velocità di imbutitura. La designazione "imbutitura profonda" significa che la pressa è progettata con la giusta lunghezza della corsa, velocità di scorrimento e spazio utensili per gestire la formatura di tazze profonde. Quando un fornitore commercializza esplicitamente una servopressa per l'imbutitura profonda, è un segnale forte che l'azienda comprende la necessità di un movimento controllato della slitta nella formatura a freddo.
 Pressa servoassistita a punto singolo di tipo aperto per imbutitura profonda BLAS-125 La pressa servoassistita a punto singolo di tipo aperto per imbutitura profonda a coppia elevata BLAS-125 eroga una formidabile forza di 1250 kN con una corsa di scorrimento estesa di 180 mm. Questo modello eccelle... Visualizza il prodotto →
Per la formazione dell'involucro della batteria, la combinazione di un servoazionamento e di un telaio a doppio punto è spesso l'ideale. Il movimento del servo può essere regolato in base al tipo e allo spessore del materiale del guscio, mentre la slitta a doppio punto garantisce una pressione uniforme attraverso lo stampo, riducendo rughe e crepe. Poiché la formatura a freddo si sta spostando nella produzione di batterie, queste apparecchiature stanno diventando un elemento di differenziazione per i fornitori che possono fornire involucri coerenti in grandi volumi.
La decisione di utilizzare la formatura a freddo o a caldo non è sempre ovvia. Ogni processo ha una specifica finestra di fattibilità in base alla forma della parte, al materiale, al volume e alle proprietà richieste. La tabella seguente riassume le principali differenze.
| Criteri | Formatura a freddo | Formatura a caldo |
|---|---|---|
| Temperatura | Al di sotto della ricristallizzazione, solitamente a temperatura ambiente | Al di sopra della ricristallizzazione, tipicamente da 700 a 1200°C |
| Forza del materiale | Aumenti dovuti all'incrudimento | Diminuisce, il materiale rimane morbido |
| Finitura superficiale | Liscio, senza scala | Incrostazioni di ossido, spesso richiedono pulizia |
| Tolleranza dimensionale | Stretto, spesso senza lavorazione secondaria | Tolleranze più larghe e ampie potrebbero richiedere la lavorazione |
| Forza dell'attrezzatura | È richiesto un tonnellaggio elevato | Tonnellaggio inferiore, poiché il materiale è morbido |
| Massima complessità della forma | Limitato a forme più semplici senza sottosquadri profondi | Può formare forme complesse e parti molto grandi |
| Consumo energetico per parte | Energia di riscaldamento inferiore, ma energia di formazione più elevata | Costi di riscaldamento elevati, forza di formatura inferiore |
| Volume di produzione tipico | Volumi elevati, costo degli utensili ammortizzato | Volume medio-basso, attrezzaggio più semplice |
L'impatto pratico di queste differenze si fa sentire nel costo totale per parte. La formatura a freddo è particolarmente efficace nei cicli di produzione lunghi in cui il design del pezzo è compatibile con il processo. La formatura a caldo è più tollerante per parti complesse e lotti più piccoli, ma comporta costi aggiuntivi in termini di energia, pulizia e finitura. Un ibrido comune è la formatura a caldo, che avviene al di sopra della temperatura ambiente ma al di sotto della ricristallizzazione, bilanciando duttilità e resistenza. Alcuni fornitori offrono presse per formatura a caldo che possono essere commutate alla modalità di formatura a freddo, ma il controllo della temperatura aggiunge complessità.
Quando si confronta una pressa per stampaggio a freddo con una pressa per stampaggio a caldo, ricordare che il costo della pressa è solo una parte del sistema. L'attrezzatura, il sistema di alimentazione, l'automazione e il controllo qualità devono essere tutti allineati con la temperatura del processo. Un fornitore che vende solo presse per lo stampaggio a caldo potrebbe non avere le competenze necessarie per consigliare una vera soluzione di stampaggio a freddo, quindi chiedi casi di studio specifici sullo stampaggio a freddo.
La formatura a freddo viene utilizzata in un'ampia gamma di settori perché garantisce elevata resistenza, bassi scarti e tempi di ciclo rapidi. Alcune delle applicazioni più tipiche includono:
Quando un produttore ti dice che una pressa specifica è adatta per il “guscio della batteria” o l’“imbutitura profonda”, non sta solo facendo marketing. Stanno specificando che il telaio della pressa, la guida di scorrimento e il controllo della corsa sono stati progettati in base alle esigenze dinamiche di tale applicazione. Per il guscio di una batteria, ad esempio, la pressa deve gestire forze elevate sullo stampo mantenendo un letto stabile per lunghi cicli di produzione. Spesso si preferisce una struttura a telaio chiuso o semichiusa perché resiste ai carichi laterali causati dall'imbutitura profonda.
La formatura a freddo produce pezzi ad alta velocità, quindi il controllo qualità deve essere altrettanto veloce per individuare i difetti prima che diventino una serie di scarti. I principali problemi di qualità riguardano l'accuratezza dimensionale, le crepe, il materiale sfuso e i danni superficiali.
La misurazione dimensionale viene solitamente eseguita con un micrometro, un calibro o un sistema ottico. Per le parti ad alto volume, la misurazione ottica può monitorare la parte in tempo reale, controllando diametro, lunghezza e ovalità. Il processo di formatura a freddo è altamente ripetibile, quindi se la prima dozzina di parti rientra nella tolleranza, il resto solitamente segue a meno che gli utensili non si usurino.
La fessurazione è la modalità di guasto più comune nella formatura a freddo. Le crepe possono verificarsi sulla superficie o internamente e sono generalmente causate dal superamento del limite di duttilità del materiale. Gli operatori controllano la presenza di una superficie ruvida o fratturata, che indica che il materiale ha raggiunto il limite di lavorazione a freddo. La risposta è ridurre la deformazione per stazione, aumentare il numero di passaggi o utilizzare una qualità di materiale più morbida.
Un'altra preoccupazione è la qualità della superficie. Le parti formate a freddo dovrebbero avere una finitura lucida e liscia. Se la fustella presenta graffi o è troppo ruvida, la parte erediterà quella struttura. La manutenzione degli strumenti è quindi una parte fondamentale del controllo qualità. Un buon fornitore fornirà un programma di manutenzione preventiva che include l'ispezione dell'usura di punzoni e matrici, il controllo dei perni di espulsione e la verifica dei giochi delle boccole di guida.
Per un produttore che vuole essere il fornitore “one-stop”, il controllo qualità comprende anche il monitoraggio durante il processo. Alcune moderne presse servo possono generare una curva forza-spostamento per ogni corsa. Una curva anomala indica una deviazione del processo, ad esempio un pezzo grezzo mancante, uno strumento rotto o una variazione della durezza del materiale. Questo è un potente strumento per prevenire i difetti prima che raggiungano il cliente.
Scegliere la giusta pressa per formatura a freddo è una decisione che influisce per anni sull'efficienza produttiva, sulla durata degli utensili e sulla qualità del prodotto. Utilizza la seguente lista di controllo per guidare la tua valutazione:
Un produttore rispettabile non ti venderà solo una macchina; lavoreranno con te per definire il processo. Ad esempio, se è necessario formare un guscio di batteria, un fornitore che offre una pressa a batteria a doppio punto di tipo aperto sta dimostrando di aver affrontato le sfide specifiche di tale applicazione. Lo stesso principio si applica alle presse a ginocchiera per stampaggio a freddo e alle presse a telaio chiuso servoazionate.
La formatura a freddo è un potente processo di produzione per la produzione di parti metalliche in grandi volumi con bassi scarti, maggiore resistenza e tolleranze strette. Non si tratta di un singolo metodo, ma di una famiglia di processi che comprende l'estrusione in avanti, l'estrusione all'indietro, la ricalcatura, la forgiatura a freddo e la ricalcatura a freddo. La scelta dell'attrezzatura è importante tanto quanto il materiale e gli utensili, perché la pressa definisce la forza disponibile, il controllo della corsa e la rigidità necessaria per produrre parti coerenti.
Prima di investire in una pressa per formatura a freddo, identifica la geometria, il materiale e il volume della parte. Collabora con un fornitore di apparecchiature esperto che possa mostrarti come è progettata la sua macchina per le modalità di formatura specifiche che eseguirai. Confronta non solo il tonnellaggio, ma anche il tipo di telaio, il sistema di azionamento, la guida della slitta e il supporto degli utensili. Richiedi esempi reali di parti simili e relativi tempi di ciclo osservati, tassi di scarto e durata degli utensili.
Se stai cercando una soluzione completa per lo stampaggio a freddo, il team di Macchinari Bolun ad alta precisione ha l'esperienza e il portafoglio prodotti per guidarti. Dalle servopresse di tipo aperto per imbutitura profonda alle servopresse a doppio punto a telaio chiuso e alle presse a ginocchiera per forgiatura a freddo, la macchina giusta è disponibile per la vostra applicazione. Il miglior passo successivo è inviare i disegni delle parti a un fornitore e chiedere uno studio di fattibilità del processo. Questa conversazione ti salverà dai due più grandi errori nella formatura a freddo: acquistare una pressa troppo piccola e acquistare una pressa troppo rigida per eseguire una produzione flessibile.
La formatura a freddo non è magica, ma quando viene abbinata alla parte, al materiale e alla pressa giusti, fornisce risultati eccellenti in modo coerente. Utilizza le informazioni contenute in questa guida come punto di partenza pratico per l'acquisto della tua attrezzatura, quindi prendi la decisione finale sulla base dei dati testati dei tuoi ricambi.


Quando intendi produrre parti metalliche di medie o piccole dimensioni in ...
Un responsabile di produzione di uno stabilimento di componenti metallici ...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Cos'è una pressa elettrica? A La pressa elettrica, chiama...
Uno stampo di forgiatura a freddo raramente annuncia in anticipo il suo fa...
Nella produzione moderna, la forgiatura a freddo è ampiamente utilizzata nell...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

