
Un ingegnere di attrezzature cita un nuovo programma di staffe e specifica una pressa da 160 tonnellate. Lo stampo viene costruito, la macchina viene installata e durante il primo ciclo di produzione la slitta si ferma sei millimetri sopra il punto morto inferiore. Niente è rotto. Il tonnellaggio è stato valutato nella parte inferiore della corsa e il lavoro viene svolto più in alto sulla curva, dove la pressa può erogare solo una frazione di tale forza.
Questo singolo errore è il motivo per cui la scheda tecnica della macchina da stampa viene letta in un ordine particolare. Il tonnellaggio è il numero principale, ma la corsa, la velocità, l'altezza dello stampo, le dimensioni del letto e la forma della curva di forza decidono se un lavoro viene eseguito alla velocità o lotta contro la macchina tutto il giorno.
Una pressa elettrica converte la rotazione continua di un motore elettrico in una corsa breve, potente e rettilinea. L'energia viene immagazzinata in un volano rotante, rilasciata attraverso una frizione in un albero a gomiti, un albero eccentrico o un collegamento a ginocchiera e consegnata a una slitta che trasporta lo stampo superiore. Il telaio, i lardoni, il cuscino dello stampo e il sistema di controbilanciamento esistono tutti per mantenere la corsa precisa, ripetibile e sicura.
Le sezioni seguenti spaziano dal meccanismo ai numeri sulla targhetta, quindi alle applicazioni effettivamente servite da una pressa elettrica e infine alle decisioni che un acquirente o un ingegnere di processo deve prendere prima di firmare un ordine di acquisto.
Una pressa elettrica è una macchina utensile che modella il metallo comprimendolo tra due strumenti abbinati. Uno strumento è fissato a un letto fisso, l'altro a uno scivolo mobile. La stampa stessa non decide la forma del pezzo; il dado lo fa. La pressa decide quanta forza è disponibile, quanto velocemente può essere applicata, con quanta precisione può essere guidata la diapositiva e quante volte al minuto il ciclo può ripetersi senza deriva.
Quattro famiglie di presse coprono la maggior parte dei lavori di formatura dei metalli e vale la pena separarle prima di andare oltre:
La caratteristica interessante della pressa meccanica è che il suo tonnellaggio nominale non è costante. È un massimo, valido al punto morto inferiore o vicino ad esso. Spostare il punto di lavoro lungo la corsa e la forza disponibile diminuisce. Questa è una caratteristica progettuale, non un difetto: il volano immagazzina energia cinetica e la manovella la converte in un vantaggio meccanico che cresce man mano che la biella si avvicina all'allineamento con la slitta. Il compromesso è che l’intero progetto dello stampo, l’altezza di chiusura e la finestra del processo devono essere pianificati attorno a quella curva.
| Assemblea | Funzione | Ciò che gli acquirenti tendono a controllare |
|---|---|---|
| Cornice | Assorbe la forza di reazione di ogni corsa e mantiene lo scivolo in allineamento con il letto | Telaio a C aperto o telaio ad H chiuso; acciaio fuso o fabbricato; deflessione misurata sotto carico |
| Corona | Alloggia l'albero motore, il volano, la frizione e, in molti modelli, il motorino di regolazione della slitta | Accesso per il servizio; rigidità sotto carico decentrato |
| Albero a gomiti o albero eccentrico | Converte la rotazione in un movimento di scorrimento lineare e imposta la lunghezza della corsa | Materiale e trattamento termico; tipo di cuscinetto e circuito di lubrificazione |
| Biella e pitman | Trasmette la forza dall'albero alla slitta | Intervallo di regolazione; condizione della vite e del controdado; contraccolpo |
| Scivolo (ariete) | Trasporta la matrice superiore e viaggia sui lardoni | Gioco del lardone, parallelismo, planarità della faccia della slitta, peso degli utensili accettati dalla slitta |
| Lardoni e guide | Mantieni lo scivolo perpendicolare al letto durante tutta la corsa | Regolabile o fisso; lubrificazione; intervallo di misurazione dell'usura |
| Piastra e letto di sostegno | Supporta lo stampo inferiore e distribuisce il carico sul telaio | Zona letto, struttura con scanalatura a T, spessore, ritaglio del cuscino |
| Volano e frizione/freno | Immagazzina l'energia tra una bracciata e l'altra e avvia ogni corsa su richiesta | Tipo di frizione (meccanica, ad attrito pneumatico, a bagno d'olio, servodiretta); angolo di frenata; modalità a corsa singola e pollici |
| Cilindri di controbilanciamento | Sostenere il peso della slitta e dell'attrezzatura per ridurre il gioco e l'usura | Stabilità della pressione atmosferica; reazione alle variazioni di peso degli utensili |
| Cuscino per morire | Fornisce una resistenza controllata per l'estrazione, la rimozione e l'espulsione | Capacità, corsa dell'ammortizzatore, sia esso pneumatico, idraulico o servocomandato |
| Regolazione dello scorrimento | Imposta l'altezza chiusa in modo che corrisponda al set di fustelle | Manuale, motorizzato o idraulico; risoluzione e ripetibilità |
| Sistema di controllo e sicurezza | Sequenza la corsa e arresta la macchina quando viene violata una protezione | Barriere fotoelettriche, comando a due mani, muting, categoria di arresto di sicurezza, monitoraggio del tonnellaggio e della protezione dello stampo |
Due dettagli in quella tabella meritano più attenzione di quella che ricevono normalmente. Il primo è la deflessione. Un telaio della pressa non assorbe semplicemente la forza; si piega leggermente sotto di esso e quella piegatura apre il gioco dello stampo. Un telaio che devia più di qualche decimo di millimetro lungo il bancale usurerà gli utensili più velocemente e produrrà parti con bordi affusolati. Il secondo è il cuscino dello stampo, che spesso viene considerato un accessorio ma che in realtà fa la differenza tra una pressa che può imbutire e una che può solo tranciare.
La sequenza è più facile da seguire come catena di conversioni energetiche che come elenco di parti. Un motore elettrico fa girare un volano fino alla sua velocità di marcia. È il volano, non il motore, a fornire l'energia per la corsa. Tra una corsa e l'altra, il motore ripristina la piccola quantità di velocità persa dal volano durante il ciclo precedente, motivo per cui la formatura pesante continua è limitata dall'inerzia del volano e dalla potenza del motore piuttosto che dallo stampo solo.
Quando l'operatore fa scattare la pressa, la frizione si innesta e blocca il volano sull'albero motore o sull'albero eccentrico. L'albero gira, la biella oscilla e la slitta scende. Vicino al fondo della corsa l'albero motore raggiunge il punto in cui la sua leva è maggiore e lo stampo incontra il materiale. Il freno quindi arresta l'albero, solitamente al punto morto superiore, e la frizione si rilascia in modo che il volano possa recuperare velocità mentre l'operatore scarica il pezzo.
Una pressa azionata da servomotore sostituisce il volano, la frizione e il freno con un motore a coppia elevata e un meccanismo a vite o manovella. Il movimento della slitta è quindi programmabile: la slitta può rallentare per contatto, fermarsi sul fondo, invertire parzialmente o accelerare nella corsa di ritorno. Questo è il meccanismo alla base della formatura multimodale e cambia ciò che è possibile fare nell'imbutitura profonda e nei materiali fragili o elastici.
In una pressa meccanica la forza utile è concentrata negli ultimi millimetri prima del punto morto inferiore. La conseguenza pratica è che un lavoro che richiede il massimo tonnellaggio deve essere predisposto in modo che la deformazione avvenga in prossimità del fondo corsa. La tranciatura e la coniatura si adattano perfettamente a questo, perché il materiale si taglia o cede su una distanza molto breve.
Il disegno no. Una tazza può richiedere diversi centimetri di corsa verso il basso e durante tale corsa la pressa può fornire solo una frazione del suo tonnellaggio nominale. Questo è il motivo per cui una pressa scelta per l'imbutitura tende ad essere notevolmente più grande di una pressa scelta per la tranciatura dello stesso pezzo grezzo. Gli ingegneri che conoscono questa regola calcolano il tonnellaggio per il punto più profondo dell'estrazione, non per il peso del pezzo finito.
C’è una seconda conseguenza, più sottile. Poiché la curva di forza è ripida in prossimità del fondo, piccole variazioni nello spessore o nella durezza del materiale si traducono in grandi variazioni nel carico rilevato dalla pressa. Una bobina che ha uno spessore di tre centesimi di millimetro su un pallet e maggiore su quello successivo verrà visualizzata come picchi di tonnellaggio. Le presse con monitoraggio del tonnellaggio e protezione dello stampo vigilano esattamente su questo aspetto e fermano la macchina prima che il picco diventi uno stampo rotto o un telaio allungato.
Sono comuni quattro soluzioni, ciascuna delle quali modifica il programma di manutenzione tanto quanto il livello delle prestazioni:
Per un'officina che opera su due o tre turni, la differenza tra una frizione a secco e una a bagno d'olio viene solitamente misurata in ore di inattività all'anno anziché in prezzo di acquisto.
I cataloghi della stampa utilizzano un vocabolario compatto. Ogni termine sul foglio corrisponde a un vincolo fisico nell'attrezzatura e la lettura errata di uno di essi è la causa più comune per cui una macchina da stampa non può eseguire il lavoro per cui è stata acquistata.
| Term | Cosa significa | Conseguenza pratica |
|---|---|---|
| Stazza nominale | Forza massima disponibile, normalmente indicata in prossimità del punto morto inferiore | Deve superare la forza di picco dell'operazione, non la forza media |
| Lunghezza della corsa | Corsa totale della slitta dal punto morto superiore a quello inferiore | Deve essere sufficientemente lungo per caricare e scaricare la parte e per liberare lo stampo |
| Colpi al minuto (SPM) | Frequenza del ciclo alla velocità nominale | Imposta l'output teorico; la manipolazione e l'alimentazione di solito diventano il vero vincolo |
| Altezza matrice/altezza chiusa | Distanza dal piano del letto al fondo della guida al punto morto inferiore, con regolazione nella posizione stabilita | Troppo poco significa che lo stampo non si adatta; troppo può essere corretto con i distanziali ma costa rigidità |
| Regolazione dello scorrimento | Intervallo entro il quale è possibile modificare l'altezza di chiusura | Determina quanti set di stampi diversi la stampante può accettare senza alzate |
| Zona letto e scivolo | Superficie di montaggio utilizzabile | Deve contenere l'impronta dello stampo con spazio per i morsetti, non solo il contorno dello stampo |
| Profondità della gola | Distanza dal telaio al centro della diapositiva su una pressa aperta | Limita la larghezza del foglio che può essere alimentato attraverso il lato di una macchina a spazio aperto |
| Cuscino per morire capacity and stroke | Forza e corsa disponibili per l'imbutitura e la rimozione | Una pressa senza un cuscino adeguato non può tirare, indipendentemente dal tonnellaggio |
| Dimensioni della finestra o dell'apertura | Spazio libero nei montanti di una pressa a telaio chiuso | Determina se l'alimentazione della bobina, i bracci di trasferimento o i robot possono raggiungere l'area dello stampo |
| Flessione sotto carico | Cornice stretch and slide tilt at rated tonnage | Riduce l'usura dello stampo e la conicità delle parti; conta di più su letti larghi e carichi decentrati |
Due di questi interagiscono in un modo che cattura le persone. La lunghezza della corsa e l'altezza della matrice si contrappongono: una corsa più lunga offre più spazio per l'alimentazione e l'espulsione, ma in molti progetti riduce anche l'altezza minima di chiusura, poiché la corsa della manovella e la posizione della slitta sono geometricamente collegate. Una pressa con una corsa generosa potrebbe non accettare una pila corta di stampi senza una piastra montante, e una piastra montante aggiunge un giunto tra lo stampo e il letto che deve essere spessorato e controllato.
Il caricamento decentrato è l'altro problema silenzioso. I cataloghi riportano il tonnellaggio per un carico centrato. Una pressa a punto singolo caricata su un lato della slitta la inclinerà, aprirà il gioco del gib su un lato e lo chiuderà sull'altro. Il risultato è uno spessore del pezzo irregolare, un'usura accelerata dei lardoni e, nel peggiore dei casi, una scivolata incrinata. Quando uno stampo non può essere posizionato centralmente, si presume comunemente che il limite pratico sia circa la metà del tonnellaggio nominale su una macchina a punto singolo e circa due terzi su una macchina a doppio punto, ma la cifra effettiva dovrebbe provenire dal diagramma di carico del produttore piuttosto che da una regola empirica.
Il telaio è la prima decisione strutturale ed è guidato dalle dimensioni del pezzo, dal metodo di alimentazione e dalla tolleranza. Una pressa di tipo aperto ha un telaio a forma di C con l'azionamento e la slitta supportati da un solo lato. Una pressa di tipo chiuso circonda la slitta su entrambi i lati, quindi il percorso di carico è simmetrico.
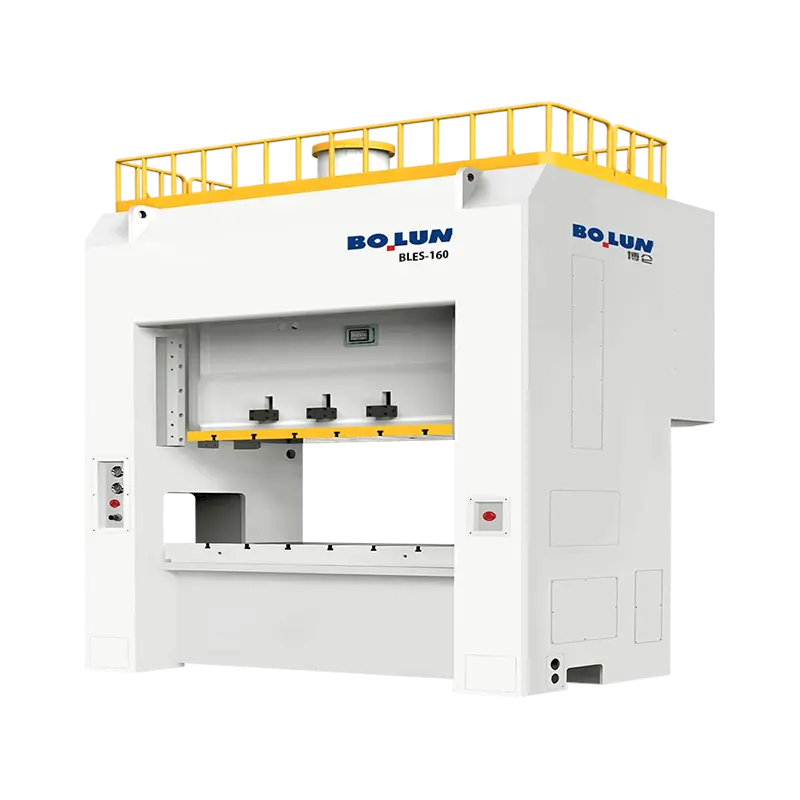
La conseguenza è semplice. Una pressa aperta offre accesso allo stampo su tre lati, il che semplifica il caricamento manuale, l'alimentazione laterale di parti lunghe e il cambio rapido dello stampo, ma il telaio è meno rigido e si flette maggiormente sotto carico. Una pressa chiusa è molto più rigida ed è la scelta normale per stampi progressivi, tonnellaggio elevato, tolleranze strette e qualsiasi processo in cui il parallelismo delle slitte è fondamentale. Se la parte è lunga e deve essere inserita lateralmente, un telaio aperto con gola profonda è spesso l'unica risposta pratica; se il pezzo è uno stampaggio di precisione prodotto a ritmo, il telaio chiuso quasi sempre vince sulla durata dell'utensile. Una trattazione più dettagliata dei compromessi è disponibile in questo confronto progetti di presse di tipo aperto e chiuso , che tratta l'argomento della deflessione in modo più approfondito.
| Fattore | Tipo aperto (telaio a C) | Tipo chiuso (telaio ad H) |
|---|---|---|
| Carica percorso | Asimmetrico; il telaio funge da cantilever | Simmetrico; entrambi i montanti condividono il carico |
| Flessione sotto carico | Più in alto e inclina la diapositiva | Basso, con inclinazione dello scivolo molto inferiore |
| Accesso al dado | Tre lati aperti | Solo finestrini anteriori e posteriori |
| Intervallo di tonnellaggio tipico | Da leggero a medio | Da medio a molto pesante |
| Più adatto a | Stampi a stazione singola, pezzi lunghi con alimentazione laterale, lavorazioni meccaniche e piccole tirature | Stampi progressivi e transfer, stampaggio di grandi volumi, tolleranze strette |
| Muori la vita | Più breve dove la tolleranza è stretta | Più a lungo, perché le distanze rimangono stabili |
| Impronta | Compatto, facile da riposizionare | Più grande, necessita di fondamenta sostanziali |
| Adattamento dell'automazione | Semplice con caricamento laterale manuale o robotizzato | Ideale per linee coil, trasferimenti e automazione in pressa |
Un ibrido merita una menzione perché è comune nella pratica: il telaio semichiuso o aperto sul retro. Aggiunge un collegamento parziale tra i montanti dietro lo scivolo, che recupera un'utile quantità di rigidità mantenendo la maggior parte dell'accesso laterale. Si tratta di una via di mezzo sensata per le officine che devono eseguire sulla stessa macchina sia lavori a stazione singola che lavori progressivi moderati.
La struttura del telaio decide la rigidità. L'azionamento determina la forma della corsa e con essa la gamma di processi che la pressa può eseguire.
A azionamento a manovella è la soluzione più semplice ed economica. Il raggio della pedivella imposta la corsa e la velocità della slitta segue una curva sinusoidale che raggiunge il picco nel mezzo della corsa discendente. È veloce, efficiente e ideale per la tranciatura, la perforazione e la formatura poco profonda.
An trasmissione ad ingranaggi eccentrici inserisce un ingranaggio tra il volano e l'albero eccentrico. L'ingranaggio riduce la velocità e moltiplica la coppia, quindi è possibile spostare un carico più pesante con lo stesso motore e gruppo frizione. Le presse a ingranaggi eccentrici sono la risposta tradizionale per lavori con corsa profonda e tonnellaggio elevato, come la formatura di pannelli di grandi dimensioni, in cui la slitta deve percorrere una lunga distanza e continuare a fornire forza.
A attiva/disattiva l'unità utilizza un collegamento anziché una singola manovella. Il vantaggio meccanico aumenta notevolmente verso la fine della corsa, garantendo un avvicinamento lento, una sosta breve e una forza molto elevata alla fine della corsa. Questa combinazione è ciò che rende le presse a ginocchiera adatte alle operazioni di forgiatura a freddo, coniatura e dimensionamento, in cui il materiale deve essere forzato a fluire nella cavità dello stampo anziché semplicemente tranciato o piegato.
A servoazionamento rimuove la relazione fissa tra la posizione della slitta e l'angolo di manovella. Il movimento della slitta diventa un profilo programmato. Può avvicinarsi rapidamente, rallentare a una velocità controllata al momento del contatto, restare sotto carico e ritornare ad alta velocità. Nell'imbutitura profonda ciò riduce il rischio di lacerazione perché il materiale viene stirato a una velocità che può tollerare; nella formatura di materiali ad alta resistenza o soggetti a ritorno elastico consente una corsa di calibrazione sul fondo. La stessa flessibilità supporta profili di movimento multimodali che sarebbero impossibili su una pedivella fissa.
| Tipo di guida | Caratteristica del tratto | Forza a fondo corsa | Applicazioni tipiche |
|---|---|---|---|
| Manovella | Movimento sinusoidale fisso | Stazza nominale near BDC | Tranciatura, perforazione, formatura superficiale, stampaggio generale |
| Ingranaggio eccentrico | Corsa fissa, più lunga con coppia più elevata | Alto, sostenuto durante un viaggio più lungo | Formatura di pannelli di grandi dimensioni, particolari profondi, stampi progressivi pesanti |
| Attiva/disattiva | Lento vicino al fondo con una breve sosta | Molto alto, concentrato alla fine | Stampaggio a freddo, coniatura, dimensionamento, formatura di materiali spessi |
| Servo | Profilo programmabile, sosta e inversione possibili | Controllato e ripetibile in qualsiasi punto del profilo | Imbutitura profonda, formatura sensibile al ritorno elastico, operazioni multi-step |
La scelta non è puramente tecnica. Una pressa a manovella costa meno ed è più facile da mantenere; una servopressa costa di più ma può sostituire due macchine convenzionali e una serie di operazioni manuali. Gli aspetti economici di solito si riducono a quanta parte del risparmio in manodopera e operazioni secondarie può essere recuperata nel corso della vita dello stampo.
Quasi ogni parte metallica prodotta in serie è passata attraverso una pressa almeno una volta. I processi si dividono in pochi gruppi riconoscibili e ciascun gruppo presenta esigenze specifiche alla macchina.
La cancellazione taglia una forma dal foglio in un colpo solo; il piercing gli fa dei buchi. Entrambe sono operazioni di taglio completate su una distanza molto breve, il che significa che si adattano perfettamente alla parte superiore della curva di forza. Le esigenze sono un tonnellaggio elevato, un telaio rigido per mantenere costante il gioco dello stampo e un ciclo rapido. Gli stampi progressivi impilano tranciatura, perforazione, formatura e rifilatura in un'unica striscia e necessitano di una pressa a telaio chiuso con un letto rigido e un buon parallelismo delle slitte, perché ogni stazione eredita l'errore di allineamento di quella precedente.
Queste operazioni deformano il materiale anziché separarlo. La piegatura e la formatura leggera richiedono una forza moderata su una corsa più lunga, quindi una pressa con una lunghezza della corsa ragionevole e un ammortizzatore adeguatamente dimensionato è lo strumento giusto. La coniatura e la goffratura richiedono il contrario: una forza estrema senza quasi nessuna corsa, ed è qui che gli azionamenti a ginocchiera e ad ingranaggi eccentrici guadagnano il loro posto.
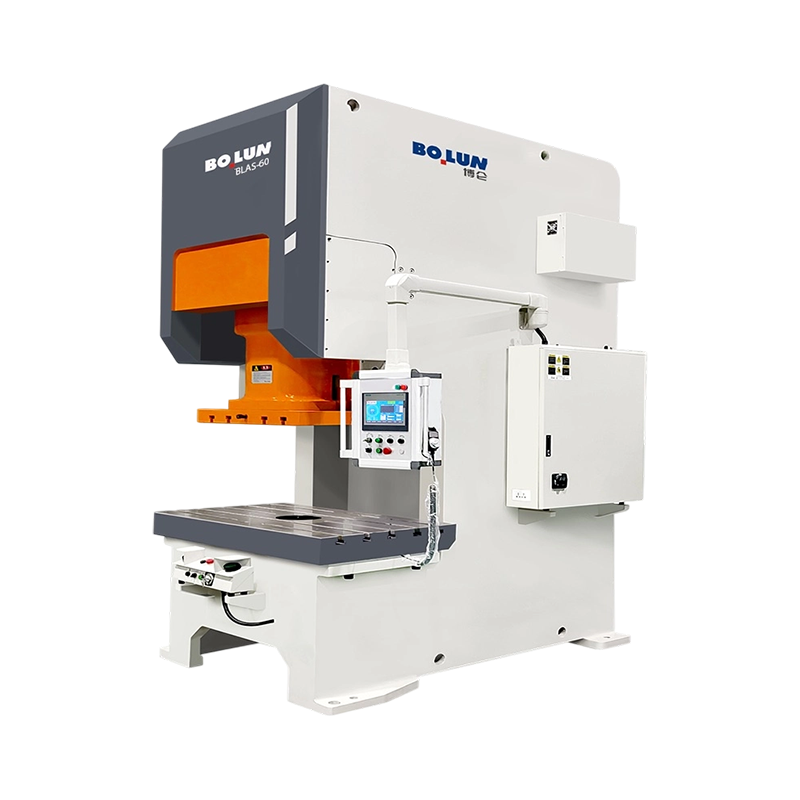
Imbutitura profonda pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  Pressa servo a punto singolo di tipo aperto BLAS-125 per imbutitura profonda Servopressa a punto singolo di tipo aperto per imbutitura profonda e stiramento, dotata di azionamento diretto a coppia elevata, profondità della gola di 350 mm e capacità di 1250 kN. Visualizza il prodotto → La servopressa a punto singolo di tipo aperto BLAS125 è specifica per l'imbutitura profonda e combina una corsa lunga e controllabile con una disposizione di ammortizzazione che si adatta al lavoro con tazze piuttosto che alla semplice tranciatura.
La forgiatura a freddo costringe il metallo a fluire all'interno di uno stampo a temperatura ambiente. Le forze sono grandi, la deformazione è grave e il carico arriva con un impulso breve e intenso alla fine della corsa. Le presse a ginocchiera sono costruite esattamente per questo profilo: un approccio lento e potente, una breve sosta che consente al materiale di riempire la cavità e un ritorno rapido. Macchine di questa classe, come questa  Pressa a ginocchiera per forgiatura a freddo ad alta deformazione BLKP-650 Pressa a ginocchiera per forgiatura a freddo per carichi pesanti con capacità di 6500 kN, corsa di pressione nominale di 8 mm, telaio ad alta rigidità ed espulsore integrato per lavori di deformazione grave. Visualizza il prodotto → presse a ginocchiera per forgiatura a freddo ad alta deformazione, sono progettate attorno a una geometria della corsa bilanciata, che mantiene la slitta perpendicolare ai carichi decentrati generati dagli stampi di forgiatura, e attorno a un telaio sufficientemente rigido da sostenere le dimensioni della cavità per migliaia di cicli.
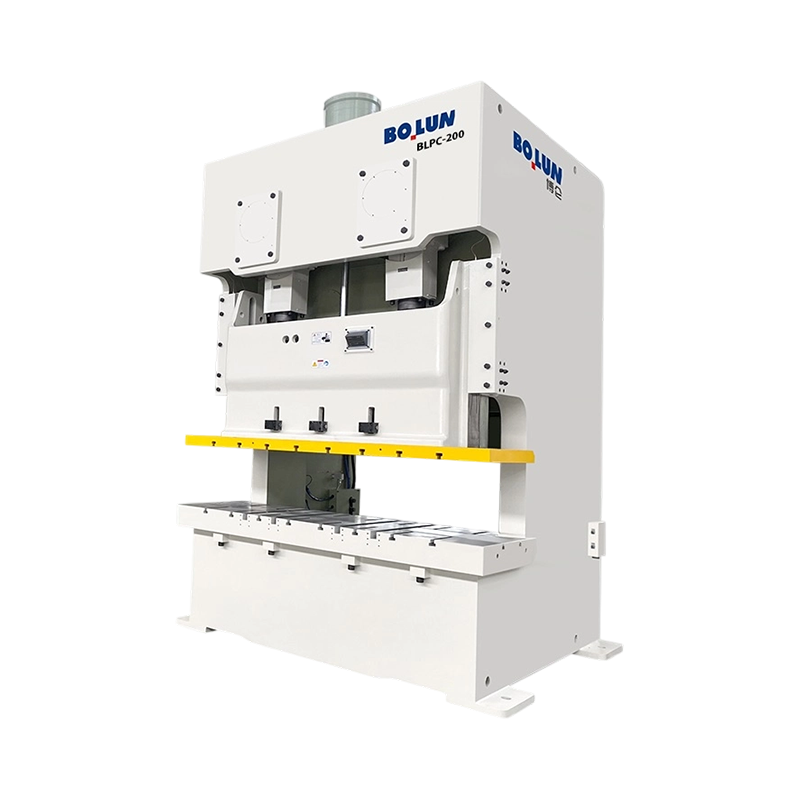
Gli alloggiamenti delle batterie e involucri simili sono parti imbutite lunghe e a pareti sottili prodotte in grandi quantità. Il processo è essenzialmente un'estrazione impegnativa con una tolleranza ristretta dello spessore delle pareti, fasi di formatura poco profonde ma ripetute e un rigido requisito che le parti escano piatte e squadrate. Poiché le parti sono spesso prodotte da bobine larghe su linee automatizzate, la pressa necessita di un bancale ampio, di un telaio rigido chiuso o aperto pesante e della capacità di mantenere la tolleranza su tutta la larghezza del bancale anziché solo al centro. Macchine appositamente costruite come questa  BLPC2-160 Pressa per batterie a doppio punto di tipo aperto ad alto tonnellaggio Pressa per gusci di batterie a doppio punto di tipo aperto posizionata per la formatura di componenti di batterie su larga scala e applicazioni di gusci di batterie nella produzione di volumi elevati. Visualizza il prodotto → Le presse a batteria ad alto tonnellaggio e ultra stabili sono configurate per quella combinazione di larghezza del letto, tonnellaggio e ripetibilità.
Non tutti i lavori si adattano a un'area compatta dello stampo. Pannelli larghi, avvolgimenti di elettrodomestici e sezioni strutturali lunghe necessitano di un letto ampio o di una gola profonda che consenta il passaggio del materiale accanto allo scivolo. Le macchine da stampa aperte a gola profonda esistono esattamente per questo motivo: barattano una certa rigidità con la capacità di alimentare un foglio di grandi dimensioni attraverso il lato della macchina mentre la fustella rimane montata sul letto.
La selezione della macchina da stampa va male molto spesso quando il processo viene definito dopo l'acquisto della macchina. Lavorare nell'ordine inverso richiede più tempo in fase di preventivo e consente di risparmiare mesi dopo.
L'ordine è importante perché ogni passaggio vincola quello successivo. Una modifica nella profondità del disegno, ad esempio, può forzare un tratto più lungo, che modifica l'inviluppo dell'altezza chiusa, che può forzare una dimensione del fotogramma completamente diversa. Congelare prima il processo rimuove la maggior parte del avanti e indietro.
Il prezzo di acquisto di una macchina da stampa è il valore più piccolo nel suo costo di vita. I numeri più grandi riguardano attrezzature, energia, manutenzione e tempi di fermo macchina non pianificati e sono influenzati dalle scelte specifiche effettuate anni prima.
La durata degli utensili dipende dall'allineamento. Ogni decimo di millimetro di inclinazione della slitta o di deflessione del telaio appare come un gioco irregolare dello stampo, e un gioco irregolare significa bave, usura dei bordi, grippaggi e punzoni incrinati. Una macchina da stampa sufficientemente rigida per il lavoro spesso ripagherà la differenza nel costo del telaio solo grazie alla maggiore durata dello stampo, soprattutto sugli stampi progressivi dove un guasto di una singola stazione ferma l'intera linea.
Il consumo energetico è dominato dal dimensionamento del volano e del motore. Una pressa con un volano sovradimensionato recupera velocità più rapidamente tra una corsa e l'altra e assorbe una corrente più costante, mentre una che funziona al limite fa funzionare il motore con forza e riscalda l'involucro. Sulle servopresse il quadro cambia: l'azionamento assorbe corrente di picco durante la formatura, quindi l'alimentazione elettrica, il cablaggio e qualsiasi sistema di recupero energetico meritano attenzione nella fase di specifica piuttosto che in fase di messa in servizio.
I requisiti di sicurezza non sono negoziabili e sempre più specifici. Protezioni meccaniche, cancelli interbloccati, barriere fotoelettriche con muting per l'alimentazione automatica, controllo a due mani per stazioni di carico manuali e un sistema di monitoraggio dei freni che verifica le prestazioni di arresto rappresentano la normale linea di base. Il monitoraggio del tonnellaggio e la protezione degli stampi sono ugualmente importanti nella pratica, perché trasformano un lento guasto degli utensili in un arresto della macchina e in una nota nel registro di manutenzione.
Altri due costi vengono regolarmente sottovalutati. L'aria compressa viene utilizzata per il contrappeso, l'azionamento della frizione e i cuscini pneumatici, e le perdite in quel circuito si manifestano come risposta irregolare della frizione e bilanciamento del cursore alla deriva. La lubrificazione è la seconda: i sistemi di circolazione automatici con filtraggio e monitoraggio della pressione convertono quella che era un'attività quotidiana manuale in un cambio programmato del filtro e rilevano una pompa guasta prima che diventi un lardone rigato.
Una pressa meccanica è una macchina robusta, ma si usura in punti prevedibili e l'usura è misurabile molto prima che diventi visibile nelle sue parti.
Una macchina da stampa mantenuta secondo un programma può funzionare per decenni. Un ciclo di stampa finché qualcosa non si rompe richiede solitamente uno stampo, una settimana di produzione e un rapporto con il cliente. La differenza di costo tra i due approcci è principalmente amministrativa: una lista di controllo, una serie di tolleranze e qualcuno responsabile della registrazione dei numeri.
La fase finale consiste nel verificare che la macchina offerta sarà ancora adatta tra cinque anni, quando il mix dei componenti sarà cambiato e le tolleranze si saranno ristrette. Alcuni controlli coprono la maggior parte del rischio.
I fornitori con produzione interna tendono a rispondere a queste domande con disegni e misurazioni piuttosto che con aggettivi. Bolun, ad esempio, costruisce la sua gamma di macchine da stampa attorno a un sistema di produzione a catena completa che copre la progettazione, la produzione dei componenti principali e l’assemblaggio finale, che è la disposizione che rende un diagramma di carico e una cifra di deflessione significativi piuttosto che approssimativi. Gli acquirenti che valutano a fornitore di presse elettriche dovrebbe considerare la capacità di produrre quei numeri su richiesta come un primo filtro, molto prima che il prezzo entri in discussione.
Una pressa elettrica è un'idea semplice eseguita con insolita precisione: immagazzinare energia in una massa rotante, rilasciarla attraverso un collegamento che moltiplica la forza e guidare il risultato in modo così accurato che uno stampo può tagliare, piegare o imbutire il metallo con una precisione di una frazione di millimetro, decine di migliaia di volte al giorno. Tutto ciò che conta nelle specifiche deriva da quella frase.
La stazza ti dice il massimale. La curva della forza ti dice dove puoi usarla nella corsa. La cornice ti dice quanto rimane centrato sul dado. L'azionamento ti dice se il movimento è fisso o programmabile. Il cuscino, il letto e l'altezza da chiuso ti dicono se i tuoi utensili si adatteranno e se sopravviveranno.
Se si eseguono correttamente queste cinque cose, la macchina da stampa diventerà la macchina meno interessante dello stabilimento, il che è esattamente quello che dovrebbe essere. Sbagli e diventa il collo di bottiglia con cui inizia ogni conversazione.


La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Metti una accanto all'altra una pressa da 160 tonnellate a telaio ape...
Progettazione a punto singolo Un collegame...
Un produttore di dispositivi di fissaggio di medie dimensioni ha recenteme...
Quando intendi produrre parti metalliche di medie o piccole dimensioni in ...
Le presse elettriche sono classificate in due modi principali: pe...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

