
Nel campo delle moderne lavorazioni meccaniche di precisione, a pressa elettrica è la fonte di energia principale per l'assemblaggio, la formatura e la calibrazione di componenti ad alta precisione. Che si tratti dell'assemblaggio di alberi a gomiti di motori o dello stampaggio di precisione di grei strutture meccaniche, la scelta del tipo appropriato di pressa determina direttamente la qualità dell'assemblaggio e la durata del pezzo.
Una pressa elettrica è un dispositivo che genera una forza immensa attraverso il trasferimento di energia (meccanico o idraulico) per realizzare la deformazione del materiale o il montaggio a pressione dei componenti. Nella lavorazione dell'albero a gomiti, non si tratta semplicemente di un semplice "strumento di spinta", ma di un sistema di precisione che richiede un controllo rigoroso su corsa, velocità e pressione. Il suo obiettivo operativo principale è garantire che le parti accoppiate raggiungano l'accoppiamento con interferenza progettato senza generare concentrazioni di stress interne o danni alle superfici di accoppiamento.
Per comprendere meglio gli scenari applicabili alle diverse apparecchiature, possiamo analizzarli attraverso il seguente confronto prestazionale:
| Caratteristica prestazionale | Manovella (Pressa a manovella/Doppia manovella) | Pressa idraulica |
| Fonte di energia | Accumulo di energia al volano, collegamento meccanico | Cilindro idraulico, potenza fluida |
| Caratteristiche della corsa | Pressione massima al punto morto inferiore, la velocità diminuisce bruscamente in prossimità del fondo | Pressione costante durante tutta la corsa |
| Precisione del controllo | Corsa fissa, difficile da interrompere a metà processo | Monitoraggio preciso della pressione e sospensione della corsa |
| Applicazione primaria | Stampaggio di metalli in grandi volumi, forgiatura | Pressatura di precisione, raddrizzatura alberi, assemblaggi complessi |
| Flessibilità operativa | Basso (adatto per attività ripetitive standardizzate) | Alto (adatto a varie attività di pressfitting personalizzate) |
Pressa per albero motore: Questa attrezzatura è progettata su misura per le linee di produzione di alberi a gomiti ed è generalmente dotata di strumenti di posizionamento specializzati per garantire che le linee centrali dei vari perni di banco dell'albero a gomiti siano perfettamente allineate, impedendo l'inclinazione durante il processo di inserimento a pressione.
Pressa per raddrizzare alberi: Gli alberi a gomiti spesso presentano lievi deviazioni di flessione dopo l'uso o la lavorazione. Tali presse sono dotate di sistemi di misurazione ad alta sensibilità (solitamente utilizzati con blocchi a V e comparatori) per eseguire molteplici correzioni idrauliche su piccola scala, regolando l'eccentricità dell'albero motore al livello del micron.
Di fronte al compito di pressare l’albero motore di un motore a 2 tempi, molti utenti si chiedono: è sufficiente una comune pressa da 20 tonnellate? La risposta non è assoluta e dipende dai parametri fisici e dai requisiti di precisione della parte specifica.
Per determinare se 20 tonnellate di pressione sono adeguate, è necessario valutarla in base alla logica fisica degli accoppiamenti con interferenza. La forza di piantaggio richiesta è influenzata principalmente dall'area di contatto, dall'entità dell'interferenza e dal coefficiente di attrito dei materiali.
Base per il calcolo del carico: Nella pratica ingegneristica, la formula approssimativa per stimare la forza di piantaggio è F = mu * pi * d * L * P_radial, dove mu è il coefficiente di attrito, d è il diametro dell'albero, L è la lunghezza di accoppiamento e P_radial è la pressione radiale generata. Per un albero motore a 2 tempi, se il diametro del perno è grande e l'interferenza è progettata per essere elevata, la forza richiesta potrebbe avvicinarsi o superare il limite di 20 tonnellate.
Vincoli strutturali: Gli alberi motore a 2 tempi sono generalmente composti da semiassi sinistro e destro e da un perno di manovella centrale. La loro caratteristica strutturale è l'elevata rigidità della pedivella, ma lo spessore della parete attorno al foro di collegamento è limitato. Se il tonnellaggio dell'attrezzatura viene selezionato in modo errato, la pressione superiore al limite di snervamento del materiale causerà microfessure nella pedivella o l'espansione del foro dell'albero.
| Tipo di motore | Gamma di diametri del diario | Idoneità alla pressa da 20 tonnellate | Fattori fondamentali da considerare |
| Lavori leggeri (ad esempio, attrezzi da giardino) | 15-25mm | Molto adatto | Riserva di pressione sufficiente, richiede la regolazione della pressione |
| Servizio medio (ad esempio motocicletta/fuoribordo) | 30-50 mm | Configurazione standard del settore | Richiede strumenti dedicati, attenzione alla coassialità |
| Per impieghi gravosi (ad esempio, di grande cilindrata/industriale) | >50 mm | Si consiglia assistenza limitata per il montaggio termico | La pressatura a freddo danneggia facilmente le superfici e richiede un differenziale di temperatura |
Anche se la pressa soddisfa i requisiti di tonnellaggio, monitoraggio della pressione è molto più importante della semplice selezione del tonnellaggio quando si pressano alberi motore a 2 tempi.
Monitoraggio della curva: In un processo di press-fit ideale, la curva di pressione che aumenta con lo spostamento dovrebbe essere regolare e lineare. Se durante il processo si verifica un aumento improvviso e significativo della pressione (picco di jitter), ciò spesso indica trucioli metallici, lubrificazione insufficiente o disallineamento assiale sulla superficie di accoppiamento.
Misure preventive: Si consiglia vivamente di installare un sensore di pressione su una pressa idraulica. Per gli alberi motore a 2 tempi, se la pressione raggiunge rapidamente il limite all'inizio, è necessario fermarsi immediatamente, poiché forzarla in questa fase può facilmente causare grippaggi sulla superficie del perno. Una volta che si verifica tale danno, la forza di fissaggio della superficie di accoppiamento viene a mancare completamente, provocando lo slittamento dell'albero o un rumore anomalo durante l'uso successivo.
Nel processo di manutenzione e produzione degli alberi a gomiti, lo smontaggio di parti vecchie e il montaggio a pressione di quelle nuove sono azioni frequenti. Per ottenere un cambio efficiente e con pochi danni, non è possibile fare affidamento esclusivamente sulla semplice azione push-pull della pressa; richiede una logica di processo standardizzata.
È fondamentale ottenere un rapido passaggio tra il montaggio a pressare e lo smontaggio impostazione degli utensili and risposta flessibile del sistema idraulico .
Differenza nella progettazione degli utensili: La modalità di smontaggio richiede una matrice di base di supporto. Il suo ruolo è quello di lasciare che la pedivella si appoggi saldamente sulla base lasciando un foro centrale per il passaggio del perno. La modalità di inserimento a pressione richiede un pistone di guida di posizionamento. Il pistone deve essere allineato con precisione con il centro del perno e deve avere capacità di regolazione fine durante il processo di pressatura per garantire che l'angolo di ingresso sia assolutamente verticale.
Regolazione della limitazione del sistema idraulico: Per evitare danni alle parti dovuti a una forza eccessiva, è necessario impostare valvole di sicurezza o limiti elettronici. Durante lo smontaggio, poiché la forza di distacco iniziale è spesso elevata, è possibile far funzionare l'apparecchiatura alla pressione nominale; durante il press-fitting è opportuno preimpostare un limite superiore di sicurezza per evitare sovraccarichi.
Molti principianti tendono a pensare che più è stretto, meglio è, ma dal punto di vista ingegneristico, gli accoppiamenti con interferenza dovrebbero essere mantenuti entro uno specifico Tolleranza all'adattamento alle interferenze .
| Metodo di accoppiamento | Coefficiente di attrito | Comportamento della forza di pressione | Affidabilità |
| Interferenza eccessiva | 0,12 - 0,15 | Il manometro oscilla violentemente | Danneggia facilmente le superfici, fatica da stress interno |
| Interferenza ragionevole | 0,08 - 0,10 | La pressione aumenta dolcemente, traccia stabile | Trasmissione della coppia stabile, nessun danno al metallo |
| Temperatura assistita | 0,05 - 0,07 | Pressione decisamente più bassa | Vestibilità aderente, proprietà del materiale preservate |
Valore della lubrificazione: È obbligatorio l'uso di lubrificanti per pressioni estreme; forma un film d'olio tra il perno ed il foro di collegamento, evitando l'attrito a secco durante la pressatura, rendendo così più agevole l'assemblaggio.
Nella produzione su larga scala, utilizzando una disposizione collaborativa di apparecchiature meccaniche e idrauliche, l'efficienza e la resa della produzione possono essere notevolmente migliorate.
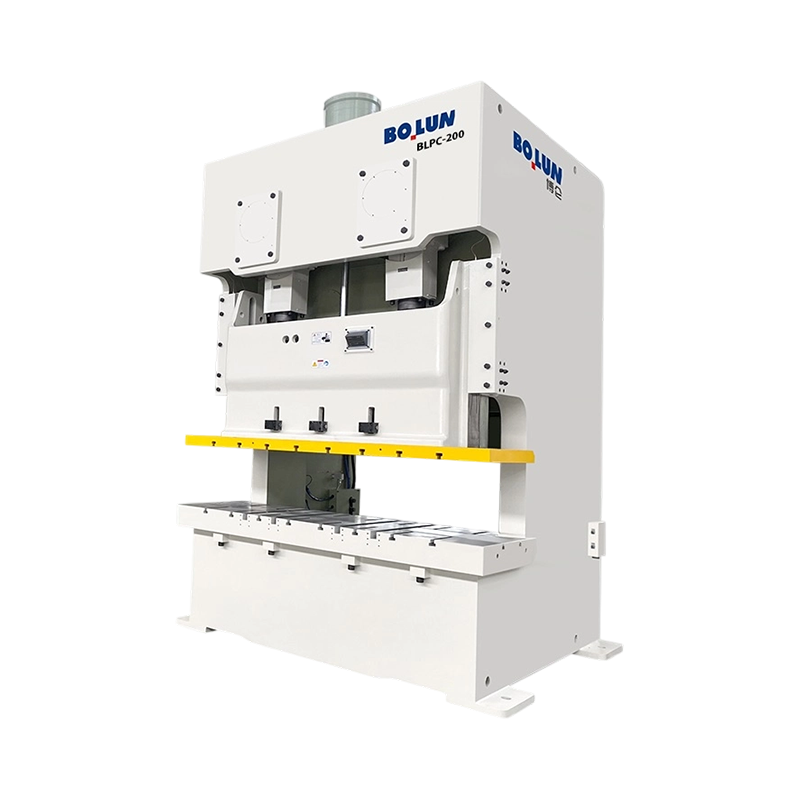
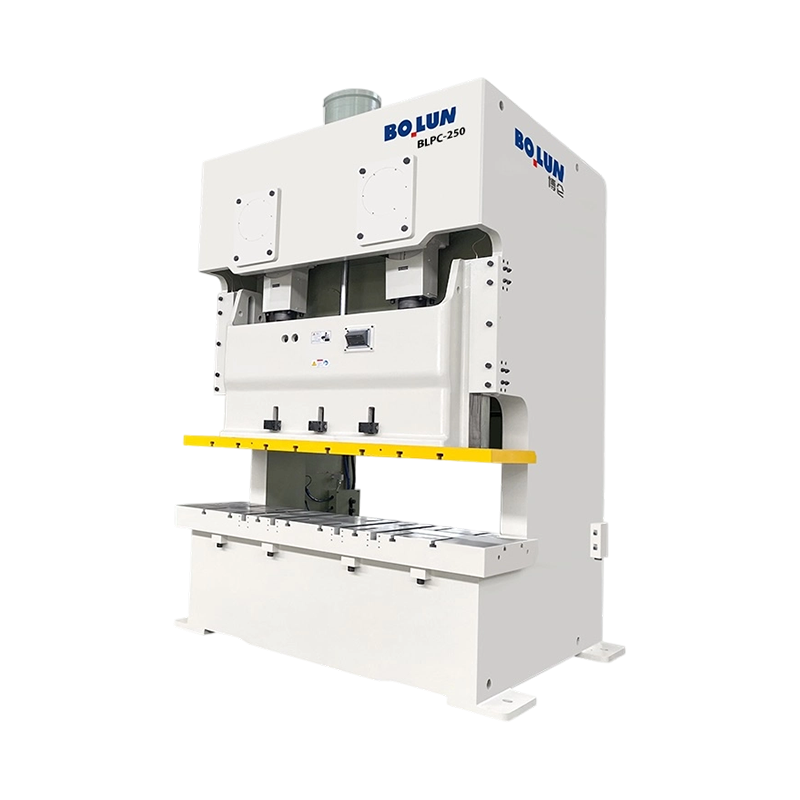
Durante la fase di sgrossatura o forgiatura, a pressa a doppia manovella è una forza fondamentale indispensabile. Resiste efficacemente al momento ribaltante generato durante il processo di pressatura, garantendo che il pezzo grezzo dell'albero motore venga sollecitato uniformemente durante la forgiatura.
| Fase del processo | Attrezzatura consigliata | Obiettivo |
| Forgiatura/formatura grezza | Pressa a doppia manovella | Garantire la densità del materiale |
| Press-fit di precisione | Pressa idraulica | Garantire l'interferenza, prevenire danni alla superficie |
| Raddrizzamento assiale | Pressa per raddrizzare alberi | Controllare l'errore geometrico |
Deviazione della coassialità: Se la precisione di guida dell'utensile di inserimento a pressione è insufficiente, il semialbero dell'albero a gomiti oscillerà, provocando un'eccentricità radiale nel prodotto finito.
Caricamento eccentrico: Se il centro di pressione non cade sul centro geometrico dell'asse dell'albero motore, si verificherà una microtorsione della pedivella.
Il montaggio a pressare dell'albero motore è un lavoro ad alto rischio e di alta precisione. Stabilire un sistema scientifico di gestione e sicurezza quotidiana è il fondamento del funzionamento della fabbrica.
Test del sensore di forza: Si consiglia di calibrare il sistema di rilevamento della pressione una volta ogni trimestre. Assicurarsi che l'errore di lettura del sensore sia controllato entro l'1% rispetto ai pesi di calibrazione standard.
| Misura protettiva | Funzione |
| Pulsanti di controllo a due mani | Impedisce agli operatori di accedere alla stazione |
| Rilevamento della barriera fotoelettrica | Arresto di emergenza se entra un oggetto estraneo |
| Protezione da sovraccarico di pressione | Si scarica automaticamente se il limite viene superato |
Ascolta i suoni anomali: Durante l'inserimento, un cigolio continuo indica un guasto alla lubrificazione; un clic nitido probabilmente significa un danno locale alla superficie di accoppiamento metallica.
Il fulcro del monitoraggio della qualità risiede nell'interpretazione della curva pressione-spostamento. Se all'uscita vengono rinvenuti trucioli metallici ammassati, oppure sulla superficie compaiono evidenti segni di disegno, è necessario interrompere l'operazione.
In generale, non è consigliabile un press-fitting ripetuto . Ogni inserimento provoca una microscopica deformazione plastica della superficie di accoppiamento, che riduce la durata a fatica del materiale e aumenta il rischio di slittamento dell'albero.
I distanziatori dedicati non solo forniscono supporto ma si incastrano anche nella posizione del perno di manovella, garantendo che i semiassi sinistro e destro mantengano l'angolo di fase impostato durante il processo di inserimento, prevenendo il disallineamento di fase.
La conclusione è sì. Le presse idrauliche possono controllare con precisione la massima forza di inserimento regolando le valvole di sicurezza. Una volta che la forza di piantaggio supera il valore impostato, il sistema idraulico allevierà automaticamente la pressione.
Si consiglia di mantenere il 60% dell'adattamento con interferenza riservando il gioco attraverso l'espansione e la contrazione termica, mentre il restante 40% dell'adattamento dipende dalla pressa. Questo metodo garantisce la qualità dell'assemblaggio riducendo al minimo i danni da stress interno.


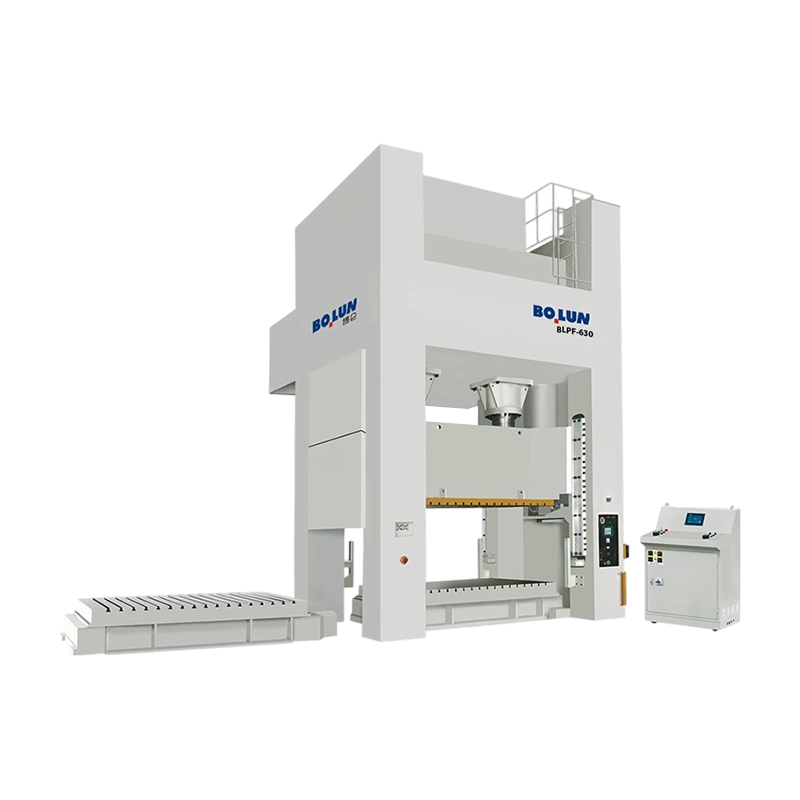
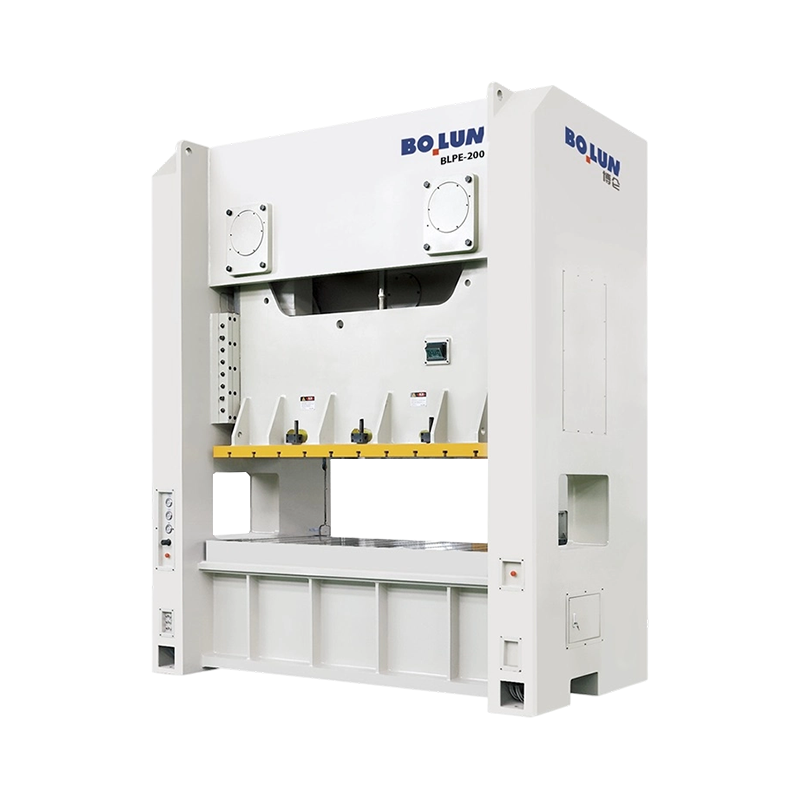
La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Nei settori della formatura dei metalli, della lavorazione della lamiera, del...
Uno stampo di forgiatura a freddo raramente annuncia in anticipo il suo fa...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate pe...
Uno stabilimento di fissaggio a Taizhou riceve una richiesta da un fornito...
Un produttore di dispositivi di fissaggio di medie dimensioni ha recenteme...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

