
Le presse elettriche sono classificate in due modi principali: per struttura del telaio, che le separa in presse elettriche di tipo aperto e macchine per presse elettriche di tipo chiuso, e per meccanismo di azionamento, che le separa in presse meccaniche, presse idrauliche e presse pneumatiche. Nello specifico, all'interno della categoria delle presse meccaniche, le macchine sono ulteriormente suddivise in base al modo in cui viene azionato il pistone, compresi i modelli con azionamento a manovella, azionamento eccentrico, con giunto snodato, a ginocchiera e a vite, e in base al numero di punti di connessione che supportano il pistone, che vanno dalle presse a punto singolo utilizzate per lavori più leggeri alle presse a quattro punti utilizzate per pannelli grandi e pesanti.
Per la maggior parte degli acquirenti, la decisione pratica si riduce a due domande a cui rispondere in sequenza. In primo luogo, l'applicazione necessita dell'accessibilità e del costo inferiore di una pressa elettrica di tipo aperto o della rigidità e precisione di una pressa elettrica di tipo chiuso. In secondo luogo, qualunque sia il tipo di telaio adatto al lavoro, quale tonnellaggio, lunghezza della corsa e configurazione dei punti corrispondono alla parte specifica prodotta. Il resto di questa guida esamina tutte le principali classificazioni delle presse elettriche, confronta direttamente i progetti di telaio aperto e chiuso con i dati operativi reali, spiega i meccanismi di azionamento e le configurazioni dei punti in dettaglio e copre le pratiche di sicurezza e manutenzione che mantengono una pressa funzionante in modo affidabile per anni.
A macchina da stampa elettrica è un'attrezzatura industriale che applica una forza meccanica controllata attraverso un pistone mobile per modellare, tagliare, punzonare o formare lamiere e altri materiali posti tra il pistone e un letto fisso. A differenza di una pressa ad azionamento manuale, una pressa elettrica utilizza un sistema motorizzato, più comunemente una disposizione di volano e albero motore, per immagazzinare e fornire l'energia necessaria per ogni corsa, consentendo una produzione di forza molto più elevata e tempi di ciclo molto più rapidi rispetto a quanto potrebbe ottenere il funzionamento manuale.
In una tipica pressa meccanica, un motore elettrico fa girare continuamente un volano, immagazzinando energia di rotazione. Quando l'operatore attiva una corsa, una frizione si innesta, collegando il volano che gira a un albero a gomiti o ad un albero eccentrico. Mentre l'albero ruota, converte il movimento rotatorio nel movimento lineare su e giù del pistone attraverso una biella, fornendo un'esplosione di energia immagazzinata al pezzo in lavorazione nella parte inferiore della corsa, proprio quando l'utensile entra in contatto con il materiale.
Il volano è fondamentale nel modo in cui una pressa meccanica ottiene un'elevata potenza in uscita da un motore relativamente modesto. Invece di richiedere un motore abbastanza potente da erogare la forza di picco istantaneamente, il volano accumula energia continuamente tra una corsa e l'altra e la rilascia in uno scoppio breve e potente durante la parte di lavoro effettiva della corsa, consentendo a un motore relativamente piccolo di azionare una pressa in grado di un tonnellaggio di gran lunga superiore a quello che il motore da solo potrebbe produrre su base sostenuta.
Una singola corsa della pressa attraversa diverse fasi distinte a cui gli operatori e gli ingegneri di processo fanno riferimento durante la risoluzione dei problemi o l'ottimizzazione di un'operazione di stampaggio. La fase di avvicinamento porta il pistone dal punto morto superiore verso il pezzo con una resistenza minima. La fase di lavoro inizia nel momento in cui l'utensile entra in contatto con il materiale, consumando la maggior parte dell'energia immagazzinata nel volano durante l'effettivo taglio o formatura. La fase di ritorno riporta quindi il pistone al punto morto superiore, preparando la pressa per il ciclo successivo. Capire dove in questa sequenza una determinata operazione colloca il picco della domanda aiuta a spiegare perché alcuni meccanismi di azionamento, come i design a ginocchiera o a ginocchiera, si adattano a operazioni specifiche meglio di una trasmissione a manovella standard, poiché ciascun meccanismo modella questo ciclo in modo diverso per soddisfare una particolare esigenza di processo.
Le presse elettriche vengono utilizzate nella fabbricazione di metalli, nella produzione di componenti automobilistici, nella produzione di elettrodomestici, nella produzione di quadri elettrici e in innumerevoli altri settori che richiedono operazioni ripetibili e ad alto volume sulla lamiera come tranciatura, perforazione, piegatura, imbutitura e coniatura, rendendo questa categoria di apparecchiature una delle classi di macchinari industriali più ampiamente utilizzate nella produzione moderna.
Prima di restringere il campo al tipo di frame, è utile posizionare il file macchina da stampa meccanica nel panorama più ampio delle tecnologie di azionamento delle presse, poiché ciascun tipo di azionamento si adatta a un diverso profilo di produzione.
| Fattore | Pressa meccanica | Pressa idraulica | Pressa pneumatica |
|---|---|---|---|
| Velocità del ciclo | Colpi al minuto rapidi ed elevati | Velocità del pistone più lenta e controllata | Molto veloce per lavori leggeri |
| Coerenza della forza attraverso la corsa | Varia durante la corsa | Forza massima costante durante tutta la corsa | Forza costante ma limitata |
| Intervallo di tonnellaggio tipico | Da moderato a molto alto | Ampia gamma, anche di tonnellaggio molto elevato | Da basso a moderato |
| Operazioni più adatte | Tranciatura, perforazione, stampaggio ad alto volume | Imbutitura profonda, formazione di materiale spesso | Assemblaggio leggero, formatura di piccole parti |
Una pressa meccanica è generalmente la scelta preferita ogni volta che la velocità del ciclo e la produzione ripetibile di volumi elevati contano più del controllo della forza regolabile , motivo per cui le presse meccaniche dominano le linee di stampaggio ad alta velocità nella produzione automobilistica ed elettrodomestici, mentre le presse idrauliche rimangono preferite per l'imbutitura profonda e la formatura di materiali spessi dove la forza controllata e costante lungo tutta la corsa produce risultati migliori.
Le presse pneumatiche occupano una nicchia più piccola ma distinta, generalmente riservata ad applicazioni leggere come l'assemblaggio di piccole parti, lo stampaggio leggero o le operazioni di pressatura in cui le forze coinvolte rimangono modeste e la velocità del ciclo estremamente elevata conta più della capacità di tonnellaggio grezzo. Le strutture raramente scelgono tra tutti e tre i tipi di azionamento per una singola applicazione, poiché il tonnellaggio richiesto e il tipo di operazione in genere restringono la scelta pratica a una categoria chiara prima ancora che la costruzione del telaio entri nella decisione.
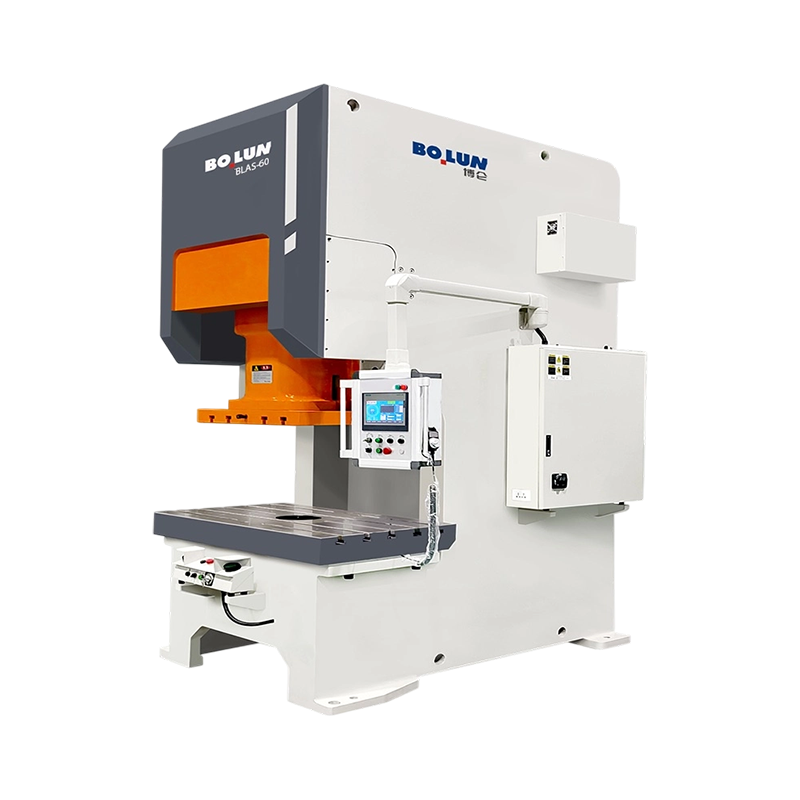
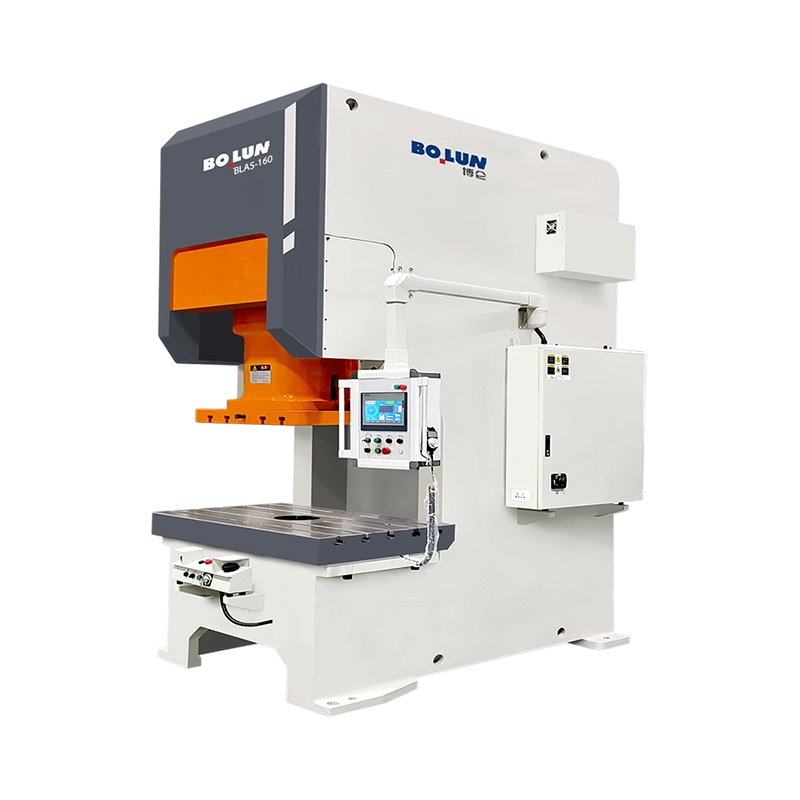
An Pressa elettrica di tipo aperto , a volte chiamata pressa a telaio a C o pressa a telaio gap, utilizza un telaio a forma di lettera C, aperto su tre lati attorno all'area di lavoro tra il pistone e il letto.
Il telaio aperto a forma di C lascia accessibile la parte anteriore e entrambi i lati dell'area di lavoro, il che rappresenta il vantaggio pratico che definisce questo design. Il materiale può essere alimentato dalla parte anteriore o da entrambi i lati, gli stampi possono essere sostituiti con un accesso relativamente facile e gli operatori o i sistemi di alimentazione automatizzati hanno una chiara linea visiva e accesso fisico all'area di lavoro durante l'operazione.
Il design del telaio aperto, sebbene altamente accessibile, è intrinsecamente meno rigido di un telaio completamente chiuso, poiché la forma a C consente una piccola deflessione del telaio sotto carico, in particolare a tonnellaggi più elevati o quando il carico viene applicato fuori centro all'interno dell'area di lavoro. Per questo motivo, una pressa elettrica di tipo aperto è generalmente più adatta per lavori di tonnellaggio leggero e medio, solitamente fino a circa 250 tonnellate, dove il vantaggio in termini di accessibilità supera il modesto compromesso in termini di precisione.
Oltre all'accessibilità semplice durante il normale funzionamento, il telaio aperto a forma di C di una pressa elettrica di tipo aperto consente in genere un cambio stampo più rapido rispetto a un equivalente telaio chiuso, poiché i tecnici possono avvicinarsi allo spazio dello stampo da tre direzioni anziché essere limitati a un'unica apertura frontale. Per le officine che utilizzano molti pezzi diversi sulla stessa macchina da stampa secondo un programma a rotazione, questo vantaggio in termini di tempi di cambio produzione può aumentare in modo significativo l'utilizzo complessivo delle apparecchiature durante un turno di lavoro, spesso facendo la differenza tra rispettare un programma di consegna serrato e rimanere indietro.
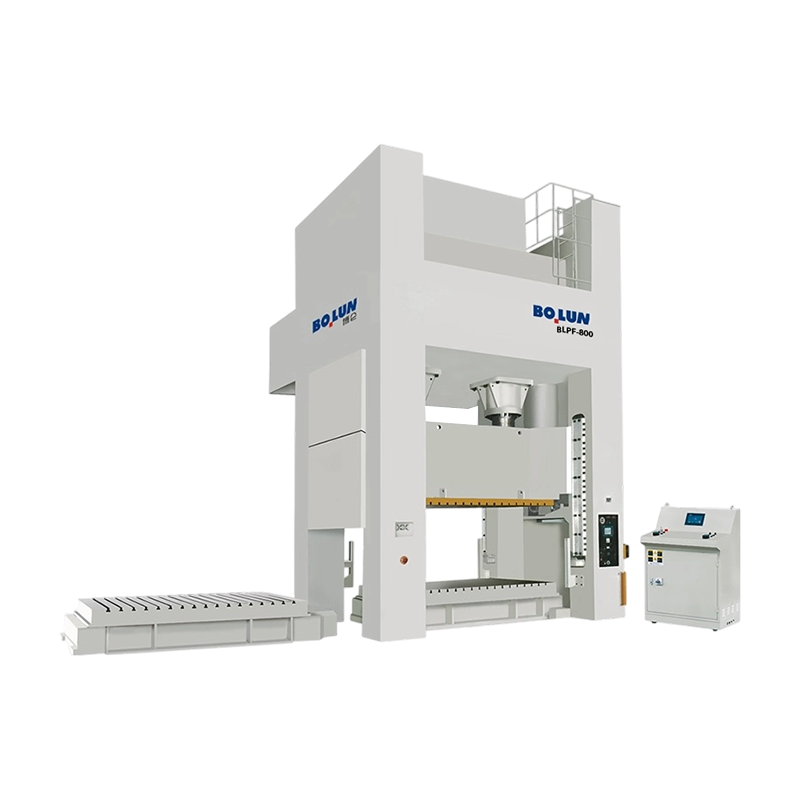
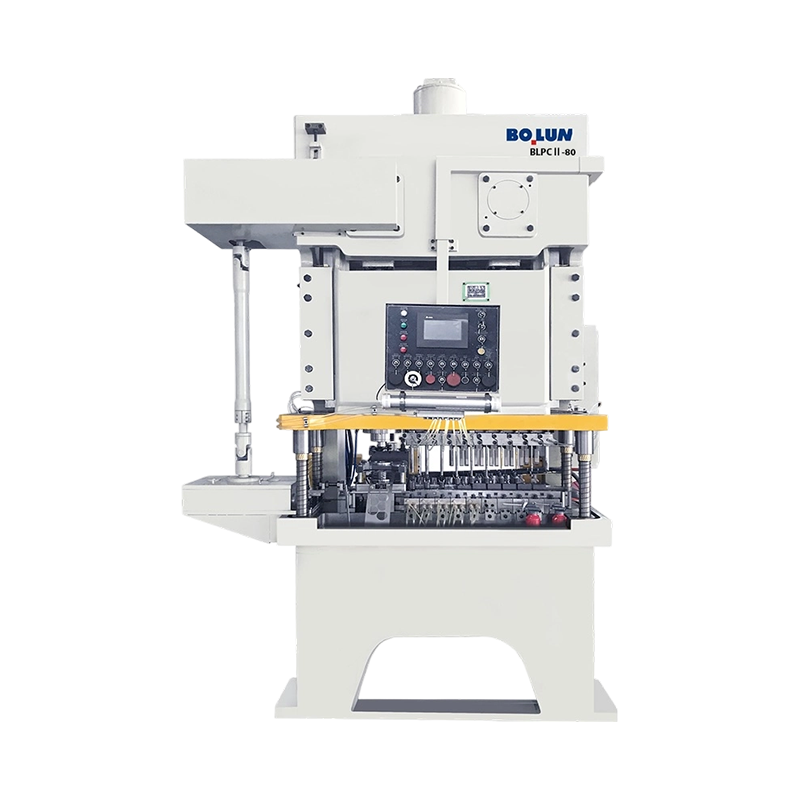
A Pressa elettrica di tipo chiuso , spesso chiamata pressa a lato dritto o pressa a telaio ad H, utilizza un telaio con elementi strutturali collegati su entrambi i lati dell'area di lavoro, formando un percorso di carico completamente chiuso attorno al pistone.
Poiché il telaio forma un percorso di carico completo su entrambi i lati anziché una forma a C aperta, una pressa elettrica di tipo chiuso resiste alla deflessione in modo molto più efficace in caso di carico pesante o fuori centro. Questa rigidità aggiuntiva si traduce direttamente in un migliore parallelismo del pistone e in un contatto più uniforme degli utensili su tutta l'area di lavoro, il che è importante per lo stampaggio di precisione e i lavori di formatura di pannelli di grandi dimensioni.
La struttura a telaio chiuso supporta valori di tonnellaggio sostanzialmente più elevati rispetto ai modelli a telaio aperto, con molte presse di tipo chiuso con portata ben oltre le 500 tonnellate e presse per pannelli di carrozzeria automobilistica di grandi dimensioni che raggiungono diverse migliaia di tonnellate. La maggiore rigidità di un design a telaio chiuso si traduce generalmente in tolleranze dimensionali più strette sulle parti finite , motivo per cui lo stampaggio ad alta precisione e la lavorazione di pannelli di grandi dimensioni favoriscono costantemente la costruzione di tipo chiuso rispetto alle alternative di tipo aperto.
Le presse di tipo chiuso utilizzano tipicamente sistemi di guida delle slitte più estesi rispetto alle equivalenti di tipo aperto, spesso utilizzando superfici di guida su tutti e quattro gli angoli del pistone anziché una più semplice disposizione di guida a due punti. Questa guida più completa contribuisce ulteriormente al vantaggio di precisione della costruzione a telaio chiuso, poiché vincola il movimento del pistone a un percorso verticale coerente anche quando le forze dello stampo non sono perfettamente centrate all'interno dell'area di lavoro, uno scenario che si verifica abitualmente nella produzione reale anche con attrezzature ben progettate.
La tabella seguente affianca le principali differenze tra i due tipi di frame per un confronto diretto.
| Fattore | Pressa elettrica di tipo aperto | Pressa elettrica di tipo chiuso |
|---|---|---|
| Forma del telaio | A forma di C, aperta su tre lati | Percorso di carico completamente chiuso su entrambi i lati |
| Accessibilità | Eccellente, aperto davanti e sui lati | Limitato alla sola apertura frontale |
| Rigidità del telaio | Moderato, qualche deflessione sotto carico | Deformazione elevata e minima sotto carico |
| Intervallo di tonnellaggio tipico | Fino a circa 250 tonnellate | 250 tonnellate fino a diverse migliaia di tonnellate |
| Precisione e ripetibilità | Buono per lavori di stampaggio generali | Superiore per lavori con tolleranze strette |
| Costo relativo dell'attrezzatura | Più in basso | Più in alto |
Nessuno dei due tipi di telaio è universalmente migliore, poiché la scelta corretta dipende interamente dalle dimensioni del pezzo, dalla tolleranza richiesta, dal tonnellaggio e dalla frequenza con cui gli stampi devono essere cambiati durante la produzione, un quadro decisionale trattato più dettagliatamente più avanti in questa guida.
Oltre alla costruzione del telaio, le presse meccaniche sono ulteriormente classificate in base al meccanismo specifico utilizzato per convertire l'energia del volano in movimento del pistone e ciascun tipo di azionamento produce un profilo di forza e velocità distinto durante la corsa.
Il modello di pressa meccanica più comune, che utilizza un albero a gomiti per convertire il movimento rotatorio in movimento lineare del pistone. Le presse a manovella offrono un design semplice e affidabile, adatto a lavori generici di tranciatura, perforazione e formatura.
Utilizza un albero eccentrico anziché un vero albero a gomiti, spesso consentendo un design del telaio più compatto per una determinata lunghezza della corsa, comunemente utilizzato nelle presse di tonnellaggio piccolo e medio.
Utilizza un collegamento a snodo che moltiplica notevolmente la forza vicino al fondo della corsa, rendendo questo design particolarmente adatto alle operazioni di coniatura, dimensionamento e formatura di precisione che richiedono una forza molto elevata su una breve distanza di lavoro.
Simile in linea di principio a una pressa a articolazione, utilizza un collegamento a ginocchiera per generare una forza elevata con un movimento controllato, simile a quello di una sosta vicino al punto morto inferiore, preferito per le operazioni che richiedono un tempo di contatto prolungato sotto carico.
Utilizza un meccanismo a vite rotante azionato da un volano o da un motore per azionare il pistone, offrendo un funzionamento a energia limitata anziché a corsa limitata, comunemente utilizzato nelle applicazioni di forgiatura e coniatura in cui l'energia di impatto controllata è più importante della geometria della corsa fissa.
Utilizza un meccanismo multi-link per modificare il profilo di velocità del pistone durante la corsa, spesso producendo una velocità di avvicinamento più lenta e una sosta estesa nella parte inferiore della corsa, utile per operazioni di imbutitura profonda sensibili alla velocità del pistone.
La scelta del giusto meccanismo di azionamento inizia con l'identificazione di ciò che il processo richiede effettivamente dal profilo di movimento del pistone. Le operazioni che necessitano di un taglio rapido e semplice traggono vantaggio dalle manovelle standard o dagli azionamenti eccentrici, poiché questi design forniscono un movimento diretto e prevedibile a velocità di ciclo elevate. Le operazioni che richiedono una forza estrema concentrata vicino al punto morto inferiore, come la coniatura dei dettagli più fini nella superficie di una parte, traggono vantaggio dai design dei giunti snodati o delle levette proprio per il modo in cui tali meccanismi moltiplicano la forza attraverso la geometria del collegamento. Adattare il meccanismo di azionamento alla domanda del processo, piuttosto che passare a una pressa a manovella standard per ogni applicazione, spesso migliora sia la qualità della parte che la durata degli utensili e può ridurre significativamente il tasso di scarto nei processi in cui la temporizzazione della forza attraverso la corsa influisce direttamente sulla parte finita.
Le presse elettriche più grandi sono classificate anche in base al numero di punti di connessione, ovvero singoli alberi a gomiti o collegamenti eccentrici, che supportano e azionano il pistone, il che influisce direttamente sulla distribuzione del carico su ampie aree di lavoro.
Una pressa a punto singolo utilizza una connessione di azionamento centrale al pistone, che è la configurazione più semplice e più comune per presse di piccole e medie dimensioni che gestiscono parti che si adattano comodamente a un'area di lavoro compatta senza richiedere supporto su una luce insolitamente ampia.
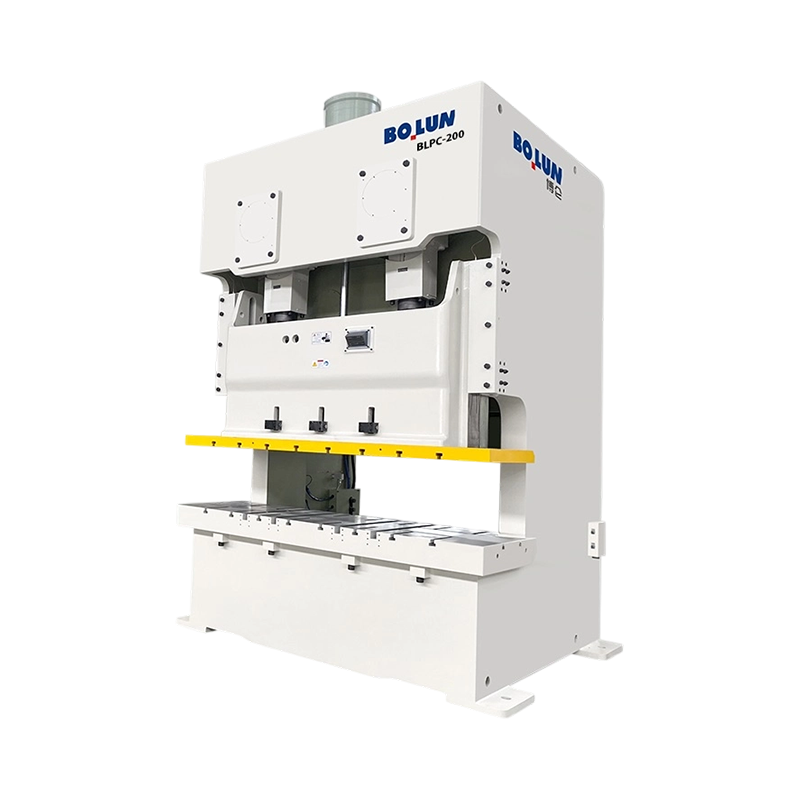
Una pressa a doppio punto utilizza due collegamenti di azionamento posizionati lungo la larghezza del pistone, distribuendo il carico in modo più uniforme su aree di lavoro più ampie e riducendo il rischio di inclinazione del pistone quando la forza viene applicata fuori centro all'interno di uno spazio più ampio dello stampo.
Una pressa a quattro punti utilizza quattro connessioni di azionamento, una vicino a ciascun angolo del pistone, fornendo la distribuzione del carico più uniforme disponibile e rendendo questa configurazione la scelta standard per applicazioni di stampaggio di pannelli molto grandi, come i pannelli di carrozzeria automobilistica, dove mantenere un parallelismo coerente su un'ampia area di lavoro è essenziale per la qualità delle parti.
All'aumentare dell'area di lavoro, aumenta proporzionalmente il rischio di una distribuzione non uniforme della forza e dell'inclinazione del pistone, motivo per cui le presse di tipo chiuso più grandi utilizzano comunemente configurazioni a due o quattro punti anziché un singolo azionamento centrale. La corrispondenza tra il conteggio dei punti e le dimensioni e il tonnellaggio del pezzo è una delle decisioni più importanti relative alle specifiche quando si seleziona una pressa per stampaggio di grande formato.
Sebbene i punti di azionamento aggiuntivi migliorino la distribuzione del carico, aggiungono anche complessità meccanica, poiché ogni punto di connessione aggiuntivo richiede un proprio collegamento di azionamento esattamente sincronizzato, collegato a un comune sistema di volano e frizione. Questa complessità aggiuntiva generalmente aumenta sia il costo iniziale dell'attrezzatura che i requisiti di manutenzione continua rispetto a un progetto a punto singolo più semplice, motivo per cui il conteggio dei punti dovrebbe essere abbinato ai requisiti effettivi delle dimensioni della parte piuttosto che selezionato come aggiornamento predefinito indipendentemente dall'applicazione, poiché pagare per la complessità di sincronizzazione che l'effettiva necessità di produzione non richiede raramente migliora il ritorno complessivo sull'investimento in attrezzature.
Immagazzina continuamente l'energia di rotazione del motore di azionamento, rilasciandola in un'esplosione concentrata durante ogni corsa di lavoro per fornire una forza ben superiore a quella che il motore da solo potrebbe sostenere.
Innesta il volano sull'albero motore per avviare una corsa e arresta tempestivamente il movimento del pistone una volta completata la corsa, un componente critico di sicurezza e controllo su ogni pressa elettrica.
Converte il movimento rotatorio del volano nel movimento alternativo lineare del pistone, con la geometria dell'albero che determina direttamente la lunghezza della corsa e il profilo della velocità del pistone.
Il componente mobile che sostiene la matrice superiore e fornisce forza al pezzo in lavorazione, guidato con precisione all'interno del telaio per mantenere un allineamento coerente con il basamento fisso durante ogni corsa.
La struttura inferiore fissa che supporta lo stampo inferiore, progettata per resistere a carichi di impatto ripetuti mantenendo al tempo stesso un allineamento preciso con il pistone per tutta la vita utile della macchina.
Le moderne presse elettriche includono controlli programmabili che regolano la velocità della corsa, interblocchi di sicurezza e monitoraggio operativo, sempre più integrati con sistemi automatizzati di alimentazione e movimentazione delle parti su linee ad alto volume.
Ognuno di questi componenti dipende dal corretto funzionamento degli altri affinché la pressa funzioni in sicurezza e produca parti coerenti. Un volano e un albero motore perfettamente mantenuti non possono compensare un gruppo frizione e freno usurato che non riesce a fermare il pistone in modo affidabile, e un sistema di guida del pistone allineato con precisione offre pochi vantaggi se la base e la piastra di sostegno si sono spostate fuori allineamento nel corso di anni di uso intensivo. Valutare l'acquisto di una macchina da stampa, o pianificare un programma di manutenzione per una macchina esistente, significa considerare il sistema completo piuttosto che ogni singolo componente isolatamente.
Le strutture che selezionano una pressa elettrica dovrebbero valutare non solo i requisiti attuali dei componenti, ma anche le esigenze di produzione future ragionevolmente previste, poiché aggiornare successivamente il tonnellaggio o il tipo di telaio in genere significa acquistare una macchina completamente nuova anziché modificarne una esistente. Specificare una moderata capacità aggiuntiva oltre i requisiti immediati, laddove il budget lo consente, spesso si rivela più conveniente nel corso della vita utile dell'attrezzatura rispetto a dover superare ripetutamente le successive presse sottodimensionate, in particolare per operazioni in crescita che prevedono un aumento della complessità o del volume delle parti entro pochi anni dall'acquisto iniziale.
La pressa stessa è solo la metà di un'operazione di stampaggio funzionale, poiché lo stampo determina la forma effettiva, l'azione di taglio o il risultato di formatura applicato al materiale e il design dello stampo deve allinearsi strettamente al tipo di pressa specifico selezionato.
Gli stampi progressivi eseguono più operazioni in sequenza mentre il materiale in nastro avanza attraverso diverse stazioni all'interno di un singolo set di stampi e questo approccio si abbina particolarmente bene con le presse di tipo aperto ad alta velocità che utilizzano alimentazione continua da bobina, poiché la combinazione massimizza la produzione per le parti che richiedono diverse fasi di formatura o taglio.
Gli stampi di trasferimento spostano singoli pezzi grezzi o parti tra le stazioni utilizzando un sistema di trasferimento meccanico anziché una striscia continua, un approccio comunemente utilizzato su presse più grandi di tipo chiuso che producono parti più grandi come i pannelli automobilistici, dove i singoli pezzi grezzi anziché una bobina continua alimentano il processo.
Le matrici composte eseguono più operazioni di taglio contemporaneamente in un'unica stazione anziché in stazioni sequenziali, spesso utilizzate per parti che richiedono un'elevata precisione dimensionale tra più caratteristiche di taglio su un'unica corsa.
Il peso dello stampo, l'altezza chiusa e lo spazio di lavoro richiesto devono essere tutti controllati rispetto al tipo specifico di telaio della pressa in esame, poiché uno stampo progettato per l'accesso aperto e l'altezza chiusa più corta tipici di una pressa di tipo aperto non può essere trasferito direttamente a una pressa di tipo chiuso senza modifiche e viceversa.
Uno stampo sottoposto a scarsa manutenzione, con taglienti smussati o superfici di formatura usurate, costringe la pressa a lavorare più del necessario per completare ogni operazione, accelerando nel tempo l'usura dei componenti della frizione, del freno e della trasmissione. Le strutture che trattano la manutenzione degli stampi e della pressa come un unico programma integrato, anziché come due preoccupazioni separate gestite da diversi reparti, generalmente riscontrano una maggiore durata sia degli utensili che della pressa stessa, insieme a una qualità delle parti più costante per tutta la vita di un ciclo di produzione.
L'area in cui il pistone e la matrice entrano in contatto con il pezzo in lavorazione, nota come punto di lavoro, rappresenta la zona a rischio più elevato su qualsiasi pressa elettrica e una protezione adeguata, che si tratti di barriere fisse, barriere fotoelettriche o sistemi di controllo a due mani, è essenziale per impedire il contatto dell'operatore con i componenti in movimento durante una corsa, indipendentemente dal tipo di telaio specifico o dal tonnellaggio coinvolto.
Poiché il gruppo frizione e freno controlla esattamente quando il pistone si muove e si ferma, l'ispezione e la manutenzione regolari di questo sistema sono un requisito fondamentale per la sicurezza e qualsiasi segno di arresto ritardato o innesto incoerente dovrebbe mettere immediatamente la macchina fuori servizio fino alla riparazione.
Una formazione coerente degli operatori sulla corretta tecnica di alimentazione, sulle procedure di cambio degli stampi e sui protocolli di arresto di emergenza riduce significativamente il rischio di incidenti e le strutture dovrebbero mantenere procedure operative standard documentate specifiche per ciascuna combinazione di pressa e stampo in uso regolare.
Qualsiasi intervento di manutenzione, modifica dello stampo o regolazione eseguito su una pressa elettrica deve seguire rigorose procedure di blocco e tagout, garantendo che la macchina non possa eseguire cicli inaspettati mentre il personale lavora all'interno o in prossimità del punto operativo.
Il funzionamento continuo della pressa elettrica genera rumore e vibrazioni significativi, in particolare sulle presse più grandi di tipo chiuso che eseguono operazioni di tonnellaggio elevato. Le strutture dovrebbero valutare l'esposizione al rumore rispetto alle linee guida pertinenti sul posto di lavoro e prendere in considerazione il montaggio di isolamento dalle vibrazioni per le presse installate ai piani superiori o vicino ad apparecchiature sensibili, poiché le vibrazioni trasmesse possono influenzare nel tempo i macchinari di precisione vicini.
Ogni pressa elettrica dovrebbe avere controlli di arresto di emergenza chiaramente contrassegnati e facilmente raggiungibili, posizionati in modo che qualsiasi operatore o personale nelle vicinanze possa arrestare la macchina immediatamente senza dover raggiungere o avvicinarsi al punto di funzionamento per farlo, e questi controlli dovrebbero essere testati regolarmente come parte della verifica di sicurezza di routine piuttosto che presupporre che funzionino indefinitamente dopo l'installazione iniziale, poiché un controllo di emergenza che si guasta silenziosamente non offre una protezione reale quando è effettivamente necessario.
Diversi settori gravitano verso specifiche configurazioni di presse elettriche in base alle dimensioni delle parti, alle tolleranze e ai volumi di produzione tipici dei loro prodotti.
La produzione di pannelli per carrozzerie automobilistiche fa molto affidamento su presse di grandi dimensioni di tipo chiuso, spesso in configurazioni a quattro punti, in grado di stampare pannelli grandi e complessi con una stretta uniformità dimensionale su migliaia di parti per ciclo di produzione. I componenti automobilistici più piccoli, come staffe e dispositivi di fissaggio, vengono spesso prodotti su presse di tipo aperto a velocità più elevata che utilizzano stampi progressivi.
Gli alloggiamenti e i componenti interni degli apparecchi coprono un'ampia gamma di tonnellaggi, con presse più piccole di tipo aperto che generalmente gestiscono staffe interne e componenti di montaggio mentre presse più grandi di tipo chiuso formano pannelli esterni che richiedono una finitura superficiale liscia e uniforme.
La produzione di involucri elettrici in genere favorisce presse di tipo aperto che utilizzano stampi progressivi ad alta velocità, poiché queste parti sono generalmente materiale di spessore più leggero prodotto in volumi molto elevati dove la velocità del ciclo e l'accessibilità dello stampo per frequenti cambi di attrezzatura contano più dell'estrema rigidità offerta dalle presse di tipo chiuso.
La produzione di elementi di fissaggio ad alto volume e di piccola ferramenta utilizza comunemente presse compatte di tipo aperto a punto singolo che funzionano a corse al minuto molto elevate, dando priorità alla velocità del ciclo grezzo rispetto ai vantaggi di precisione che contano di più per le parti più grandi e con tolleranze più strette.
Le applicazioni industriali pesanti, tra cui la formatura di staffe strutturali, la tranciatura di lamiere spesse e la formatura di flange di grandi dimensioni, richiedono in genere le presse di tipo chiuso dal tonnellaggio più elevato disponibili, poiché lo spessore del materiale in queste applicazioni richiede una forza sostanzialmente maggiore per unità di taglio o lunghezza di formatura rispetto alla tipica lavorazione di lamiera sottile trovata nella produzione automobilistica o di elettrodomestici, spesso spingendo i requisiti di tonnellaggio ben oltre ciò che un'operazione comparabile di spessore sottile potrebbe mai richiedere.
Oltre al tipo di telaio e al meccanismo di azionamento, diverse specifiche numeriche specifiche determinano se una determinata pressa meccanica soddisfa effettivamente un requisito di produzione.
Il tonnellaggio rappresenta la forza massima che una pressa può erogare in sicurezza e questa cifra dovrebbe sempre superare la forza richiesta calcolata per una determinata operazione con un margine di sicurezza ragionevole, poiché il funzionamento di una pressa costantemente vicino al suo tonnellaggio nominale massimo accelera l'usura e aumenta il rischio di guasti.
La lunghezza della corsa definisce la distanza di spostamento verticale totale del pistone, che deve essere sufficiente a consentire alle parti di liberare lo stampo durante la rimozione o l'espulsione automatica, particolarmente importante per le parti imbutite profonde che richiedono uno spazio maggiore rispetto alle semplici operazioni di tranciatura.
Questa cifra determina direttamente la velocità di produzione teorica massima, sebbene la produzione effettiva ottenibile dipenda anche dalla velocità di alimentazione del materiale, dalla complessità della parte e da eventuali operazioni secondarie integrate nel ciclo della pressa.
L'altezza chiusa, la distanza tra il pistone e il letto nella parte inferiore della corsa, deve adattarsi all'altezza specifica dello stampo utilizzato, mentre le dimensioni del letto devono adattarsi fisicamente sia allo stampo che al materiale alimentato attraverso la pressa.
Al di là delle specifiche con cui l'acquirente interagisce direttamente, la potenza del motore e la capacità energetica del volano determinano la velocità con cui una pressa può recuperare tra una corsa e l'altra a ritmi di produzione elevati e sostenuti. Una pressa che funziona vicino alle corse nominali massime al minuto per periodi prolungati necessita di un'adeguata potenza del motore per mantenere il volano completamente carico tra un ciclo e l'altro e una capacità del motore sottodimensionata può causare una perdita graduale di velocità e un'erogazione di forza incoerente durante lunghi cicli di produzione continua, un problema che le schede tecniche da sole non sempre rendono evidente senza controllare specificamente i valori del ciclo di lavoro, motivo per cui vale la pena richiedere i dati del ciclo di lavoro direttamente a un produttore prima di finalizzare una decisione di acquisto.
Le presse elettriche sono classificate principalmente in base alla struttura del telaio in design di tipo aperto e di tipo chiuso e in base al meccanismo di azionamento in presse meccaniche, idrauliche e pneumatiche, con presse meccaniche ulteriormente suddivise in tipi a manovella, eccentrici, a snodo, a ginocchiera e a vite.
Una pressa elettrica di tipo aperto utilizza un telaio a forma di C aperto su tre lati per un facile accesso, generalmente adatto a lavori di tonnellaggio più leggero, mentre una pressa elettrica di tipo chiuso utilizza un telaio completamente chiuso che offre maggiore rigidità e precisione per applicazioni di tonnellaggio più elevato e parti più grandi.
Le presse elettriche di tipo aperto coprono comunemente un tonnellaggio fino a circa 250 tonnellate, rendendole adatte per operazioni di stampaggio, tranciatura e perforazione di piccole e medie dimensioni piuttosto che per lavori di pannelli molto grandi.
Le presse elettriche di tipo chiuso offrono una rigidità del telaio significativamente maggiore, che riduce la deflessione sotto carichi pesanti o fuori centro e mantiene un parallelismo più stretto del pistone, entrambi essenziali per la produzione di pannelli di grandi dimensioni e dimensionalmente coerenti.
Una pressa meccanica utilizza un volano e un albero motore per convertire l'energia rotazionale immagazzinata in corse rapide e ripetibili, mentre una pressa idraulica utilizza la pressione del fluido per fornire una forza costante durante tutta la corsa a velocità di ciclo generalmente più lente.
Una pressa a articolazione utilizza un meccanismo di collegamento che moltiplica notevolmente la forza vicino al fondo della corsa, rendendola particolarmente adatta per coniatura, dimensionamento e altre operazioni di precisione che richiedono una forza molto elevata su una breve distanza di lavoro.
Il conteggio dei punti si riferisce al numero di singoli alberi a gomiti o collegamenti di trasmissione eccentrici che supportano il pistone, che vanno dalle presse a punto singolo per parti compatte alle presse a doppio o quattro punti che distribuiscono il carico uniformemente su aree di lavoro più ampie.
Il tonnellaggio richiesto dipende dallo spessore e dalla resistenza del materiale, dalla lunghezza del perimetro di taglio o formatura della parte e dall'operazione specifica eseguita e viene generalmente calcolato utilizzando formule stabilite specifiche per lavori di tranciatura, perforazione o formatura.
Le caratteristiche di sicurezza essenziali includono la protezione del punto operativo come barriere fotoelettriche o barriere fisse, un sistema di frizione e freno affidabile con prestazioni di arresto verificate, sistemi di controllo a due mani ove applicabile e procedure di blocco e tagout documentate per i lavori di manutenzione.
I sistemi di frizione e freno devono essere ispezionati secondo un programma regolare definito dal produttore e dalle norme di sicurezza applicabili, verificando che la distanza di arresto e il tempo di risposta rimangano entro le tolleranze di sicurezza specificate ad ogni intervallo di ispezione.


Una pressa non è una categoria di macchine. Si tratta di una famiglia di m...
Comprensione delle presse meccaniche e delle loro funzioni essenziali ...
Progettazione a punto singolo Un collegame...
Due presse possono portare entrambe una targa da 200 tonnellate e produrre...
Inizia con la decisione di acquisto, non con le definizioni Un tecni...
Un ingegnere di attrezzature cita un nuovo programma di staffe e specifica...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

