
Due presse possono portare entrambe una targa da 200 tonnellate e produrre comunque parti molto diverse. Un negozio di stampi che utilizza una staffa in acciaio dolce da 2,5 mm su una pressa a spazio aperto e poi utilizza lo stesso strumento su una pressa a telaio chiuso di solito nota il cambiamento nella curvatura del bordo, nell'altezza della bava sulla larghezza della striscia e nella frequenza con cui lo stampo necessita di affilatura. Il numero di stazza non è cambiato. Ciò che è cambiato è stato il movimento del telaio sotto carico.
La conclusione pratica arriva prima: quando le tolleranze dei pezzi sono strette, l'utensile è uno stampo progressivo o il letto è più largo di circa 1.200 mm, una pressa meccanica di tipo chiuso è normalmente il giusto punto di partenza. Le prime cose da negoziare sono la rigidità del telaio, lo spazio utilizzabile dello stampo e le caratteristiche della trasmissione, non la stazza principale. Per operazioni di foratura e formatura semplici con tolleranze generose e bobine strette, una pressa a spazio aperto ben costruita spesso svolge il lavoro con un costo inferiore e offre un migliore accesso da tre lati.
Tutto ciò che segue spiega dove si trova effettivamente quella linea di demarcazione, come leggere una scheda tecnica a telaio chiuso senza essere fuorviati e quali dettagli decidono se la macchina funziona in modo pulito per quindici anni o diventa silenziosamente fonte di scarti, tempi di fermo e riparazioni di stampi.
Un telaio della pressa è una molla. Sotto carico si allunga verticalmente e, nella versione a spazio aperto, ruota anche perché il percorso di carico è a forma di C e supportato solo su un lato. Il tratto verticale è gestibile; la rotazione angolare è ciò che danneggia e muore. Quando la slitta si inclina di qualche centesimo di millimetro rispetto al bancale, il gioco tra punzone e matrice smette di essere uniforme. La distanza di taglio nella lamiera è generalmente compresa tra il 5 e l'8% dello spessore per lato, quindi su un supporto da 1,5 mm la finestra accettabile è compresa tra 0,075 e 0,12 mm. Un telaio che ruota abbastanza da mangiare metà della finestra a un'estremità del letto sta effettivamente dimezzando la vita dello stampo e spingendo l'altezza della bava su quel lato.
Le presse a telaio chiuso circondano il percorso del carico con due montanti e una corona, quindi la forza viaggia attraverso una struttura simmetrica. La deflessione verticale esiste ancora, ma la deflessione angolare sullo scivolo è molto più piccola e il parallelismo tra scivolo e sostegno rimane entro la tolleranza su tutta la larghezza del letto. In pratica questo è ciò che ti garantisce un'altezza costante della bava, una migliore planarità sulle parti trafilate, una maggiore durata del punzone e della matrice e la capacità di far funzionare un utensile progressivo con quattro o sei stazioni di taglio contemporaneamente senza che il nastro si sposti lateralmente.
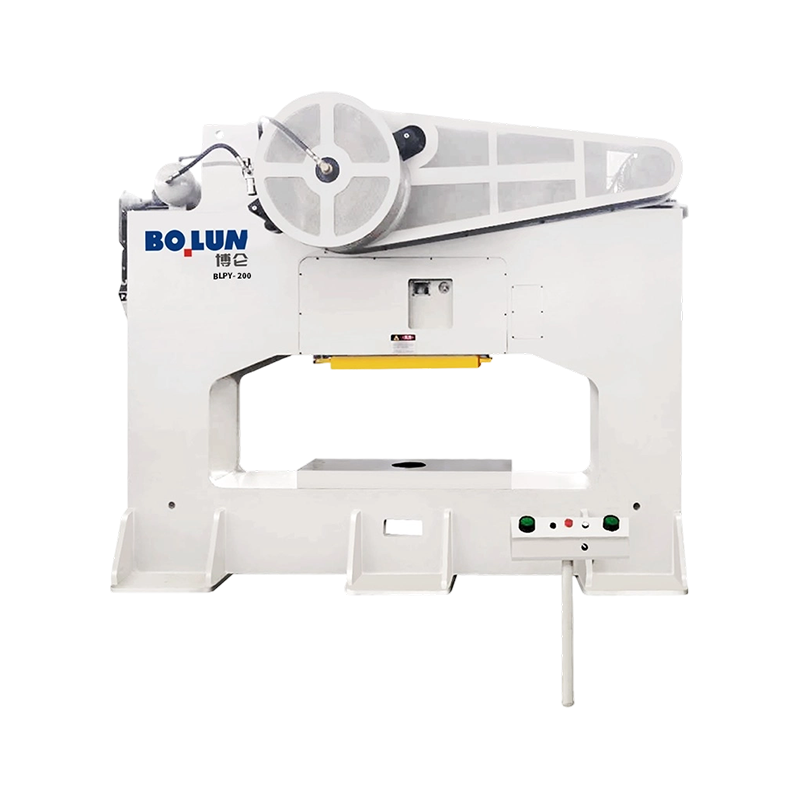
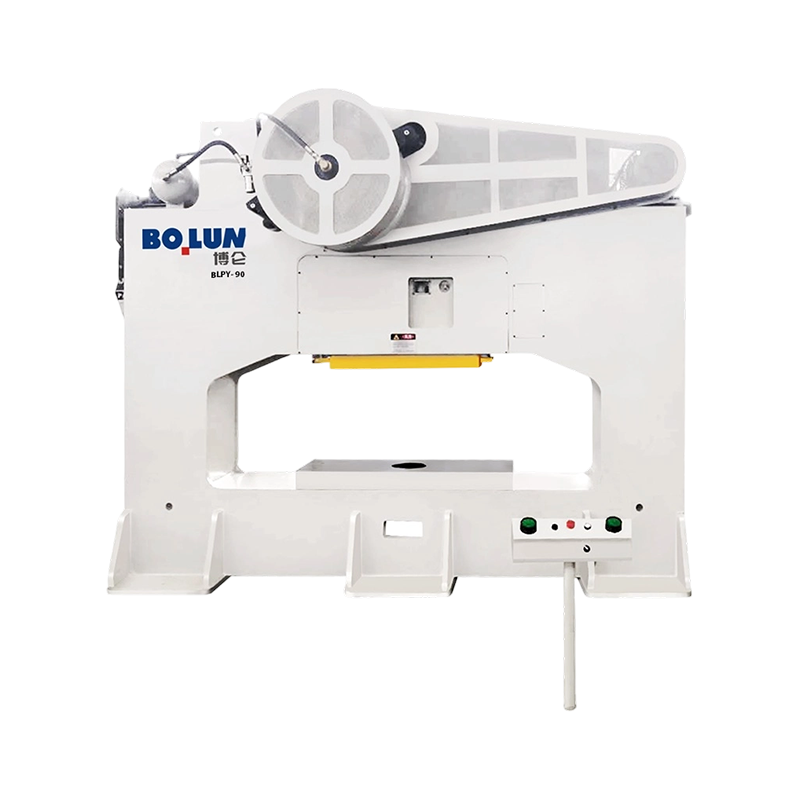
Il compromesso è l’accesso. In una macchina a telaio chiuso, il materiale normalmente entra dalla parte anteriore a quella posteriore, le linee di bobina e gli alimentatori sono impostati in quella direzione e l'accesso laterale per il caricamento manuale è limitato. Se il tuo processo dipende dal carico degli operatori da tre lati o se devi appendere parti lunghe fuori dal lato dell'utensile, un design a spazio aperto o semichiuso è la risposta più onesta. Il nostro confronto tra le due architetture, spiegazione della pressa elettrica di tipo aperto e di tipo chiuso , copre la geometria in modo più dettagliato se stai ancora pesando i due.
| Fattore di selezione | Pressa a spazio aperto | Pressa a telaio chiuso |
|---|---|---|
| Comportamento del telaio sotto carico | Allungamento verticale più notevole rotazione angolare dello spazio | Allungamento prevalentemente verticale, piccolo errore angolare |
| Parallelismo tra scorrimento e supporto | Cambia con il carico e la posizione del carico | Tiene stretto tutta la larghezza del letto |
| Tolleranza al carico decentrato | Basso; il carico deve rimanere vicino al centro dello spazio | Da moderato ad alto, soprattutto con slide a doppio punto |
| Precisione del pezzo e consistenza della bava | Accettabile per lavori generali | Meglio per una tolleranza stretta e un lavoro progressivo |
| Muori la vita | Più breve dove l'inclinazione è significativa | Più a lungo perché la distanza rimane uniforme |
| Accesso operatore e stampo | Eccellente dalla parte anteriore, sinistra e destra | Solo fronte e retro; accesso laterale limitato |
| Fascia di tonnellaggio tipica | Circa 10-250 tonnellate | Circa 60-1.000 tonnellate e oltre |
| Ingombro a parità di tonnellaggio | Ingombro maggiore rispetto alla capacità | Più compatto per tonnellata di forza |
I telai chiusi non sono tutti costruiti allo stesso modo, e la scelta costruttiva incide sul trasporto, sulla manutenzione e sul comportamento della macchina dopo dieci anni di pesante tranciatura.
Un telaio monoblocco viene fuso o fabbricato in un unico pezzo, oppure saldato e quindi sottoposto a distensione e lavorato come una singola unità. È l'opzione più rigida per chilogrammo di acciaio, non presenta pre-tensione per rilassarsi e fornisce la curva di deflessione più prevedibile. Il vincolo è la logistica: il telaio è il singolo articolo più pesante, di solito necessita di una spedizione flat-rack o break-bulk piuttosto che di un container, e il piano di allestimento presso il vostro stabilimento deve essere definito prima dell'ordine di acquisto, non dopo. Anche la riparazione dopo un incidente è più difficile perché non ci sono tiranti da ri-spessore.
Telai a tiranti are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Una macchina semichiusa mantiene le colonne laterali ma lascia la parte anteriore e posteriore più aperte rispetto a un telaio completamente chiuso. Si trova tra le due famiglie ed è utile quando si desidera una rigidità migliore rispetto a una pressa a spazio aperto ma è comunque necessario un ampio accesso frontale per parti lunghe o scomode. Non sostituisce un vero telaio chiuso in uno stampo progressivo che funziona vicino al tonnellaggio nominale.
Qualunque sia la costruzione che sceglierai, chiedi il pezzo singolo più pesante, i punti di sollevamento e il baricentro. Questi tre numeri determinano la capacità della gru, la larghezza della porta e il costo di installazione e spesso mancano in un preventivo che si concentra solo sul tonnellaggio e sulle dimensioni del letto.
Il numero di punti di connessione della guida è una decisione relativa al percorso di carico, non una caratteristica di marketing. Una slitta a punto singolo viene azionata attraverso una biella al centro della slitta. È semplice, economico e perfettamente adeguato quando la forza lavoro rimane vicino al centro del letto e l'utensile è relativamente stretto.
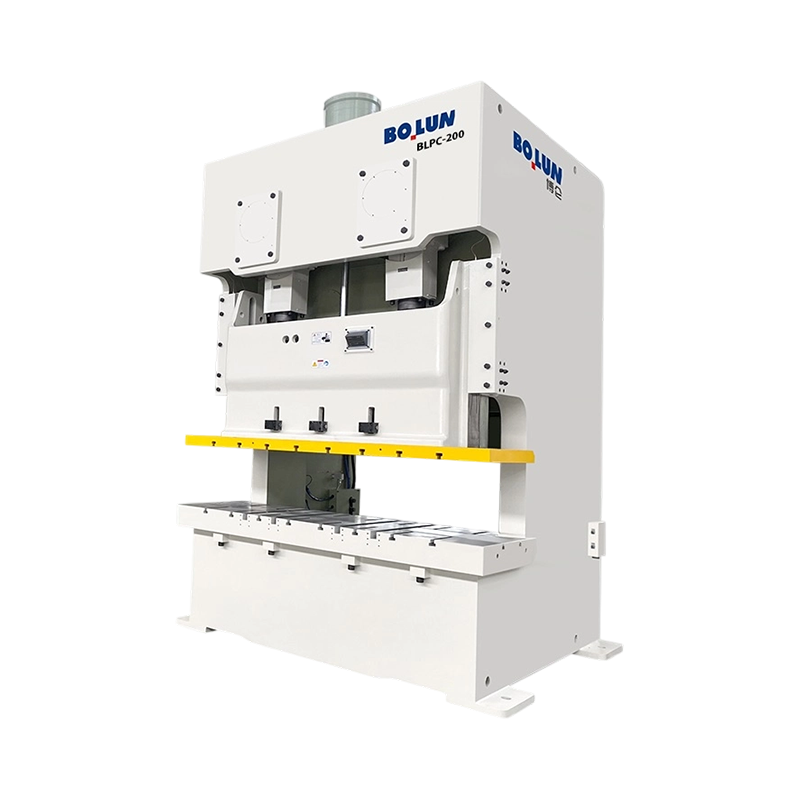
Una slitta a doppio punto viene azionata attraverso due bielle, una su ciascun lato. Sotto un carico decentrato, la guida resiste molto meglio all'inclinazione, perché il secondo punto di connessione funge da limitatore di momento. Ciò è importante in tre situazioni comuni: stampi progressivi in cui diverse stazioni tagliano simultaneamente in posizioni diverse, letti ampi in cui il nastro corre per 1.500 mm o più e lavori in cui l'utensile è deliberatamente spostato su un lato per adattarsi a una linea di bobina o a un sistema di trasferimento.
La regola pratica è semplice. Se la trafila è più larga di circa il 60% della larghezza del letto, o se il tonnellaggio è concentrato lontano dal centro per più di circa un quarto della lunghezza del letto, una macchina a doppia punta è la scelta più sicura. Una pressa a punto singolo può essere eseguita in questo modo, ma si spende la vita per risparmiare sui costi di capitale.
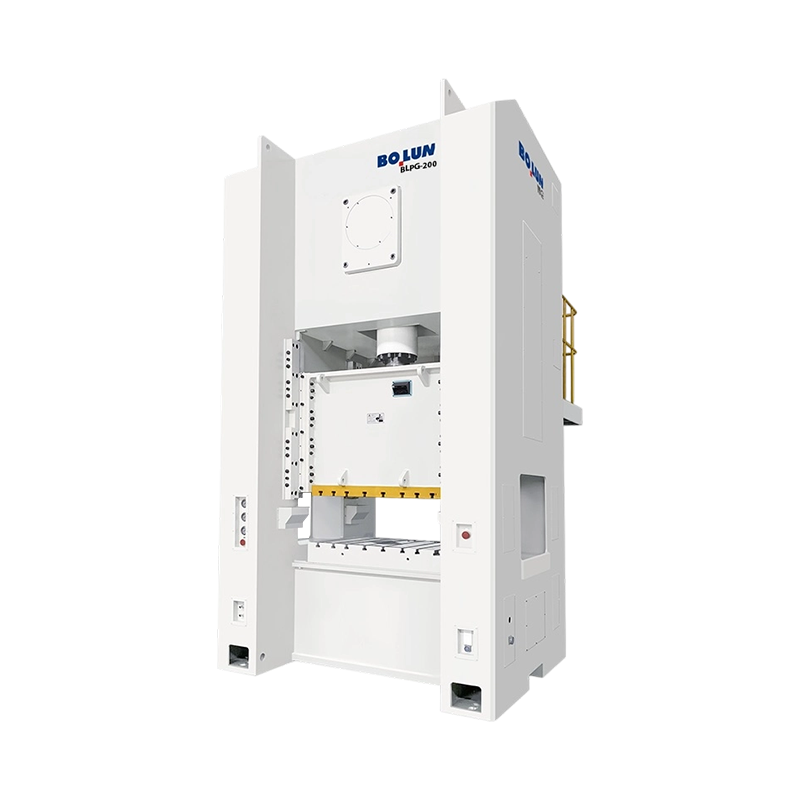
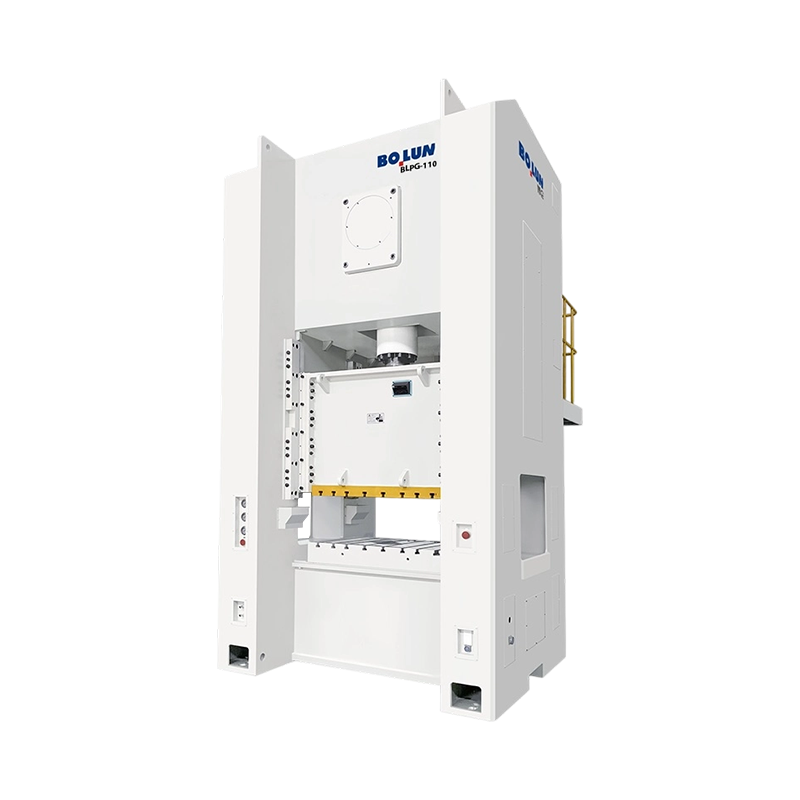
Qui trovano posto anche le macchine a punto singolo a pianale largo. Una pressa a punto singolo chiusa con un'ampia porta e un basamento ampio, come la serie BLPG, offre un buon accesso frontale per pannelli di grandi dimensioni mantenendo la rigidità del telaio chiuso ed è adatta ai lavori in cui il carico è realmente centrato ma la parte è fisicamente grande. La famiglia a punta doppia, al contrario, è il cavallo di battaglia per gli utensili progressivi e multistazione. Un esempio rappresentativo è il 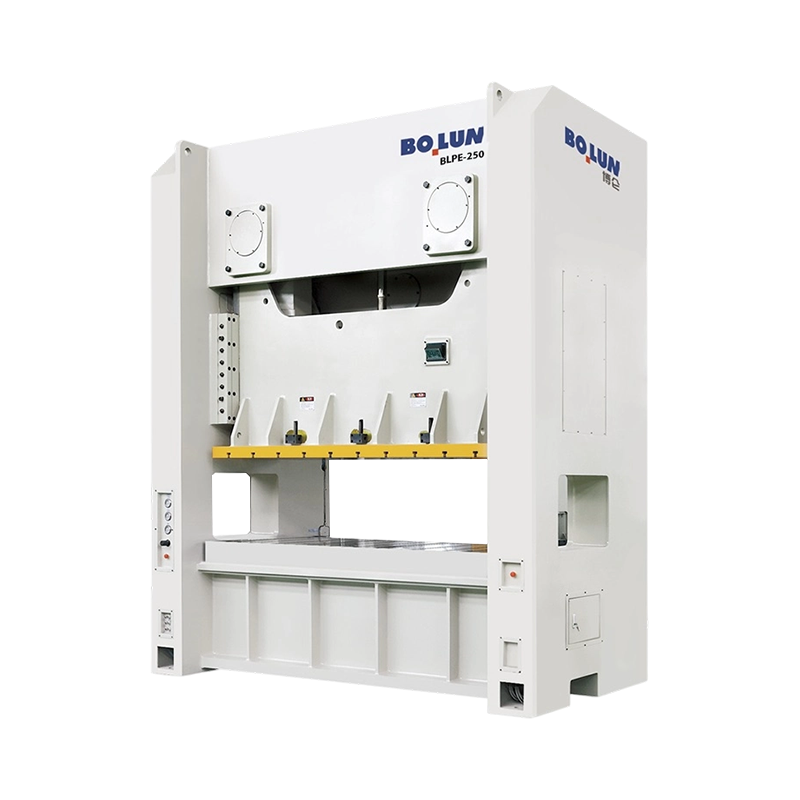 BLPE-250 Pressa a doppio punto con telaio chiuso e letto largo Il BLPE-250 da 2500 kN abbina un bancale da 2500 × 1000 mm con rigidità a telaio chiuso per utensili progressivi e multistazione di grandi dimensioni. Visualizza il prodotto → configurazione, che abbina un ampio letto con due punti di connessione e un telaio robusto per un lavoro di produzione continua.
Il telaio decide quanto rimane dritta la macchina. L'azionamento decide cosa fa lo scivolo durante la discesa e questo a sua volta decide quali processi la macchina può effettivamente eseguire. Quattro disposizioni dominano le presse meccaniche a telaio chiuso e non sono intercambiabili.
La classica manovella converte l'energia del volano rotante in un movimento di scorrimento sinusoidale. È efficiente, meccanicamente semplice ed economica da mantenere. La velocità di scorrimento raggiunge il picco a metà corsa e scende verso il punto morto inferiore, quindi il materiale trascorre un tempo ragionevole sotto compressione vicino al fondo. Le manovelle sono adatte per tranciatura, perforazione, piegatura, formatura superficiale e stampaggio generale dove la richiesta di forza è vicina al fondo della corsa.
Una trasmissione ad ingranaggi eccentrica posiziona un ingranaggio di grandi dimensioni e un cuscinetto eccentrico tra il volano e la biella, che aumenta la moltiplicazione della coppia vicino al punto morto inferiore e consente una corsa più lunga senza una corsa della manovella proporzionalmente maggiore. Il risultato è un'elevata forza disponibile a bassa corsa, che è esattamente ciò di cui hanno bisogno l'imbutitura profonda, la formatura a freddo e la lavorazione di lamiere spesse. Queste macchine tendono ad essere quelle di grandi dimensioni: corsa lunga, basamento ampio, tonnellaggio elevato e un volano dimensionato per una corsa singola pesante piuttosto che per un lavoro leggero continuo. Laddove il lavoro richiede capacità di corsa profonda con tonnellaggio elevato, il 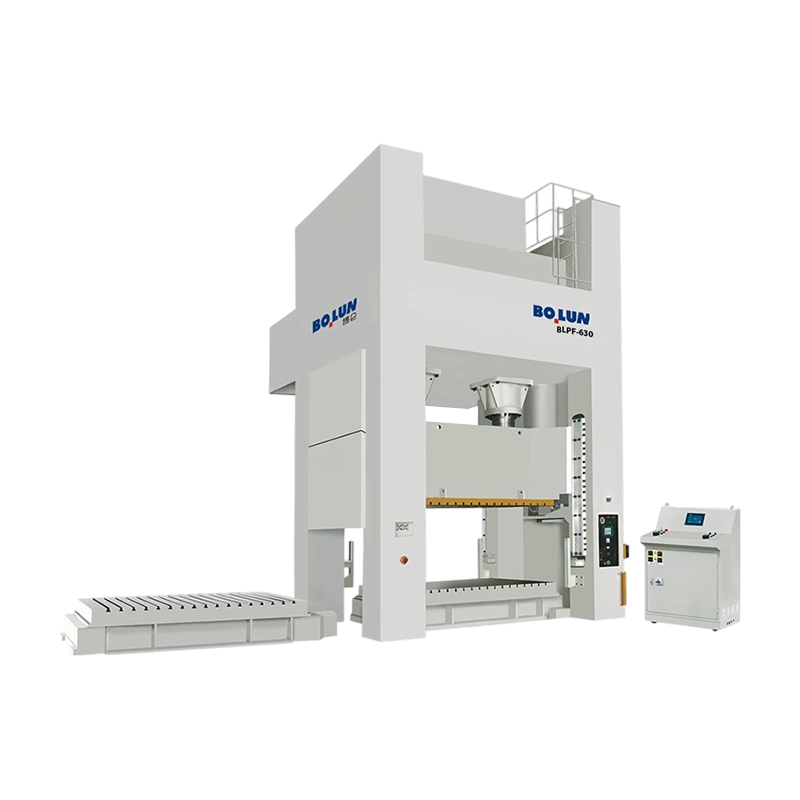 Pressa a doppio punto con ingranaggio eccentrico a corsa profonda BLPF-630 Una pressa ad eccentrico da 6300 kN con corsa da 400 mm e cuscino da 800 kN per imbutiture profonde ad alto tonnellaggio e formature complesse. Visualizza il prodotto → la specifica è il tipo di macchina da confrontare con il calcolo dell'energia di formatura, non solo con il calcolo del tonnellaggio.
Una servopressa sostituisce il volano e la frizione con un motore e un meccanismo a vite o manovella che può essere programmato. La diapositiva può rallentare attraverso il taglio, fermarsi sul fondo, invertire parzialmente il percorso o avvicinarsi rapidamente e formarsi lentamente. Questa flessibilità ripaga nella tranciatura silenziosa, nell'imbutitura dove si desidera una velocità di punzonatura controllata attraverso il materiale, nella coniatura dove una breve sosta migliora il riempimento e nei lavori in cui la stessa macchina deve utilizzare diversi utensili diversi. I limiti sono ugualmente reali: coppia disponibile a bassa velocità, energia per corsa, costi del motore e dell'azionamento e il fatto che l'energia utilizzabile di una servomacchina è finita come non lo è un volano di grandi dimensioni. Se il tuo processo richiede una singola corsa molto pesante, controlla il valore dell'energia in kilojoule, non solo il tonnellaggio.
Una servomacchina a doppio punto montata su telaio, come la 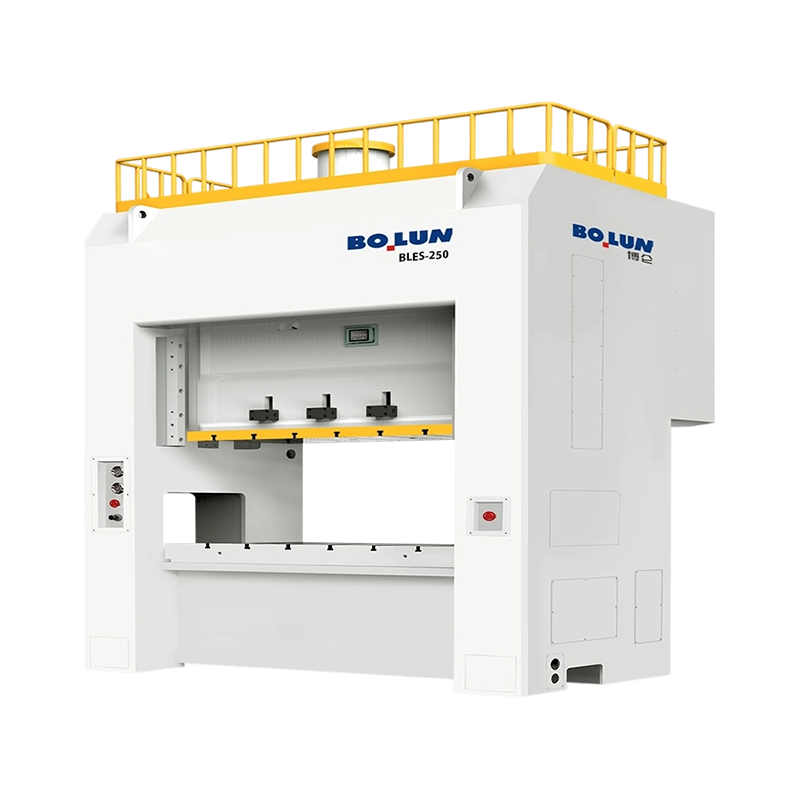 Pressa servo a doppio punto a telaio chiuso BLES-250 Una servopressa da 2.500 kN con energia di lavoro di 25.200 J e rigidità a doppio punto a telaio chiuso per lavori di imbutitura profonda programmabile e stampaggio di precisione. Visualizza il prodotto → configurazione, è la soluzione naturale per un impianto che esegue lavori misti di alto valore e desidera profili di corsa programmabili senza rinunciare alla rigidità del telaio chiuso.
Le unità a levetta moltiplicano drasticamente la forza vicino al punto morto inferiore attraverso un collegamento che si raddrizza mentre la slitta scende. La slitta si avvicina lentamente con un elevato vantaggio meccanico, quindi si ritrae rapidamente. Questa è l'architettura standard per la forgiatura a freddo, la coniatura e il dimensionamento, in cui il materiale deve fluire anziché essere tagliato e in cui il picco di forza si trova entro uno o due millimetri dal fondo. Le macchine a ginocchiera sono solitamente specificate dall'energia di deformazione e dalla rigidità del telaio piuttosto che dal solo tonnellaggio.
| Tipo di guida | Forza disponibile in prossimità del punto morto inferiore | Processi tipici | Principale limitazione da verificare |
|---|---|---|---|
| Manovella | Forza nominale nella posizione di tonnellaggio nominale | Tranciatura, perforazione, piegatura, formatura superficiale | Lunghezza della corsa ed energia per corsa |
| Ingranaggio eccentrico | Alto, con forte moltiplicazione della coppia | Imbutitura profonda, lamiera spessa, formatura a freddo | Tempo di recupero del volano su corse continue |
| Servo | Programmabile; dipende dalla potenza del motore e della vite | Tranciatura silenziosa, trafilatura controllata, coniatura, utensileria mista | Energia disponibile per corsa e costo di azionamento |
| Attiva/disattiva | Molto alto in una zona di lavoro breve | Stampaggio a freddo, calibratura, coniatura | Finestra di corsa utilizzabile stretta |
La maggior parte degli errori di acquisto sulle presse a telaio chiuso non sono dovuti al tonnellaggio. Sono realizzati sui quattro o cinque numeri stampati sotto di esso. Un capitolato d'oneri è un contratto in miniatura e ogni figura ha un contesto che il preventivo raramente spiega.
Iniziare con la posizione di tonnellaggio nominale. Una pressa meccanica può fornire la sua forza nominale solo a una distanza definita sopra il punto morto inferiore, solitamente tra 5 e 13 mm a seconda delle dimensioni e dello standard. Al di sopra di quel punto, la geometria della trasmissione limita la forza. Se la vostra operazione di formatura richiede un tonnellaggio completo di 30 mm sopra il punto morto inferiore, una macchina classificata a 6 mm non lo fornirà, indipendentemente da ciò che dice la targhetta. Richiedi la curva di tonnellaggio, non la cifra singola.
Successivamente, controlla insieme la corsa e le corse al minuto. L'SPM viene normalmente indicato con una lunghezza di corsa specifica e spesso con un'impostazione di velocità specifica. Una macchina pubblicizzata a 60 SPM può raggiungerla solo con una corsa breve e una trasmissione a velocità variabile impostata al massimo. Se il vostro utensile necessita di una corsa di 200 mm per l'estrazione del pezzo, la velocità di produzione realistica potrebbe essere notevolmente inferiore.
Quindi verificare l'aritmetica dello spazio del die. L'altezza della chiusura, la regolazione della slitta e lo spessore del piano sono da intendersi come un insieme. La pila della fustella dovrebbe trovarsi quasi al centro dell'intervallo di regolazione, non all'estremo, in modo da mantenere la tolleranza di macinazione sulla fustella e lo spazio per aggiungere un distanziatore o una piastra di ammortizzazione in seguito. Una matrice che si adatta solo con la regolazione al limite superiore è una matrice che non si adatta dopo la prima riaffilatura.
| Figura specifica | Cosa controlla | Domanda da porre |
|---|---|---|
| Tonnellaggio nominale e posizione nominale | Forza utilizzabile ad una determinata altezza sopra il punto morto inferiore | Potete fornire la curva di tonnellaggio lungo la corsa di lavoro? |
| Lunghezza della corsa e SPM | Altezza di estrazione delle parti e output realistico | Con quale impostazione di corsa e velocità viene misurato l'SPM? |
| Regolazione altezza matrice e slitta | Se lo stack dello stampo si adatta al margine | Qual è la posizione di regolazione con la fustella installata? |
| Zona letto e scivolo | Ingombro dello stampo e spazio di bloccaggio | Il letto citato è l'apertura del telaio o la piastra del giroletto? |
| Deflessione del telaio | Stabilità del gioco dello stampo e precisione del pezzo | Quale deflessione verticale e angolare è garantita al carico nominale? |
| Capacità e corsa del cuscino dello stampo | Forza ed espulsione del premilamiera | La forza dell'ammortizzo è costante durante la corsa o il sollevamento? |
| Potenza del motore principale | Produzione continua e recupero energetico | Quante corse al minuto si possono sostenere a pieno carico? |
Il tonnellaggio deve essere calcolato dallo strumento, quindi arrotondato per eccesso con un margine, quindi confrontato con la curva della pressa. Facendolo nell'ordine opposto, partendo dalla macchina che ti è stata offerta, le macchine da stampa finiscono per funzionare al 95% del carico nominale e si guastano presto.
Per il taglio e la tranciatura, la forza è la lunghezza di taglio moltiplicata per lo spessore moltiplicato per la resistenza al taglio del materiale. Un pezzo quadrato di 180 mm in acciaio dolce da 3 mm ha una lunghezza di taglio di 720 mm; con una resistenza al taglio di circa 350 MPa, la forza è di circa 756 kN, ovvero circa 77 tonnellate. Se si aggiunge una forza di rimozione, in genere dal 5 al 10%, e un margine di lavoro dal 20 al 30%, una macchina da 100 a 110 tonnellate sarà confortevole. Moltiplicare per il numero di stazioni di taglio simultanee in una fustella progressiva. Quattro tagli simultanei di tali dimensioni richiederanno ben più di 300 tonnellate, il che cambia completamente la classe della macchina.
Per l'imbutitura, la forza di trafilatura dipende dal diametro del pezzo grezzo, dallo spessore del materiale e dalla resistenza alla trazione, e la forza del supporto pezzo in genere aggiunge dal 20 al 40% in più. Un errore comune è quello di dimensionare la pressa solo in base alla forza di trazione e dimenticare che il cuscino deve tenere premuto il fusto per l'intera profondità di trazione mentre la slitta è ancora in movimento. La capacità del cuscino, la sua curva di forza e la sua corsa devono essere tutte verificate rispetto al programma di disegno, non solo rispetto al numero più alto del catalogo.
Spesso vengono saltati due ulteriori controlli. Innanzitutto, l’energia: una macchina a volano può erogare una grande forza ma solo una quantità limitata di energia per corsa prima di rallentare. Un lavoro con una corsa di lavoro lunga consuma più energia di un taglio di tranciatura breve con lo stesso tonnellaggio e se il volano non riesce a recuperare tra una corsa e l'altra, la velocità di produzione diminuisce. In secondo luogo, il caricamento decentrato: i telai chiusi lo tollerano meglio delle macchine a gap aperto, ma non lo ignorano. Se la forza risultante si trova al di fuori della zona consigliata, la slitta si inclina, i lardoni si usurano in modo non uniforme e la matrice subisce una variazione di gioco. Richiedi il diagramma del carico decentrato consentito e controlla dove si trova effettivamente il centro di forza del tuo utensile.
Lo spazio della matrice è il luogo in cui le buone specifiche vanno a morire. Un disegno che mostra un letto di 2.000 x 1.000 mm potrebbe citare l'apertura del telaio, mentre la piastra di sostegno effettiva con scanalature a T potrebbe essere più piccola. Conferma quale dimensione stai acquistando, quindi conferma la dimensione, il passo e la posizione della scanalatura a T, perché questi decidono come bloccare la fustella e se i morsetti e le parallele esistenti funzioneranno.
L'area dello scivolo è importante quanto l'area del letto. La matrice superiore è fissata alla slitta e una slitta molto più stretta della matrice lascia i bordi esterni dell'utensile senza supporto. Per i pannelli di grandi dimensioni questa è una vera fonte di flessione e marcatura. Controlla anche il limite di peso dello stampo rispetto alla capacità del carrello e del contrappeso: uno stampo pesante sbilanciato cadrà quando la pressione di controbilanciamento viene rilasciata, il che è sia un problema di sicurezza che un problema di danneggiamento dello stampo.
Sul cuscino, le questioni che contano sono forza, colpo e controllo. Un cuscino pneumatico fornisce una forza pressoché costante con un caratteristico aumento alla fine della corsa, che va bene per molti lavori di disegno. Un cuscino idraulico con forza e posizione programmabili offre un maggiore controllo per i tiri difficili ma aumenta costi e manutenzione. Se intendi eseguire sia lavori di trafilatura che di tranciatura, controlla se il cuscino può essere bloccato o retratto lontano dallo stampo e se i perni del cuscino possono essere posizionati per adattarsi alla disposizione del tuo utensile senza praticare nuovi fori nel supporto.
Per gli impianti che eseguono lavori ad alto mix e a basso volume, un supporto mobile con binari e bloccaggio rapido dello stampo cambia l'economia più di qualsiasi altra opzione nell'elenco. Il tempo di installazione che scende da quattro ore a quaranta minuti si ripaga più velocemente di una riduzione marginale del tempo di ciclo, perché la macchina da stampa può guadagnare denaro sul lavoro successivo mentre lo stampo è ancora in fase di preparazione.
Una pressa a telaio chiuso è un grande investimento protetto da un numero limitato di componenti, tra i quali il sistema di sovraccarico è il più importante. La protezione da sovraccarico idraulico rilascia la slitta quando la forza supera un limite impostato, solitamente entro millisecondi, e quindi si ripristina. Senza di esso, un doppio pezzo grezzo o una striscia inceppata trasferiscono il sovraccarico alla biella, alla pedivella e al telaio. Quando si confrontano le macchine, chiedere qual è la soglia di rilascio del sovraccarico, come viene reimpostata e se il punto di rilascio può essere verificato durante i test di accettazione anziché essere considerato attendibile.
La disposizione della frizione e del freno determina le prestazioni di arresto, il rumore e la manutenzione. Le frizioni e i freni multidisco a bagno d'olio funzionano a bagno d'olio, durano più a lungo, funzionano più silenziosamente e necessitano di meno regolazioni rispetto ai tipi con attrito a secco, al costo di un circuito dell'olio che deve essere mantenuto. Ciò che conta per la sicurezza è il tempo e l'angolo di arresto, misurati sul volano o sulla slitta, perché da essi dipende la distanza di sicurezza della protezione e delle barriere fotoelettriche. Tali cifre dovrebbero essere registrate al momento della messa in servizio e ricontrollate ogni anno.
La lubrificazione è poco affascinante e decisiva. La lubrificazione centralizzata automatica con pressione monitorata e uscita di guasto previene la causa più comune di usura prematura di lardoni e ingranaggi. Richiedi lo schema di lubrificazione, il numero di punti, la capacità del serbatoio e il comportamento dell'allarme quando una linea si blocca. Chiedete anche informazioni sulla procedura di riscaldamento: una pressa a freddo ha giochi diversi rispetto a una a caldo, e un'officina che inizia a pieno tonnellaggio in una mattina fredda vedrà una deriva della precisione per la prima ora del turno.
La sicurezza delle presse è regolamentata quasi ovunque e il requisito non è un adesivo sulla macchina ma una funzione di sicurezza convalidata. Nei mercati che seguono la norma ISO 16092, le presse meccaniche sono coperte da uno standard di sicurezza generale per le presse più una parte specifica per la macchina per le presse meccaniche, e i sistemi di controllo relativi alla sicurezza sono progettati e convalidati a un livello di prestazioni secondo la norma ISO 13849. Le macchine marcate CE in Europa, NR-12 in Brasile e le installazioni regolamentate dall'OSHA negli Stati Uniti affrontano tutte lo stesso problema da angolazioni leggermente diverse: il punto di funzionamento deve essere protetto e la protezione deve guastarsi in modo sicuro.
In pratica, cerca protezioni fisse con porte di ispezione interbloccate, un'unità di controllo a due mani per il funzionamento a corsa singola, barriere fotoelettriche o tappetini di sicurezza dove è necessario l'accesso, un blocco di sicurezza per l'impostazione dello stampo e una procedura di isolamento energetico che isola effettivamente l'energia immagazzinata nel volano, nell'aria di controbilanciamento e nel circuito idraulico. Il blocco di sicurezza viene spesso omesso dai preventivi di bilancio ed è essenziale per chi cambia stampi.
Dal punto di vista del controllo, le caratteristiche utili sono quelle che riducono gli errori dell'operatore piuttosto che quelle che sembrano impressionanti in una brochure. Vale la pena avere la memoria dell'altezza dello stampo con regolazione motorizzata, il monitoraggio del tonnellaggio con un display per corsa, la cronologia dei guasti con timestamp e una chiara indicazione dell'angolo di manovella. Il monitoraggio del tonnellaggio, in particolare, si ripaga la prima volta che rileva un inceppamento prima che l'utensile venga distrutto.
Una pressa a telaio chiuso è rigida, pesante e sensibile al modo in cui è posizionata sul pavimento. La fondazione è solitamente un blocco di cemento armato separato, isolato dalla soletta circostante, dimensionato in base alla massa della macchina e al carico dinamico e gettato con tasche per bulloni di ancoraggio impostate da una dima. Saltare l'isolamento e imbullonare direttamente una soletta industriale generica è la strada più veloce verso la fessurazione, verso la trasmissione delle vibrazioni alle macchine vicine e verso una pressa che non mantiene il parallelismo.
Livellare è un lavoro di precisione. Una pressa livellata a una frazione di millimetro per metro con una livella a spirito o elettronica adeguata, quindi stuccata e ricontrollata dopo l'indurimento della malta, manterrà la sua geometria. Uno livellato ad occhio lo mostrerà nel primo dado. Attendere il tempo di polimerizzazione prima della produzione e registrare le letture del livello come parte del file di installazione.
Le utenze sono solitamente sottovalutate. L'aria compressa è necessaria per la frizione, il contrappeso, l'ammortizzazione e il getto d'aria; controllare la pressione, il flusso e se l'alimentazione è asciutta e filtrata, perché l'acqua nel circuito dell'aria raggiunge la frizione e la parte pneumatica. L'alimentazione elettrica deve corrispondere alla tensione del motore e di controllo e la capacità del trasformatore deve essere dimensionata tenendo presente la corrente di avviamento e qualsiasi futuro servo o carico VFD. Lasciare spazio per un trasportatore di rifiuti o un contenitore per gli scarti sotto il letto e verificare la profondità della fossa richiesta per il cuscino e l'espulsione.
Infine, pianifica il sartiame. Verificare la portata della gru nel punto di installazione, la larghezza della porta e del passaggio, il carico del pavimento lungo il percorso e se il telaio arriva assemblato o in pezzi. Una macchina pronta in tempo ma che non può essere portata nell'edificio comporta un ritardo costoso e la preparazione in anticipo del piano di allestimento non costa nulla.
Prima di firmare, esamina i seguenti elementi e ottieni risposta per iscritto a ciascuno. Nessuno di loro è esotico; tutti vengono regolarmente persi.
Il costo totale di proprietà solitamente segue la durata e il tempo di attività del dispositivo molto più del prezzo di acquisto. Una macchina che mantiene il parallelismo sotto carico prolunga la vita dello stampo di un margine misurabile, e uno stampo che dura il 30% in più vale più di un piccolo sconto sulla macchina da stampa. Se si aggiunge il costo degli scarti, delle ore di installazione, dell'energia per mille corse e dei tempi di inattività non pianificati, il preventivo più economico spesso smette di essere l'opzione più economica entro il terzo anno.
I costruttori che producono macchine sia aperte che chiuse tendono a strutturare il proprio catalogo attorno alle stesse quattro variabili: architettura del telaio, numero di punti di connessione della slitta, tipo di azionamento e specializzazione del processo. Comprendere questa struttura rende più semplice selezionare il modello giusto invece di leggere trenta schede tecniche.
Una tipica linea a telaio chiuso va dalle macchine a punto singolo a porta larga per lavori di grandi dimensioni e centrati, alle presse a doppio punto per utensili progressivi e multistazione, alle macchine con ingranaggi eccentrici per l'imbutitura profonda e la formatura pesante e infine alle varianti servo-azionate dove il movimento programmabile della slitta vale il premio. Accanto si trovano rami specializzati: presse a ginocchiera per forgiatura a freddo per lavori di deformazione e presse per batterie per la produzione di involucri in grandi volumi, dove la consistenza dimensionale di milioni di parti conta più del tonnellaggio grezzo.
Zhejiang Bolun High-Precision Machinery costruisce la sua famiglia a telaio chiuso esattamente seguendo queste linee, con modelli a punto singolo a porta larga, presse a punto doppio nella fascia media, macchine a ingranaggi eccentrici nella parte superiore della scala di tonnellaggio e un ramo servo a punto doppio per la formatura programmabile. La posizione dichiarata dell'azienda è quella di un produttore integrato verticalmente che copre progettazione, lavorazione dei componenti principali e assemblaggio finale, cosa importante per gli acquirenti principalmente per una ragione: il telaio, la slitta e la trasmissione sono prodotti sotto lo stesso tetto, quindi i dati di deflessione e precisione possono essere ricondotti a un processo di lavorazione e ispezione piuttosto che assemblati da parti di terze parti. Gli acquirenti che valutano la gamma possono rivedere il panoramica del produttore quindi confrontare i modelli specifici con l'elenco di controllo delle specifiche riportato sopra.
L'abitudine più utile quando si acquista una pressa elettrica di tipo chiuso è quella di smettere di considerare il tonnellaggio come specifica principale. Il tonnellaggio indica le dimensioni della macchina. La deflessione del telaio, lo spazio dello stampo, le caratteristiche di guida e l'energia per corsa indicano cosa produrrà effettivamente, quanto dureranno gli stampi e se la macchina manterrà ancora la tolleranza tra un decennio. Metti bene questi quattro, metti per iscritto i criteri di accettazione e il resto dell'acquisto è amministrazione.


La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Comprensione delle presse meccaniche e delle loro funzioni essenziali ...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate pe...
Inizia con la decisione di acquisto, non con le definizioni Un tecni...
Cos'è una pressa elettrica? A La pressa elettrica, chiama...
Un responsabile di produzione di uno stabilimento di componenti metallici ...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

