
A pressa meccanica è una macchina utensile che applica forza ai pezzi attraverso sistemi meccanici, utilizzando principalmente volani e meccanismi eccentrici per fornire una pressione costante e ripetibile per operazioni di sagomatura, stampaggio e formatura . Queste macchine industriali costituiscono la spina dorsale della produzione moderna, consentendo la produzione di massa di componenti metallici, parti automobilistiche e assemblaggi industriali. Le presse meccaniche convertono il movimento rotatorio elettrico o motorizzato in movimento lineare controllato, applicando un'enorme forza per modellare le materie prime in prodotti finiti con precisione e coerenza.
La classificazione delle presse meccaniche in modelli di tipo aperto e di tipo chiuso rappresenta una distinzione fondamentale basata sulla costruzione del telaio e sulle caratteristiche di sicurezza operativa. Le presse meccaniche sono disponibili in varie configurazioni che vanno dai piccoli modelli da banco che producono decine di kilonewton di forza alle grandi installazioni industriali che superano diverse migliaia di kilonewton di pressione applicata . Comprendere le differenze tra i tipi di macchine da stampa consente agli ingegneri di produzione e ai gestori delle strutture di selezionare le attrezzature più adatte a specifici requisiti di produzione, ambienti di sicurezza e obiettivi di qualità.
L'evoluzione della tecnologia delle presse meccaniche abbraccia oltre un secolo, con progetti continuamente perfezionati per migliorare la produttività, la precisione e la sicurezza dell'operatore. Le moderne presse meccaniche integrano sistemi di controllo avanzati, meccanismi di alimentazione automatizzata e caratteristiche di sicurezza complete che non erano disponibili nelle generazioni precedenti. Nonostante l’emergere di alternative idrauliche e pneumatiche, le presse meccaniche rimangono dominanti in molti settori manifatturieri grazie alla loro affidabilità, velocità, convenienza e capacità di fornire una qualità costante in tutti i cicli di produzione che comprendono migliaia di componenti identici.
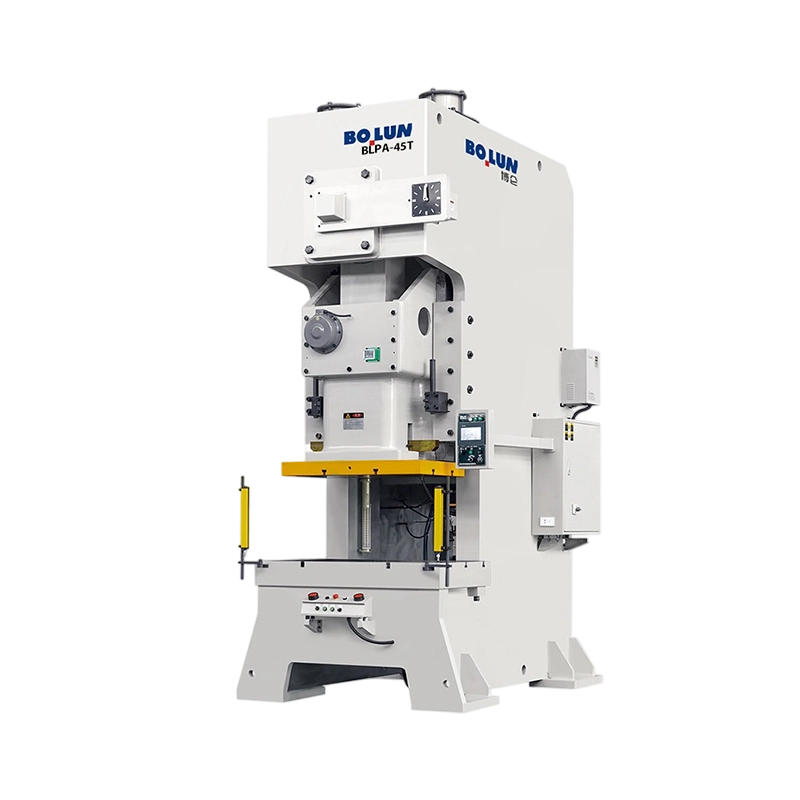
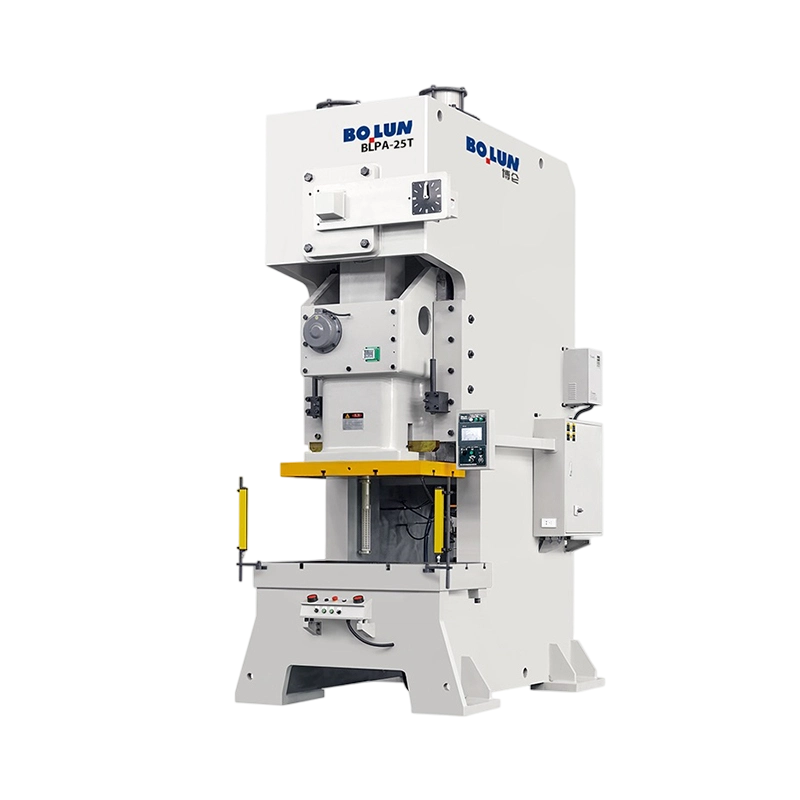
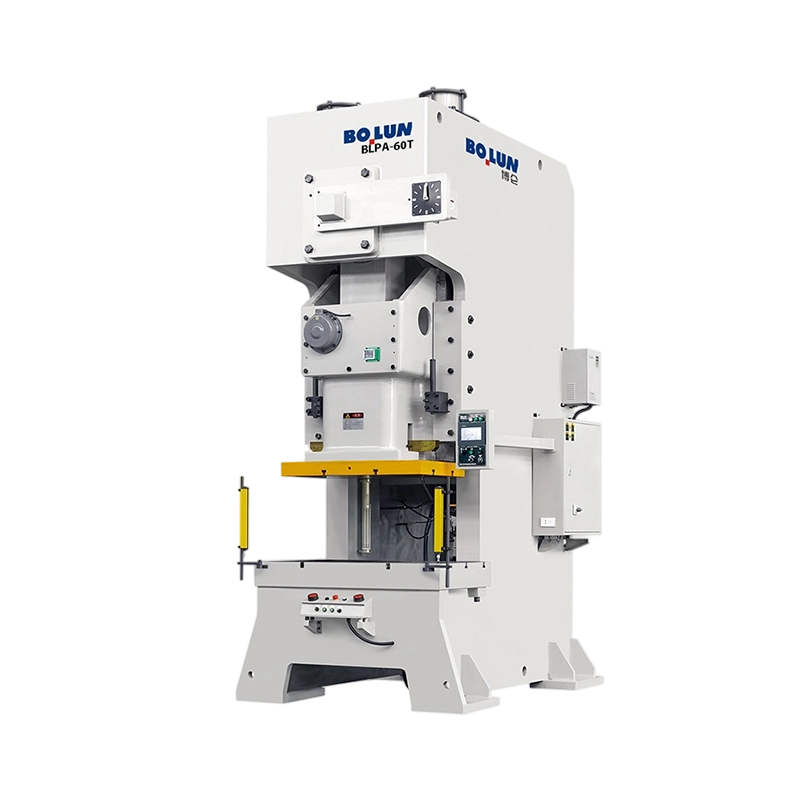
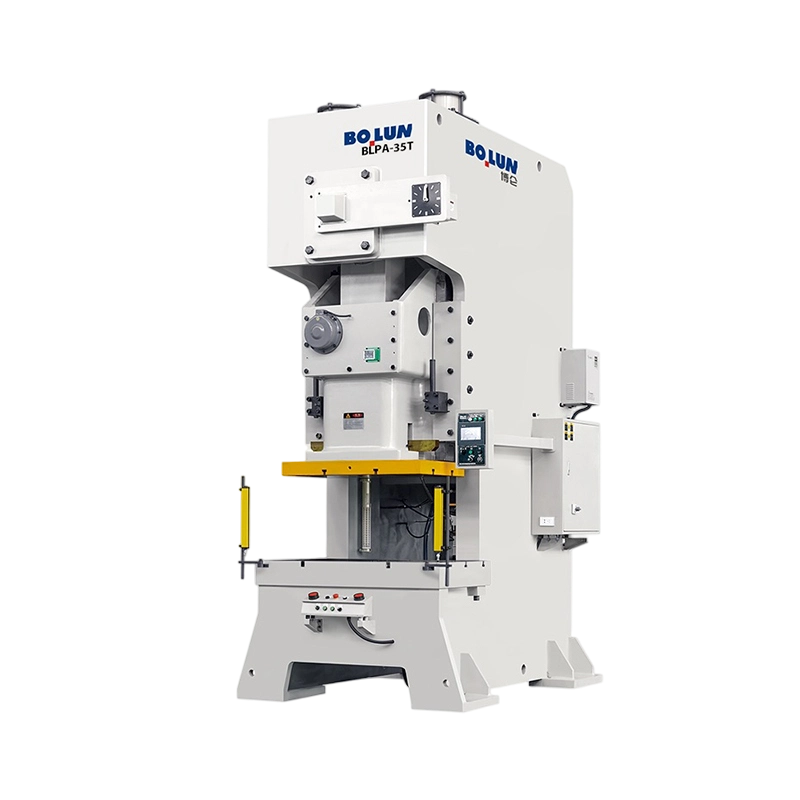
An Pressa elettrica di tipo aperto presenta un design del telaio accessibile con lati aperti e protezione minima, che consente un facile accesso all'area di lavoro per posizionare i pezzi ed estrarre le parti finite . Questa configurazione rende le presse di tipo aperto particolarmente adatte per operazioni di produzione a colpo singolo o di piccole tirature in cui si verificano frequenti operazioni di carico e scarico del materiale. L'assenza di un'estesa struttura del telaio che circonda l'area di lavoro offre agli operatori una chiara visibilità e un comodo accesso, riducendo i tempi del ciclo di produzione per le applicazioni che richiedono il posizionamento manuale dei componenti tra i cicli della pressa.
Le presse elettriche di tipo aperto utilizzano in genere un design con telaio a C o gap, con il lato aperto che fornisce l'accesso all'area di lavoro. La struttura è costituita da una base robusta, colonne verticali che sostengono la testa della pressa e tipicamente un unico pistone fisso che si muove verso il basso. La configurazione aperta consente di posizionare facilmente i pezzi lateralmente, rendendo queste macchine ideali per operazioni di pressatura che coinvolgono materiali di grandi dimensioni o di forma irregolare. Il design più semplice del telaio si traduce in costi di produzione inferiori rispetto ai design a telaio chiuso, rendendo le presse di tipo aperto economicamente interessanti per operazioni di produzione su piccola e media scala.
Il vantaggio principale delle presse elettriche di tipo aperto risiede nella loro accessibilità per le operazioni manuali. Gli operatori possono posizionare pezzi o assemblaggi di grandi dimensioni nell'area di lavoro senza richiedere attrezzature complesse di fissaggio o posizionamento. La movimentazione dei materiali diventa più semplice, poiché i componenti possono essere inseriti da più angolazioni attraverso i lati del telaio aperto. Questa accessibilità si rivela particolarmente preziosa negli ambienti di produzione personalizzati in cui le configurazioni dei pezzi variano in modo significativo tra i cicli di produzione, richiedendo configurazioni flessibili della macchina piuttosto che attrezzature specializzate.
Le presse elettriche di tipo aperto eccellono in applicazioni che includono lo stampaggio di metalli per componenti decorativi o relativamente semplici, operazioni di raddrizzatura su parti metalliche curve, operazioni di goffratura e coniatura, operazioni di rivettatura e assemblaggio e operazioni di formatura su lamiere o materiali in lastre. Queste macchine funzionano bene per lo sviluppo di prototipi e la produzione di lotti brevi in cui il tempo di impostazione degli utensili giustifica il tempo macchina dedicato. Gli esempi includono lo stampaggio di pannelli di carrozzeria automobilistica, l'assemblaggio di componenti elettrici e la fabbricazione di componenti di mobili.
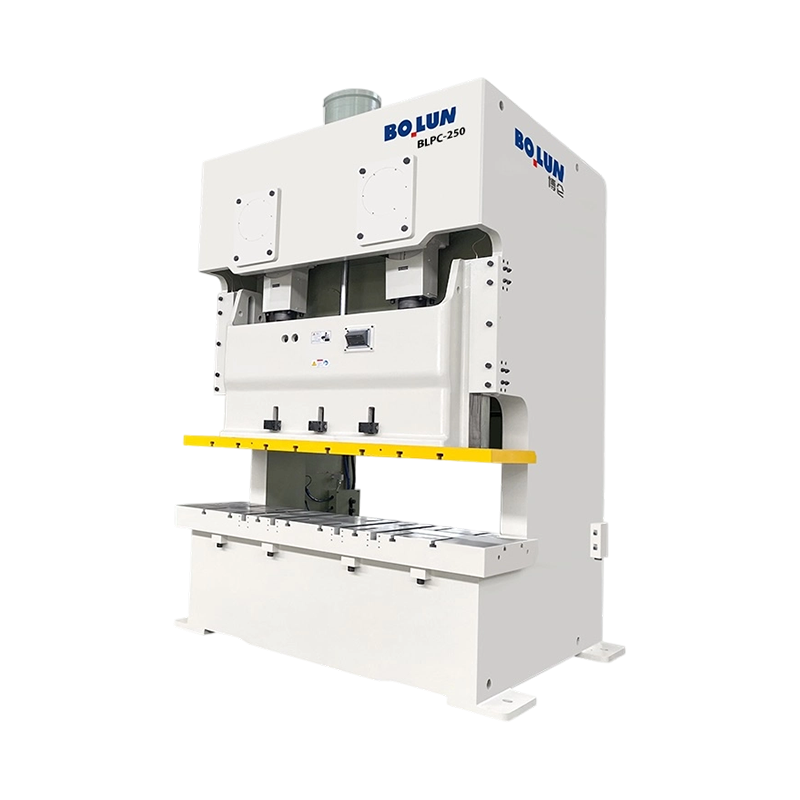
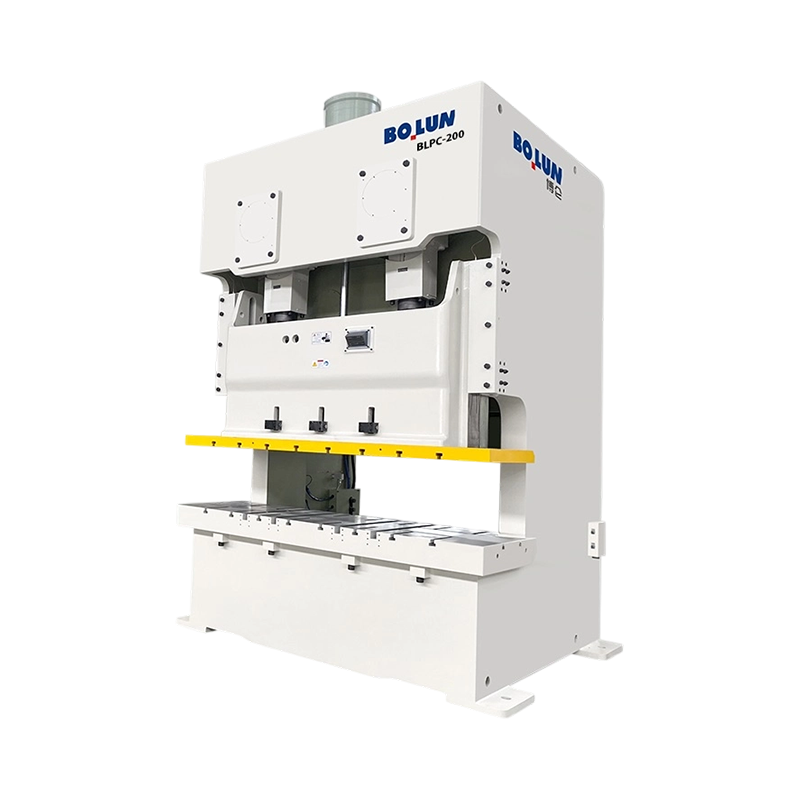
A Pressa elettrica di tipo chiuso impiega una struttura a telaio completamente chiusa che circonda l'area di lavoro, fornendo la massima protezione agli operatori e consentendo l'integrazione di sistemi di sicurezza avanzati tra cui protezioni di interblocco e meccanismi di alimentazione automatizzata . Questo design dà priorità alla sicurezza dell'operatore e all'efficienza produttiva rispetto all'accessibilità dell'area di lavoro, rendendo le presse di tipo chiuso adatte per operazioni di produzione continua ad alti volumi. Il design chiuso crea un ambiente di lavoro ristretto in cui i potenziali pericoli sono fisicamente isolati dal contatto dell'operatore, riducendo il rischio di lesioni gravi dovute ai componenti in movimento della pressa o ai detriti volanti.
Le presse elettriche di tipo chiuso sono dotate di involucri a telaio completo con solo punti di accesso designati per il caricamento e la rimozione del materiale. La struttura robusta racchiude il meccanismo della pressa, il volano e i componenti di trasmissione, impedendo il contatto dell'operatore con i macchinari in movimento durante il funzionamento. Gli interblocchi di sicurezza nei punti di accesso arrestano automaticamente il funzionamento della pressa se le protezioni vengono aperte, garantendo che gli operatori non possano raggiungere inavvertitamente l'area di lavoro durante i cicli di stampa attivi. Il design chiuso contiene anche il rumore operativo e fornisce rigidità strutturale consentendo un controllo preciso del movimento della pressa e dell'erogazione della forza.
Le presse elettriche di tipo chiuso integrano più livelli di protezione di sicurezza, inclusi interblocchi meccanici che impediscono l'apertura della protezione durante il funzionamento, pulsanti di arresto di emergenza accessibili da più posizioni e sistemi di rilevamento che rilevano tentativi di accesso non autorizzati . I design moderni incorporano sistemi di monitoraggio elettronico che tengono traccia dello stato del ciclo della pressa e consentono lo spegnimento automatico se vengono rilevate anomalie. I dispositivi di rilevamento della presenza possono rilevare se mani o altri oggetti entrano nella zona pericolosa durante il funzionamento, attivando l'arresto immediato della pressa. Queste caratteristiche di sicurezza complete rendono le presse di tipo chiuso adatte a strutture di grandi dimensioni in cui più operatori interagiscono con l'attrezzatura durante i turni di produzione.
Le presse elettriche di tipo chiuso offrono vantaggi sostanziali in ambienti di produzione ad alto volume. I sistemi di alimentazione automatizzati possono posizionare i materiali con precisione tra i cicli, riducendo la movimentazione manuale e l'errore umano. I set di matrici progettati specificatamente per macchine a telaio chiuso raggiungono tempi di ciclo più rapidi grazie alla corsa ottimizzata del pistone e alle caratteristiche di sosta. La coerenza e la ripetibilità del funzionamento della macchina di tipo chiuso producono componenti di qualità uniforme in tutti i cicli di produzione che comprendono migliaia di parti identiche. La produttività aumenta notevolmente rispetto alle macchine di tipo aperto, con alcune presse industriali di tipo chiuso che producono oltre 100 parti al minuto in applicazioni ad alta velocità.
Comprendere i sistemi meccanici che azionano le presse elettriche si rivela essenziale per ottimizzarne le prestazioni e mantenere l'affidabilità delle apparecchiature. Le presse meccaniche utilizzano volani e meccanismi eccentrici o a manovella per convertire la potenza del motore rotazionale in un movimento di pressatura lineare controllato, offrendo la massima forza nella parte inferiore della corsa indipendentemente dalla resistenza del carico . Questa caratteristica distingue le presse meccaniche dalle alternative idrauliche, che mantengono la forza costante durante tutta la corsa. Il sistema di azionamento meccanico offre vantaggi intrinseci in termini di sicurezza grazie al comportamento autoregolante, riducendo automaticamente l'erogazione della forza se la pressa incontra una resistenza imprevista.
Il volano funge da componente di accumulo dell'energia nei sistemi di stampa meccanica, accumulando energia di rotazione durante i periodi tra i cicli di stampa quando la potenza del motore elettrico supera le richieste di carico attuali. Quando la pressa si innesta e inizia la corsa di formatura, il volano rilascia l'energia immagazzinata per mantenere la velocità della corsa nonostante l'aumento della resistenza del carico quando lo stampo entra in contatto con il pezzo. Questa capacità di accumulo di energia consente alle presse meccaniche di erogare una forza enorme su corse relativamente brevi senza richiedere motori elettrici proporzionalmente grandi. Una pressa meccanica con un motore da 1.000 kilowatt può fornire forze di pressatura equivalenti a una pressa idraulica che richiede una potenza assorbita di 3.000 kilowatt o maggiore.
Meccanismi eccentrici o alberi a gomiti convertono il movimento rotatorio del volano in movimento lineare del pistone. Una camma eccentrica o perno di manovella crea il movimento alternativo mentre la camma ruota, spingendo il gruppo biella e pistone verso il basso durante la corsa di pressatura, quindi retraendosi verso l'alto quando l'eccentrico completa la sua rotazione. Il vantaggio meccanico varia durante tutta la corsa, fornendo il massimo vantaggio meccanico nel punto in cui la forza di pressione raggiunge il picco. I moderni design eccentrici garantiscono un movimento estremamente fluido con vibrazioni minime grazie alla lavorazione di precisione e ai componenti rotanti bilanciati, consentendo velocità della pressa che raggiungono da 100 a 200 corse al minuto o superiori in applicazioni specializzate .
I meccanismi della frizione accoppiano il motore al volano e al sistema di trasmissione, consentendo alla pressa di innestarsi e disinnestarsi su richiesta. Le frizioni pneumatiche forniscono un rapido innesto e disinnesto, consentendo modalità di funzionamento a corsa singola o continua. I moderni sistemi di controllo incorporano funzionalità di rilevamento del carico che regolano automaticamente l'innesto della frizione per ottimizzare i tempi di ciclo in base ai carichi di lavoro effettivi. I sistemi frenanti arrestano il movimento della pressa e arrestano completamente il pistone al termine della corsa di formatura, controllando la velocità di ritorno del pistone e prevenendo danni indotti dallo slancio agli utensili o ai pezzi in lavorazione.
| Parametro di prestazione | Apri tipo Premere | Tipo chiuso Premere | Pressa idraulica |
|---|---|---|---|
| Velocità del ciclo | Da 20 a 60 cicli al minuto | Da 60 a 200 cicli al minuto | Da 5 a 30 cicli al minuto |
| Accessibilità dell'operatore | Eccellente | Limitato dalle guardie | Moderato con automazione |
| Profilo di erogazione della forza | Massimo alla fine della corsa | Massimo alla fine della corsa | Costante durante tutta la corsa |
| Requisiti di manutenzione | Moderato | Moderato to High | Manutenzione significativa dei fluidi |
| Costo del capitale iniziale | Da basso a moderato | Moderato to High | Alto |
| Efficienza energetica | Alto (Flywheel energy storage) | Alto (Flywheel energy storage) | Moderato (Continuous pump operation) |
| Precisione e ripetibilità | Bene | Eccellente | Eccellente with CNC controls |
| Generazione di rumore | Moderato to High | Moderato (enclosed) | Basso |
Le presse meccaniche di tipo chiuso funzionano tipicamente a velocità da 2 a 3 volte più veloci rispetto ai modelli di tipo aperto, in grado di produrre da 100 a 200 componenti completati al minuto in applicazioni ad alta velocità. Questo vantaggio in termini di velocità riflette il design aerodinamico, l'integrazione ottimizzata degli utensili e i sistemi di alimentazione automatizzati incorporati nelle macchine di tipo chiuso. Le presse di tipo aperto funzionano da 20 a 60 cicli al minuto, riflettendo il tempo di posizionamento manuale richiesto per ciascun componente e le disposizioni semplificate degli utensili. Le velocità più elevate delle macchine da stampa di tipo chiuso si traducono in volumi di produzione giornaliera sostanzialmente maggiori, compensando i maggiori costi delle attrezzature attraverso una maggiore produttività.
Le presse meccaniche di tipo chiuso raggiungono una consistenza dimensionale superiore grazie alla struttura rigida del telaio e al movimento del pistone controllato con precisione, producendo variazioni dei componenti entro più o meno 0,1 millimetri su cicli di produzione che comprendono migliaia di parti . Il telaio rigido riduce al minimo la deflessione a pieno carico di lavoro, mentre i meccanismi eccentrici di precisione garantiscono lunghezza della corsa e velocità ripetibili. Le macchine da stampa di tipo aperto raggiungono una buona consistenza dimensionale ma in genere producono variazioni comprese tra più o meno 0,2-0,3 millimetri a causa della deflessione del telaio e di sistemi di controllo meno precisi.
Le presse meccaniche di tipo chiuso offrono una protezione superiore dell'operatore grazie alla custodia completa e ai sistemi di sicurezza integrati. Le moderne macchine di tipo chiuso soddisfano gli standard di sicurezza internazionali, comprese le normative ISO 12100 e OSHA, con molteplici sistemi di sicurezza ridondanti che impediscono l'accesso dell'operatore durante i cicli di stampa attivi. Le presse di tipo aperto fanno più affidamento sulla consapevolezza e sulla disciplina dell'operatore per mantenere pratiche sicure, richiedendo una vigilanza costante per evitare il contatto con i componenti mobili del pistone o con gli utensili della pressa. Il design chiuso della pressa contiene un rumore compreso tra 80 e 90 decibel rispetto ai 90-100 decibel delle macchine di tipo aperto, riducendo i requisiti di protezione dell'udito e migliorando la qualità dell'ambiente di lavoro.
Le specifiche della pressa meccanica variano in modo significativo in base alle applicazioni previste e ai requisiti del volume di produzione. La comprensione delle specifiche chiave consente la corretta selezione della macchina da stampa per i requisiti di produzione.
Le presse meccaniche sono classificate in base alla loro forza di pressatura massima, misurata in kilonewton o tonnellate. I valori di forza disponibili vanno da 5 a 10 kilonewton per piccole macchine speciali fino a 5000 kilonewton o più per grandi installazioni industriali . Le dimensioni comuni includono macchine con capacità da 25, 50, 100, 250, 500, 1000 e 2000 kilonewton, con ciascuna dimensione adatta a diversi requisiti applicativi. La scelta della capacità di forza adeguata si rivela essenziale, poiché le macchine sottodimensionate producono una pressione di formatura inadeguata con conseguente parti incomplete, mentre le macchine sovradimensionate sprecano energia e aumentano inutilmente i tempi di ciclo. Le tipiche operazioni di produzione richiedono la selezione della forza in base alla durezza del materiale del pezzo, alla complessità della formatura e ai requisiti di progettazione dello stampo.
La lunghezza della corsa della pressa definisce la distanza massima percorsa dal pistone verso il basso durante il ciclo di formatura, misurata in millimetri. Le lunghezze tipiche della corsa vanno da 50 millimetri nelle macchine per stampaggio di precisione a 500 millimetri o più nelle applicazioni di formatura pesante. La selezione della lunghezza della corsa dipende dallo spessore del pezzo, dall'altezza della matrice e dai requisiti di configurazione della parte. Più corse all'interno di una singola pressa possono raggiungere diverse fasi di formatura, con il posizionamento intermedio che consente la formazione di parti complesse in più fasi in presse di tipo chiuso dotate di sistemi di alimentazione automatizzati.
L'altezza chiusa si riferisce alla distanza tra la superficie dello stampo e il piano della pressa quando il pistone raggiunge la posizione più bassa senza carico applicato. Questa dimensione determina lo spessore massimo dei componenti che possono essere lavorati, compresa l'altezza dello stampo e lo spessore del pezzo combinati. Le dimensioni della superficie di lavoro definiscono lo spazio orizzontale disponibile per il montaggio dello stampo e il posizionamento del pezzo. Le moderne presse meccaniche offrono superfici di lavoro che vanno da 200 x 300 millimetri nelle macchine compatte a 2000 x 3000 millimetri o più nelle installazioni industriali, accogliendo pezzi che vanno da piccoli componenti di precisione a grandi assiemi di lamiera .
La funzionalità della pressa meccanica dipende in modo critico dalla progettazione dello stampo e dall'integrazione degli utensili, poiché gli stampi determinano le operazioni di formatura specifiche eseguite dalla pressa. La selezione e la configurazione degli stampi influiscono in modo significativo sulla qualità della produzione, sulla velocità del ciclo e sull'efficacia dei costi di produzione.
Gli stampi progressivi incorporano più stazioni di formatura all'interno di un unico gruppo stampo, consentendo operazioni complesse in più fasi durante i cicli di stampa singoli. Il materiale in striscia avanza attraverso stazioni progressive durante il ciclo della pressa, in cui ciascuna stazione aggiunge caratteristiche o modifica la geometria della parte. Gli stampi progressivi producono componenti finiti in tempi di ciclo minimi, spesso eseguendo operazioni di taglio, piegatura, formatura e goffratura entro un ciclo da 2 a 5 secondi. Le applicazioni con stampi progressivi richiedono presse meccaniche di tipo chiuso dotate di sistemi automatizzati di alimentazione del nastro, che producono costi dei componenti fino a pochi centesimi per parte in applicazioni ad alto volume . Le applicazioni comuni degli stampi progressivi includono elementi di fissaggio per autoveicoli, connettori elettrici e componenti di elettrodomestici.
Gli stampi composti eseguono più operazioni contemporaneamente all'interno di una singola corsa della pressa, tagliando il perimetro e formando caratteristiche interne nello stesso ciclo. Questi stampi riducono i tempi di lavorazione dei componenti rispetto agli stampi progressivi eliminando le fasi intermedie di riposizionamento. Gli stampi composti sono adatti ad applicazioni che producono volumi moderati in cui i costi degli utensili rimangono ragionevoli ma la velocità di produzione supera i semplici stampi a operazione singola. Applicazioni di esempio includono piste di cuscinetti, alloggiamenti di componenti elettrici e componenti strutturali che richiedono caratteristiche di formatura di precisione.
Le moderne presse meccaniche di tipo chiuso integrano sistemi di trasferimento automatizzati che spostano pezzi parzialmente completati tra più stazioni di stampa senza intervento manuale. I sistemi di trasferimento riducono drasticamente il fabbisogno di manodopera e aumentano la produttività complessiva eliminando i tempi di posizionamento manuale. I sistemi di trasferimento meccanico utilizzano meccanismi a camma azionati dal movimento della pressa per spostare e posizionare i componenti, mentre i sistemi idraulici e pneumatici forniscono approcci di automazione alternativi. I sistemi di trasferimento avanzati con controlli di rilevamento e feedback consentono sequenze di produzione complesse che coinvolgono fino a 10 o più operazioni di pressatura separate all'interno di una linea di produzione automatizzata continua .
Le presse meccaniche svolgono un ruolo fondamentale nei settori manifatturieri che vanno dall'automotive alla produzione di elettrodomestici, consentendo una produzione di massa economicamente vantaggiosa di componenti metallici di precisione . Le diverse applicazioni riflettono la flessibilità e l'affidabilità della tecnologia delle presse meccaniche in diversi ambienti di produzione.
L’industria automobilistica rappresenta il maggior consumatore di capacità di presse meccaniche a livello globale, con migliaia di presse che producono pannelli di carrozzeria, componenti strutturali, elementi di fissaggio e connettori elettrici. Le presse progressive e transfer producono elementi di fissaggio a velocità superiori a 10.000 parti all'ora, mantenendo i costi minimi per le applicazioni di massa. I pannelli della carrozzeria richiedono grandi presse di tipo chiuso che applicano forze fino a 3.000 kilonewton o più, con automazione integrata che controlla le sequenze di pressa e la movimentazione dei materiali. Le presse di tipo chiuso dominano le applicazioni automobilistiche a causa dei requisiti di sicurezza e degli elevati volumi di produzione che giustificano gli investimenti in attrezzature.
I gusci dei connettori elettrici, i componenti dei portacontatti e le lamiere dei trasformatori vengono prodotti in enormi quantità utilizzando presse meccaniche. Queste applicazioni richiedono in genere livelli di forza moderati compresi tra 50 e 500 kilonewton e velocità di ciclo elevate per soddisfare gli obiettivi di produzione che misurano milioni di componenti all'anno. I requisiti di precisione si dimostrano rigorosi, con tolleranze spesso specificate entro più o meno 0,05 millimetri per garantire il corretto contatto elettrico e l'accoppiamento del connettore. Le presse di tipo chiuso con sistemi di controllo di precisione soddisfano costantemente queste specifiche rigorose.
I rivestimenti dei frigoriferi, i mobili delle lavatrici e i componenti delle pentole vengono modellati attraverso operazioni di imbutitura e formatura utilizzando presse meccaniche. Queste applicazioni utilizzano tipicamente presse di tipo chiuso con valori di forza moderati compresi tra 250 e 1.000 kilonewton e controlli di tiraggio integrati per un flusso di materiale costante. I sistemi di automazione posizionano i pezzi grezzi e recuperano i componenti finiti, consentendo ritmi di produzione da 20 a 60 apparecchi completati all'ora, a seconda della complessità.
I produttori di gioielli utilizzano presse meccaniche più piccole di tipo aperto e chiuso per operazioni di coniatura, goffratura e formatura su metalli preziosi. La precisione e l'erogazione ripetibile della forza consentono una riproduzione di qualità costante di motivi e disegni decorativi. Il funzionamento manuale è adatto alla produzione in piccoli lotti di progetti di gioielleria personalizzati, con presse di tipo aperto preferite per la flessibilità nella gestione di componenti di varie dimensioni.
Il design moderno delle presse meccaniche incorpora sistemi di sicurezza completi e caratteristiche di conformità normativa che proteggono gli operatori e garantiscono un comportamento prevedibile delle apparecchiature in situazioni di emergenza. La sicurezza rappresenta un elemento fondamentale di differenziazione tra le apparecchiature moderne e quelle più vecchie, con design contemporanei che soddisfano rigorosi standard internazionali.
Le moderne presse meccaniche di tipo chiuso integrano sistemi di interblocco meccanici ed elettronici che impediscono il funzionamento del pistone se le protezioni sono aperte, garantendo che gli operatori non possano raggiungere le zone pericolose durante i cicli di stampa attivi . Le barriere fotoelettriche e i tappetini sensibili alla pressione rilevano la presenza dell'operatore e attivano l'arresto immediato della macchina se qualcuno entra nelle aree protette. Questi sistemi funzionano indipendentemente dall'elettronica di controllo, fornendo protezione a prova di guasto anche in caso di malfunzionamento dei sistemi elettrici. I sistemi di interblocco non devono essere bypassati durante il funzionamento, con gli interblocchi di sicurezza monitorati continuamente e qualsiasi guasto interrompe automaticamente il funzionamento della pressa.
I pulsanti di arresto di emergenza posizionati in più posizioni consentono agli operatori di interrompere immediatamente il funzionamento della pressa se si sviluppano situazioni pericolose. I sistemi di monitoraggio elettronico tengono traccia della posizione della pressa e dello stato del ciclo, prevenendo comportamenti irregolari in caso di guasto dei componenti meccanici. I sistemi frenanti ridondanti garantiscono l'arresto completo del pistone indipendentemente dalle condizioni dell'attrezzatura. I sistemi di controllo impediscono il riavvio fino a quando non vengono verificate tutte le condizioni di sicurezza, proteggendo gli operatori da interventi inattesi della pressa.
Le moderne presse meccaniche devono essere conformi agli standard di sicurezza delle macchine industriali ISO 12100 e alle normative OSHA negli Stati Uniti. Gli standard internazionali specificano la progettazione della protezione, le prestazioni dei dispositivi di sicurezza, l'affidabilità del sistema di controllo e i requisiti di formazione degli operatori. Gli impianti di produzione devono mantenere la conformità attraverso regolari ispezioni di sicurezza, programmi di manutenzione e programmi di formazione degli operatori. La verifica della conformità garantisce che le apparecchiature funzionino in sicurezza e soddisfino i requisiti assicurativi.
Una corretta manutenzione si rivela essenziale per prolungare la vita operativa della pressa meccanica e mantenere le capacità di sicurezza e precisione. Le apparecchiature ben mantenute funzionano in modo affidabile per decenni, mentre le macchine da stampa trascurate si deteriorano rapidamente.
Le presse meccaniche richiedono un'ispezione quotidiana delle condizioni delle protezioni, del funzionamento del sistema di controllo e dei componenti visibili per individuare eventuali danni o disallineamenti. La manutenzione settimanale comprende la lubrificazione dei meccanismi eccentrici, dei componenti della frizione e del freno e dei sistemi di trasferimento secondo le specifiche del produttore. Una corretta lubrificazione riduce l'usura, prolunga la durata dei componenti e migliora la precisione attraverso la riduzione dell'attrito e del gioco nei sistemi meccanici . I design dei cuscinetti sigillati hanno requisiti di lubrificazione ridotti rispetto alle apparecchiature più vecchie, anche se l'ispezione periodica rimane essenziale.
La manutenzione preventiva programmata prevede l'ispezione sistematica e la sostituzione dei componenti che si avvicinano alla fine della vita utile prima che si verifichi il guasto. Il bilanciamento del volano deve essere verificato annualmente per evitare vibrazioni eccessive e usura prematura dei cuscinetti. I componenti della frizione e del freno in genere richiedono la sostituzione ogni 2-5 anni a seconda dell'intensità di utilizzo. La sostituzione delle guarnizioni nei componenti dei sistemi idraulici prolunga il funzionamento senza perdite. Gli intervalli di manutenzione programmata variano in base al modello di stampante, all'intensità di utilizzo e alle condizioni operative specifiche.
Le presse meccaniche utilizzate da 20 a 40 anni spesso ricevono una ristrutturazione completa, inclusa la sostituzione del sistema di azionamento, la modernizzazione del sistema di controllo elettronico e gli aggiornamenti del sistema di sicurezza. Le apparecchiature vintage ricondizionate offrono notevoli risparmi sui costi rispetto alle nuove macchine da stampa, rispettando al contempo gli attuali standard di sicurezza e requisiti di produttività. I moderni sistemi di controllo con controllori logici programmabili consentono una pianificazione flessibile della produzione e un monitoraggio integrato della qualità, inimmaginabili nei progetti di apparecchiature originali.
La corretta selezione della macchina da stampa richiede un'attenta analisi dei requisiti di produzione, dell'ambiente di produzione e degli obiettivi di qualità. La selezione di apparecchiature con capacità adeguate garantisce un funzionamento efficiente e un rapporto costo-efficacia ottimale.
Inizia determinando la forza di pressione effettiva richiesta per operazioni di formatura specifiche attraverso prove sui materiali o calcoli del fornitore di stampi. Selezionare la capacità della stampante dal 10 al 20% superiore ai requisiti calcolati per garantire un margine adeguato e prevenire un sovraccarico cronico. Analizzare i volumi di produzione richiesti per determinare la velocità del ciclo necessaria, riconoscendo che la velocità del ciclo dipende dal tipo di pressa, dalla configurazione dello stampo e dalla complessità del sistema automatizzato. Una singola pressa di tipo aperto che produce 30 parti all'ora può essere inadeguata per i requisiti di produzione che richiedono 300 parti al giorno, richiedendo la selezione della pressa di tipo chiuso o più macchine più piccole che funzionano in parallelo .
Il volume di produzione influenza notevolmente la scelta ottimale dell’attrezzatura. La produzione di piccoli lotti da 1.000 a 5.000 pezzi all'anno spesso giustifica l'uso di presse di tipo aperto o il noleggio di attrezzature portatili piuttosto che un investimento di capitale in macchinari di tipo chiuso. La produzione di volumi medi da 10.000 a 100.000 parti all'anno generalmente supporta l'investimento in una singola pressa di tipo chiuso. La produzione di grandi volumi che supera le 500.000 parti all'anno spesso giustifica l'uso di più presse specializzate, stampi progressivi e sistemi di automazione integrati che compensano i costi delle apparecchiature attraverso una minore spesa di produzione unitaria.
Verificare che la stampante selezionata sia adatta ai set di stampi progettati per applicazioni di produzione specifiche. Le dimensioni della superficie di lavoro della pressa devono fornire uno spazio adeguato per l'impostazione dello stampo e il cambio degli utensili. L'altezza chiusa deve adattarsi alle altezze combinate dello stampo e del pezzo. Verificare che la forza nominale della pressa superi i requisiti dello stampo per garantire una formatura completa senza sollecitazione dell'attrezzatura. I set di stampi preesistenti possono essere compatibili solo con modelli di pressa specifici, influenzando la scelta dell'attrezzatura per operazioni che richiedono la compatibilità degli stampi con gli investimenti in attrezzature esistenti.
La tecnologia delle presse meccaniche continua ad evolversi attraverso l'integrazione di controlli avanzati, una migliore scienza dei materiali e innovazioni di automazione. Gli sviluppi futuri promettono capacità migliorate pur mantenendo i vantaggi fondamentali di efficienza e affidabilità dei sistemi meccanici.
Le moderne presse meccaniche incorporano sempre più controllori logici programmabili e sistemi di monitoraggio in tempo reale che consentono l'integrazione con le reti di automazione di fabbrica. La connettività Internet of Things consente il monitoraggio remoto dello stato della macchina da stampa, la pianificazione della manutenzione predittiva e l'ottimizzazione della produzione. I sistemi di controllo avanzati regolano i parametri operativi della pressa in tempo reale in base al feedback dei sensori di posizione e dei dispositivi di misurazione della forza, compensando la variazione del materiale e l'usura degli utensili per mantenere una qualità costante dei componenti .
Lo sviluppo di pompe a cilindrata variabile e design migliorati della frizione riduce il consumo di energia eliminando il funzionamento non necessario del motore tra i cicli produttivi della pressa. I sistemi di frenatura rigenerativa recuperano l'energia cinetica dal pistone durante le corse di ritorno, convertendo questa energia in lavoro utile anziché dissiparla sotto forma di calore. I moderni design dei volani che incorporano materiali compositi forniscono un accumulo di energia equivalente con un peso ridotto e caratteristiche di sicurezza migliorate.
Lo sviluppo di acciai per utensili e materiali ceramici che consentono temperature operative più elevate e velocità di ciclo più elevate prolunga la durata dell'utensile e migliora la produttività. L'analisi computazionale durante l'ottimizzazione della progettazione dello stampo riduce i tempi di sviluppo e consente la progettazione di geometrie complesse precedentemente considerate poco pratiche. Le tecniche di produzione additiva consentono componenti di utensili personalizzati e accelerano la prototipazione per applicazioni specializzate.
In qualità di produttore di presse meccaniche e di fabbrica di macchine utensili industriali, Zhejiang Bolun High-Precision Machinery Co., Ltd. ha sede a Zhejiang, il cuore dell'industria manifatturiera di precisione cinese . Con due decenni di diligente accumulo e scoperte tecniche, Bolun Machinery si è evoluta in un'azienda moderna e leader specializzata in apparecchiature di formatura ad alta precisione e soluzioni di macchine utensili industriali.
La nostra azienda integra ricerca e sviluppo, progettazione, produzione, vendita e servizio post-vendita completo in un'operazione professionale unificata. Dalla nostra fondazione iniziale attraverso le continue sfide del settore fino alla nostra attuale posizione di leadership nei macchinari per forgiatura, fusione e formatura meccanica, Bolun Machinery ha creato un sistema di gestione della produzione maturo, efficiente e collaudato nel settore. Ci impegniamo a fornire ai clienti globali soluzioni di presse meccaniche di qualità superiore, sia che abbiano bisogno di presse di tipo aperto per la produzione personalizzata flessibile o di macchine di tipo chiuso per operazioni di produzione di volumi elevati.
La nostra esperienza copre la gamma completa della tecnologia delle presse meccaniche, dai progetti tradizionali ai sistemi moderni che incorporano controlli elettronici avanzati e integrazione di automazione. Comprendiamo le diverse esigenze dei produttori in tutti i settori, tra cui quello automobilistico, della produzione di elettrodomestici, della produzione di componenti elettrici e delle applicazioni industriali specializzate. Che tu cerchi nuove soluzioni per attrezzature, rinnovamento delle attrezzature o consulenza tecnica per ottimizzare le operazioni di formatura, Bolun Machinery apporta una profonda conoscenza del settore e una comprovata eccellenza produttiva in ogni progetto.
Contatta Zhejiang Bolun High-Precision Machinery Co., Ltd. oggi stesso per scoprire come le nostre soluzioni di presse meccaniche e la competenza nelle macchine utensili industriali possono migliorare le tue capacità di produzione e migliorare l'efficienza produttiva e i risultati di qualità.


La risposta breve: quale tipo di cornice si adatta al tuo lavoro ...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di m...
Le presse elettriche sono classificate in due modi principali: pe...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate pe...
Cos'è una pressa elettrica? A La pressa elettrica, chiama...
Due presse possono portare entrambe una targa da 200 tonnellate e produrre...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

