
Metti una accanto all'altra una pressa da 160 tonnellate a telaio aperto e una pressa da 160 tonnellate a telaio chiuso e la differenza sarà visibile a dieci metri di distanza. Si lascia l'area della fustella aperta su tre lati in modo che un operatore possa far scorrere manualmente un ampio pezzo grezzo; l'altro avvolge lo stesso stampo all'interno di una scatola di acciaio sottoposto a distensione che si flette a malapena a pieno carico. Entrambi sono venduti con la stessa descrizione, "pressa meccanica da 160 tonnellate", ed entrambi saranno quotati a prezzi sorprendentemente simili. Non sono la stessa macchina.
La definizione dovrebbe venire prima, perché da essa scaturisce ogni decisione pratica riguardo ad una macchina da stampa. Una pressa meccanica è una macchina utensile per la formatura dei metalli che immagazzina energia cinetica in un volano rotante e rilascia tale energia, attraverso una frizione e un meccanismo a manovella, in una slitta che percorre una corsa fissa su e giù in una serie di guide. La forza non è costante. Si accumula durante la corsa e raggiunge i picchi negli ultimi millimetri prima del punto morto inferiore, motivo per cui una pressa meccanica è eccellente nella tranciatura e nella coniatura e scomoda nella formatura lenta e a tutta profondità.
Questa caratteristica spiega gran parte di ciò che segue: perché il tonnellaggio, la corsa e le corse al minuto sono fissati dalla meccanica della macchina piuttosto che da un'impostazione di controllo; perché la rigidità del telaio conta più del numero sulla targhetta; e perché la versione servo-azionata della stessa macchina è diventata la categoria in più rapida crescita nelle officine di stampaggio che necessitano di flessibilità senza rinunciare alla velocità del ciclo.
Segui il percorso dell'energia dall'alimentazione elettrica alla faccia dello stampo e diventa più facile ragionare sull'intera macchina e specificarla.
Da questa sequenza emergono due conseguenze. Innanzitutto, una pressa meccanica sviluppa il suo tonnellaggio nominale solo in prossimità del fondo della corsa; se un processo richiede una forza elevata a metà corsa, una pressa a manovella è lo strumento sbagliato e si dovrebbe prendere in considerazione una pressa idraulica o servopressa. In secondo luogo, poiché la frizione e il freno determinano la precisione con cui la slitta può essere fermata e la velocità con cui può essere utilizzata, il tipo di frizione è uno dei segnali più forti della generazione della macchina. Una frizione a frizione con un monitoraggio elettronico del freno e un selettore della modalità pollici/singola/continua è ciò che consente di utilizzare una pressa per l'impostazione dello stampo e per l'alimentazione automatizzata della bobina nello stesso turno.
Il tipo di trasmissione è l'altra metà della storia. Un albero motore semplice è economico, compatto e fornisce una curva di corsa approssimativamente sinusoidale, adatta alla tranciatura e allo stampaggio generale. Un ingranaggio eccentrico allunga la corsa effettiva e rallenta lo scorrimento vicino al fondo, producendo più energia di lavoro per corsa e migliori prestazioni nell'imbutitura profonda e nella formatura pesante. Un collegamento a ginocchiera moltiplica notevolmente la forza vicino al fondo ed è quindi la scelta standard per lavori di forgiatura a freddo, coniatura e calibrazione in cui il materiale deve fluire anziché tagliarsi. Un servoazionamento sostituisce la disposizione volano-frizione con un motore a coppia elevata in grado di programmare qualsiasi curva di corsa richiesta dal processo.
Il tonnellaggio è il numero principale, ma questi sono i componenti che decidono se una rotativa mantiene ancora la tolleranza dopo cinque anni di funzionamento su due turni.
| Assemblea | Cosa fa | Cosa ti dice in una citazione |
|---|---|---|
| Cornice | Trasporta la reazione di formazione e mantiene il vetrino perpendicolare al letto | Costruzione saldata e con tiranti; cifra di deflessione sotto carico nominale; se è disteso dallo stress dopo la saldatura |
| Volano | Immagazzina l'energia rilasciata durante ogni corsa | Volano mass and allowable speed drop indicate available work energy, not just tonnage |
| Frizione e freno | Innestare e arrestare la trasmissione a ogni ciclo | La frizione ad attrito pneumatico con monitoraggio dei freni e modalità pollici segnala una macchina moderna e più sicura |
| Albero a gomiti o ingranaggio eccentrico | Converte la rotazione in movimento di diapositiva | Determina il profilo della corsa, l'energia di lavoro e l'idoneità per il disegno rispetto alla tranciatura |
| Biella e slitta | Trasmette la forza alla matrice superiore | Area della slitta, campo di regolazione della slitta e se è installata una protezione da sovraccarico idraulico |
| Lardoni e guide | Mantenere la slitta parallela e resistere alla spinta decentrata | Lardoni regolabili e fissi; specifica di liquidazione; guida a otto punti su guide più larghe |
| Piastra letto e cuscino | Supporta la matrice inferiore e definisce lo spazio utilizzabile della matrice | Dimensioni del letto, modello della scanalatura a T, disposizione del cuscino o del cuscino a stampo e spessore del letto |
| Cilindri di controbilanciamento | Slitta offset e peso dell'utensile | Influisce sulla precisione di arresto, sull'usura dei freni e sul livello di rumore |
| Sistema di lubrificazione | Fornisce olio a cuscinetti, lardoni e ingranaggi | Centralizzato vs. manuale; se gli errori di lubrificazione sono interconnessi al controllo |
| Sistema di controllo e sicurezza | Gestisce il ciclo e protegge l'operatore | Generazione di PLC, monitoraggio del tonnellaggio, barriere fotoelettriche, controllo a due mani e selezione della modalità di corsa |
Due voci in quella tabella meritano particolare attenzione perché sono quelle che gli acquirenti più spesso passano inosservate. La deflessione del telaio, spesso espressa come frazione di millimetro per metro di lunghezza del letto al carico nominale, determina se i bordi dello stampo al centro di un letto lungo si avvicinano alla stessa profondità dei bordi dello stampo alle estremità. E il gioco del lardo decide come si comporta la slitta quando una matrice viene caricata fuori centro, il che è normale nel lavoro progressivo e di trasferimento. Una pressa dal tonnellaggio generoso ma con un telaio morbido e guide allentate produrrà comunque pezzi scartati, solo in modo più costoso.
Le presse sono raggruppate in base a quattro cose: la forma del telaio, il numero di punti di connessione tra l'azionamento e la slitta, la trasmissione che produce la corsa e il processo per cui è costruita la macchina. Questi quattro assi generano le categorie che vedrai in qualsiasi catalogo.
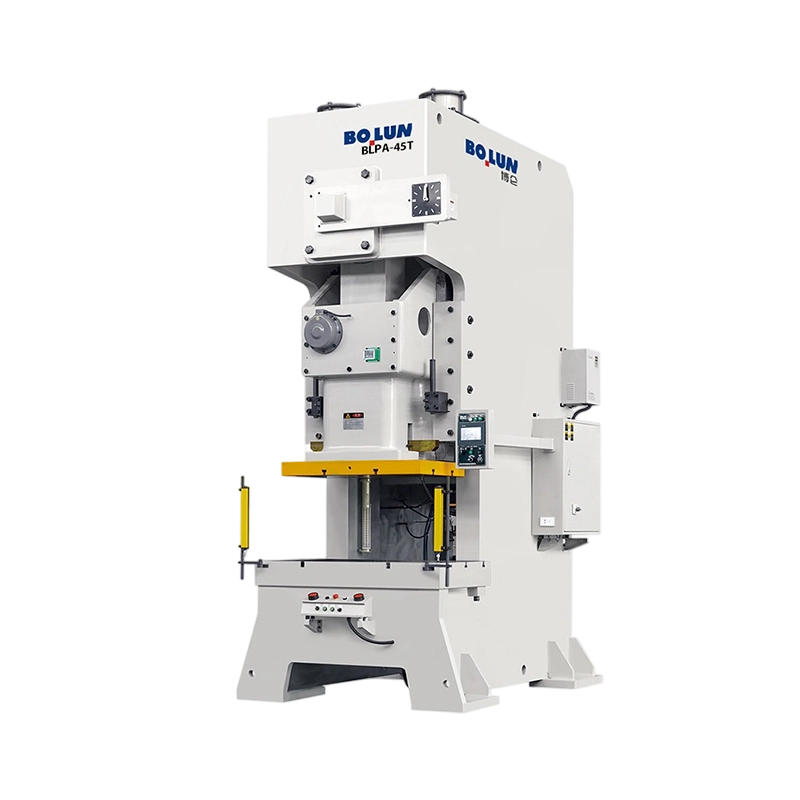
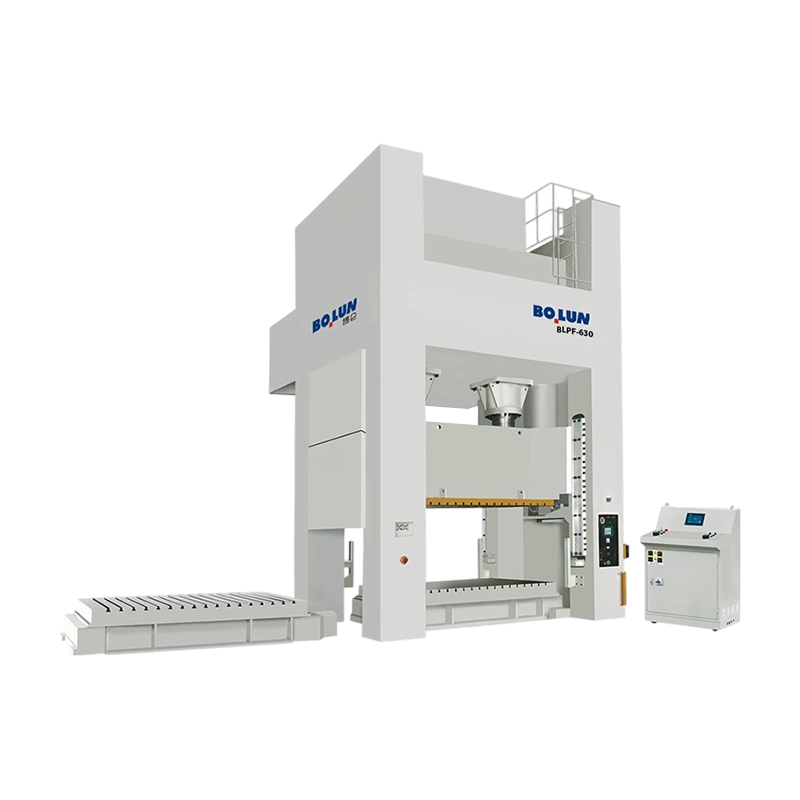
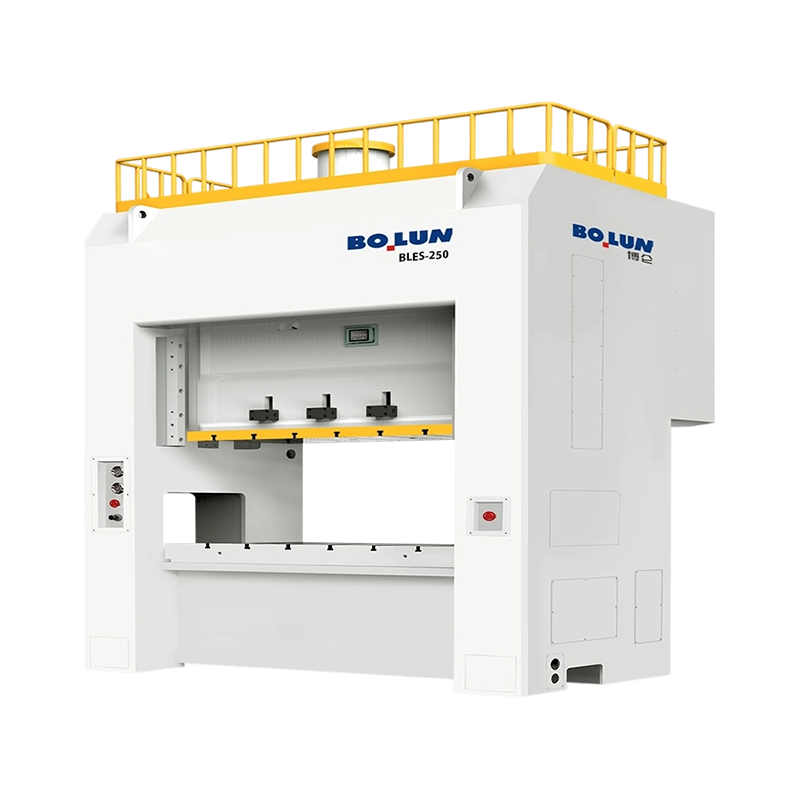
Una pressa di tipo aperto ha un telaio a forma di C con l'area dello stampo accessibile dalla parte anteriore e da entrambi i lati, il che rende convenienti il caricamento manuale, l'accesso del robot e il lavoro a breve termine. Il compromesso è che il telaio è intrinsecamente meno rigido perché il percorso del carico non è chiuso, quindi si flette di più e ritorna indietro di più sotto carico, il che costa la durata dello stampo e la precisione della parte. Una pressa di tipo chiuso chiude il percorso del carico attorno allo stampo, offrendo una rigidità molto più elevata e una migliore tolleranza al carico decentrato a scapito di un accesso limitato. La maggior parte delle officine che eseguono lavori di precisione ad alti volumi alla fine si standardizzano su macchine a telaio chiuso, mentre le presse a telaio aperto rimangono l’impostazione predefinita per tonnellaggi inferiori e produzione mista. Vale la pena leggere il confronto più completo tra le due famiglie prima di prendere una decisione di acquisto e un'utile ripartizione delle stesse il compromesso tra tipo aperto e tipo chiuso copre gli argomenti di deviazione e accesso in modo più dettagliato.
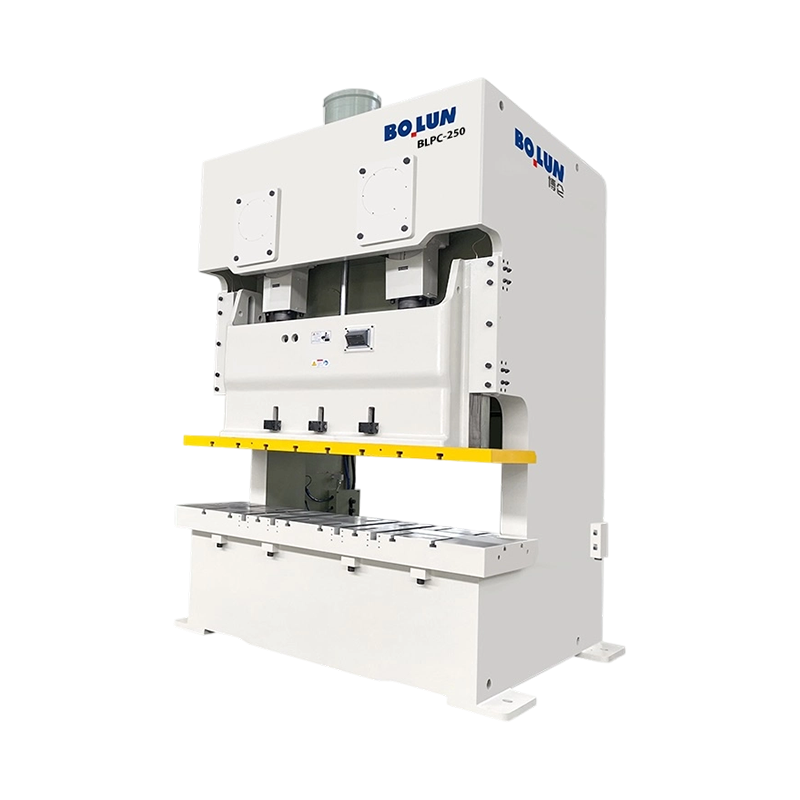
Una pressa a punto singolo guida la slitta attraverso una biella al centro. È più semplice, meno costoso e perfettamente adeguato per stampi stretti e carico decentrato moderato. Una pressa a doppio punto guida la slitta attraverso due bielle distanziate lungo la larghezza della slitta, distribuendo il carico e migliorando notevolmente la resistenza al ribaltamento quando lo stampo viene caricato fuori centro. Se si utilizzano pannelli larghi, stampi progressivi con stazioni sbilanciate o qualsiasi cosa che spinga il carico verso un lato del letto, la macchina a due punti non è un lusso; è la differenza tra parti consistenti e scarti. Un esempio rappresentativo è la famiglia a doppio punto di tipo chiuso, dove un modello di fascia media come una macchina a letto largo da 250 tonnellate è destinato esattamente a questo tipo di lavoro.
 BLPE-250 Robusta pressa a doppia punta di tipo chiuso a letto largo Una pressa a doppio punto di tipo chiuso da 250 tonnellate con piano di lavoro da 2.500 x 1.000 mm, motore da 22 kW e dati di serie, adatta a stampi progressivi ampi e carichi decentrati. Visualizza il prodotto →
La trasmissione a manovella è quella classica e ancora la più diffusa: semplice, robusta ed economica da manutenere. La trasmissione eccentrica a ingranaggi fornisce una corsa effettiva più lunga e una maggiore energia di lavoro, motivo per cui è presente nelle macchine pesanti a telaio chiuso nella gamma da 400 a 800 tonnellate. L'azionamento a ginocchiera moltiplica la forza nella parte inferiore della corsa, rendendolo lo standard per la forgiatura a freddo e la coniatura. Il servoazionamento rimuove completamente il meccanismo volano-frizione e lo sostituisce con un servomotore in grado di trattenere la slitta, invertirla a metà corsa e seguire un profilo di movimento programmabile: avvicinamento lento, contatto controllato, sosta sul fondo, ritorno rapido.
Questa programmabilità è ciò che rende le servopresse attraenti per l'imbutitura profonda, dove il materiale deve poter fluire anziché strapparsi, e per operazioni di formatura che richiedono una sosta per eliminare il ritorno elastico. Una macchina come una servopressa a punto singolo di tipo aperto da 125 tonnellate è costruita appositamente attorno a tale requisito, abbinando il movimento della slitta servocontrollato alla finestra del processo di imbutitura profonda.
 Pressa servoassistita a punto singolo di tipo aperto per imbutitura profonda BLAS-125 Servopressa di tipo aperto da 125 tonnellate con corsa della slitta estesa di 180 mm e profondità della gola di 350 mm per imbutitura profonda, dove il movimento programmabile della slitta supporta il flusso del materiale. Visualizza il prodotto →
L’avvertimento pratico è che le servopresse costano di più per tonnellata e richiedono una migliore conoscenza del processo da sfruttare. Se la parte è un semplice pezzo grezzo o una staffa forata, il controllo del movimento extra corrisponde al denaro speso per funzionalità che il lavoro non utilizza mai.
Un preventivo per la stampa contiene una dozzina di numeri e solo alcuni di essi decidono se la macchina è adatta al lavoro. Questi sono quelli da esaminare per primi.
L'errore di specifica più comune è acquistare il tonnellaggio senza controllare la corsa e l'energia. Una pressa da 200 tonnellate con una corsa breve e un volano leggero può essere battuta da una pressa da 160 tonnellate con una corsa più lunga e un volano più pesante nei lavori di imbutitura profonda, e la scheda tecnica non lo dirà ad alta voce. Il secondo errore più comune è ignorare il caricamento decentrato. Uno stampo che si trova interamente al centro del letto si comporta in modo molto diverso da uno che si estende su tutta la larghezza del letto con la stazione più pesante su un lato.
Le presse meccaniche sono macchine di formatura generiche, ma i processi che dominano condividono una caratteristica: necessitano di una forza elevata applicata improvvisamente e ripetutamente in una posizione controllata.
Tranciatura e perforazione. Cesoiatura della lamiera in forme e punzonatura di fori. Il materiale si frattura anziché scorrere, quindi una pressa veloce e rigida con una buona guida di scorrimento è l'ideale e i requisiti di tonnellaggio sono facili da calcolare in base alla resistenza al taglio e alla lunghezza di taglio.
Piegatura, flangiatura e formatura. Operazioni di piegatura in aria, fondo e flangiatura in cui lo stampo definisce la geometria finale. La coerenza dipende dalla posizione ripetibile del punto morto inferiore.
Imbutitura profonda. Tazze, alloggiamenti e gusci di motori in cui il materiale deve fluire nella cavità dello stampo senza strapparsi. Questo è il processo che molto spesso spinge l'acquirente verso una corsa più lunga, un ammortizzatore dello stampo o un servoazionamento con un profilo di velocità programmabile.
Coniatura e dimensionamento. Operazioni sottili e ad alta pressione che richiedono forza concentrata nella parte inferiore della corsa. Le macchine con ingranaggi a ginocchiera ed eccentrici eccellono qui.
Stampaggio a freddo. Parti solide o quasi solide formate a temperatura ambiente, che richiedono una forza molto elevata e una grande deformazione. Per questo compito vengono costruite macchine a ginocchiera con caratteristiche di corsa bilanciate e telai per carichi pesanti, e una pressa a ginocchiera ad alto tonnellaggio nella classe da 650 tonnellate illustra la categoria: movimento di corsa bilanciato, elevata capacità di deformazione e un telaio destinato al carico industriale continuo.
 BLKP-650 Pressa elettrica a ginocchiera per forgiatura a freddo ad alta deformazione Pressa a ginocchiera da 650 tonnellate con corsa di pressione di 8 mm, espulsore integrato e motore da 75 x 4 kW per stampaggio pesante a freddo e formatura stabile di componenti di grosso spessore. Visualizza il prodotto →
Stampaggio del guscio della batteria e dei componenti strutturali. Un'applicazione nuova e in rapida espansione. Gli involucri delle batterie e le parti strutturali richiedono un movimento di scorrimento molto stabile, un'elevata precisione su diverse dimensioni di involucri e un tonnellaggio sufficiente per formare leghe più spesse o più dure senza distorsioni. Appositamente per questa categoria di lavoro sono apparse macchine a doppio punto appositamente costruite con ampi letti.
Prima di scegliere un modello specifico, la famiglia di macchine deve essere corretta. Le tre famiglie risolvono problemi diversi.
| Variabile | Pressa meccanica | Pressa idraulica | Servopressa |
|---|---|---|---|
| Profilo della forza | Picchi vicino al punto morto inferiore | Costante per tutta la corsa | Programmabile in qualsiasi punto della corsa |
| Ictus | Risolto dal meccanismo | Regolabile | Completamente programmabile |
| Velocità del ciclo | Veloce, in genere il più veloce dei tre | Il più lento | Veloce e può essere ottimizzato per parte |
| Efficienza energetica | Volano buffers peak demand from the supply | Carico continuo della pompa | Energia utilizzata principalmente durante la formatura |
| Più adatto a | Tranciatura, perforazione, piegatura, stampaggio in genere, stampaggio a freddo | Imbutitura profonda, lamiera spessa, formatura a lunga permanenza | Imbutitura profonda, controllo del ritorno elastico, produzione flessibile e mista |
| Principale fattore di costo | Cornice stiffness, drive type, tonnage | Capacità della pompa e della valvola, dimensione del cilindro | Elettronica del motore e dell'azionamento, software di controllo |
In pratica, la maggior parte delle officine di stampaggio ad alto volume utilizzano ancora presse meccaniche per tutto ciò che comporta la cesoiatura o la formatura superficiale, mantengono l'idraulica per i lavori profondi e lenti e aggiungono servomacchine dove la miscela di parti è ampia e il tempo di cambio formato è importante. L'errore da evitare è acquistare una servopressa per un lavoro che una ben specifica pressa a manovella farebbe con un costo considerevolmente inferiore, o acquistare una piccola pressa meccanica per un lavoro di imbutitura profonda che necessita del profilo di forza che solo una macchina idraulica o servopuò fornire.
Una volta stabiliti la famiglia e la stazza, la differenza tra una macchina che funziona per quindici anni e una che combatte per cinque si riduce a un breve elenco di questioni commerciali e ingegneristiche.
Il lead time merita una linea a parte. Una macchina standard a telaio aperto può essere spedita in pochi mesi, mentre una grande pressa a telaio chiuso o servopressa costruita su specifica può richiedere molto più tempo. Se la rampa di produzione è fissa, anche la data dell'ordine di stampa è effettivamente fissa, ed eventuali personalizzazioni dovranno essere concordate per iscritto prima del deposito.
Una pressa meccanica è una macchina con energia immagazzinata e manterrà quell'energia anche quando l'alimentazione è spenta. Tutte le funzionalità di sicurezza di una pressa moderna esistono per questo motivo: il freno deve essere monitorato in modo che un freno guasto arresti la macchina anziché lasciare cadere la slitta, e le procedure di blocco devono isolare l'energia immagazzinata, non solo l'alimentazione elettrica.
Anche la manutenzione dipende dalla meccanica. Le guarnizioni della frizione e dei freni si usurano e devono essere ispezionate secondo un programma; è necessario controllare il gioco del lardo perché si sposta con il carico e la temperatura; i punti di lubrificazione devono essere alimentati in modo affidabile, poiché un lardo affamato danneggerà la superficie di scorrimento molto prima di distruggere il cuscinetto; inoltre, i cuscinetti del volano, i cilindri di controbilanciamento e i dispositivi di protezione da sovraccarico hanno tutti intervalli di ispezione che dovrebbero essere registrati nel registro di manutenzione fin dal primo giorno.
L'abitudine più utile che un negozio può adottare è il monitoraggio del tonnellaggio. Una macchina da stampa che registra l'impronta della forza di ogni corsa segnalerà uno stampo usurato, un doppio pezzo grezzo, una parte alimentata in modo errato o un problema ai cuscinetti in via di sviluppo settimane prima di produrre un contenitore per gli scarti pieno di parti scartate. Su una macchina che esegue migliaia di corse per turno, il monitoraggio si ammortizza più velocemente di quasi qualsiasi altra opzione presente nel modulo d'ordine.
Le presse meccaniche sono semplici nel concetto e spietate nei dettagli. Il volano immagazzina energia, la frizione la rilascia e la manovella, l'ingranaggio o la levetta la convertono in una corsa fissa che fornisce forza vicino al fondo. Tutto ciò che conta a livello commerciale – rigidità del telaio, punti di connessione, tolleranza del carico decentrato, corsa ed energia piuttosto che solo tonnellaggio e qualità della frizione, delle guide e del sistema di controllo – è una conseguenza diretta di quel meccanismo.
Prendi la famiglia prima di tutto. Quindi abbina la corsa, l'energia e le dimensioni del basamento al pezzo anziché al numero sulla brochure, acquista un margine di tonnellaggio ragionevole e conferma chi lavora il telaio e chi sta dietro la macchina dopo l'installazione. Una macchina da stampa scelta in questo modo non deve necessariamente essere l'opzione più costosa del preventivo; deve semplicemente essere quello i cui meccanismi corrispondono al lavoro che intendi effettivamente eseguire.


Progettazione a punto singolo Un collegame...
Uno stabilimento di fissaggio a Taizhou riceve una richiesta da un fornito...
Nella produzione moderna, la forgiatura a freddo è ampiamente utilizzata nell...
Cos'è una pressa elettrica? A La pressa elettrica, chiama...
Un ingegnere di attrezzature cita un nuovo programma di staffe e specifica...
Un produttore di dispositivi di fissaggio di medie dimensioni ha recenteme...
Contattaci

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Get in Touch

Ora!

ZHEJIANG BOLUN

