Produzione e lavorazione dei metalli
Uno sguardo diretto e pratico su come le presse meccaniche modellano le moderne linee di produzione: dalla tranciatura e imbutitura alle industrie e ai tipi di macchine che dipendono da esse.
La risposta diretta: a cosa servono le presse meccaniche
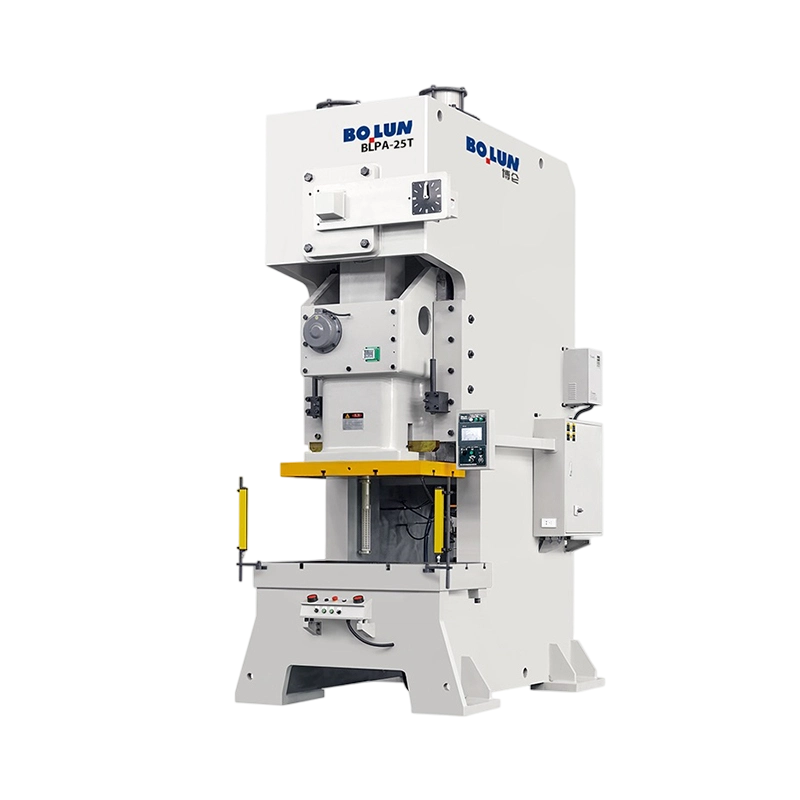
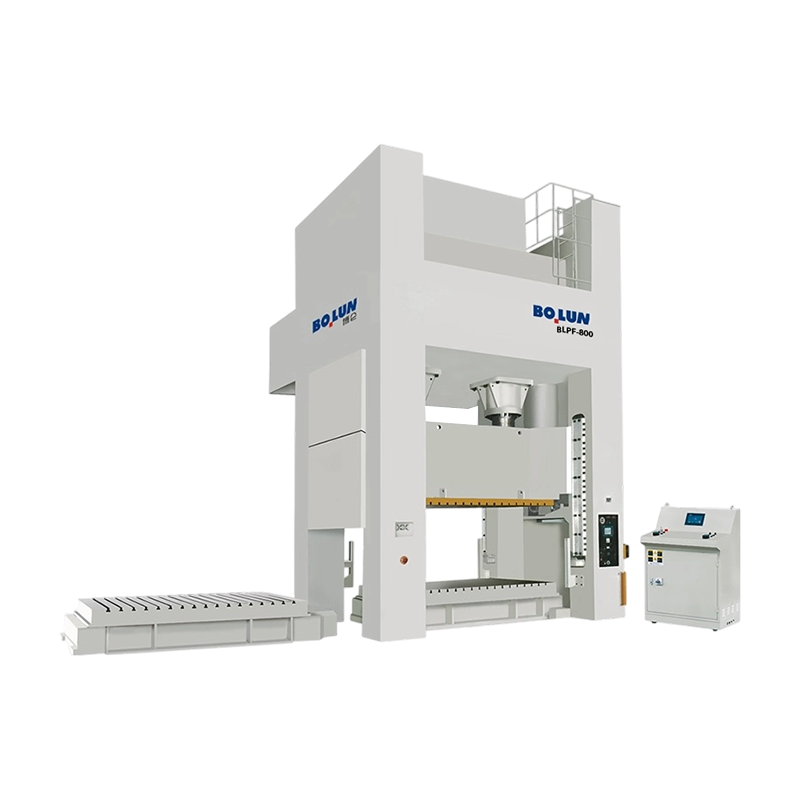
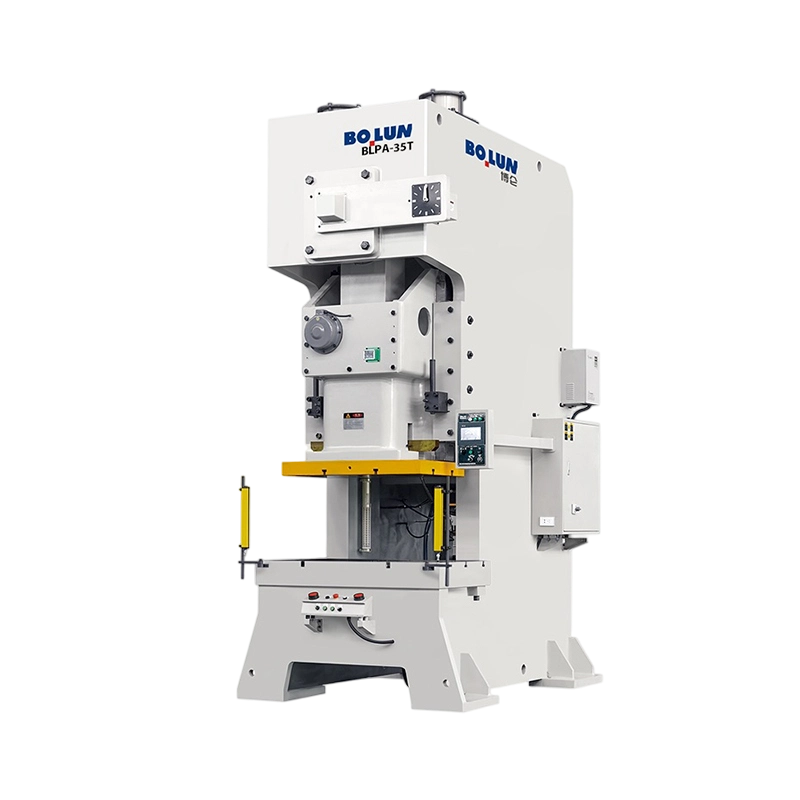
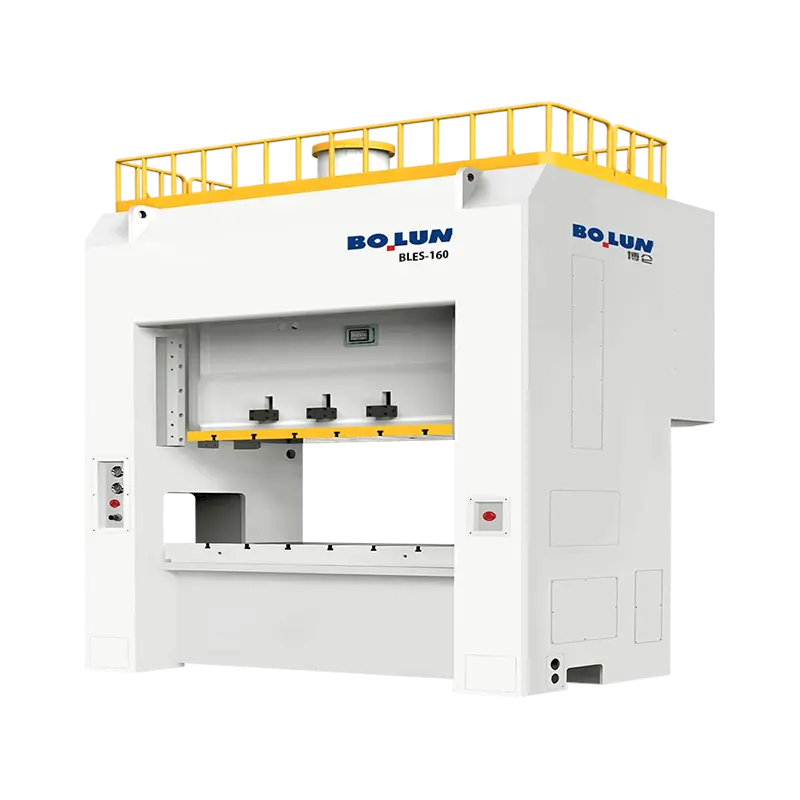
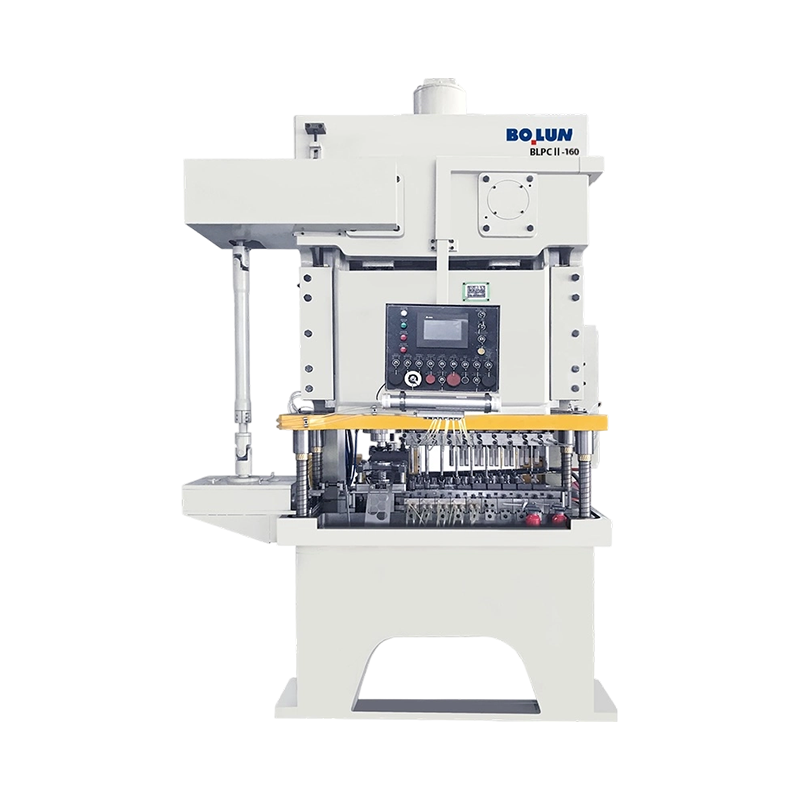
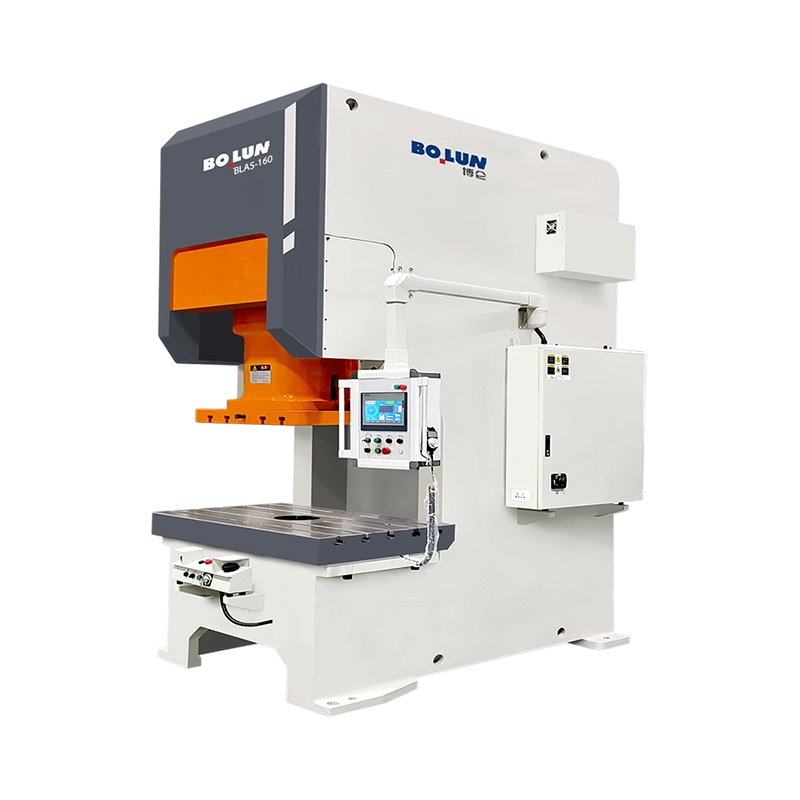
A macchina da stampa meccanica viene utilizzato principalmente per tagliare, modellare e formare metallo o altri materiali in fogli attraverso un'azione di punzonatura rapida e guidata dal volano. Nella produzione moderna, presse meccaniche gestiscono operazioni di tranciatura, perforazione, piegatura, imbutitura, coniatura e goffratura ad alta velocità e con elevata ripetibilità, rendendoli la spina dorsale delle linee di stampaggio nella produzione automobilistica, di elettrodomestici, di elettronica e di hardware. Una singola pressa meccanica di medie dimensioni può completare da 20 a oltre 1.000 corse al minuto a seconda del modello, motivo per cui queste macchine rimangono la scelta preferita ogni volta che una fabbrica necessita di una produzione costante di pezzi di grandi volumi a un costo unitario inferiore rispetto alle alternative idrauliche più lente.
Al di là della risposta di base, capire esattamente dove e come queste macchine si inseriscono in una linea di produzione aiuta acquirenti e ingegneri a prendere decisioni più intelligenti su attrezzature, capacità e manutenzione a lungo termine. Le sezioni seguenti analizzano in dettaglio le applicazioni principali, i tipi di macchine e i criteri di selezione.
Operazioni di produzione principali eseguite da presse meccaniche
Una pressa meccanica converte l'energia di rotazione di un volano in una corsa lineare controllata, guidando un pistone verso il basso contro una matrice. Questa singola azione meccanica supporta diversi processi di lavorazione dei metalli distinti, ciascuno adatto a geometrie di parti e obiettivi di produzione diversi.
Tranciatura e perforazione
La tranciatura taglia una forma piatta dal foglio, mentre la perforazione rimuove il materiale per creare fori o fessure all'interno di una parte. Queste sono tra le operazioni più veloci eseguite dalle presse meccaniche, spesso completate in una frazione di secondo per corsa, motivo per cui le linee di tranciatura sono comuni nella produzione di contatti elettrici e staffe.
presse meccaniche
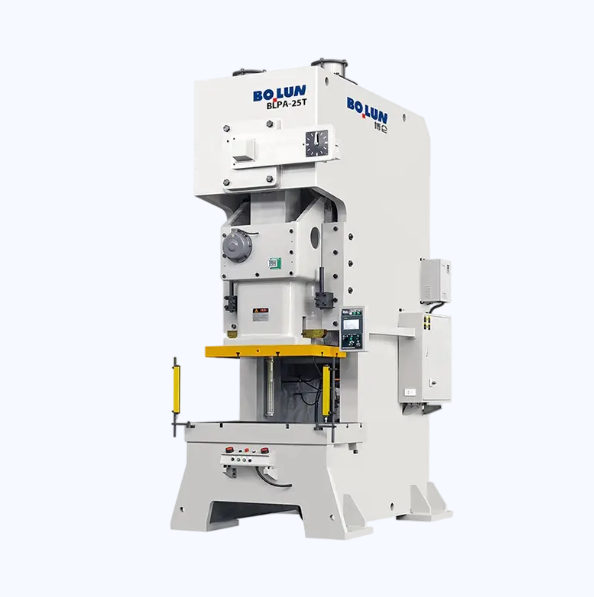
Piegatura e formatura
La piegatura rimodella il materiale piatto in angoli o curve, mentre la formatura spinge il materiale in un profilo tridimensionale utilizzando matrici abbinate. Le presse meccaniche eccellono qui perché la lunghezza della corsa costante garantisce che ogni parte si pieghi allo stesso angolo, riducendo il tasso di scarti su lunghi cicli di produzione.
Imbutitura profonda e coniatura
L'imbutitura profonda consente di ricavare pezzi grezzi piatti in parti cave o a forma di tazza, come lavelli, serbatoi di carburante o involucri, mentre la coniatura applica una pressione concentrata per imprimere dettagli superficiali fini, come loghi o numeri di serie, in una parte con elevata precisione.
Informazioni
La scelta tra stampi di tranciatura, formatura e trafilatura è solitamente il fattore più importante nel determinare i requisiti di tonnellaggio complessivi per un determinato pezzo.
Industrie che dipendono dalle presse meccaniche
La versatilità delle presse meccaniche fa sì che siano presenti in un'ampia gamma di settori, ciascuno dei quali sfrutta velocità e ripetibilità in modo diverso.
| Industria | Applicazione tipica | Tipo di stampa comune |
|---|---|---|
| Automobilistico | Pannelli della carrozzeria, staffe, parti del telaio | Pressa a lato dritto |
| Elettrodomestici | Custodie, pannelli, staffe di montaggio | Pressa per telai gap |
| Elettronica | Connettori, terminali, piccole stampigliature | Pressa di precisione ad alta velocità |
| Hardware e elementi di fissaggio | Rondelle, clip, raccordi | Stampa OBI |
Tipi di presse meccaniche e loro migliori casi d'uso
Non tutte le presse meccaniche sono costruite allo stesso modo e la scelta del giusto stile di telaio ha un impatto diretto sull'efficienza produttiva e sulla qualità delle parti.
- Presse inclinabili con retro aperto (OBI): macchine compatte che si inclinano per far fuoriuscire per gravità i pezzi finiti, ideali per stampaggi di piccole e medie dimensioni.
- Presse con telaio gap: offrono accesso su tre lati all'area dello stampo, particolarmente adatte per lavorazioni con stampi progressivi e operazioni secondarie.
- Presse a montanti diritti: forniscono la massima rigidità e una distribuzione uniforme della forza, utilizzate per pannelli di grandi dimensioni e utensili per imbutitura profonda.
- Presse ad alta velocità: progettate per velocità di ciclo estremamente elevate, comuni nella produzione di terminali e connettori.
La corrispondenza del tipo di pressa con la geometria del pezzo è una delle prime decisioni più importanti in un progetto di stampaggio.
Perché i produttori scelgono le presse meccaniche rispetto alle alternative
Rispetto alle presse idrauliche, le presse meccaniche offrono generalmente tempi di ciclo più rapidi perché il volano immagazzina e rilascia energia meccanicamente anziché fare affidamento sull'accumulo di pressione del fluido. Ciò li rende la scelta preferita per cicli di grandi volumi in cui è necessario produrre migliaia di parti identiche per turno.
I principali vantaggi tipicamente citati dagli ingegneri di produzione includono:
- Velocità di corsa più elevate, che supportano una produttività più elevata su parti da semplici a moderatamente complesse
- Minore consumo di energia per ciclo rispetto a sistemi idraulici di tonnellaggio simile
- Lunghezza corsa costante, che migliora la ripetibilità dimensionale su lunghi cicli di produzione
- Costi di manutenzione a lungo termine inferiori grazie al minor numero di guarnizioni idrauliche e sistemi di fluidi
Successo
Le strutture che abbinano correttamente il tipo di macchina da stampa ai requisiti delle parti in genere registrano tassi di scarto significativamente più bassi e tempi di ciclo più prevedibili durante un intero turno.
Selezione della pressa meccanica giusta per la tua linea di produzione
La scelta di una pressa meccanica implica l'abbinamento del tonnellaggio, delle dimensioni del basamento e della velocità della corsa al pezzo specifico da produrre. Un tonnellaggio sottodimensionato rischia di provocare una formatura incompleta o un’usura prematura degli utensili, mentre un tonnellaggio sovradimensionato aggiunge costi e consumo di energia non necessari.
Tonnellaggio e dimensioni del letto
I requisiti di tonnellaggio vengono calcolati in base allo spessore del materiale, alla resistenza al taglio e al perimetro dell'elemento tagliato o formato. Le dimensioni del letto devono accogliere la matrice con spazio sufficiente per l'alimentazione del materiale e l'espulsione della parte.
Lunghezza e velocità della corsa
Le operazioni di imbutitura richiedono corse più lunghe, mentre la tranciatura e lo sfondamento traggono vantaggio da corse più brevi e più veloci. L'adattamento delle caratteristiche della corsa all'operazione riduce il tempo di ciclo senza compromettere la qualità della parte.
Considerazioni sulla manutenzione e sulla sicurezza
La manutenzione regolare di una pressa meccanica si concentra sul sistema di frizione e freno, sui cuscinetti del volano e sui punti di lubrificazione, poiché questi componenti sono soggetti a maggiore usura durante il funzionamento continuo ad alta velocità. Le ispezioni programmate, in genere ogni 200-500 ore di funzionamento a seconda del ciclo di lavoro, aiutano a prevenire tempi di fermo macchina non pianificati.
Sistemi di sicurezza come barriere fotoelettriche, controlli a due mani e aree protette dello stampo sono standard sulle moderne presse meccaniche e gli operatori non dovrebbero mai bypassare questi sistemi anche per cicli di produzione brevi, poiché la velocità della corsa del pistone lascia poco margine di errore durante l'intervento manuale.
Avvertimento
L'esclusione delle protezioni o dei comandi a due mani, anche brevemente, rimuove la protezione primaria della macchina contro gli infortuni dell'operatore durante i cicli ad alta velocità.
Pericolo
Non posizionare mai le mani o strumenti all'interno dell'area dello stampo mentre la pressa è alimentata, anche durante la configurazione: la velocità della corsa non lascia il tempo di reagire una volta iniziato il ciclo.