
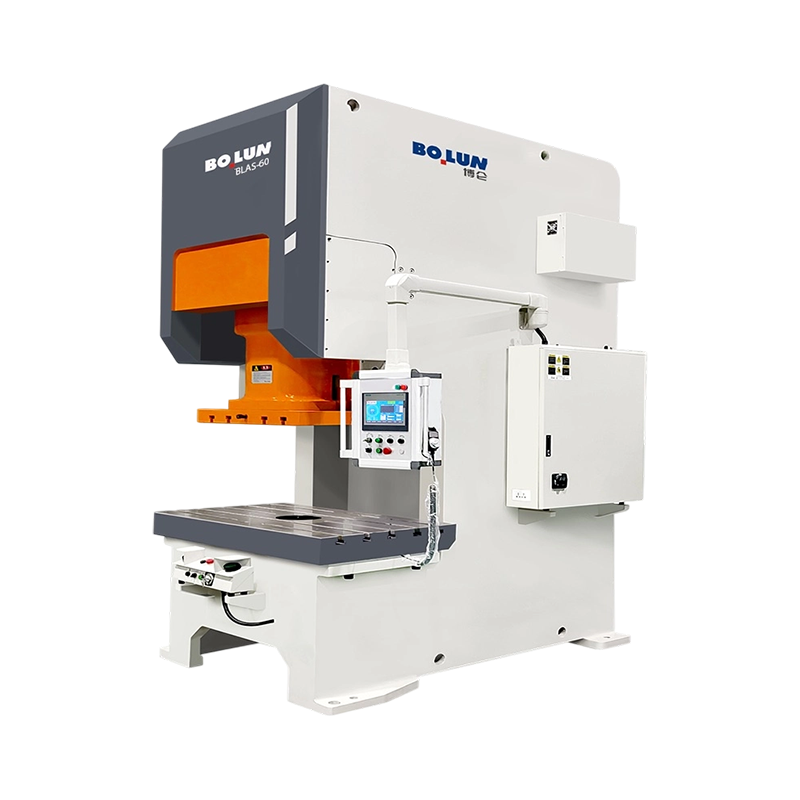


La pressa servoassistita a punto singolo di tipo aperto Agile Precision BLAS-60 è un modello servoazionato ...
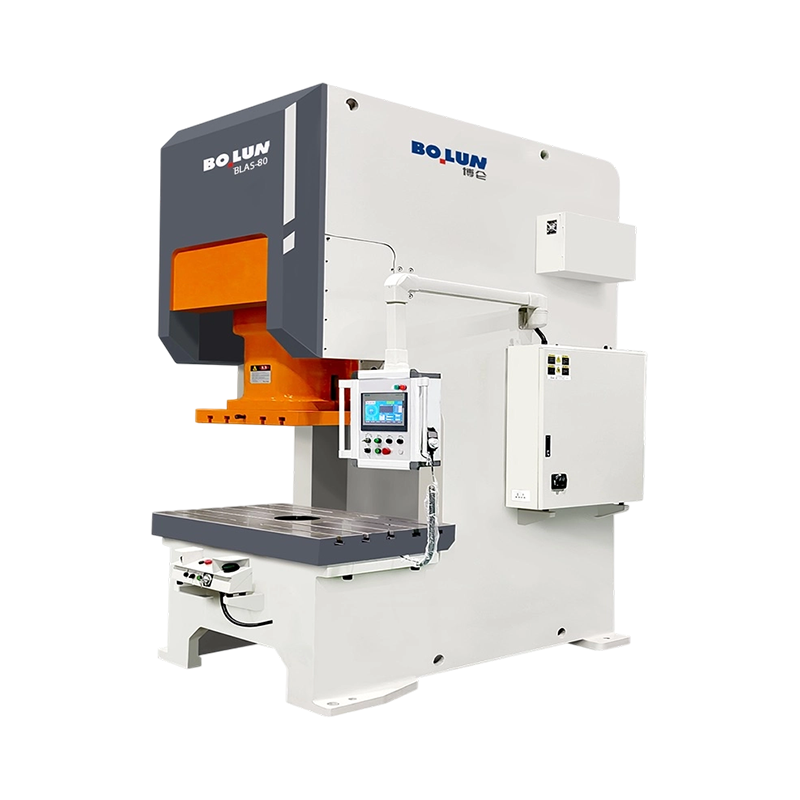
La pressa servoassistita a punto singolo di tipo aperto a movimento multimodale BLAS-80 offre una capacità ...
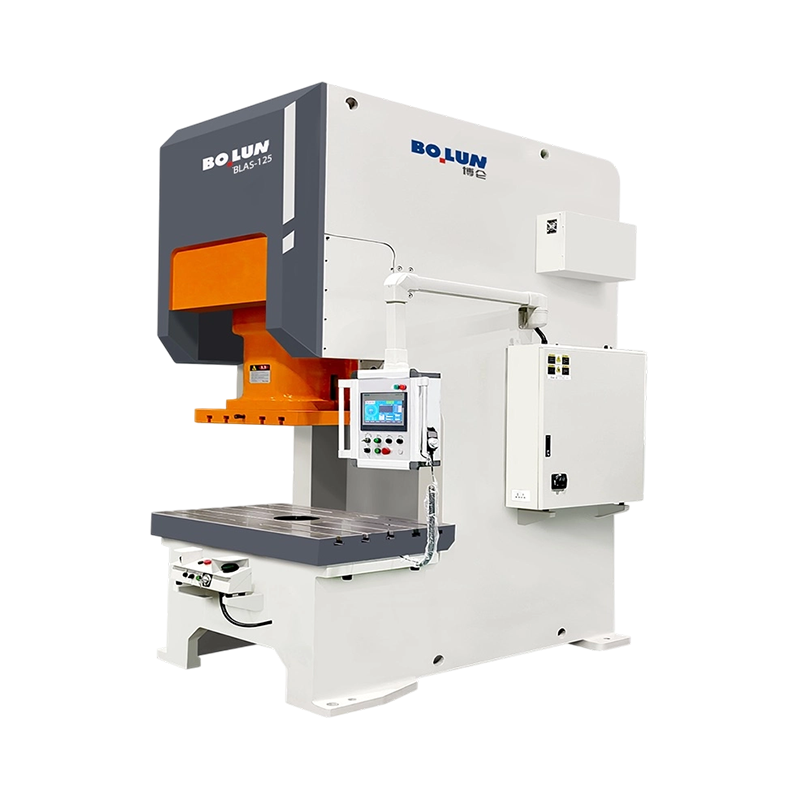
La pressa servoassistita a punto singolo di tipo aperto per imbutitura profonda a coppia elevata BLAS-125 e...
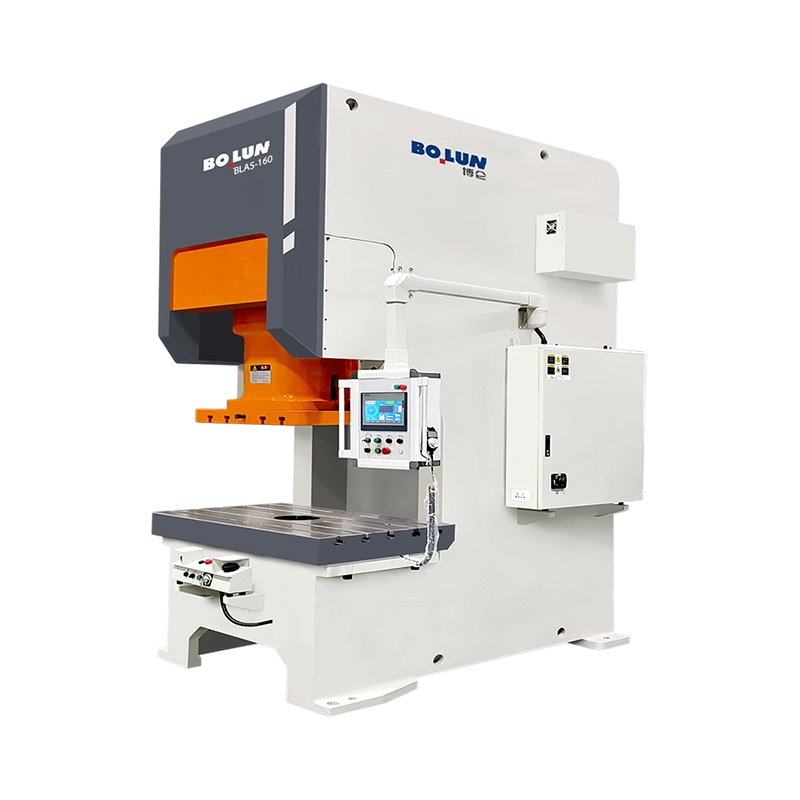
La pressa servoassistita a punto singolo di tipo aperto a movimento programmabile per carichi pesanti BLAS-...
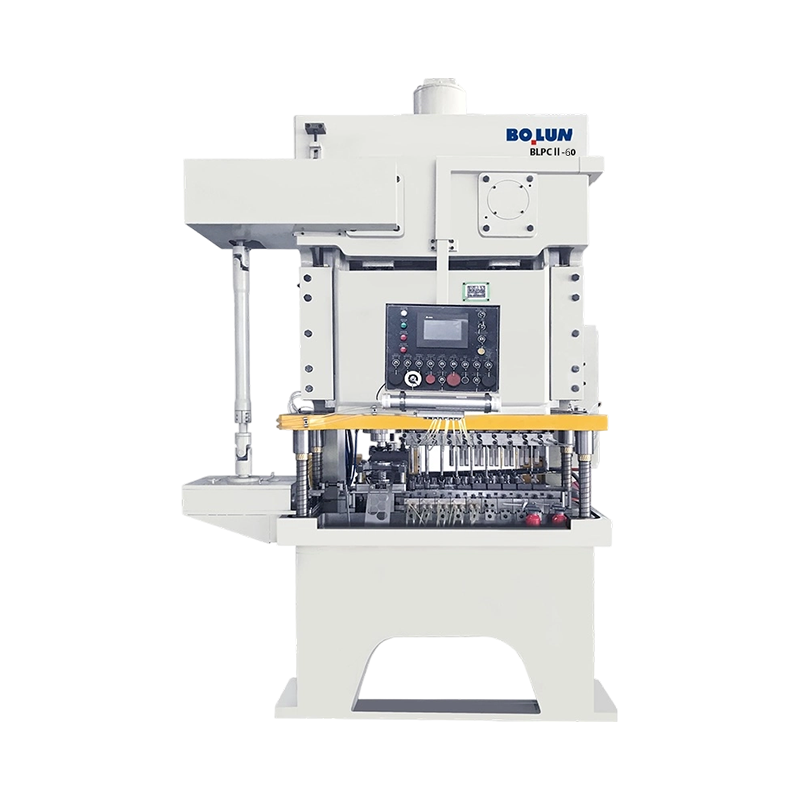
La pressa a batteria a doppio punto di tipo aperto Agile di precisione BLPC2-63 è stata sviluppata per lo s...
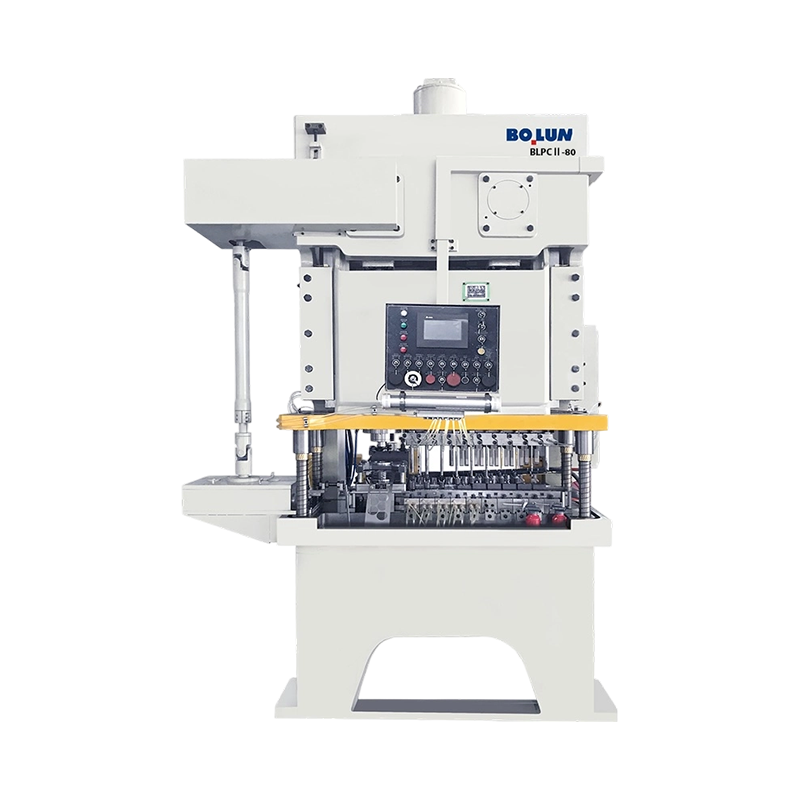
La pressa a batteria a doppio punto di tipo aperto multi-specifica ad alta precisione BLPC2-80 offre una fo...
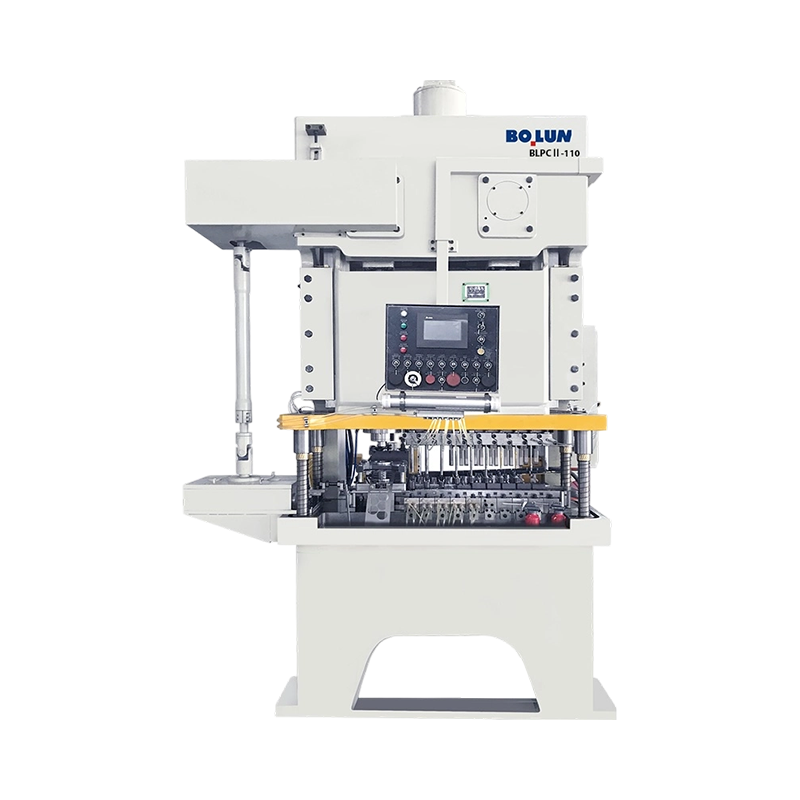
Adatta per la formatura di componenti di batterie su larga scala, la pressa per batterie a doppio punto str...
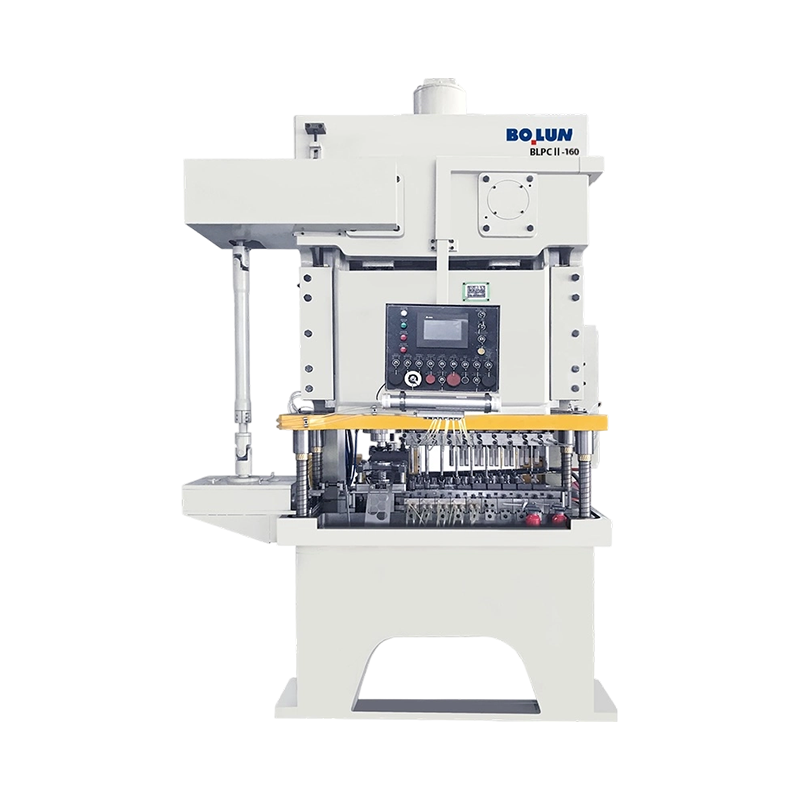
Adatta per la formatura di componenti di batterie su larga scala, la pressa per batterie a doppio punto str...
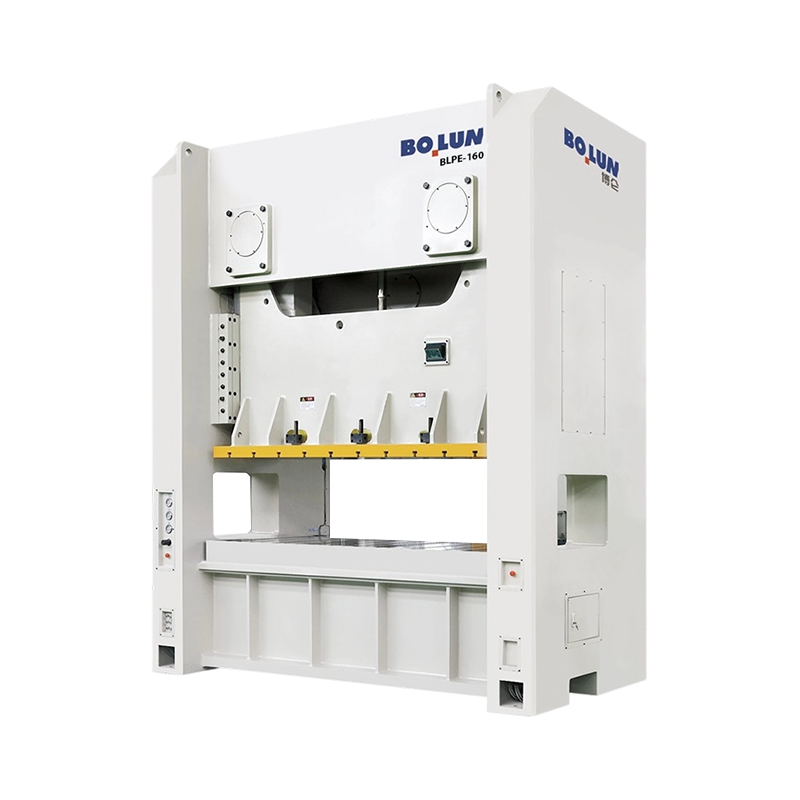
La pressa a doppia punta di tipo chiuso agile ad alta efficienza BLPE-160 è adatta per applicazioni di stam...
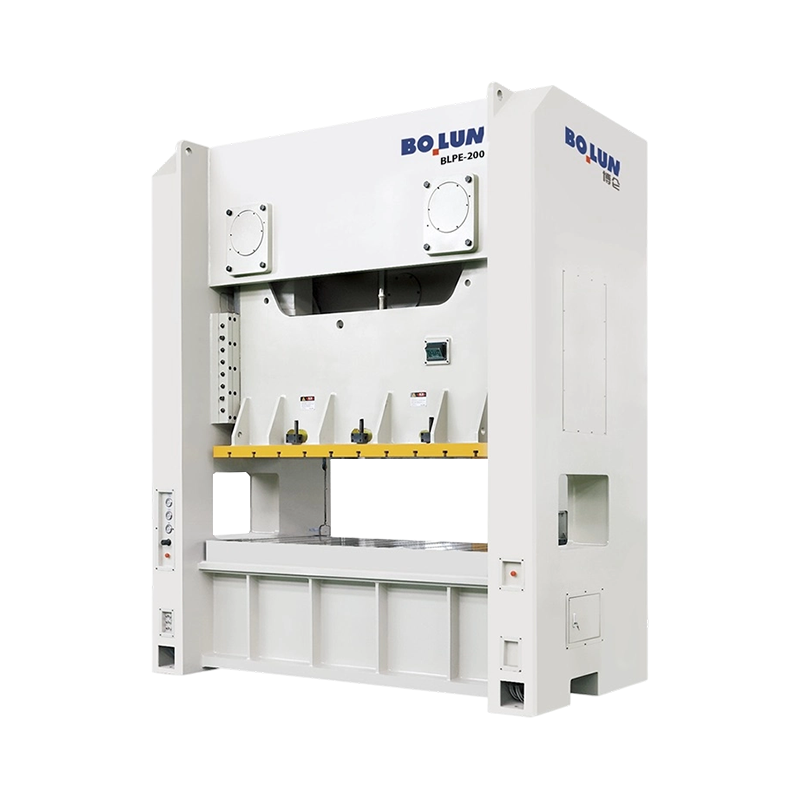
La versatile pressa a doppio punto di tipo chiuso con bilanciamento di precisione BLPE-200 offre una capaci...
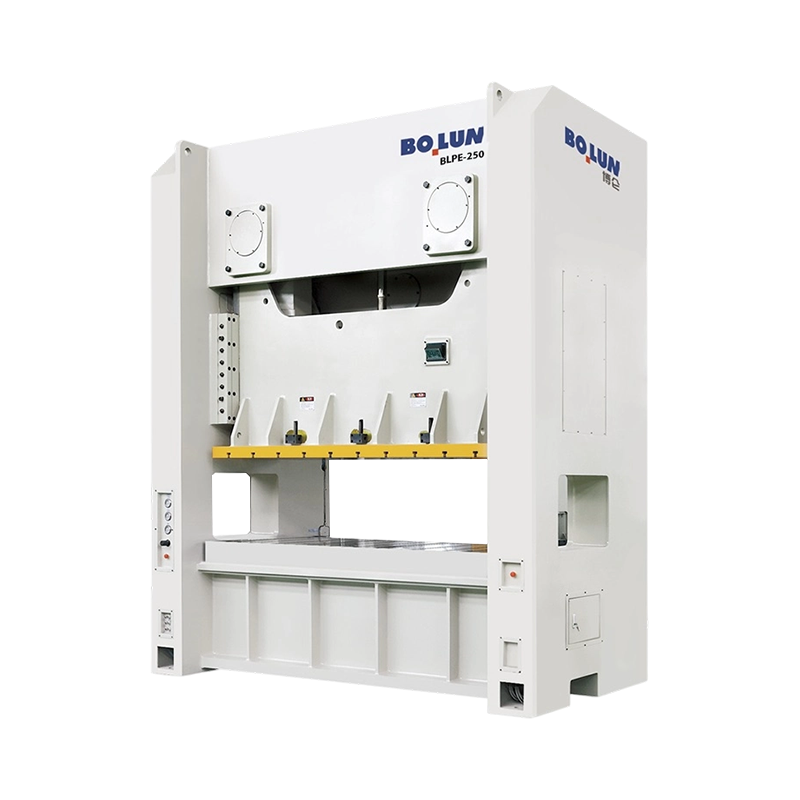
La robusta pressa a doppio punto di tipo chiuso a letto largo BLPE-250 è una centrale elettrica per carichi...
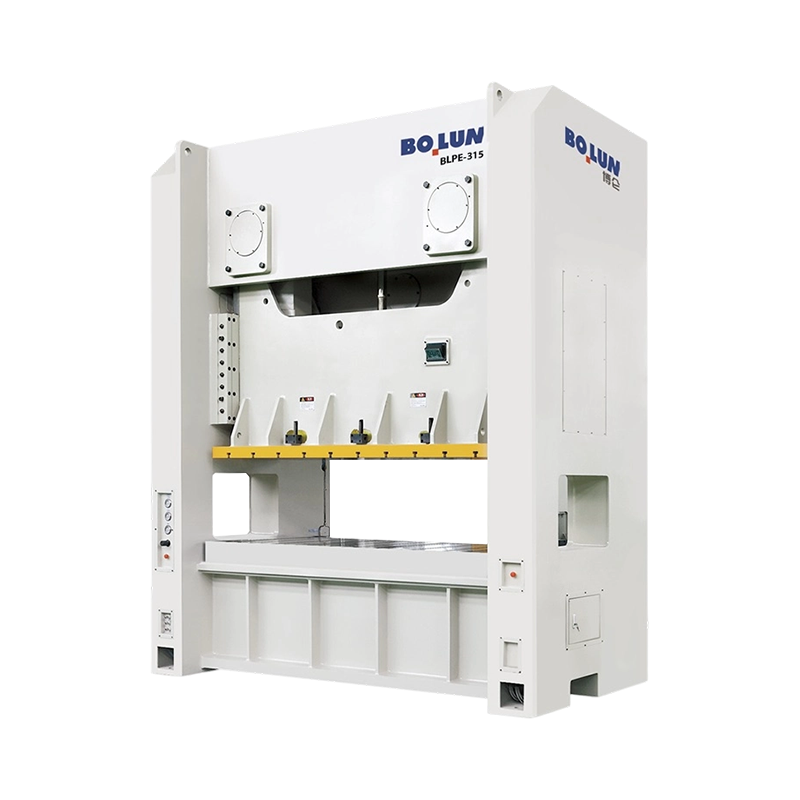
La pressa a doppio punto di tipo chiuso della centrale elettrica industriale BLPE-315 fornisce una formidab...
Come Cina Produttori di presse meccaniche e Fabbrica di macchine utensili industriali, Zhejiang Bolun High-Precision Machinery Co., Ltd. si trova nello Zhejiang, cuore della produzione di precisione cinese. Con due decenni di radici profonde nel settore della costruzione di macchine, l'azienda ha sfruttato un profondo accumulo industriale e innovazioni tecniche per evolversi in un'impresa moderna e leader nelle attrezzature di formatura ad alta precisione. Integriamo ricerca e sviluppo, progettazione, produzione, vendita e assistenza. Dai nostri primi giorni di perseveranza attraverso le sfide fino all'attuale leadership nei settori delle macchine per forgiatura e fusione, Bolun Machinery ha stabilito un sistema di gestione della produzione professionale, maturo ed efficiente. Ci dedichiamo a fornire ai clienti di tutto il mondo soluzioni superiori per macchine utensili industriali.
 Scopri di più su di noi
BOLUN

0+
anni
Esperienza nel settore

0+
Unità prodotte (anno precedente)

0+
Numero di dipendenti

0+
$
Milioni di valore della produzione annua

Progettazione a punto singolo Un collegamento dell'azionamento al centro dell...
La risposta breve: quale tipo di cornice si adatta al tuo lavoro An pressa elettrica di tipo ape...
Una pressa non è una categoria di macchine. Si tratta di una famiglia di macchine per la formatura dei metalli def...
Un acquirente che confronta una pressa a camera aperta da 45 tonnellate per una linea di supporto spesso riceve du...
Due presse possono portare entrambe una targa da 200 tonnellate e produrre comunque parti molto diverse. Un negozi...
Metti una accanto all'altra una pressa da 160 tonnellate a telaio aperto e una pressa da 160 tonnellate a tel...
Il panorama produttivo globale continua a spostarsi verso strutture leggere per soddisfare gli standard di efficienza e i requisiti di sicurezza strutturale. L'acciaio avanzato ad alta resistenza, spesso abbreviato in AHSS, e le leghe di alluminio leggere presentano caratteristiche fisiche distinte rispetto all'acciaio dolce convenzionale. L'AHSS presenta un elevato limite di snervamento, il che significa che richiede una forza notevole per avviare la deformazione plastica ed è soggetto a ritorno elastico una volta completato il ciclo di formatura. Le leghe di alluminio, d'altro canto, possiedono una densità inferiore ma mostrano una formabilità limitata e una suscettibilità alla lacerazione se sottoposte a rapida deformazione. Comprendere queste variazioni materiali di base è il primo passo per determinare il modo in cui i moderni macchinari per la formatura gestiscono questi metalli moderni.
Quando si stampa AHSS, l'energia richiesta per tagliare o piegare il metallo è elevata, con conseguenti carichi d'urto pesanti sui componenti della pressa. Al contrario, l’alluminio ha un modulo elastico inferiore, il che significa che si deforma più facilmente sotto carico e può subire rigature superficiali durante la fase di imbutitura. Questi comportamenti dei materiali richiedono adattamenti specifici nella struttura della pressa meccanica, nel meccanismo di azionamento e nei sistemi di ammortizzazione dello stampo. I produttori devono valutare il rapporto snervamento/trazione e i limiti di allungamento di ciascun materiale per configurare correttamente i parametri della pressa, garantendo una geometria della parte coerente e prevenendo l'usura prematura degli utensili.
Per lavorare materiali ad alta resistenza, presse meccaniche industriali deve essere classificato per forze elevate. L'acciaio dolce tradizionale potrebbe richiedere un profilo di tonnellaggio standard, ma i gradi AHSS possono richiedere due o tre volte la forza di formatura per lo stesso spessore del pezzo. La pressa non deve solo fornire questa forza di picco, ma anche gestire lo shock inverso o il carico a scatto che si verifica quando il materiale si taglia. Questo rilascio improvviso dell'energia immagazzinata può causare vibrazioni in tutto il telaio della pressa e nella trasmissione, danneggiando potenzialmente la frizione, il freno e gli ingranaggi in caso di funzionamento prolungato. L'ingegneria specializzata di Zhejiang Bolun Alto-Precision Machinery Co., Ltd. si concentra sulla progettazione di telai robusti e alberi di trasmissione per carichi pesanti per mitigare queste sollecitazioni strutturali durante i cicli di tonnellaggio elevato.
La formatura dell’alluminio presenta una serie diversa di sfide legate alla gestione dell’energia e del carico. Sebbene l'alluminio richieda un tonnellaggio complessivo inferiore rispetto all'AHSS, la pressa deve mantenere un'applicazione della forza altamente controllata. Poiché l'alluminio ha una finestra di formatura stretta, qualsiasi fluttuazione del tonnellaggio durante la corsa può portare a strozzature o spaccature localizzate. Le presse meccaniche industriali devono essere dotate di sistemi di guida rigidi, come il gibbing a otto punti, per garantire che la slitta rimanga parallela al letto sotto carichi decentrati, prevenendo una distribuzione non uniforme della pressione sul pezzo. Questa stabilità termica e strutturale garantisce che il materiale scorra uniformemente nella cavità dello stampo.
Una delle principali difficoltà nella formatura dell'acciaio altoresistenziale è la gestione del ritorno elastico, ovvero la tendenza del metallo a ritornare alla sua forma originale dopo che la forza di formatura è stata rimossa. Le presse meccaniche standard con movimento a manovella fisso muovono la slitta secondo un profilo armonico semplice, che potrebbe non consentire un tempo sufficiente nella parte inferiore della corsa affinché il materiale si stabilizzi. Per superare questo problema, le presse meccaniche possono utilizzare azionamenti specializzati per il movimento dei collegamenti o sistemi di servoazionamento che alterano la velocità della slitta durante la zona di formatura. Rallentando la slitta in prossimità del punto morto inferiore, la pressa permette al materiale di subire una deformazione plastica più approfondita, riducendo le tensioni interne e minimizzando il ritorno elastico.
Per le leghe di alluminio, la velocità di scorrimento è altrettanto critica, ma per una ragione diversa. L'alluminio è altamente sensibile alla velocità di deformazione. Se la velocità di formatura è troppo elevata, il materiale non ha tempo sufficiente per fluire, causando fratture a raggi stretti. Una velocità di scorrimento più lenta e costante durante la fase di estrazione aiuta a prevenire questi errori. Le presse meccaniche industriali Link-motion sono progettate per ridurre la velocità della slitta durante la parte operativa della corsa, accelerando al tempo stesso la parte non operativa per mantenere i tempi del ciclo produttivo. Questa ottimizzazione meccanica consente agli operatori di gestire le parti in alluminio in modo affidabile senza sacrificare la produzione complessiva.
I seguenti dati delineano i requisiti meccanici tipici e le caratteristiche prestazionali della pressa osservati durante la lavorazione di acciaio dolce, acciaio avanzato ad alta resistenza e leghe di alluminio sulle moderne presse meccaniche.
| Categoria materiale | Resistenza alla trazione tipica (MPa) | Fattore di tonnellaggio della stampa (relativo) | Tendenza al ritorno elastico | Velocità di scorrimento consigliata |
|---|---|---|---|---|
| Acciaio dolce | 270 - 340 | 1,0 (base di riferimento) | Basso | Da standard ad alto |
| Acciaio avanzato ad alta resistenza (AHSS) | 590-1200 | 2.0 - 3.0 | High | Rallentato al punto morto inferiore |
| Leghe di alluminio (serie 5xxx / 6xxx) | 120 - 350 | 0,6 - 0,8 | Moderato | Controllato e Coerente |
La rigidità strutturale del telaio della pressa è un fattore chiave quando si tratta sia di acciai ad alta resistenza che di alluminio. Sotto carico, tutti i telai delle presse subiscono un certo grado di deflessione, che può essere angolare o verticale. Durante la lavorazione dell'AHSS, le forze estreme spingono il letto e lo scivolano, provocando uno spostamento dell'allineamento dello stampo. Anche un piccolo disallineamento può provocare una rapida usura dell'utensile, bave sui bordi tranciati e parti fuori tolleranza. La solida struttura del telaio con tiranti, comune nelle presse meccaniche industriali per impieghi gravosi, pre-sollecita la struttura del telaio per ridurre al minimo questa deflessione, garantendo che i punzoni e le matrici si allineino accuratamente durante tutto il ciclo di formatura.
Quando si lavora con l'alluminio, il controllo della deflessione è fondamentale per mantenere una forza uniforme del premilamiera. Poiché l'alluminio è molto sensibile all'attrito e al flusso del materiale, qualsiasi inclinazione della slitta della pressa causerà una pressione di bloccaggio non uniforme. Questa pressione irregolare porta a grinze nelle aree con forza insufficiente o a lacerazioni in aree con forza eccessiva. Le moderne presse meccaniche utilizzano lardoni lavorati con precisione e robuste guide di scorrimento per garantire un movimento parallelo, che impedisce l'inclinazione della slitta anche quando le forze di formatura sono sbilanciate. Bolun Machinery incorpora queste considerazioni strutturali nella progettazione delle proprie apparecchiature per fornire piattaforme di lavorazione stabili per diversi tipi di metalli.
Il successo della trafilatura di componenti profondi in alluminio o di parti complesse in AHSS dipende in larga misura dalle prestazioni del sistema di cuscino dello stampo situato nel piano della pressa. Il cuscino dello stampo fornisce la resistenza necessaria per controllare il flusso della lamiera nello stampo. Nel caso dell'AHSS, il cuscino deve esercitare un'elevata pressione per evitare che il materiale resistente si raggrinzisca, ma deve rilasciare tale pressione gradualmente per evitare shock improvvisi. Per l'alluminio, l'ammortizzo deve fornire una forza del premilamiera estremamente precisa, spesso variabile, durante tutta la corsa, poiché la finestra del materiale tra increspature e lacerazioni è stretta.
I sistemi di cuscini pneumatici e idraulici integrati nelle presse meccaniche industriali sono ora progettati con valvole di controllo avanzate che regolano dinamicamente la resistenza durante la discesa della slitta. Ciò consente una forza di bloccaggio più elevata all'inizio dell'estrazione e una forza ridotta verso la fine della corsa, adattandosi al naturale comportamento di assottigliamento e indurimento del metallo. Questa capacità garantisce che sia l'acciaio ad alta resistenza che le leghe di alluminio sensibili possano essere formati sulla stessa linea di presse di base con un'adeguata programmazione degli utensili e dei cuscini, rendendo le presse meccaniche un'opzione versatile per i moderni impianti di produzione.
D: In che modo le presse meccaniche industriali di Bolun Machinery gestiscono i gravi carichi a scatto associati ai materiali ad alta resistenza?
R: I nostri progetti di presse incorporano telai saldati in acciaio per carichi pesanti e sistemi di guida di scorrimento ottimizzati per assorbire l'energia degli urti. Utilizzando l'analisi degli elementi finiti durante la fase di progettazione, Zhejiang Bolun High-Precision Machinery Co., Ltd. garantisce che la deflessione del telaio sia mantenuta al minimo, proteggendo sia il meccanismo di azionamento della pressa che gli utensili dai danni dovuti al carico inverso.
D: È possibile regolare il profilo del movimento di scorrimento di queste presse elettriche per adattarsi a materiali sensibili come l'alluminio?
R: Sì, forniamo modifiche alla trasmissione meccanica, come sistemi di movimento dei collegamenti, che rallentano la velocità della slitta durante la parte operativa della corsa. Questo profilo di velocità controllata previene la lacerazione dell'alluminio e riduce il ritorno elastico dell'acciaio ad alta resistenza, consentendo ai produttori globali di utilizzare un'unica linea di pressa per più tipi di materiali.
D: Con quale facilità le presse elettriche Bolun Machinery si integrano con i sistemi di alimentazione e trasferimento automatizzati?
R: Le nostre presse meccaniche industriali sono progettate con sistemi di controllo ad architettura aperta e interfacce standardizzate. Ciò consente l'integrazione con alimentatori di stampi progressivi, sistemi di trasferimento e apparecchiature robotizzate per la movimentazione delle parti, supportando i produttori nella creazione di linee di produzione automatizzate.
D: Quali caratteristiche sono incluse in queste macchine da stampa per prevenire l'usura prematura durante la produzione di volumi elevati?
R: Ogni pressa è dotata di un sistema di lubrificazione automatico che fornisce un volume preciso di olio a ingranaggi, cuscinetti e lardoni. Inoltre, i nostri sistemi di protezione da sovraccarico reagiscono istantaneamente ai picchi di tonnellaggio, arrestando immediatamente la slitta della pressa per evitare danni ai componenti meccanici interni.
D: Zhejiang Bolun High-Precision Machinery Co., Ltd. offre la personalizzazione per applicazioni specifiche di stampaggio e formatura?
R: Forniamo servizi completi di ricerca e sviluppo, progettazione e produzione per personalizzare la lunghezza della corsa, le dimensioni del supporto e le configurazioni del cuscino dello stampo. Ciò garantisce che i macchinari soddisfino i requisiti specifici degli ambienti di produzione e delle specifiche dei materiali dei nostri clienti.
Contattaci

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, città di Jinting, città di Shengzhou, provincia di Zhejiang, Cina
Pronto per iniziare?
Mettiti in contatto

Ora!

ZHEJIANG BOLUN
